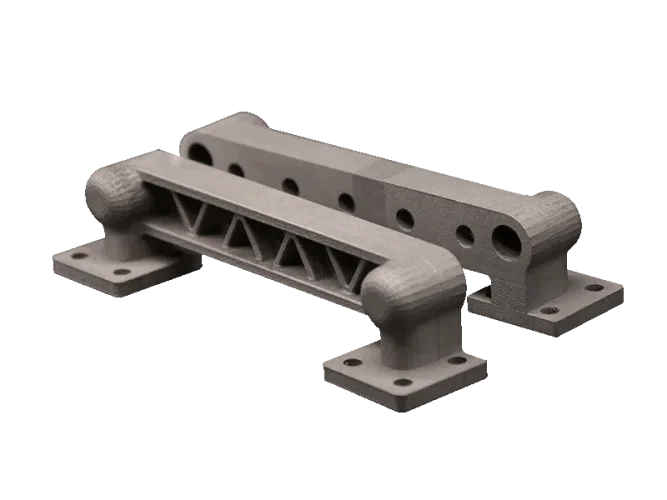
実用レベルのバインダージェッティングを実現する最も手軽なルート――ベンチトップサイズの設置面積でありながら、 そのパラメータはJ400PおよびJ800Pにそのまま引き継がれます。.
- 造形可能領域
- 160 × 65 × 65 mm
- 決議
- 400~1200 dpi
- 成形速度
- 165 cc/h
- 精度
- ±0.1 mm
1つのオープンプラットフォーム上の2つのルート: バインダージェッティング 高スループットのバッチ生産部品については、, SLM 完全密実および勾配金属部品の場合。造形可能容積は 160 × 65 × 65 mm ~へ 800 × 500 × 400 mm. これらがより広い文脈にどのように当てはまるか見てみましょう 産業用3Dプリンターのラインナップ, そして、5つのプロセスファミリーすべて――生産量と2026年の価格帯――を 産業用3Dプリンターガイド. 。金属専用のバージョンについては、 金属3Dプリンターガイド 両方のルートと、それぞれの料金について解説しています。.

価格は次の2つの要素を反映しています: そのプロセス そして サイズ. バインダージェッティング方式とSLM方式は異なる装置であり、一方ではプリントヘッドやスループットが、 もう一方ではレーザー出力、光学系、ガス処理が異なる。また、造形領域の大きさによって、フレーム、粉末処理 、そしてコストもそれに応じて変化する。 マルチパウダー機能やグラデーション機能は、さらに3つ目の変数を加えます。 部品に合わせて装置を構成すれば、その範囲内にコストが収まります。.
どちらも当社のオープンマテリアルプラットフォーム上で動作し、30種類以上の認定合金が共通して使用されています。その違いは スループットと密度にあり、これが金属の切削を始める前から、部品あたりのコストを決定づけることになります。.
インクジェット並みの速度でバインダーを粉末層上に塗布し、その後、バインダーを除去して 焼結します。サポート材も熱による反りも不要で、ビルドトレイ全体の加工が1サイクルで完了します。.
500 WのIPGファイバーレーザーが各層を完全に溶融させることで、 鍛造品に匹敵する機械的特性を実現――さらに、量産対応可能な唯一のグラデーション金属SLMです。.
| 重要なのは | 金属バインダージェッティング | SLM(選択的レーザー溶融) |
|---|---|---|
| その形成過程 | プリントヘッドがインクジェット速度で粉末ベッドにバインダーを堆積させ、その後、未焼成の部品からバインダーを除去して焼結を行う | 500 WのIPGファイバーレーザーは各層を完全に溶かし、鍛造品と同等の強度の固体を残します |
| 密度 | グリーン密度 約67%、焼結炉内で完全密度まで焼結 | 99.9%の相対密度(プレートから直接測定) |
| スループット | 8 L/h 金属、, 12 L/h J800P上の炭化ケイ素 | 層ごとに;1つの部品ごとの加工時間は長くなるが、完成した金属部品までの時間は短縮される |
| 対応 | なし — パウダーベッドがすべてのオーバーハングを支えているため、サポートを切断する必要はありません | 必要なものをサポートし、その後削除する |
| 大量生産時の部品単価 | SLMよりも3~5倍低い — MIMラインが切り替わる理由 | 1個あたりの単価が高ければ、1個あたりの価値も高くなる |
| 勾配 / 多合金 | 同一プラットフォーム上の金属と炭化ケイ素の組み合わせ | X-Y-Z方向の勾配 — 1回の造形工程で溶着された2~4種類以上の合金(限定) |
| こんな方に最適 | バッチ生産部品、MIMの代替、金型を必要としない複雑な形状 | 完全緻密な機能部品、コンフォーマル冷却、勾配焼成および耐火物加工 |
部品のデータと目標生産数量をお送りください。当社のアプリケーションエンジニアが最適な機械をご提案し、 投資を行う前に部品をプリントいたします。機械は不要です: 金属3Dプリントサービス 材料、公差、および検査について扱っています。.
手元にある部品を手に、このリストに沿って確認していってください。多くの購入者は、3番目の質問まで進むと答えが分かります。.
もしそうなら、SLMが必要です。バインダージェッティングでは、 密度が機械内ではなく、焼成炉内で達成されるからです。部品が焼結され、収縮分の余裕を確保できるのであれば、バインダージェッティングも 選択肢の一つとなります。.
AFS-M120シリーズでは、X軸およびY軸の各ポイントで120 mm未満です。 J400Pでは、最大380 mmのポイントまで対応しています。 500 mmを超えると、800 × 500 × 400 mmのJ800Pの領域となります。 また、部品がどのビルドボックスよりも大きい場合は、それは機械の問題ではなく、設計上の問題です。.
大量生産においては、バインダージェッティングは 部品1つあたりの価格が3~5倍安い SLMよりも そのため、MIMラインは切り替えが行われるのです。月に10個の部品を製造し、それらがすべて異なる形状である場合、スループットは 制約要因ではなく、密度と材料が制約要因となります。.
これがグレードラインです。1回のビルドで100個以上の部品を製造する場合はM120X、 X軸とZ軸の制御が必要な場合はM120XT、そして勾配部も 再固定せずに公差内に加工する必要がある場合はM300XASとなります。.
その数量ではまだ元本回収が見込めない場合は、購入せず、 その部品を当社の 金属3Dプリントサービス まず第一に、 そこで測定される経済指標は、その機械がもたらすものと同じです。.
1台のテーブル、1つの決定。以下のすべての機械は、オープンな材料プラットフォームと共通の パラメータ設計思想を共有しているため、ベンチトップで実証済みの加工をそのまま生産現場に転用できます。.
| モデル | テクノロジー | 造形可能領域 | エネルギー/ヘッド数 | スループット | ポジショニング |
|---|---|---|---|---|---|
| 3DPTEK-J160R | バインダージェッティング | 160 × 65 × 65 mm | 400~1200 dpi | 165 cc/h | 卓上型研究開発・教育用 |
| 3DPTEK-J400P | バインダージェッティング | 380 × 380 × 300 mm | 3ヘッドまたは6ヘッド・1200 dpi | 3.6 L/h 金属 | MIMラインの更新 |
| 3DPTEK-J800P | バインダージェッティング | 800 × 500 × 400 mm | 4ヘッド・最大1200 dpi | 8 L/h(金属) · 12 L/h(SiC) | 大判印刷 |
| AFS-M120 | SLM | 120 × 120 × 150 mm | 1 × 500 W IPG · 6 m/s | — | コンパクトな単一合金SLM |
| AFS-M120X | SLM | 120 × 120 × 150 mm | 1 × 500 W IPG・デュアルパウダー | 1回のビルドにつき100以上のコンポジション | 勾配材料の研究開発 |
| AFS-M120XT | SLM | 120 × 150 × 150 mm | 1 × 500 W IPG・デュアルパウダー | 3種類以上の粉末、X+Z方向の勾配 | 耐熱合金および耐火合金 |
| AFS-M300XAS | SLM + CNC | 300 × 300 × 250 mm | 2 × 500 W IPG | 4種類以上の粉末、X-Y-Z方向のグラデーション | ハイブリッドAMと工程内加工の組み合わせ |
SLMシリーズ全体の精度は100 mmあたり±0.1 mmであり、バインダージェッティング方式では±0.1 mmです。 上記の造形容積およびヘッド数は、各モデルについて公表されている数値です。.
緑色の部分をインクジェット速度でプリントした後、脱バインダー処理を行い、完全な密度になるまで焼結します。ベンチトップ型の研究 システムから800 mmの生産用プラットフォームまで――使用される材料は同じで、パラメータもスケールに合わせて調整可能です。.

実用レベルのバインダージェッティングを実現する最も手軽なルート――ベンチトップサイズの設置面積でありながら、 そのパラメータはJ400PおよびJ800Pにそのまま引き継がれます。.

既存のMIMラインにおける射出成形工程の、そのまま置き換え可能な代替品。. 15% バインダー 対して、MIMでは40~50% — 金型を必要としない複雑な部品。.

フラッグシップモデル:800 mmの造形サイズと4つのプリントヘッドを備え、MIM金型を大規模に置き換えるために設計された—— 金属は8 L/h、炭化ケイ素は12 L/hの造形速度を実現。.
500 WのIPGファイバーレーザーが各層を完全に溶融させ、鍛造品と同等の特性を実現します。さらに、 市場で唯一、量産対応のグラデーション金属SLMシステムもご用意しています。.

研究開発、金型製作、小ロット生産向けの超高密度単一合金SLM — 作業場に設置可能なコンパクトな筐体に収められた500 WのIPG レーザーを搭載。.

デュアルパウダー・グラデーション供給によるプリント 1回のビルドで100種類以上の合金組成 — 材料研究および機能勾配部品の分野において。.

1回の造形工程で、X軸方向に沿って3種類以上の粉末を混合し、Z軸方向に沿って組成を段階的に変化させることができます。 耐火合金をはじめ、完全な3次元組成制御が可能です。.

工程内精密加工を伴う多材料堆積。4種類以上の粉末を 1つの基板上でX・Y・Z軸方向の完全なグラデーションを形成して 300 × 300 × 250 mm プラットフォーム、および 2 × 500 W IPG レーザー — グラデーションを 印刷した後、治具の取り付けをやり直すことなく、公差内に加工します。.
AFS-M300XAS を見る認定を受けたサードパーティ製の粉末をご使用ください。当社はパラメータを公開していますので、金属はご自由に調達してください。.
| 家族 | 合格基準 | 代表的な用途 |
|---|---|---|
| ステンレス鋼 | 304、316L、17-4PH | 耐食性機能部品、船舶用および食品用機器 |
| チタン | Ti6Al4V | 航空宇宙および医療分野――ここでは重量対強度比が勝敗を分ける |
| 工具鋼 | H13、4140、2709 | 金型およびダイ(コンフォーマル冷却を含む) |
| コバルト・クロム | CoCrMo | 摩耗面、生体医用材料、およびグラデーションの硬い側 |
| ニッケル超合金 | インコネル625、718 | 高温部および高温環境下での使用 |
| アルミニウム | アルミニウム合金 | 軽量ハウジングおよび熱伝達部品 |
| 銅とタングステン | Cu-W合金 | 熱管理、電気接点、放射線遮蔽 |
| セラミック(BJのみ) | 炭化ケイ素 | 同一のバインダージェッティングプラットフォーム上で印刷された摩耗部品および窯用具 |
各認定材料について、層厚、レーザーまたはバインダーの設定、脱バインダーおよび焼結のレシピといった完全なパラメータセットが、 すべての装置に同梱されています。記載されていない材料についても、通常、ご要望に応じて認定が可能です。.
従来の製造方法では、異種金属を溶接、ろう付け、または締結しますが、 それによって弱点が生まれます。グラディエントSLMでは、原子一つひとつを積み重ねて接合部を形成します。.
耐食性に優れたステンレスから、耐摩耗性の高い コバルト・クロムへと移行――かつては2つの部品で構成されていた、医療用および船舶用部品。.
耐食性の冷却路を背面に備えた硬質金型面を、 1回の造形工程で成形。.

このシリーズのすべての機械は、出荷前に当社の製造拠点で実際に稼働テストを行っているため、その経済性は モデルによる試算ではなく、実測に基づいています。.
射出成形金型を、工具不要のバインダージェッティングに置き換える。 40–50%の代わりに15%のバインダーを使用することで、脱バインダー工程が短縮され、部品の形状に制限がなくなる。.
ドリルが届かないコンフォーマル冷却路に加え、 金型表面と研磨性溶融物が接触する部分における勾配摩耗面。.
チタンおよび超合金の部品で、単位コストよりも強度対重量比や 認定密度が重視される場合。.
100回のビルドを行う代わりに、1回のビルドで100種類の配合をテストできる―― これが、材料研究所がM120Xを購入する理由です。.
レンダリング画像ではなく、実際の部品です。機械の購入を決定する前に、お客様の部品を3Dプリントいたします。.


1994年より。当社が運営する10カ所の製造拠点には、すべて同じシステムが導入されています。つまり、お客様がご購入いただく機械は、 当社がすでに故障させ、修理し、改良を重ねてきた機械なのです。.
固定された粉末契約はありません。30種類以上の認定済み配合があり、 研究開発から量産まで対応可能なパラメータを備えています。.
量産対応のグラデーションSLM:316L+CoCrMo、または工具鋼+316Lを、 1回の造形工程で融合。これほど大規模に実現しているOEMは他にありません。.
粉末の適格性評価、パラメータの最適化、アプリケーションエンジニアリング、 12ヶ月間の保証、現場でのトレーニング、および遠隔診断。.
300件以上の特許、500件以上の導入実績、そして10カ所の製造拠点で、自社製の 機械が毎日稼働しています。.
7車種からなるラインナップの価格は、おおよそ 85万人民元~405万人民元 (≈ US$120,000 ~ US$570,000)、, 工場渡し また、設定にも依存します。この図を動かす要素は3つあります: そのプロセス (バインダージェッティングとSLMは異なる装置です)、, 建築外皮 (フレーム、粉末の 取り扱い、および構造もそれに応じて規模が変化する)、そして マルチパウダー機能またはグラデーション機能. バインダージェッティングに必要な脱バインダー・焼結 炉については、別途お見積もりいたします。お客様の部品に合わせて装置を構成していただければ、 その構成内容に基づき、お客様の部品を用いたROIモデル付きでお見積もりいたします。.
MIMラインの代替や、複雑な部品のバッチ生産を行う場合、バインダージェッティングは 部品あたりのコスト面で優位に立ちます――およそ 大量生産時にはSLMよりも3~5倍安価. 完成品として完全な緻密性が求められる場合、 工具鋼でのコンフォーマル冷却が必要な場合、あるいは1つのモノリシック部品に2種類の合金を使用する必要がある場合は、SLMが最適な選択肢となります。STEPファイルをお送りいただければ、 その部品に最適な製造プロセスをご提案いたします。.
304/316Lステンレス、17-4PH、Ti6Al4V、アルミニウム、H13/4140/2709工具鋼、コバルト・クロム、 インコネル625および718、銅およびタングステン合金 — さらに、バインダージェットシステムでは炭化ケイ素も使用可能です。これは オープンプラットフォームであり、公表されているパラメータ仕様を満たしている限り、認定されたサードパーティ製の粉末であれば使用可能です。.
はい。バインダージェッティングでは、未焼結の部品が生成されますが、これを脱バインダー処理し、 制御雰囲気炉で焼結する必要があります。弊社では、認定済みのすべての材料について、完全な時間・温度プロファイルを提供しており、 お客様の地域における炉のサプライヤーもご紹介可能です。炉の統合に関する見積もりは、生産ラインの見積もりと併せて提示されます。.
はい、それが一般的な流れです。当社の製造拠点では、お客様の部品を同じ金属 システムで造形し、寸法や密度のデータが記載された焼結サンプルを発送いたします。これにより、お客様は設備投資を決定する前に、品質と経済性を 確認することができます。また、サービスとして部品を購入することも可能です。.
12か月の保証、現場での設置および試運転、3~5日間のオペレーター 研修、材料の適性評価およびパラメータの最適化、アプリケーションエンジニアリング、ならびに 当社倉庫に予備部品を常備したリモート診断。延長保証および炉との統合はオプションです。.
はい。J160R、J400P、J800Pは多目的型です。同じハードウェア上で、異なるバインダーと後処理レシピを用いて、金属グリーンパーツと炭化ケイ素 部材を製造できます。1回の設備投資で、 2つの生産ラインを実現できます。.
納期は機種や構成によって異なります。卓上型のJ160Rは、 炉を備えた800 mmの生産ラインに比べ、はるかに短期間で出荷されます。お見積りをご依頼の際は、 具体的な機種の現在の納期をお問い合わせください。設置、試運転、およびオペレーター研修は、出荷に合わせてスケジュールされます。.
用途、素材、目標生産数量をお知らせください。当社のエンジニアが最適なシステムをご提案し、 お客様が投資を行う前に、部品を実際に試作いたします。.