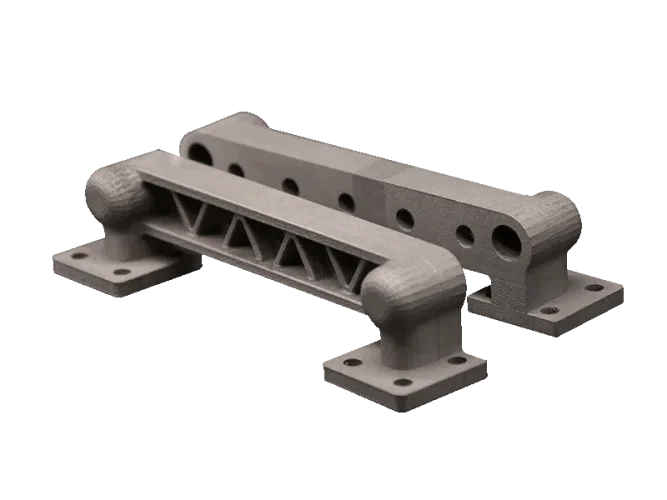
| Cómo se forma | El cabezal de impresión deposita el aglutinante sobre un lecho de polvo a la velocidad propia de la impresión por inyección de tinta; a continuación, la pieza en bruto se desaglutina y se sinteriza. | Un láser de fibra IPG de 500 W funde por completo cada capa, dejando un material sólido equivalente al forjado. |
| Densidad | Densidad en verde ~67%, llevada a su densidad máxima en el horno de sinterización | 99,91 TP3T de densidad relativa, tal y como figura en la placa |
| Rendimiento | 8 l/h metal, 12 l/h carburo de silicio en el J800P | Capa a capa; más lento por pieza, pero más rápido hasta obtener una pieza metálica acabada |
| Compatible con | Ninguno: el lecho de polvo soporta todos los salientes, por lo que no hay que cortar ningún soporte. | Se necesitan soportes, que se retiran posteriormente |
| Coste por pieza en series grandes | Entre 3 y 5 veces menor que el SLM — la razón por la que cambian las líneas MIM | Cuanto mayor sea el precio por unidad, mayor será el valor por unidad |
| Gradiente / aleación múltiple | Metal y carburo de silicio en la misma plataforma | Gradiente en X-Y-Z — De 2 a 4 o más aleaciones fundidas en una sola pieza (exclusivo) |
| Ideal para | Piezas en serie, sustitución de MIM, geometrías complejas sin utillaje | Piezas funcionales de densidad total, refrigeración conformada, trabajos con gradiente y materiales refractarios |