Impresoras 3D industriales: tipos, volúmenes de impresión y rangos de precios (2026)
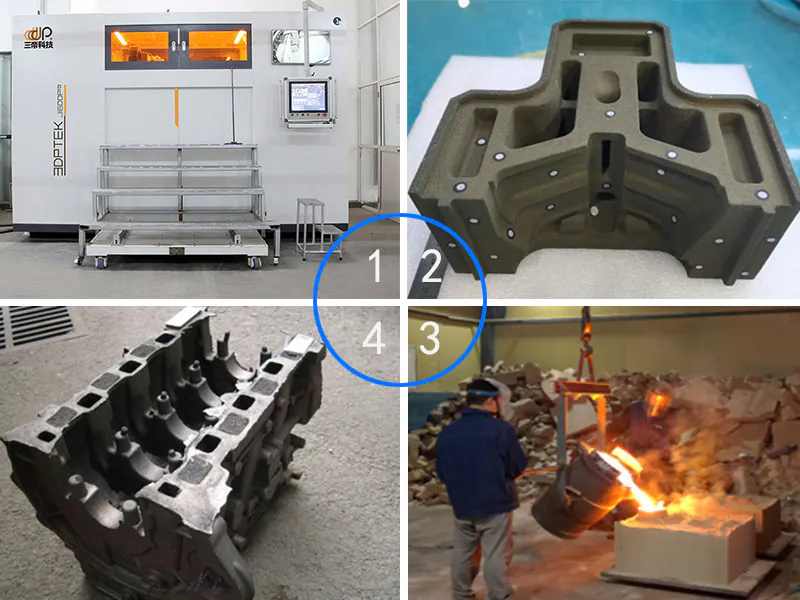
Un impresora 3D industrial Es una máquina de producción que se caracteriza por tres aspectos antes incluso de mencionar el tamaño del bastidor: una cámara de impresión capaz de albergar la pieza de una sola pieza, un funcionamiento autónomo durante semanas en lugar de horas, y un sistema de materiales homologado para aleaciones estructurales o arena de fundición. En las cinco familias de productos que fabricamos, los volúmenes de impresión oscilan entre 160 × 65 × 65 mm en un sistema de impresión por inyección de aglutinante metálico de sobremesa para 4.000 × 2.000 × 1.000 mm sobre una plataforma de arena, con líneas personalizadas de gran formato de hasta 10 m. Los tramos de precios para 2026 oscilan entre aproximadamente De 1 TP4T120 000 a más de 1 TP4T1 000 000 en fábrica.
Esta página es el punto de partida para conocer la gama: las cinco familias de procesos y sus aplicaciones, qué diferencia a una máquina industrial de una unidad de sobremesa, y los volúmenes de impresión y los rangos de precios disponibles en el mercado; además, en lo que respecta específicamente al metal, cómo se reparten las tareas entre los sistemas de inyección de aglutinante, SLM y de gradiente. Está dirigida a fundiciones, compradores de piezas de fundición e ingenieros de fabricación que estén seleccionando su primer o tercer sistema industrial.
Las cinco familias de impresoras 3D industriales
No compiten por la misma pieza. La elección depende del material, el tamaño de la pieza y el volumen anual, no de cuál sea la máquina más nueva. Todas las familias que se indican a continuación son las que fabricamos y utilizamos en nuestras propias instalaciones, por lo que los volúmenes de producción y las gamas son los que indicamos en nuestros presupuestos.
| Familia | Lo que imprime | Volumen de impresión (mm) | Gama 2026, franco fábrica | Dónde va |
|---|---|---|---|---|
| Inyección de aglutinante de arena | Moldes y núcleos de arena | 1.800 × 1.000 × 700 → 4.000 × 2.000 × 1.000 | ~US$218K – US$1,06M | Fundiciones por encargo que sustituyen las herramientas de modelado |
| SLS (arena y cera PSB) | Moldes de arena, núcleos y modelos de cera | 500 × 500 × 500 → 1.050 × 1.050 × 650 | US$200K – US$1M+ | Modelos de cera y moldes de tamaño mediano |
| Impresión por chorro de aglutinante metálico | Piezas de metal sinterizado | 160 × 65 × 65 → 800 × 500 × 400 | US$120K – US$570K (gama metálica) | Sustitución de piezas MIM, piezas en serie |
| SLM | Piezas metálicas de alta densidad | 120 × 120 × 150 → 300 × 300 × 250 | El interior de la banda metálica US$120K – US$570K | Piezas en las que la densidad es fundamental, aleaciones con gradiente |
| Gran formato y a medida | Arena, metal y cera a escala | Hasta 4.000 × 2.000 × 1.000; a medida hasta 10 m | Precio por línea; arena J4000 ~US$682K – 740K | Moldes de gran tamaño, piezas de una sola pieza |
Los precios corresponden a las bandas de 2026 en fábrica y no incluyen la línea de posprocesamiento —horno de sinterización, desempolvado y mecanizado—. A continuación se detallan las bandas metálicas; el cálculo por pieza para las otras dos familias figura en el coste de la impresión en arena y Coste de una impresora SLS guías.
¿Qué diferencia hay entre una máquina industrial y una pequeña?
Hay cuatro criterios que diferencian ambas categorías, y solo el primero tiene que ver con el tamaño.
- Volumen de impresión que permita la extracción de la pieza. Una máquina de producción tiene que imprimir una pieza de una sola pieza; de lo contrario, todo el argumento a favor de la fabricación aditiva pierde sentido. Cualquier pieza que mida menos de unos 100 mm en su eje más largo entra en el ámbito de la creación de prototipos.
- Funcionamiento automático. Los sistemas industriales recuperan el polvo, controlan el oxígeno y registran los parámetros de cada capa sin necesidad de que haya un operario presente. Una pequeña unidad se detiene cuando el operario se va a casa.
- Material homologado. La aleación debe ir acompañada de una ficha técnica, un proveedor de polvo y un rango de condiciones de proceso; no de un cartucho de resina.
- Una vía de posprocesamiento. La máquina que imprime la pieza ocupa solo media celda. Todo sistema industrial de metalización conlleva un tratamiento térmico, una fase de eliminación del polvo, una fase de retirada de los soportes y un margen de mecanizado.
Si un proveedor responde a la pregunta “¿es industrial?” basándose únicamente en la potencia del láser, la respuesta es incompleta. Imprimir la potencia en un folleto no cuesta nada; una cadena de suministro de polvo cualificada, sí.
Impresoras 3D de metal: tres procesos, tres modelos económicos distintos
Utilizamos tres procesos de metalurgia porque no compiten por la misma pieza. La elección entre ellos es la primera decisión que hay que tomar, y viene determinada por la geometría y el volumen, más que por una cuestión de preferencia.

Impresión por inyección de aglutinante metálico: rendimiento por impresión
La tecnología de inyección de aglutinante metálico cubre por completo un lecho de polvo e inyecta el aglutinante en toda la capa de una sola vez. Dado que la deposición es paralela y no secuencial, la velocidad de construcción depende del cabezal de impresión, no del láser. Esto la convierte en el proceso metálico con mayor rendimiento por ciclo de construcción, y en la opción más adecuada cuando se repite la fabricación de la misma pieza.
La contrapartida es la densidad. Las piezas en bruto fabricadas mediante impresión por chorro de aglutinante requieren sinterización, lo que implica una contracción que hay que compensar; además, el proceso alcanza una densidad de aproximadamente el 97–99% tras la sinterización, en lugar de la densidad casi total que alcanza la SLM en una sola pasada. En el caso de piezas de fundición estructurales, colectores, soportes y carcasas, esto suele ser aceptable; sin embargo, en el caso de una pieza aeroespacial crítica desde el punto de vista de la fractura, normalmente no lo es.

Fusión selectiva por láser: densidad y tolerancia
La tecnología SLM funde cada capa punto por punto con un láser, lo que resulta más lento por unidad de volumen, pero permite alcanzar una densidad casi total en una sola operación. Es el proceso adecuado cuando la pieza requiere una tolerancia estrecha en una superficie tal y como se ha fabricado, una pared delgada o una estructura reticular que la tecnología de inyección de aglutinante tendría dificultades para sinterizar sin que se produjeran deformaciones.
Nuestro sistema básico de un solo láser cuenta con una cámara de 120 × 120 × 150 mm; el equipo más grande de la gama incorpora mecanizado durante el proceso en una plataforma de 300 × 300 × 250 mm. El factor limitante del rendimiento del SLM rara vez es el propio láser, sino las estructuras de soporte que hay que cortar y el proceso de alivio de tensiones que debe realizarse a continuación.

Degradados y materiales mixtos: la tercera categoría
Las piezas metálicas con gradiente funcional quedan al margen de los dos procesos mencionados anteriormente. En lugar de elegir una sola aleación, el depósito va variando entre distintos polvos a lo largo de la impresión, de modo que la pieza acabada presenta una superficie dura sobre un núcleo tenaz, o una cara resistente al desgaste sobre un cuerpo dúctil. Sigue siendo un nicho de mercado, y se trata de una capacidad genuinamente diferente, más que de una variante de marketing de la SLM.

Volumen de impresión: lo que imprimen realmente los siete sistemas
El volumen de impresión es la cifra que determina si un proyecto es viable o no, por lo que conviene indicarlo en una lista en lugar de describirlo. La tabla siguiente recoge todos los sistemas metálicos de nuestra gama actual. Las dimensiones totales son tan importantes como el volumen de impresión, ya que determinan la puerta por la que debe pasar la máquina y el espacio que ocupa en el suelo.
| Modelo | Proceso | Volumen de impresión (mm) | Dimensiones totales (mm) | Preparado para |
|---|---|---|---|---|
| 3DPTEK J160R | Impresión por chorro de aglutinante metálico | 160 × 65 × 65 | 1,200 × 1,000 × 1,440 | Piezas pequeñas de precisión e investigación |
| 3DPTEK J400P | Impresión por chorro de aglutinante metálico | 380 × 380 × 300 | 2,470 × 1,730 × 2,400 | Producción a mediana escala, apta para cerámica |
| 3DPTEK J800P | Impresión por chorro de aglutinante metálico | 800 × 500 × 400 | 6,650 × 4,470 × 3,450 | La mayor plataforma de impresión 3D con material metálico, compatible con cerámica |
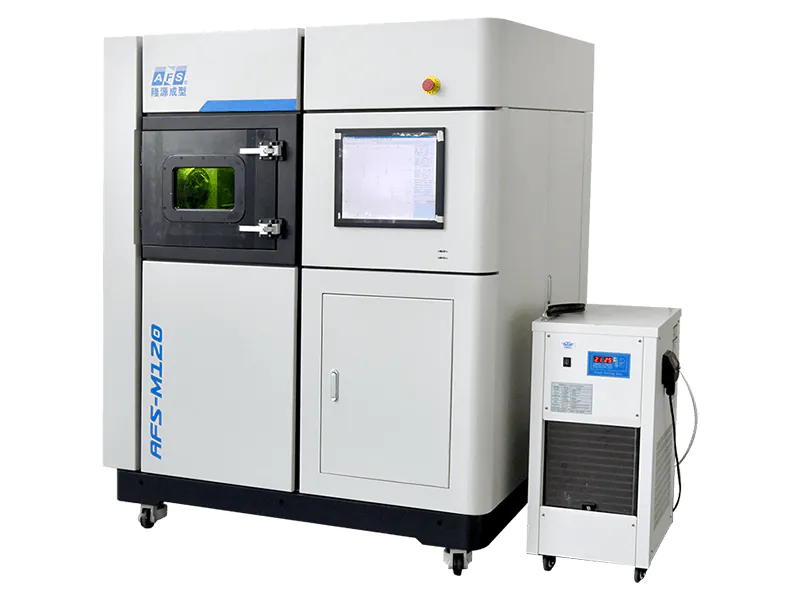
| AFS-M120 | SLM | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | Precisión con un solo láser |
| AFS-M120X | SLM, doble material | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | Gradiente de dos materiales |
| AFS-M120XT | SLM, gradiente multieje | 120 × 150 × 150 | 1,532 × 1,390 × 1,830 | Gradiente a lo largo de varios vectores |
| AFS-M300XAS | SLM + mecanizado durante el proceso | 300 × 300 × 250 | 2,760 × 1,760 × 2,620 | Varios materiales y superficies acabadas |
La diferencia práctica más notable se da entre la plataforma SLM de 120 mm y la cama de inyección de aglutinante de 800 mm. Una pieza que se adapta a la primera no cabrá en la segunda sin rediseñar su orientación, y una pieza diseñada para la segunda desperdiciará la mayor parte de la primera. Se trata de una decisión relacionada con las especificaciones, no de una preferencia.
Los siete modelos aparecen en la lista con todas sus especificaciones en la Página de la gama de impresoras 3D de metal.
Rendimiento: la cifra que se cita y la que marca la diferencia
Los proveedores indican la velocidad de impresión en centímetros cúbicos por hora. Se trata de una cifra real, pero se mide antes del posprocesamiento, y es precisamente en el posprocesamiento donde se invierte la mayor parte del tiempo.
Velocidad de impresión por inyección de aglutinante
Dado que la tecnología de inyección de aglutinante deposita material en toda la capa, su velocidad de construcción depende del cabezal de impresión y no del láser, y es el proceso en el que la máquina funciona de verdad sin que nadie la supervise. En un solo ciclo se puede construir una cama completa de pequeños soportes; la misma cama en SLM tardaría varias veces más y requeriría muchos más soportes.
La cifra real de rendimiento de una célula de impresión por inyección de aglutinante debe incluir la sinterización, un ciclo en horno por lotes que se mide en días, no en horas. Dos máquinas que imprimen a velocidades diferentes pueden terminar el mismo trabajo al mismo tiempo si una de ellas tiene que esperar a que quede libre una franja horaria en el horno.
Velocidad de impresión SLM y el coste del posprocesamiento
El rendimiento de la impresión 3D por láser (SLM) depende principalmente de tres factores que no tienen nada que ver con la potencia del láser: la altura de la pieza en la dirección de impresión, la cantidad de estructura de soporte y el proceso de alivio de tensiones posterior. Una pieza orientada para minimizar el soporte puede imprimirse el doble de rápido que la misma pieza orientada para minimizar la altura de impresión.
Nuestra plataforma multimaterial aborda parte de este problema de otra manera: mecaniza la pieza impresa dentro de las tolerancias permitidas en el mismo espacio de trabajo, lo que elimina un paso de fijación y redefinición del punto de referencia que, de otro modo, supondría un día de trabajo por lote.
Cuánto cuesta una impresora 3D industrial
En las cinco familias, los rangos se diferencian claramente, y dentro de cada familia hay tres factores que influyen en la cifra: en primer lugar, la envolvente de fabricación; a continuación, los componentes de procesamiento —cabezales de impresión o láseres—; y, por último, la automatización. Los rangos de los metales son los que se citan con mayor frecuencia, por lo que se desglosan aquí con detalle.
Los precios de los aditivos metálicos resultan menos enigmáticos de lo que parecen una vez que se distinguen los distintos rangos. Hay tres, y se diferencian por el proceso al que se destinan, más que por la marca.
Las tres franjas de precios de los metales
- Sistemas de investigación y registro. Plataformas SLM compactas de un solo láser para piezas pequeñas, aplicaciones dentales y médicas, y desarrollo de procesos.
- Gama media de producción. Sistemas de inyección de aglutinante con múltiples láseres o con una plataforma de mayor tamaño, dimensionados para una familia de piezas real y un turno de trabajo real.
- Industrial de gran formato. Los sistemas en los que la cámara de fabricación mide cientos de milímetros y la célula circundante —manipulación de polvo, horno, mecanizado— constituye un proyecto de inversión por sí misma.
En toda la gama que ofrecemos, los sistemas metálicos, desde los básicos hasta los de producción, oscilan entre US$120.000 y US$570.000 (aproximadamente entre 0,85 y 4,05 millones de RMB franco fábrica), y la cifra exacta viene determinada por la configuración del láser, el tamaño de la cámara, el sistema de manejo del polvo y la línea de posprocesamiento incluida. Deliberadamente no publicamos un precio por modelo: una misma plataforma configurada para dos aleaciones diferentes y dos objetivos de rendimiento distintos no es la misma máquina.
What the machine price leaves out
The purchase price is the top of an iceberg. Below it sit four lines that catch first-time buyers:
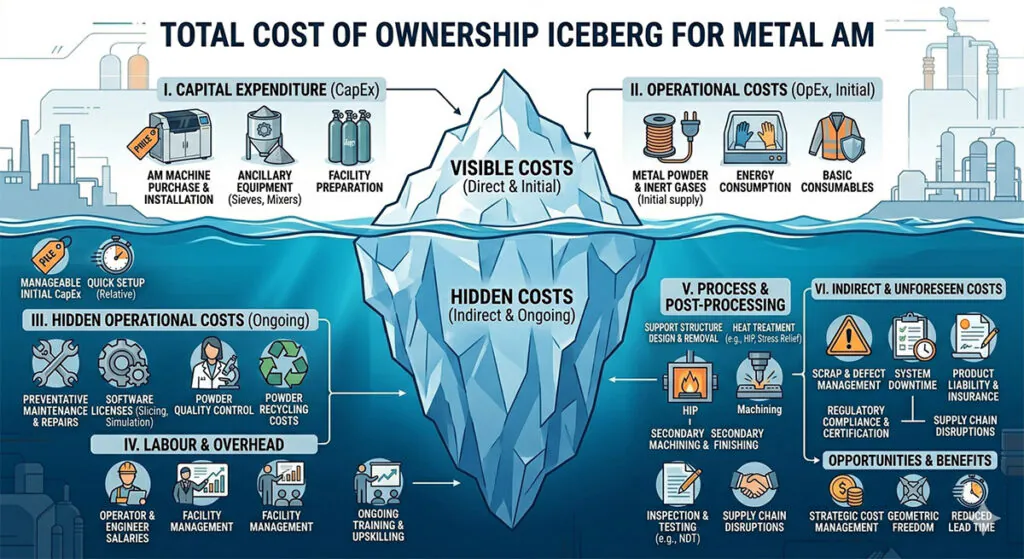
- Consumables. Metal powder is not a per-kilogram purchase so much as a per-batch one, and the usable fraction depends on the alloy and the reuse policy.
- Atmosphere and gas. Argon for SLM, and the oxygen monitoring that goes with it, is a recurring line rather than a one-off.
- Facility work. Floor loading, extraction, powder handling stations and — for binder jetting — a sintering furnace that can cost as much as the printer.
- Post-processing. Support removal, heat treatment, HIP where the application needs it, and machining allowances.
The full breakdown, with per-part cost arithmetic, is in our metal 3D printer cost guide. The short version: plan the whole cell before signing for the printer, not after.
Choosing by the part, not by the brochure
Every specification conversation reduces to four questions. Answering them in order removes most of the ambiguity.
| If the part… | The process that fits | ¿Por qué? |
|---|---|---|
| Fits inside 120 mm and needs a tight as-built tolerance | Single-laser SLM | Near-full density in one operation, minimal post-processing |
| Is small but needs two alloys in one body | Dual-material or multi-axis gradient SLM | The transition is built into the deposit, not assembled |
| Repeats at volume and tolerates 97–99% density | Impresión por chorro de aglutinante metálico | Throughput scales with head width, not laser speed |
| Is larger than 300 mm in two axes | Large-platform binder jetting | The only process in the range that clears the chamber |
| Needs a machined surface without re-fixturing | SLM with in-process machining | Print and finish in the same envelope |
The process comparison in more depth — including where each one loses on cost per part — is in metal binder jetting vs SLM and in what SLM can and cannot hold. If the question is which of two similar processes fits a casting workflow, this comparison works from the casting side rather than the machine side.
Where these systems already run
Every metal platform we sell is in production in one of our own five foundries before it is offered commercially. That matters for a specific reason: the failure modes that show up in year two — powder reuse drift, laser drift, furnace batch variance — are ones we have already met on our own floor rather than ones a customer discovers first.
Across the group that is more than 500 installations, 30+ qualified alloys and 45+ countries served since 1994, with ISO 9001 certification across the manufacturing centers.
Preguntas frecuentes
¿Cuál es la diferencia entre una impresora 3D industrial de metal y una impresora de metal de sobremesa?
Volumen de impresión, funcionamiento autónomo y material homologado. Una impresora de metal de sobremesa imprime piezas pequeñas a partir de un cartucho fijo; un sistema industrial utiliza una aleación homologada, recupera el polvo, registra los datos de cada capa y está diseñado para funcionar de forma continua. La diferencia de precio se debe, en mayor medida, al sistema de materiales y a la gestión del polvo que al propio bastidor.
¿Puede una misma máquina imprimir tanto en acero como en aluminio?
Sí, en el caso de la SLM, siempre que se cambie el polvo y se disponga de un intervalo de proceso validado para cada aleación. La tecnología de inyección de aglutinante admite polvos de acero inoxidable, acero para herramientas y cerámica. La limitación no radica en la máquina, sino en la manipulación del polvo y el control de la contaminación cruzada entre aleaciones.
¿Cuánto tiempo tarda una compilación?
Depende más de la altura de impresión y del volumen de soportes que de la complejidad de la pieza. Una impresión SLM de 150 mm de altura suele tardar entre uno y tres días, incluido el enfriamiento; una cama completa de impresión por inyección de aglutinante tarda horas en imprimirse y, a continuación, requiere un ciclo en el horno que se mide en días. Nuestras cotizaciones se expresan en impresiones por semana en lugar de en horas por impresión, ya que esa es la cifra que utiliza un planificador de producción.
¿Cuánto cuesta una impresora 3D industrial de metal?
Entry-to-production systems run from US$120,000 to US$570,000 (approximately RMB 0.85 to 4.05 million ex-works), depending on process, chamber size, laser configuration and the post-processing line included. Large-format and multi-material configurations sit at the top of that band. The machine is roughly half the total cell cost; the guía de precios breaks down the rest.
¿Necesito un horno además de la impresora?
En el caso de la impresión por chorro de aglutinante, sí: la sinterización forma parte del proceso, no es un extra opcional, y el horno es una partida de inversión por derecho propio. En el caso de la SLM, sigue siendo necesario un horno de alivio de tensiones, pero a menor escala. Ninguno de los dos está incluido en el presupuesto de la impresora a menos que se especifique expresamente en las partidas del presupuesto.
¿Qué es una impresora 3D industrial?
Un sistema de fabricación aditiva de producción que se caracteriza por su volumen de construcción, su funcionamiento sin supervisión y un sistema de materiales homologado, y no por el tamaño del bastidor. Las máquinas industriales imprimen moldes de arena para fundición, modelos de cera o piezas metálicas con volúmenes de construcción que van desde los 160 mm hasta los 4.000 mm, y se adquieren junto con una ruta de posprocesamiento (horno de sinterización, eliminación de polvo, mecanizado) en lugar de como una máquina independiente.
¿Cuánto cuesta una impresora 3D industrial?
Rangos de precios en 2026, franco fábrica, por familia: impresión por inyección de aglutinante de arena, aproximadamente US$218 000–1 060 000; SLS para arena y cera PSB: entre 200 000 y más de 1 000 000 de US$; inyección de aglutinante metálico y SLM: entre 120 000 y 570 000 de US$; las líneas de gran formato y a medida se cotizan por volumen de construcción, con la plataforma de arena J4000 en torno a US$682.000–740.000. El posprocesamiento no está incluido en estas cifras.
¿Qué proceso de impresión 3D industrial debería elegir?
Adapta el proceso al material y a la pieza. Inyección de aglutinante para moldes y núcleos de arena, o piezas en bruto de metal en serie; SLS para moldes de arena y patrones de cera PSB; SLM cuando la pieza debe ser totalmente densa o requiere aleaciones con gradiente; plataformas de gran formato cuando la pieza supera el tamaño de una cámara estándar. La tabla de compatibilidad de piezas anterior recoge cuatro casos habituales.
Lecturas relacionadas
If the process question is still open, SLS vs SLM separates the two laser routes and metal binder jetting vs SLM covers the metal routes. The metal 3D printer cost guide carries the per-part arithmetic, the sand y SLS guides cover the other two families, and the range overview lists every model with its build volume. If you would rather print parts than buy a machine, start with the servicio de impresión 3D en metal. El Guía sobre impresoras 3D de metal is the metal-only version of this page: routes, materials and 2026 price bands without the other four families.
Ready to specify a system?
Send the part drawing, the annual volume and the alloy. We will come back with the process that fits, the build volume it needs, the cell around it and a quotation that separates the machine from the post-processing line. If the part is better served by printing it through our servicio de impresión 3D en metal before committing to a purchase, we will say so.
Request an industrial system proposal →