Imprimantes 3D industrielles : types, volumes d'impression et fourchettes de prix (2026)
Un imprimante 3D industrielle Il s'agit d'une machine de production, caractérisée par trois éléments avant même de mentionner la taille du cadre : une chambre d'impression capable de contenir la pièce en un seul bloc, un fonctionnement en autonomie pendant des semaines plutôt que quelques heures, et un système de matériaux adapté à un alliage structurel ou au sable de fonderie. Pour les cinq gammes que nous fabriquons, les volumes d'impression vont de 160 × 65 × 65 mm sur un système de jet de liant métallique de laboratoire destiné à 4 000 × 2 000 × 1 000 mm sur une plate-forme de sable, avec des lignes sur mesure de grand format pouvant atteindre 10 m. Les fourchettes de prix pour 2026 vont d'environ De 1 TP4T120 000 à plus de 1 TP4T1 000 000 départ usine.
Cette page constitue le point d'entrée de la gamme : elle présente les cinq familles de procédés et leurs domaines d'application respectifs, explique ce qui distingue une machine industrielle d'un modèle de bureau, et détaille les volumes d'impression et les fourchettes de prix des modèles disponibles à la vente. Elle aborde ensuite, plus spécifiquement pour le métal, la répartition des tâches entre les systèmes à jet de liant, SLM et à gradient. Elle s'adresse aux fonderies, aux acheteurs de pièces moulées et aux ingénieurs de fabrication qui choisissent leur premier ou leur troisième système industriel.
Les cinq grandes catégories d'imprimantes 3D industrielles
Elles ne se font pas concurrence pour la même pièce. Le choix dépend du matériau, de la taille de la pièce et du volume annuel — et non de la machine la plus récente. Chaque gamme présentée ci-dessous est fabriquée et exploitée dans nos propres installations ; les volumes de production et les plages de prix indiqués correspondent donc à ceux que nous proposons.
| Famille | Ce qu'il imprime | Volume d'impression (mm) | Série 2026, départ usine | Où cela s'applique-t-il ? |
|---|---|---|---|---|
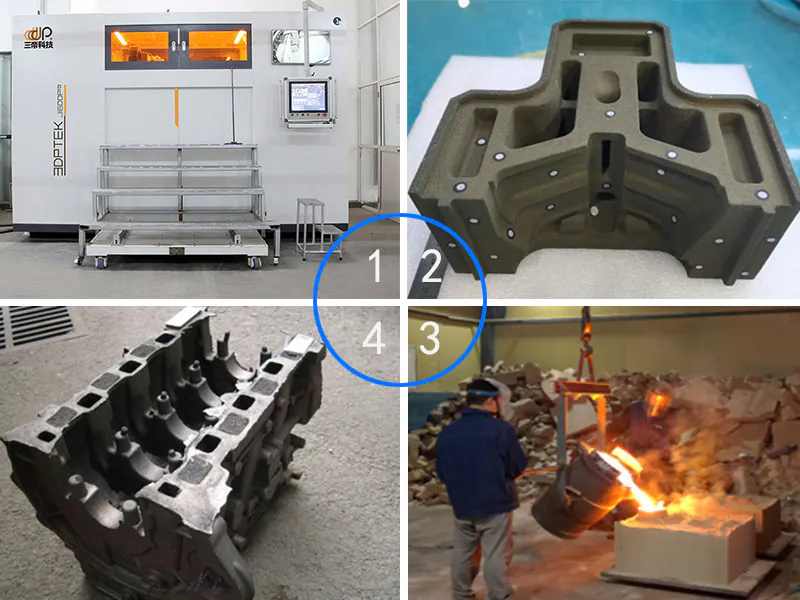
| Projection de liant à base de sable | Moules et noyaux en sable | 1 800 × 1 000 × 700 → 4 000 × 2 000 × 1 000 | ~US$218K – US$1,06M | Fonderies à la pièce remplaçant les outillages de modélage |
| SLS (sable et cire PSB) | Moules en sable, noyaux et modèles en cire | 500 × 500 × 500 → 1 050 × 1 050 × 650 | US$200K – US$1M+ | Modèles en cire et moules de taille moyenne |
| Impression par jet de liant métallique | Pièces métalliques frittées | 160 × 65 × 65 → 800 × 500 × 400 | US$120K – US$570K (gamme métallique) | Remplacement MIM, pièces en série |
| SLM | Pièces métalliques entièrement denses | 120 × 120 × 150 → 300 × 300 × 250 | À l'intérieur de la bande métallique US$120K – US$570K | Pièces pour lesquelles la densité est un critère essentiel, alliages à gradient |
| Grand format et sur mesure | Sable, métal et cire à l'échelle | Jusqu'à 4 000 × 2 000 × 1 000 ; sur mesure jusqu'à 10 m | Prix indiqué à la ligne ; sable J4000 ~US$682K – 740K | Moules de grandes dimensions, pièces monoblocs |
Les prix correspondent aux bandes « départ usine » de 2026 et n'incluent pas la ligne de post-traitement — four de frittage, dépoudrage et usinage. Les bandes métalliques sont détaillées ci-dessous ; le calcul par pièce pour les deux autres familles figure dans le coût de l'impression sur sable et Coût d'une imprimante SLS guides.
Qu'est-ce qui distingue une machine industrielle d'une petite machine ?
Quatre critères distinguent ces deux catégories, et seul le premier concerne la taille.
- Définir un volume d'impression qui permette de dégager la pièce. Une machine de production doit imprimer une pièce d'un seul tenant, sinon tout l'intérêt de la fabrication additive disparaît. Toute pièce dont la plus grande dimension est inférieure à environ 100 mm relève du prototypage.
- Fonctionnement sans surveillance. Les systèmes industriels assurent la récupération de la poudre, la surveillance de la teneur en oxygène et l'enregistrement des paramètres par couche, sans intervention d'un opérateur. Une petite unité s'arrête lorsque l'opérateur rentre chez lui.
- Matériel conforme. L'alliage doit être accompagné d'une fiche technique, du nom d'un fournisseur de poudre et d'une fenêtre de processus — et non d'une cartouche de résine.
- Une voie de post-traitement. La machine qui imprime la pièce ne représente que la moitié d'une cellule. Tout procédé industriel de fabrication métallique s'accompagne d'un traitement thermique, d'une étape de dépoudrage, d'une étape de retrait des supports et d'une marge d'usinage.
Si un fournisseur répond à la question “ s'agit-il d'une application industrielle ? ” en se basant uniquement sur la puissance en watts du laser, sa réponse est incomplète. Il est peu coûteux d'indiquer la puissance en watts sur une brochure ; ce n'est pas le cas d'une chaîne d'approvisionnement en poudre certifiée.
Imprimantes 3D métalliques : trois procédés, trois modèles économiques différents
Nous utilisons trois procédés de fabrication métallique, car ils ne se font pas concurrence pour la même pièce. Le choix entre ces procédés constitue la première décision à prendre, et celui-ci dépend davantage de la géométrie et du volume que d'une préférence particulière.

Impression par jet de liant métallique — rendement par impression
Dans le procédé de projection de liant métallique, un lit de poudre complet est déposé et un liant est projeté sur l'ensemble de la couche en une seule fois. Le dépôt s'effectuant de manière parallèle plutôt que séquentielle, la vitesse de fabrication dépend de la tête d'impression et non du laser. Cela en fait le procédé métallique offrant le débit le plus élevé par cycle de fabrication, et celui qui s'avère le plus pertinent lorsque la même référence de pièce est produite en série.
Le compromis réside dans la densité. Les pièces brutes issues du jet de liant nécessitent un frittage, ce qui implique un retrait qu’il faut compenser ; ce procédé permet d’obtenir une densité comprise entre environ 97 et 99% après frittage, contrairement à la densité quasi maximale atteinte par le SLM en une seule passe. Pour les pièces moulées structurelles, les collecteurs, les supports et les boîtiers, cela est généralement acceptable ; pour une pièce aérospatiale critique en termes de rupture, ce n'est généralement pas le cas.

Fusion sélective par laser — densité et tolérance
La technologie SLM fait fondre chaque couche point par point à l'aide d'un laser, ce qui est plus lent par unité de volume mais permet d'atteindre une densité quasi totale en une seule opération. C'est le procédé idéal lorsque la pièce doit présenter une tolérance serrée sur une surface telle que fabriquée, une paroi mince ou un treillis que la projection de liant aurait du mal à fritter sans déformation.
Notre système d'entrée à laser unique dispose d'une chambre de 120 × 120 × 150 mm ; le plus grand modèle de la gamme permet en outre l'usinage en cours de fabrication sur une plate-forme de 300 × 300 × 250 mm. Le facteur limitant du débit en SLM est rarement le laser lui-même : ce sont les structures de support qui doivent être découpées, ainsi que le traitement de détente qui doit suivre.

Dégradés et matériaux mixtes — la troisième catégorie
Les pièces métalliques à gradient fonctionnel ne relèvent d’aucun des deux procédés mentionnés ci-dessus. Plutôt que de choisir un seul alliage, le dépôt alterne entre différentes poudres tout au long du processus de fabrication, de sorte que la pièce finie présente une surface dure sur un cœur résistant, ou une face résistante à l’usure sur un corps ductile. Il s’agit encore d’un marché de niche, et il s’agit d’une capacité véritablement différente, et non d’une variante marketing de la fabrication additive par laser (SLM).

Volume d'impression : ce que les sept systèmes impriment réellement
Le volume d'impression est le paramètre qui détermine si un projet est réalisable ou non ; il vaut donc mieux le présenter sous forme de liste plutôt que de le décrire. Le tableau ci-dessous répertorie tous les systèmes métalliques de notre gamme actuelle. Les dimensions hors tout sont tout aussi importantes que le volume d'impression : elles déterminent la largeur de la porte par laquelle la machine doit passer et l'espace au sol dont elle a besoin.
| Modèle | Processus | Volume d'impression (mm) | Encombrement total (mm) | Prêt à |
|---|---|---|---|---|
| 3DPTEK J160R | Impression par jet de liant métallique | 160 × 65 × 65 | 1,200 × 1,000 × 1,440 | Petites pièces de précision et recherche |
| 3DPTEK J400P | Impression par jet de liant métallique | 380 × 380 × 300 | 2,470 × 1,730 × 2,400 | Production à moyenne échelle, compatible avec la céramique |
| 3DPTEK J800P | Impression par jet de liant métallique | 800 × 500 × 400 | 6,650 × 4,470 × 3,450 | La plus grande plateforme BJ en métal, compatible avec la céramique |
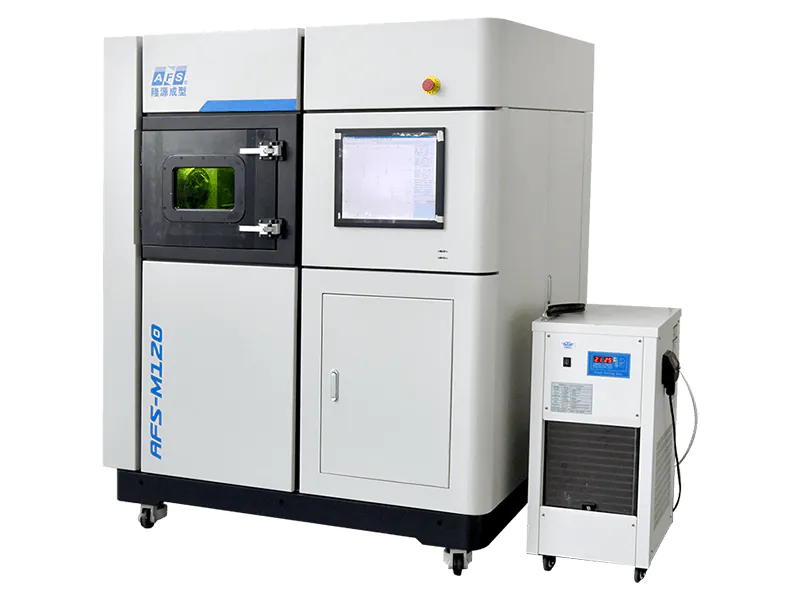
| AFS-M120 | SLM | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | Précision à laser unique |
| AFS-M120X | SLM, double matériau | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | Gradient à deux matériaux |
| AFS-M120XT | SLM, gradient multiaxial | 120 × 150 × 150 | 1,532 × 1,390 × 1,830 | Gradient le long de plusieurs vecteurs |
| AFS-M300XAS | SLM + usinage en cours de fabrication | 300 × 300 × 250 | 2,760 × 1,760 × 2,620 | Matériaux multiples et finitions de surface |
L'écart pratique le plus important se situe entre la plateforme SLM de 120 mm et le lit d'impression par jet de liant de 800 mm. Une pièce adaptée à la première ne s'adaptera pas à la seconde sans une modification de son orientation, et une pièce conçue pour la seconde ne permettra pas d'exploiter pleinement la première. Il s'agit là d'un choix technique, et non d'une question de préférence.
Les sept modèles sont présentés avec leurs caractéristiques techniques complètes sur le Page présentant la gamme d'imprimantes 3D métalliques.
Débit : le chiffre qui est avancé et celui qui fait la différence
Les fournisseurs indiquent le débit d'impression en centimètres cubes par heure. Il s'agit d'une valeur réelle, mais elle est mesurée avant le post-traitement, et c'est justement au post-traitement que s'écoule la majeure partie du temps.
Vitesse de fabrication par jet de liant
Comme la technologie de projection de liant dépose le matériau sur toute l'épaisseur de la couche, sa vitesse de fabrication dépend de la tête d'impression plutôt que du laser, et c'est le procédé qui permet véritablement à la machine de fonctionner sans surveillance. Un plateau entier de petits supports peut être fabriqué en un seul cycle ; la fabrication du même plateau en SLM prendrait plusieurs fois plus de temps et nécessiterait bien plus de supports.
Pour obtenir un chiffre de débit réaliste pour une cellule d'impression par jet de liant, il faut tenir compte du frittage — un cycle de four discontinu qui se mesure en jours, et non en heures. Deux machines imprimant à des vitesses différentes peuvent terminer le même travail en même temps si l'une d'elles doit attendre qu'un créneau se libère dans le four.
Vitesse d'impression SLM et coût du post-traitement
Le débit de l'impression 3D par laser (SLM) dépend principalement de trois facteurs qui n'ont rien à voir avec la puissance du laser : la hauteur de la pièce dans le sens d'impression, la quantité de structures de soutien et le processus de détente des contraintes qui s'ensuit. Une pièce orientée de manière à minimiser les structures de soutien peut être imprimée deux fois plus vite que la même pièce orientée de manière à minimiser la hauteur d'impression.
Notre plateforme multi-matériaux aborde ce problème différemment : elle usine la pièce imprimée selon les tolérances requises sans sortir de l'espace d'impression, ce qui évite une étape de fixation et de redéfinition du repère qui, autrement, prendrait une journée par lot.
Combien coûte une imprimante 3D industrielle ?
Au sein des cinq familles, les fourchettes de prix se distinguent clairement les unes des autres, et au sein d'une même famille, trois facteurs influencent le prix : tout d'abord l'enveloppe de construction, puis le matériel de traitement (têtes d'impression ou lasers), et enfin l'automatisation. Les fourchettes de prix des machines métalliques étant celles les plus souvent citées, elles sont présentées ici en détail.
Une fois les différentes fourchettes de prix distinguées, la tarification des additifs métalliques est moins mystérieuse qu'il n'y paraît. Il en existe trois, et elles sont définies en fonction du procédé plutôt que de la marque.
Les trois fourchettes de prix des métaux
- Systèmes de recherche et de saisie. Plateformes SLM compactes à laser unique destinées à la fabrication de petites pièces, aux applications dentaires et médicales, ainsi qu'au développement de procédés.
- Gamme intermédiaire de production. Systèmes de projection de liant à lasers multiples ou à plateau de plus grande taille, dimensionnés pour une gamme de pièces réelle et un rythme de production réel.
- Industriel grand format. Systems where the build chamber is measured in hundreds of millimetres and the surrounding cell — powder handling, furnace, machining — is a capital project of its own.
Across the range we quote, entry-to-production metal systems land between US$120,000 and US$570,000 (approximately RMB 0.85 to 4.05 million ex-works), with the exact figure set by laser configuration, chamber size, powder handling and the post-processing line included. We deliberately do not publish a per-model price: the same platform configured for two different alloys and two different throughput targets is not the same machine.
What the machine price leaves out
The purchase price is the top of an iceberg. Below it sit four lines that catch first-time buyers:
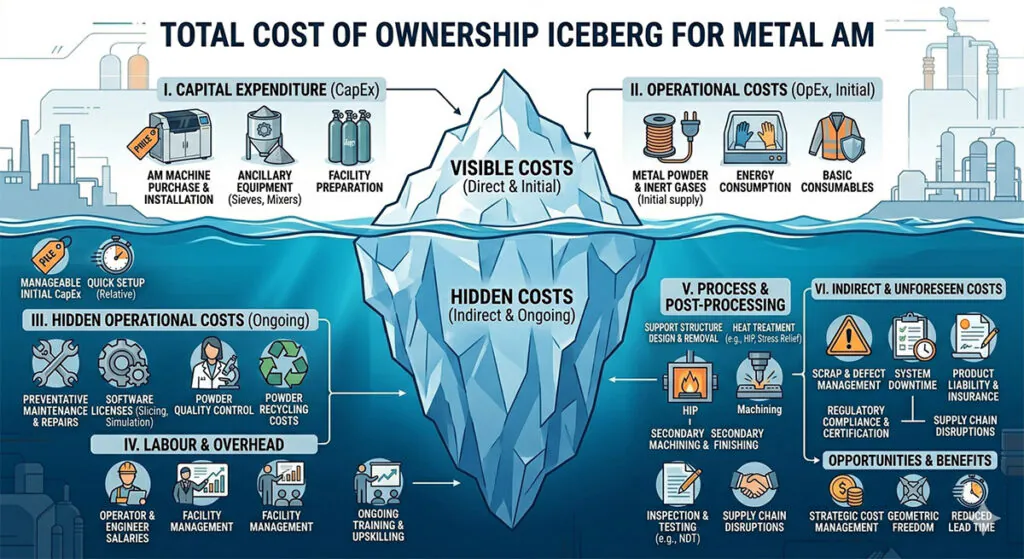
- Consumables. Metal powder is not a per-kilogram purchase so much as a per-batch one, and the usable fraction depends on the alloy and the reuse policy.
- Atmosphere and gas. Argon for SLM, and the oxygen monitoring that goes with it, is a recurring line rather than a one-off.
- Facility work. Floor loading, extraction, powder handling stations and — for binder jetting — a sintering furnace that can cost as much as the printer.
- Post-processing. Support removal, heat treatment, HIP where the application needs it, and machining allowances.
The full breakdown, with per-part cost arithmetic, is in our metal 3D printer cost guide. The short version: plan the whole cell before signing for the printer, not after.
Choosing by the part, not by the brochure
Every specification conversation reduces to four questions. Answering them in order removes most of the ambiguity.
| If the part… | The process that fits | Why |
|---|---|---|
| Fits inside 120 mm and needs a tight as-built tolerance | Single-laser SLM | Near-full density in one operation, minimal post-processing |
| Is small but needs two alloys in one body | Dual-material or multi-axis gradient SLM | The transition is built into the deposit, not assembled |
| Repeats at volume and tolerates 97–99% density | Impression par jet de liant métallique | Throughput scales with head width, not laser speed |
| Is larger than 300 mm in two axes | Large-platform binder jetting | The only process in the range that clears the chamber |
| Needs a machined surface without re-fixturing | SLM with in-process machining | Print and finish in the same envelope |
The process comparison in more depth — including where each one loses on cost per part — is in Impression par jet de liant métallique vs SLM and in what SLM can and cannot hold. If the question is which of two similar processes fits a casting workflow, this comparison works from the casting side rather than the machine side.
Where these systems already run
Every metal platform we sell is in production in one of our own five foundries before it is offered commercially. That matters for a specific reason: the failure modes that show up in year two — powder reuse drift, laser drift, furnace batch variance — are ones we have already met on our own floor rather than ones a customer discovers first.
Across the group that is more than 500 installations, 30+ qualified alloys and 45+ countries served since 1994, with ISO 9001 certification across the manufacturing centers.
Foire aux questions
Quelle est la différence entre une imprimante 3D industrielle pour métaux et une imprimante de bureau pour métaux ?
Volume d'impression, fonctionnement autonome et matériau certifié. Une imprimante métallique de bureau imprime de petites pièces à partir d'une cartouche fixe ; un système industriel utilise un alliage certifié, récupère la poudre, enregistre les données couche par couche et est conçu pour fonctionner en continu. L'écart de prix tient bien plus au système de gestion des matériaux et à la manipulation de la poudre qu'au châssis.
Une même machine peut-elle imprimer à la fois sur de l'acier et de l'aluminium ?
Oui, pour le SLM, à condition de changer de poudre et de disposer d'une fenêtre de processus validée pour chaque alliage. La technologie de projection de liant permet d'utiliser des poudres d'acier inoxydable, d'acier à outils et de céramique. La contrainte ne réside pas dans la machine, mais dans la manipulation des poudres et le contrôle de la contamination croisée entre les alliages.
Combien de temps dure une compilation ?
Cela dépend davantage de la hauteur d'impression et du volume des supports que de la complexité de la pièce. Une impression SLM de 150 mm de hauteur dure généralement entre un et trois jours, refroidissement compris ; l'impression sur un lit complet de projection de liant prend plusieurs heures, suivie d'un cycle de cuisson qui s'étend sur plusieurs jours. Nous exprimons nos devis en nombre d'impressions par semaine plutôt qu'en heures par impression, car c'est le chiffre utilisé par les planificateurs de production.
Combien coûte une imprimante 3D industrielle en métal ?
Entry-to-production systems run from US$120,000 to US$570,000 (approximately RMB 0.85 to 4.05 million ex-works), depending on process, chamber size, laser configuration and the post-processing line included. Large-format and multi-material configurations sit at the top of that band. The machine is roughly half the total cell cost; the guide des tarifs breaks down the rest.
Ai-je besoin d'un four en plus de l'imprimante ?
Pour la technologie de projection de liant, oui : le frittage fait partie intégrante du processus, ce n’est pas une option supplémentaire, et le four constitue un poste d’investissement à part entière. Pour la technologie SLM, un four de détente est toujours nécessaire, mais à plus petite échelle. Aucun de ces deux éléments n’est inclus dans le devis d’une imprimante, sauf s’ils sont expressément mentionnés dans le détail des postes.
Qu'est-ce qu'une imprimante 3D industrielle ?
Un système de fabrication additive destiné à la production, caractérisé par son volume d’impression, son fonctionnement en autonomie et un système de matériaux certifiés — et non par la taille de son châssis. Les machines industrielles impriment des moules en sable de fonderie, des modèles en cire ou des pièces métalliques avec des volumes de fabrication allant de 160 mm à 4 000 mm, et sont acquises avec une chaîne de post-traitement (four de frittage, dépoudrage, usinage) plutôt que sous la forme d’un système autonome.
Combien coûte une imprimante 3D industrielle ?
2026 fourchettes de prix départ usine par famille : jet de liant sur sable : environ US$218 000–1 060 000 ; SLS pour le sable et la cire PSB : entre 200 000 et plus de 1 000 000 US$ ; jet de liant métallique et SLM : entre 120 000 et 570 000 US$ ; les lignes grand format et sur mesure font l’objet d’un devis en fonction de l’enveloppe d’impression, la plateforme à sable J4000 coûtant environ 682 000 à 740 000 US$. Le post-traitement n’est pas inclus dans ces chiffres.
Quel procédé d'impression 3D industrielle dois-je choisir ?
Adapter le procédé au matériau et à la pièce. Le jet de liant pour les moules et noyaux en sable, ou les pièces brutes métalliques en grande série ; le SLS pour les moules en sable et les modèles en cire PSB ; le SLM lorsque la pièce doit être entièrement dense ou nécessite des alliages à gradient ; les plateformes grand format lorsque la pièce dépasse les dimensions d'une chambre standard. Le tableau d'adéquation des pièces ci-dessus présente quatre cas courants.
Lectures complémentaires
If the process question is still open, SLS vs SLM separates the two laser routes and Impression par jet de liant métallique vs SLM covers the metal routes. The metal 3D printer cost guide carries the per-part arithmetic, the sand et SLS guides cover the other two families, and the range overview lists every model with its build volume. If you would rather print parts than buy a machine, start with the service d'impression 3D métallique. Le Guide sur les imprimantes 3D métalliques is the metal-only version of this page: routes, materials and 2026 price bands without the other four families.
Ready to specify a system?
Send the part drawing, the annual volume and the alloy. We will come back with the process that fits, the build volume it needs, the cell around it and a quotation that separates the machine from the post-processing line. If the part is better served by printing it through our service d'impression 3D métallique before committing to a purchase, we will say so.
Request an industrial system proposal →