
Coût d'une imprimante 3D métallique en 2026 : ce que paient réellement les fonderies

Le prix affiché d’une imprimante 3D métallique est le facteur le moins déterminant dans la prise de décision. Une fonderie qui ne prévoit dans son budget que le coût de la machine découvre la réalité dès la deuxième année, lorsque la poudre, l’argon, les fours de frittage et la maintenance ont discrètement englouti à nouveau la valeur de la machine. L'impression métallique représente un investissement important, mais ce qui compte réellement, c'est le coût par pièce conforme, et celui-ci dépend du choix de la technologie, du taux d'utilisation et de la chaîne de post-traitement en aval de l'imprimante.
Cet article détaille le coût réel des imprimantes 3D métalliques en 2026 : des machines, qu'il s'agisse de modèles d'entrée de gamme destinés à la recherche ou de systèmes de production industrielle, aux consommables nécessaires à leur fonctionnement, en passant par le post-traitement que personne ne mentionne d'emblée, ainsi qu'un cadre de calcul du coût total de possession destiné aux acheteurs du secteur de la fonderie. Les prix indiqués ci-dessous correspondent à des fourchettes de marché réalistes, car la configuration, les options et la localisation influent sur chaque devis.
Le coût réel d'une imprimante 3D métallique : bien plus que le prix de la machine
Une cellule de fabrication additive métallique se compose de quatre couches superposées :
- L'imprimante. La machine qui fabrique la pièce, qu'il s'agisse de petits systèmes de recherche ou d'unités industrielles grand format.
- Les consommables. Poudre métallique, liant (pour l’impression par jet de liant), argon ou azote, filtres et lames de raclage.
- La chaîne de post-traitement. Fours de déliage et de frittage destinés à la projection de liant, au traitement thermique et au retrait des supports dans le cadre de la fusion sur lit de poudre.
- L'opération. Opérateurs, ingénieurs, climatisation des locaux, maintenance et retraitement des déchets.
Les acheteurs de fonderies ne comparent généralement que la première couche. C'est au niveau des deuxième et troisième couches que les technologies divergent, et c'est la quatrième couche qui détermine si l'investissement est rentable. C'est pourquoi les deux technologies métallurgiques dominantes — fusion sélective par laser et la projection de liant métallique — peuvent présenter des prix d’achat similaires, mais des coûts par pièce totalement différents.
Machines d'entrée de gamme, de milieu de gamme et industrielles
Les imprimantes 3D métalliques se répartissent en trois catégories, chacune déterminant la taille d’impression, le débit et le prix. Le tableau ci-dessous présente la fourchette de prix typique prévue pour chaque catégorie en 2026. Ces chiffres sont donnés à titre indicatif ; le montant définitif dépendra de la configuration choisie et sera soumis au devis du fournisseur.
| Niveau | Enveloppe de construction type | Fourchette de prix indicative | Qui l'achète ? |
|---|---|---|---|
| Recherche / inscription | 100 à 300 mm sur le plus grand axe | $150k–$400k | Universités, laboratoires de R&D, pionniers |
| Gamme moyenne de production | 250 à 400 mm, à laser unique ou à lasers multiples | $400k–$900k | Ateliers de sous-traitance, fabricants de matériel médical et d'outillage |
| Grand format industriel | 500 mm et plus, multi-laser ou grands espaces d'impression BJ | $1M+ | Aérospatiale, automobile, production en grande série |
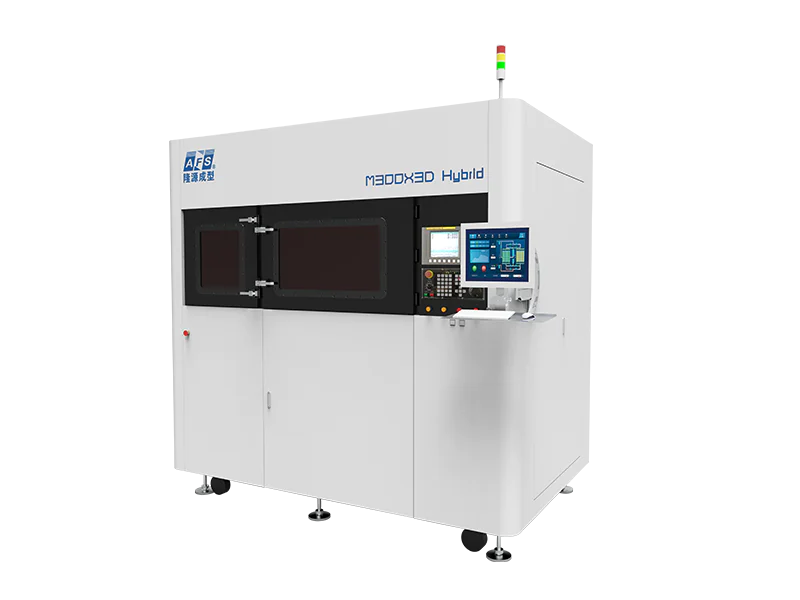
Ces mêmes niveaux existent dans les deux technologies. Dans la famille des technologies de fusion sur lit de poudre, AFS-M120X et AFS-M120TX Ces systèmes constituent des plateformes dédiées à la recherche et aux matériaux à gradient, les AFS-M300XAS couvre le segment de production de moyenne gamme, et l'AFS-M400 est une machine de production dédiée à 3C-electronics. Dans la gamme des imprimantes à jet de liant, la 3DPTEK-J160R est une plateforme de recherche dotée d’un espace d’impression de 160 × 65 × 65 mm, tandis que le 3DPTEK-J400P et le 3DPTEK-J800P entrent en production, le J800P offrant un espace d'impression de 800 × 500 × 400 mm avec un débit de métal de 8 L/h.
Option technologique n° 1 : fusion sur lit de poudre (SLM/LPBF)
La fusion sur lit de poudre consiste à faire fondre de la poudre métallique à l'aide d'un laser, couche par couche, pour obtenir une pièce entièrement dense. Ce procédé est la norme industrielle pour les pièces haut de gamme en titane, en acier à outils, en acier inoxydable et en alliages de nickel ; c'est également la technologie à laquelle pensent la plupart des acheteurs du secteur de la fonderie lorsqu'ils entendent parler d“” impression 3D métallique ».”
La structure des coûts ne cache pas ses faiblesses :
- Investissements en machines Voici le titre : des systèmes à laser unique dans le bas de gamme, des systèmes industriels à lasers multiples dans le haut de gamme.
- Consommation d'argon est continue. La chambre de fabrication doit être purgée et maintenue sous gaz inerte ; l'argon constitue donc un poste de dépense récurrent dont le coût évolue en fonction de la durée de fabrication.
- Structures de soutien sont obligatoires pour les saillies. Elles augmentent la quantité de matière, allongent le temps de fabrication et nécessitent une étape d'enlèvement manuel ; de plus, elles laissent des marques qui doivent souvent être retravaillées.
- Le débit est en mode série. Un laser, une couche, une pièce à la fois. Les cadences de fabrication sont bien inférieures à celles requises pour la production en série, ce qui explique pourquoi le coût unitaire reste élevé à grande échelle.
C’est notamment au niveau des performances des matériaux et de la liberté de conception géométrique des pièces critiques que la SLM se distingue. Qu’il s’agisse d’un composant en titane doté de canaux de refroidissement internes ou d’un insert en acier à outils avec refroidissement conformationnel, cette technologie s’impose car aucun autre procédé ne permet de fabriquer ces pièces. La Comparaison entre la technologie de projection de liant métallique et la technologie SLM aborde plus en détail les compromis techniques ; en termes de coût, la règle générale est que le SLM s'impose pour les pièces uniques et les petites séries où la performance est essentielle, mais qu'il est moins avantageux pour la production en grande série.
Option technologique n° 2 : impression par jet de liant métallique
La fabrication par jet de liant métallique permet de produire des pièces de la même manière que l'impression 3D au sable permet de fabriquer des moules : une tête d'impression dépose de manière sélective un liant sur un lit de poudre métallique, couche par couche. La pièce “ brute ” est ensuite débindée puis frittée dans un four pour obtenir un métal dense, selon le même processus en aval que celui utilisé pour le moulage par injection de métal.
Les aspects économiques sont structurellement différents de ceux de la fusion au laser :
- Ni laser, ni argon. L'étape de fabrication reposant sur un procédé à jet d'encre, les coûts liés au gaz inerte et au laser ne sont plus pris en compte dans le calcul du coût unitaire.
- Débit par lot. La tête d'impression dépose le liant sur l'ensemble du plateau ; ainsi, le coût par pièce diminue considérablement à mesure que le bac d'impression se remplit. D'après notre analyse comparative interne par rapport à la fusion laser, la vitesse d'impression est environ 50 fois plus rapide et le coût représente environ un cinquième de celui de la fusion laser pour des volumes comparables — des chiffres que le Guide sur la technologie de projection de liant explique en termes de processus.
- La réutilisation de la poudre est recommandée. Le procédé de projection de liant utilise des poudres fines dont la granulométrie est comprise entre 5 et 25 μm, soit les mêmes caractéristiques que celles des matières premières utilisées pour le moulage par injection de métal, ce qui permet de maintenir le coût de la poudre à un niveau inférieur à celui des nuances habituellement utilisées pour la fabrication additive par laser (SLM).
- Le rétrécissement est contrôlé, il n'est pas aléatoire. Le frittage entraîne un retrait prévisible de la pièce — de l'ordre de 15 à 16% pour l'acier inoxydable et de 14 à 15% pour le titane — et ce retrait doit être compensé dans le modèle numérique. Il s'agit d'un coût d'ingénierie, et non d'un coût par pièce.
Ce procédé permet de traiter une large gamme de matériaux : aciers inoxydables 304 et 316L, acier à moules, alliages de titane (résistance à la traction après frittage supérieure à 1 000 MPa pour les pièces de série), alliages de cuivre, tungstène, aluminium, alliages résistants aux hautes températures et céramiques à base de carbure de silicium. Les pièces sont obtenues avec une densité frittée de 98%+ à partir de densités «à l'état vert» supérieures à 60%.

Binder Jetting vs SLM: Price per Part
Le prix de la machine n'est qu'une partie du tableau ; c'est le coût par pièce conforme qui permet de rentabiliser la machine. Le tableau ci-dessous compare les deux technologies en fonction des facteurs de coût qui importent pour une fonderie :
Machine-level figures first: the binder jetting 3D printer price bands show what each machine class costs before you get to the per-part math below.
| Facteur de coût | SLM / LPBF | Impression par jet de liant métallique |
|---|---|---|
| Coût de la machine (catégorie comparable) | Contenu similaire à celui des catégories « high », « laser » et « scanner » | Similaire à « inférieur », contenu de la tête d'impression |
| Consommation de gaz | Argon en continu | Aucun |
| Vitesse de construction | Série, limitée par le laser | Dépôt par lots, sur toute la largeur du lit |
| Spécifications de la poudre | Des qualités plus grossières et plus coûteuses | Grains fins de 5 à 25 μm, nuances compatibles avec le procédé MIM |
| Structures de soutien | Obligatoire : ajouter les coûts des matériaux et de la main-d'œuvre | Inutile ; la poudre libre suffit. |
| Post-traitement | Traitement thermique, retrait des supports, usinage | Four de déliage et de frittage, puis usinage |
| Meilleure position en termes de coûts | 1 à 10 pièces, alliages de grande valeur | 50 à 10 000 pièces, production en série |
Le seuil de basculement dépend de la taille et de la quantité des pièces, mais la tendance est claire : la fusion laser est la solution idéale pour les géométries complexes en petites séries, tandis que la projection de liant s'impose lorsque les volumes augmentent. C'est pourquoi le secteur a positionné la projection de liant comme la technologie de production en série — selon la même logique qui a conduit à la Systèmes de matériaux ouverts vs. fermés un débat qui joue un rôle central dans les décisions des acheteurs.
Consommables : poudre, liant et filtres
Les consommables constituent le coût récurrent qui fait la différence entre un devis intéressant et un devis rentable. Dans la fusion sur lit de poudre, les principaux postes sont la poudre métallique, l’argon et les consommables du système de réenduction. La poudre est achetée au kilogramme, tamisée et réutilisée d’une impression à l’autre, mais le taux de recyclage n’atteint jamais 100 %, et la qualité de la poudre se dégrade à chaque passage. Dans la technologie de projection de liant, les coûts récurrents correspondent à la poudre et au liant lui-même, qui est déposé par la tête d’impression à haute résolution.
La formulation du liant constitue un facteur de différenciation caché. Un liant exclusif, qui doit être acheté auprès du fournisseur de la machine, crée un circuit de consommables captif ; en revanche, un liant compatible avec des poudres standard et une liste de matériaux ouverte permet à la fonderie de garder le contrôle de ses coûts. Nos systèmes de projection de liant utilisent une gamme de liants développée en interne, comprenant plus de 20 formulations réparties sur cinq séries, ce qui est important pour deux raisons : elle est adaptée au métal à imprimer et elle permet de maintenir la prévisibilité des prix des consommables. Les aspects économiques du système de matériaux sont abordés dans le Analyse des systèmes de matériaux ouverts et fermés, notamment la façon dont le coût du liant varie en fonction du volume des pièces.
La poudre métallique n'est pas un poste sur lequel il faut chercher à faire des économies. La qualité de la poudre détermine la densité finale, les propriétés mécaniques et la cohérence d'un lot à l'autre ; les acheteurs doivent donc prévoir dès le départ un budget pour de la poudre certifiée et vérifier que les spécifications du fournisseur correspondent bien à la fiche technique des matériaux de la machine.
La chaîne de post-traitement dont personne ne donne de devis dès le départ
Le coût caché le plus important dans l'impression métallique est la ligne de finition. Pour la projection de liant, la pièce brute doit être déliée puis frittée, ce qui nécessite un four de déliage et un four de frittage à haute température, sous atmosphère contrôlée. Il s'agit là d'un véritable investissement : les fours de frittage représentent des dépenses importantes et impliquent un surcroît d'espace au sol, un approvisionnement en gaz et des travaux de mise en conformité. La bonne nouvelle, c’est que l’étape de frittage correspond au même procédé que celui utilisé depuis des décennies dans le moulage par injection de métal (MIM) ; les équipements, les matériaux et les normes sont donc bien établis — une fonderie passant du MIM ou de la métallurgie des poudres dispose déjà de cette chaîne de production.
Dans le cas de la fusion sur lit de poudre, le post-traitement est différent mais pas moins coûteux : traitement thermique, retrait des supports et, souvent, finition CNC sur les surfaces fonctionnelles. Le retrait des supports est un travail manuel dont on a tendance à sous-estimer l’importance. Pour un lot dense de petites pièces, le retrait des supports peut nécessiter davantage d’heures de travail de la part des opérateurs que la fabrication elle-même.
Règle pratique : prévoyez la ligne de post-traitement dans le budget avant l’imprimante. Une cellule d’impression métallique dépourvue de ligne de finition est une imprimante incapable de livrer des pièces. Les acheteurs qui planifient conjointement le four, l’alimentation en atmosphère et la main-d’œuvre obtiennent un taux d’utilisation réel ; ceux qui achètent d’abord l’imprimante doivent attendre des mois pendant l’installation de la ligne de finition.

Acheter ou externaliser : quand la machine n'est pas la solution
Avant qu’une fonderie ne s’engage à acheter une imprimante 3D métallique, elle doit se poser une question délicate : cette machine fonctionnera-t-elle suffisamment d’heures pour être rentabilisée, ou serait-il moins coûteux d’acheter les mêmes pièces sous forme de service ? Le critère déterminant est le taux d’utilisation, et il est d’une honnêteté impitoyable. Une machine qui produit huit heures par jour, cinq jours par semaine, est amortie en cinq ans, selon un calendrier normal. Une machine qui ne produit que deux jours par semaine est une pièce de musée qui engendre des frais d’entretien.
L'externalisation modifie les chiffres. Un prestataire de services fixe le prix des pièces en appliquant une marge qui tient compte de l'amortissement des machines ; le coût par pièce peut donc paraître élevé — jusqu’à ce que la fonderie calcule le coût d’exploitation de sa propre cellule à un taux d’utilisation de 15%. Pour les lots de prototypes uniques, les séries de pré-production et les pièces de rechange ponctuelles, un prestataire qualifié service d'impression sur métal est souvent la solution la plus économique, car elle ne nécessite aucun investissement initial et offre un accès immédiat aux dernières ressources et options de création.
La règle de décision repose sur un seuil de volume. Estimez votre volume mensuel stable de pièces métalliques pour les trois prochaines années. Si ce volume représente moins d’environ un tiers de la capacité d’une machine de production, continuez à acheter des pièces en tant que service et réexaminez cette décision lorsque le volume augmentera. Si le volume est suffisant — ou si les délais de livraison et la maîtrise de la propriété intellectuelle revêtent une importance stratégique —, la machine trouve sa place, et la même logique qui sous-tend Acheter ou louer une imprimante 3D à sable ? s'applique au métal.
Il existe une voie intermédiaire trop peu exploitée : commencer par un système destiné à la recherche, tel que le 3DPTEK-J160R ou l’AFS-M120X, valider le procédé et les matériaux sur des pièces réelles, puis passer à un système de production uniquement lorsque les prévisions d’utilisation le justifient. Cette approche par étapes limite les inconvénients d'un achat mal dimensionné et transforme la première machine en plateforme de formation pour la seconde.
Coûts cachés : locaux, gaz, entretien et formation
Il y a quatre postes de dépenses que les primo-accédants ont tendance à sous-estimer systématiquement :
- Conditionnement des installations. Les imprimantes 3D métalliques sont sensibles à la température et à l'humidité ambiantes, et elles nécessitent des sols propres, exempts de vibrations et dotés d'une capacité de charge bien définie. Un système SLM de la classe des 120 mm nécessite déjà environ une tonne par mètre carré de charge au sol ; les systèmes de jet de liant destinés à la production, tels que le J800P, nécessitent quant à eux 3 t/m². Les travaux de mise à niveau du béton, du système CVC et de l'installation électrique peuvent coûter autant qu'une petite machine.
- Approvisionnement en gaz. Les systèmes SLM nécessitent une alimentation en air comprimé et en argon propres et secs, à une pression et un débit définis. Le dimensionnement de la conduite d'alimentation doit être effectué avant l'installation, et non après.
- Maintenance. Les têtes d'impression, les lames de réenduction, les filtres et les composants optiques laser sont des pièces d'usure. Prévoir un budget annuel compris entre 2 et 41 TP3T de la valeur de la machine pour l'entretien des consommables constitue une estimation réaliste, et la disponibilité de la machine dépend de la couverture du service après-vente du fournisseur.
- Formation. Un opérateur qui maîtrise les paramètres de processus, la manipulation des poudres et les profils de frittage a plus de valeur que la machine elle-même. Prévoyez un budget pour une formation structurée et le recrutement d’un ingénieur par cellule, plutôt que de vous contenter de dire “ on apprendra sur le tas ”.”
Ces coûts expliquent également pourquoi le Comparaison entre les imprimantes 3D occidentales et chinoises Ce qui compte davantage que le prix affiché : la couverture de l'assistance, les délais de livraison des pièces de rechange et la réactivité du service après-vente sont des éléments du coût total de possession (TCO), et non des arguments marketing. Le TCO est un meilleur critère de comparaison que le prix affiché. Le Retour sur investissement d'une imprimante 3D à sable Cet article applique la même rigueur à l'impression sur sable, et le Modèle de rentabilité d'une imprimante 3D à sable présente en détail la logique du tableur — ce même cadre s'applique également au « metal ».
Coût total de possession : liste de contrôle pour les acheteurs de fonderie
Avant de demander des devis, un acheteur dans le secteur de la fonderie doit établir un modèle de coût total de possession (TCO) sur cinq ans. La liste de contrôle ci-dessous présente les éléments minimaux à prendre en compte :
- Prix de la machine — unité de base, options, installation, mise en service.
- Travaux d'entretien des installations — charge au sol, hauteur, système de chauffage, ventilation et climatisation, installation électrique, conduites de gaz.
- Consommables — poudre par kg et par pièce, liant ou gaz par impression, filtres.
- Post-traitement — les dépenses d'investissement et les coûts d'exploitation liés au four, ou les coûts de frittage externalisés.
- Travail — des opérateurs, des ingénieurs et des formations sur une période de cinq ans.
- Maintenance et temps d'arrêt — contrats de maintenance, pièces de rechange et coût de la perte d'exploitation.
- Prévisions d'utilisation — le volume mensuel réel, et non la vitesse maximale indiquée dans la brochure.
Pour les fonderies qui coulent déjà du titane et d’autres alliages réactifs, la comparaison porte également sur la question de savoir si la pièce imprimée remplace une pièce moulée, une pièce forgée ou une billette usinée — chacune ayant un coût de référence différent, et la cellule d’impression métallique doit faire mieux que son propre coût de référence, et pas seulement que celui d’une machine concurrente. C’est ce dernier élément qui justifie la décision. Une machine $600k avec un taux d’utilisation de 20% est moins rentable qu’une machine $400k avec un taux d’utilisation de 60%. L’économie de lot de la projection de liant favorise le remplissage du bac de fabrication ; l’économie en série de la SLM favorise les géométries à forte valeur ajoutée. Adaptez la technologie aux prévisions de taux d’utilisation, et le modèle de coût total de possession (TCO) fera le reste. Le coût de l'impression 3D sur sable L'analyse montre que la même méthodologie s'applique à la production de moules et de noyaux, ce qui constitue un contexte utile car de nombreuses fonderies achètent d'abord une imprimante à sable, puis une cellule métallique.
Applied to the 3DPTEK range: entry and mid-range binder jetting starts with the 3DPTEK J160R et 3DPTEK J400P, production volume with the 3DPTEK J800P, and the SLM comparison point is the AFS-M120.
If the arithmetic above is the reason you are buying parts instead of a machine, we print them. Materials, tolerances and inspection are on the metal 3D printing service page.
Foire aux questions
Combien coûte une imprimante 3D à métal en 2026 ?
Les systèmes de recherche commencent à environ $150k, les systèmes de production de milieu de gamme vont de $400k à $900k environ, et les systèmes industriels grand format dépassent $1M. Les configurations, les options et la région varient à chaque devis ; considérez ces chiffres comme des fourchettes indicatives et non comme des prix fermes.
Quelle est la différence entre le coût de la fabrication par SLM et celui de la fabrication par jet de liant ?
La technologie SLM implique des coûts liés aux lasers, à l'argon et au temps de fabrication en série ; la technologie de projection de liant implique des coûts liés à la poudre, au liant et à un four de frittage. À un taux d'utilisation comparable, la technologie de projection de liant permet d'atteindre environ un cinquième du coût unitaire à mesure que les volumes augmentent, avec une étape de fabrication bien plus rapide.
Pourquoi le procédé de projection de liant nécessite-t-il un four de frittage ?
Le procédé de projection de liant permet d'obtenir une pièce brute constituée de poudre liée par un liant ; le frittage permet ensuite de la densifier dans un four jusqu'à atteindre une densité de 98%+. L'étape de déliantage et de frittage est le même procédé éprouvé que celui utilisé dans l'industrie du moulage par injection de métal.
Les pièces métalliques imprimées en 3D rétrécissent-elles ?
Oui. L'acier inoxydable imprimé par projection de liant présente un retrait d'environ 15–16% lors du frittage, et le titane d'environ 14–15%. Ce retrait est compensé dans le modèle numérique et contrôlé par les paramètres d'impression et de frittage.
Quelle est la technique la moins coûteuse pour la production : le SLM ou la projection de liant ?
Pour la production en série de dizaines à des milliers de pièces, la technologie de projection de liant s'avère généralement plus économique à l'unité. Pour les pièces uniques et les petites séries réalisées dans des alliages haut de gamme où la géométrie est déterminante, le SLM est souvent le choix le plus approprié — et le plus économique.
L'impression par jet de liant permet-elle d'imprimer du titane et du cuivre ?
Oui. La liste des matériaux comprend l'acier inoxydable 304/316L, l'acier à moules, les alliages de titane, les alliages de cuivre, l'aluminium, le tungstène, les alliages résistants aux hautes températures et les céramiques telles que le carbure de silicium. Les pièces en titane fritté présentent une résistance à la traction supérieure à 1 000 MPa en production.
Quelle quantité de poudre une imprimante 3D à base de métal consomme-t-elle ?
Cela dépend du volume de la pièce et de la densité de remplissage du bac d'impression. La poudre est réutilisée après tamisage, mais les taux de recyclage ne sont pas de 100% ; il faut donc prévoir un budget pour l'achat de poudre de recharge par impression. La projection de liant utilise une poudre fine de 5 à 25 μm de qualité compatible MIM, qui est généralement moins coûteuse que les poudres SLM à grains plus grossiers.
Comment comparer les devis de différents fournisseurs ?
Élaborez un modèle de coût total de possession (TCO) sur cinq ans prenant en compte le matériel, les locaux, les consommables, le post-traitement, la main-d’œuvre et la maintenance, puis divisez ce montant par vos prévisions réalistes d’utilisation. Le fournisseur proposant le prix catalogue le plus bas remporte rarement cette comparaison.
Quel est le montant total de l'investissement nécessaire pour une cellule d'impression métallique ?
Une cellule complète — imprimante, ligne de finition, travaux d'installation et première année d'exploitation — coûte généralement entre 1,5 et 2,5 fois le prix de l'imprimante seule. Planifiez l'ensemble de la cellule avant de signer le contrat d'achat de l'imprimante, ou demander un devis qui inclut la ligne de post-traitement dans le devis.
Lectures complémentaires
SLS 3D printer cost breakdown · 3D sand printing cost · Guide sur la technologie de projection de liant.


