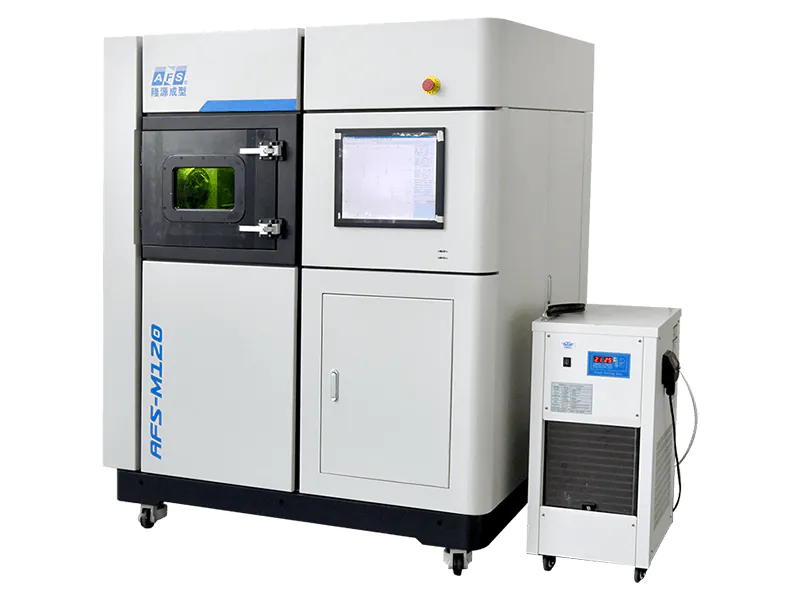
เครื่องพิมพ์ 3D สำหรับอุตสาหกรรม: ประเภท ความจุพื้นที่พิมพ์ และช่วงราคา (2026)
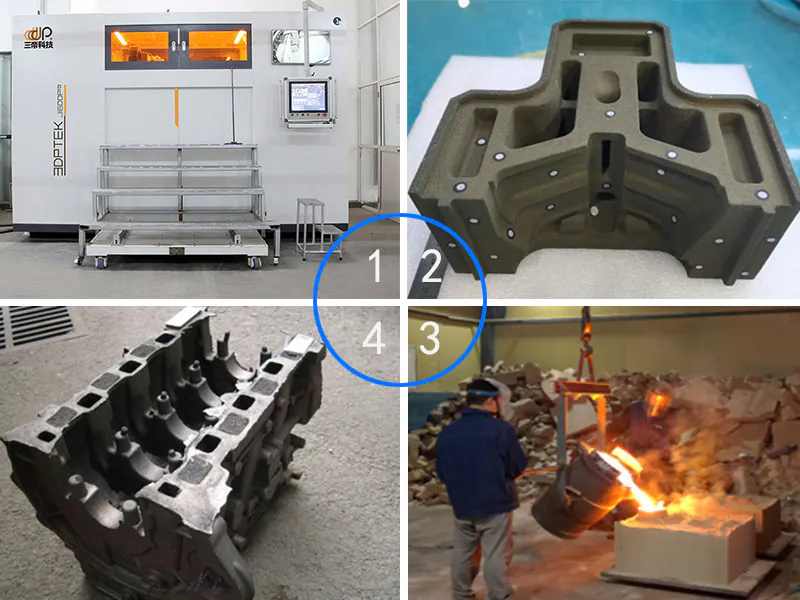
An เครื่องพิมพ์ 3 มิติแบบอุตสาหกรรม เป็นเครื่องผลิตที่มีคุณสมบัติสามประการก่อนที่จะกล่าวถึงขนาดกรอบ: ห้องสร้างที่สามารถยึดชิ้นงานไว้เป็นชิ้นเดียว, การทำงานแบบอัตโนมัติต่อเนื่องเป็นสัปดาห์แทนที่จะเป็นเพียงไม่กี่ชั่วโมง, และระบบวัสดุที่ได้รับการรับรองให้ใช้กับโลหะผสมโครงสร้างหรือทรายหล่อ ในทั้งห้าตระกูลเครื่องที่เราผลิต พื้นที่สร้างมีขนาดตั้งแต่ 160 × 65 × 65 มม. บนระบบพิมพ์ด้วยเทคโนโลยี binder-jetting แบบโลหะบนโต๊ะทำงาน เพื่อ 4,000 × 2,000 × 1,000 มม. บนแพลตฟอร์มทราย พร้อมด้วยเส้นวัดขนาดพิเศษที่ยาวถึง 10 เมตร ช่วงราคาปี 2026 เริ่มจากประมาณ US$120,000 ถึงมากกว่า US$1,000,000 จากโรงงาน.
หน้านี้คือจุดเริ่มต้นในการสำรวจผลิตภัณฑ์ในซีรีส์นี้: ห้ากลุ่มกระบวนการผลิตและพื้นที่การใช้งานของแต่ละกลุ่ม ความแตกต่างระหว่างเครื่องอุตสาหกรรมกับเครื่องตั้งโต๊ะ รวมถึงขนาดพื้นที่พิมพ์และช่วงราคาที่คุณสามารถซื้อได้จริง — และสำหรับโลหะโดยเฉพาะ จะอธิบายว่าระบบ Binder Jetting, SLM และระบบความชัน (Gradient) แบ่งงานกันอย่างไร หน้านี้เขียนขึ้นสำหรับโรงงานหล่อโลหะ ผู้ซื้อชิ้นงานหล่อ และวิศวกรการผลิต ที่กำลังกำหนดเลือกระบบอุตสาหกรรมชุดแรกหรือชุดที่สามของตนเอง.
5 ประเภทของเครื่องพิมพ์ 3 มิติแบบอุตสาหกรรม
เครื่องเหล่านี้ไม่แข่งขันกันเพื่อผลิตชิ้นส่วนเดียวกัน การเลือกใช้เครื่องขึ้นอยู่กับวัสดุ ขนาดชิ้นส่วน และปริมาณการผลิตต่อปี — ไม่ใช่ขึ้นอยู่กับว่าเครื่องใดเป็นรุ่นใหม่ที่สุด ทุกกลุ่มเครื่องที่แสดงด้านล่างนี้คือเครื่องที่เราผลิตและดำเนินการในโรงงานของเราเอง ดังนั้นปริมาณการผลิตและช่วงกำลังการผลิตที่ระบุไว้คือข้อมูลที่เราเสนอราคา.
| ครอบครัว | สิ่งที่พิมพ์ออกมา | พื้นที่สร้าง (มม.) | รุ่น 2026, จากโรงงาน | ใช้ในส่วนไหน |
|---|---|---|---|---|
| การฉีดวัสดุยึดเกาะด้วยทราย | แม่พิมพ์ทรายและแกน | 1,800 × 1,000 × 700 → 4,000 × 2,000 × 1,000 | ~US$218K – US$1.06M | โรงงานหล่อรับจ้างที่แทนที่เครื่องมือทำแบบ |
| SLS (ทรายและขี้ผึ้ง PSB) | แม่พิมพ์ทราย แกน และแบบขี้ผึ้ง | 500 × 500 × 500 → 1,050 × 1,050 × 650 | US$200K – US$1M+ | แบบขี้ผึ้งและแม่พิมพ์ขนาดกลาง |
| การพิมพ์ด้วยเทคโนโลยี Metal Binder Jetting | ชิ้นส่วนโลหะที่ผ่านกระบวนการเผาผนึก | 160 × 65 × 65 → 800 × 500 × 400 | US$120K – US$570K (ช่วงโลหะ) | การเปลี่ยนชิ้นส่วน MIM, ชิ้นส่วนผลิตแบบเป็นชุด |
| SLM | ชิ้นส่วนโลหะที่มีความหนาแน่นสูง | 120 × 120 × 150 → 300 × 300 × 250 | ภายในสายโลหะ US$120K – US$570K | ชิ้นส่วนที่มีความสำคัญต่อความหนาแน่น, โลหะผสมแบบไล่ระดับ |
| ขนาดใหญ่และตามสั่ง | ทราย โลหะ และขี้ผึ้ง ในขนาดจริง | สูงสุด 4,000 × 2,000 × 1,000; สามารถปรับตามความต้องการได้ถึง 10 เมตร | ราคาต่อบรรทัด; ทราย J4000 ~US$682K – 740K | แม่พิมพ์ขนาดใหญ่พิเศษ, ชิ้นส่วนแบบชิ้นเดียว |
ราคาคือราคาของแถบโลหะปี 2026 แบบ ex-works และไม่รวมสายการผลิตหลังการแปรรูป — เตาเผาซินเทอริ่ง, การกำจัดผง และการกลึง รายละเอียดของแถบโลหะมีดังต่อไปนี้; การคำนวณราคาต่อชิ้นสำหรับกลุ่มผลิตภัณฑ์อีกสองกลุ่มอยู่ใน ค่าใช้จ่ายในการพิมพ์บนทราย และ ค่าใช้จ่ายของเครื่องพิมพ์ SLS คู่มือ.
สิ่งที่ทำให้เครื่องอุตสาหกรรมแตกต่างจากเครื่องขนาดเล็ก
มีสี่เกณฑ์ที่ใช้แยกทั้งสองประเภทนี้ และเกณฑ์แรกเท่านั้นที่เกี่ยวข้องกับขนาด.
- สร้างพื้นที่สร้างที่ครอบคลุมชิ้นงานทั้งหมด. เครื่องผลิตต้องพิมพ์ชิ้นส่วนเป็นชิ้นเดียว มิฉะนั้นเหตุผลทั้งหมดที่สนับสนุนการผลิตแบบเพิ่มชั้นจะหายไป สิ่งใดที่มีขนาดตามแกนที่ยาวที่สุดน้อยกว่าประมาณ 100 มม. ก็ถือว่าเป็นงานสร้างต้นแบบ.
- การทำงานแบบอัตโนมัติ. ระบบอุตสาหกรรมสามารถเก็บผง ตรวจสอบระดับออกซิเจน และบันทึกข้อมูลพารามิเตอร์ของแต่ละชั้นได้โดยไม่ต้องมีผู้ควบคุมอยู่ด้วย ส่วนเครื่องขนาดเล็กจะหยุดทำงานเมื่อผู้ควบคุมกลับบ้าน.
- วัสดุที่ผ่านเกณฑ์. โลหะผสมดังกล่าวต้องมีใบข้อมูลทางเทคนิค ผู้จัดหาผงโลหะ และช่วงกระบวนการ — ไม่ใช่ตลับเรซิน.
- ขั้นตอนการประมวลผลหลังการถ่ายทำ. เครื่องที่พิมพ์ชิ้นส่วนนี้มีขนาดเพียงครึ่งเซลล์เท่านั้น ระบบโลหะอุตสาหกรรมทุกชนิดล้วนมีขั้นตอนการรักษาความร้อน ขั้นตอนการกำจัดผง ขั้นตอนการถอดโครงสร้างรองรับ และส่วนเผื่อสำหรับการกลึงอยู่เบื้องหลัง.
หากผู้จัดหาตอบคำถามว่า “นี่เป็นผลิตภัณฑ์อุตสาหกรรมหรือไม่” โดยอ้างอิงเพียงกำลังวัตต์ของเลเซอร์เท่านั้น คำตอบนั้นยังไม่ครบถ้วน กำลังวัตต์นั้นพิมพ์ลงในโบรชัวร์ได้ง่ายๆ แต่ห่วงโซ่อุปทานผงที่มีคุณภาพนั้นไม่ใช่เรื่องง่าย.
เครื่องพิมพ์ 3D แบบโลหะ: สามกระบวนการ สามรูปแบบทางเศรษฐกิจที่แตกต่างกัน
เราใช้กระบวนการผลิตโลหะสามประเภท เนื่องจากกระบวนการเหล่านี้ไม่แข่งขันกันในการผลิตชิ้นส่วนเดียวกัน การเลือกระหว่างกระบวนการเหล่านี้เป็นการตัดสินใจขั้นแรก ซึ่งขึ้นอยู่กับรูปทรงและปริมาณการผลิตมากกว่าความชอบส่วนตัว.

การพิมพ์ด้วยเทคโนโลยี Metal Binder Jetting — ปริมาณงานต่อครั้งพิมพ์
กระบวนการฉีดสารยึดติดแบบโลหะ (Metal Binder Jetting) จะสร้างชั้นผงโลหะให้เต็มทั้งชั้น แล้วฉีดสารยึดติดลงบนชั้นทั้งหมดในครั้งเดียว เนื่องจากกระบวนการวางชั้นเป็นแบบขนานแทนที่จะเป็นแบบต่อเนื่อง ความเร็วในการสร้างชิ้นงานจึงขึ้นอยู่กับหัวพิมพ์ ไม่ใช่เลเซอร์ ซึ่งทำให้กระบวนการนี้เป็นกระบวนการผลิตโลหะที่มีอัตราผลผลิตสูงที่สุดต่อรอบการสร้างชิ้นงาน และเป็นตัวเลือกที่เหมาะสมที่สุดเมื่อต้องผลิตชิ้นส่วนที่มีหมายเลขเดียวกันซ้ำๆ.
จุดที่ต้องแลกเปลี่ยนคือความหนาแน่น ชิ้นส่วนสีเขียวที่ผลิตด้วยเทคโนโลยี Binder Jet จำเป็นต้องผ่านกระบวนการเผาผนึก ซึ่งหมายความว่าจะเกิดการหดตัวเพื่อชดเชย และกระบวนการนี้ให้ความหนาแน่นประมาณ 97–99% หลังการเผาผนึก แทนที่จะได้ความหนาแน่นเกือบเต็มอย่างที่ SLM สามารถทำได้ในครั้งเดียว สำหรับชิ้นส่วนหล่อโครงสร้าง ท่อร่วม ขายึด และตัวเรือน ความหนาแน่นระดับนี้มักเป็นที่ยอมรับได้ แต่สำหรับชิ้นส่วนอากาศยานที่มีความสำคัญต่อการแตกหัก มักจะไม่เป็นที่ยอมรับ.

การหลอมด้วยเลเซอร์แบบเลือก — ความหนาแน่นและความคลาดเคลื่อน
SLM ใช้เลเซอร์หลอมละลายแต่ละชั้นทีละจุด ซึ่งแม้จะช้ากว่าต่อหน่วยปริมาตร แต่สามารถบรรลุความหนาแน่นที่เกือบเต็มได้ในขั้นตอนเดียว นี่เป็นกระบวนการที่เหมาะสมเมื่อชิ้นงานต้องการความแม่นยำสูงบนพื้นผิวที่สร้างขึ้นจริง ผนังบาง หรือโครงสร้างตาข่าย ซึ่งกระบวนการบอนเดอร์เจ็ตติ้งจะยากที่จะทำการเผาผนึกโดยไม่เกิดการบิดเบี้ยว.
ระบบการเข้างานด้วยเลเซอร์เดียวของเราใช้ห้องทำงานขนาด 120 × 120 × 150 มม.; ส่วนเครื่องที่มีขนาดใหญ่ที่สุดในซีรีส์นี้ยังเพิ่มฟังก์ชันการกลึงระหว่างกระบวนการบนแพลตฟอร์มขนาด 300 × 300 × 250 มม. ปัจจัยที่จำกัดความเร็วในการผลิตของ SLM มักไม่ใช่เลเซอร์เอง — แต่เป็นโครงสร้างรองรับที่ต้องตัดออก และกระบวนการลดความเครียดที่ต้องดำเนินการต่อจากนั้น.

ความไล่ระดับสีและวัสดุหลายชนิด — หมวดหมู่ที่สาม
ชิ้นส่วนโลหะที่มีคุณสมบัติเปลี่ยนแปลงตามชั้น (functionally graded metal parts) อยู่นอกเหนือจากทั้งสองกระบวนการข้างต้น แทนที่จะเลือกใช้โลหะผสมเพียงชนิดเดียว กระบวนการเคลือบจะเปลี่ยนผ่านระหว่างผงโลหะต่างชนิดตลอดกระบวนการสร้าง ทำให้ชิ้นส่วนที่เสร็จสมบูรณ์มีพื้นผิวที่แข็งบนแกนที่เหนียว หรือพื้นผิวที่ทนต่อการสึกหรอบนตัวชิ้นส่วนที่มีความเหนียวสูง กระบวนการนี้ยังคงเป็นตลาดเฉพาะกลุ่ม และถือเป็นความสามารถที่แตกต่างอย่างแท้จริง ไม่ใช่เพียงรูปแบบการตลาดของ SLM.

ปริมาตรพิมพ์: สิ่งที่ระบบทั้งเจ็ดพิมพ์ได้จริง
ปริมาตรพื้นที่สร้างเป็นค่าที่กำหนดว่าโครงการนั้นสามารถดำเนินการได้หรือไม่ ดังนั้นจึงควรระบุเป็นตัวเลขแทนที่จะอธิบายด้วยคำพูด ตารางด้านล่างนี้แสดงระบบโลหะทุกชนิดในไลน์ผลิตภัณฑ์ปัจจุบันของเรา ขนาดโดยรวมมีความสำคัญไม่แพ้ปริมาตรพื้นที่สร้าง — เพราะมันกำหนดขนาดประตูที่เครื่องต้องผ่านได้ และพื้นที่วางเครื่อง.
| แบบ | กระบวนการ | พื้นที่สร้าง (มม.) | พื้นที่วางเครื่องโดยรวม (มม.) | เตรียมพร้อมสำหรับ |
|---|---|---|---|---|
| 3DPTEK J160R | การพิมพ์ด้วยเทคโนโลยี Metal Binder Jetting | 160 × 65 × 65 | 1,200 × 1,000 × 1,440 | ชิ้นส่วนขนาดเล็กที่มีความแม่นยำสูงและการวิจัย |
| 3DPTEK J400P | การพิมพ์ด้วยเทคโนโลยี Metal Binder Jetting | 380 × 380 × 300 | 2,470 × 1,730 × 2,400 | การผลิตในปริมาณกลาง, สามารถผลิตเซรามิกได้ |
| 3DPTEK J800P | การพิมพ์ด้วยเทคโนโลยี Metal Binder Jetting | 800 × 500 × 400 | 6,650 × 4,470 × 3,450 | แพลตฟอร์ม BJ โลหะขนาดใหญ่ที่สุด รองรับเซรามิก |
| AFS-M120 | SLM | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | ความแม่นยำของเลเซอร์ตัวเดียว |
| AFS-M120X | SLM, สองวัสดุ | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | ความไล่ระดับของสองวัสดุ |
| AFS-M120XT | SLM, ความชันหลายแกน | 120 × 150 × 150 | 1,532 × 1,390 × 1,830 | ความชันตามเวกเตอร์หลายตัว |
| AFS-M300XAS | SLM + การกลึงระหว่างกระบวนการผลิต | 300 × 300 × 250 | 2,760 × 1,760 × 2,620 | วัสดุหลายชนิดและพื้นผิวที่ผ่านการตกแต่งแล้ว |
ช่องว่างที่กว้างที่สุดในการใช้งานจริงคือระหว่างแพลตฟอร์ม SLM ขนาด 120 มม. กับพื้นที่พิมพ์แบบ binder-jetting ขนาด 800 มม. ชิ้นส่วนที่เหมาะกับแพลตฟอร์มแรกจะไม่สามารถใช้กับแพลตฟอร์มที่สองได้หากไม่ปรับเปลี่ยนทิศทางของชิ้นส่วนนั้น ส่วนชิ้นส่วนที่ออกแบบมาสำหรับแพลตฟอร์มที่สองจะทำให้พื้นที่พิมพ์ของแพลตฟอร์มแรกถูกใช้ไปอย่างสูญเปล่าเป็นส่วนใหญ่ นี่เป็นการตัดสินใจด้านข้อกำหนด ไม่ใช่เรื่องของความชอบ.
ทั้งเจ็ดรุ่นได้ถูกแสดงไว้พร้อมข้อมูลจำเพาะครบถ้วนบน หน้าแสดงผลิตภัณฑ์เครื่องพิมพ์ 3D แบบโลหะ.
ปริมาณการผ่าน: ตัวเลขที่มักถูกอ้างอิง และเป็นตัวเลขที่ตัดสิน
ผู้ขายมักระบุอัตราการสร้างเป็นลูกบาศก์เซนติเมตรต่อชั่วโมง นี่เป็นตัวเลขจริง แต่ถูกวัดก่อนขั้นตอนการประมวลผลหลังการสร้าง ซึ่งขั้นตอนการประมวลผลหลังการสร้างนี้คือส่วนที่ใช้เวลาส่วนใหญ่ในปฏิทิน.
ความเร็วการสร้างด้วยเทคโนโลยี Binder Jetting
เนื่องจากกระบวนการพิมพ์แบบ binder jetting ทำการพิมพ์ทับซ้อนกันทั่วทั้งชั้น ความเร็วในการสร้างจึงขึ้นอยู่กับหัวพิมพ์มากกว่าเลเซอร์ และนี่คือกระบวนการที่เครื่องสามารถทำงานได้จริงโดยไม่มีใครต้องเฝ้าดู สามารถสร้างชั้นเต็มของตัวยึดขนาดเล็กได้ภายในรอบเดียว ส่วนชั้นเดียวกันในกระบวนการ SLM จะใช้เวลานานกว่าหลายเท่า และต้องการโครงสร้างรองรับมากกว่ามาก.
ตัวเลขปริมาณงานที่แท้จริงของเซลล์พิมพ์แบบ binder jetting ต้องรวมถึงขั้นตอนการเผาผนึก — ซึ่งเป็นวงจรการทำงานของเตาเผาแบบแบทช์ที่วัดเป็นวัน ไม่ใช่ชั่วโมง เครื่องพิมพ์สองเครื่องที่พิมพ์ด้วยความเร็วต่างกันอาจเสร็จงานเดียวกันในเวลาเดียวกันได้ หากเครื่องหนึ่งต้องรอคิวในเตาเผา.
อัตราความเร็วการสร้างของ SLM และค่าใช้จ่ายในการประมวลผลหลังการผลิต
ความเร็วในการผลิตของ SLM ขึ้นอยู่กับสามปัจจัยหลัก ซึ่งไม่มีส่วนเกี่ยวข้องกับกำลังเลเซอร์ ได้แก่ ความสูงของชิ้นงานในทิศทางการสร้าง ปริมาณโครงสร้างรองรับ และกระบวนการลดความเครียดที่เกิดขึ้นหลังจากนั้น ชิ้นงานที่จัดวางเพื่อลดปริมาณโครงสร้างรองรับให้ต่ำที่สุด อาจมีความเร็วในการผลิตสูงกว่าสองเท่าเมื่อเทียบกับชิ้นงานเดียวกันที่จัดวางเพื่อลดความสูงในการสร้างให้ต่ำที่สุด.
แพลตฟอร์มหลายวัสดุของเราแก้ปัญหาส่วนนี้ด้วยวิธีที่แตกต่าง — มันทำการกลึงชิ้นส่วนที่พิมพ์ออกมาให้ตรงตามค่าความคลาดเคลื่อนภายในพื้นที่ทำงานเดียวกัน ซึ่งช่วยขจัดขั้นตอนการติดตั้งอุปกรณ์ยึดชิ้นงานและการกำหนดจุดอ้างอิงใหม่ ที่หากไม่ทำเช่นนี้จะต้องใช้เวลาหนึ่งวันต่อแต่ละชุดการผลิต.
ราคาของเครื่องพิมพ์ 3D แบบอุตสาหกรรม
ในทั้งห้ากลุ่มผลิตภัณฑ์ ช่วงราคาถูกแบ่งแยกอย่างชัดเจน และภายในแต่ละกลุ่ม มีสามปัจจัยที่ส่งผลต่อราคา ได้แก่: โครงสร้างตัวเครื่องเป็นปัจจัยแรก ตามด้วยอุปกรณ์ประมวลผล — หัวพิมพ์หรือเลเซอร์ — และสุดท้ายคือระบบอัตโนมัติ ช่วงราคาของผลิตภัณฑ์โลหะเป็นช่วงที่มักถูกอ้างอิงถึงบ่อยที่สุด จึงถูกแยกออกมาอธิบายอย่างละเอียดในส่วนนี้.
เมื่อแบ่งช่วงราคาออกแล้ว การกำหนดราคาของวัสดุเติมโลหะก็ไม่ได้ซับซ้อนอย่างที่คิด มีทั้งหมดสามช่วง ซึ่งแบ่งตามกระบวนการผลิต ไม่ใช่ตามแบรนด์.
สามช่วงราคาของโลหะ
- ระบบวิจัยและระบบการบันทึกข้อมูล. แพลตฟอร์ม SLM แบบเลเซอร์เดี่ยวที่มีขนาดกะทัดรัด สำหรับชิ้นส่วนขนาดเล็ก งานทันตกรรมและทางการแพทย์ รวมถึงการพัฒนากระบวนการผลิต.
- ระดับกลางด้านการผลิต. ระบบพิมพ์แบบบอนเดอร์เจ็ตติ้งแบบหลายเลเซอร์หรือที่มีพื้นที่พิมพ์ขนาดใหญ่ขึ้น ซึ่งได้รับการออกแบบให้เหมาะสมกับกลุ่มชิ้นส่วนจริงและรูปแบบการทำงานจริง.
- อุตสาหกรรมขนาดใหญ่. ระบบที่ห้องผลิตมีขนาดนับเป็นร้อยมิลลิเมตร และส่วนประกอบรอบข้าง — การจัดการผง, เตาเผา, การกลึง — ถือเป็นโครงการลงทุนขนาดใหญ่ในตัวมันเอง.
สำหรับทุกผลิตภัณฑ์ในไลน์ผลิตภัณฑ์ที่เรารับเสนอราคา ระบบโลหะตั้งแต่ระดับเริ่มต้นจนถึงระดับการผลิตมีราคาอยู่ระหว่าง US$120,000 และ US$570,000 (ประมาณ 0.85 ถึง 4.05 ล้านหยวน ณ โรงงาน), โดยตัวเลขที่แน่นอนจะขึ้นอยู่กับความกำหนดของระบบเลเซอร์ ขนาดห้อง ระบบจัดการผง และสายการผลิตหลังการประมวลผล เราไม่เผยแพร่ราคาตามรุ่นเครื่องโดยเจตนา: แพลตฟอร์มเดียวกันที่ได้รับการปรับแต่งสำหรับสองชนิดโลหะผสมที่แตกต่างกันและสองเป้าหมายปริมาณการผลิตที่แตกต่างกัน ไม่ถือเป็นเครื่องเดียวกัน.
สิ่งที่ราคาเครื่องไม่รวมไว้
ราคาซื้อคือส่วนที่โผล่พ้นน้ำของภูเขาน้ำแข็ง ส่วนที่อยู่ใต้ผิวน้ำมีสี่ปัจจัยที่ดึงดูดผู้ซื้อบ้านครั้งแรก:
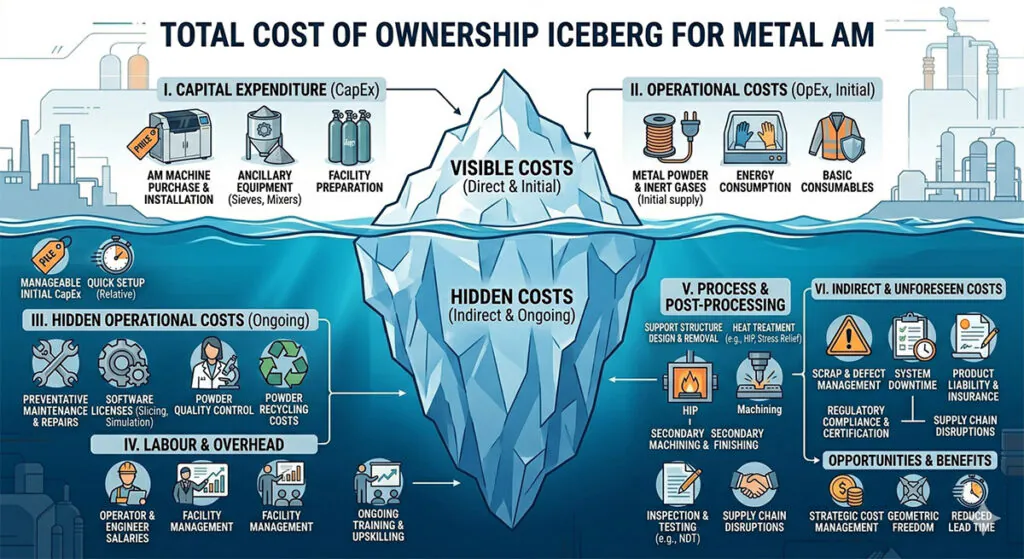
- วัสดุสิ้นเปลือง. การซื้อผงโลหะนั้นไม่ใช่การซื้อตามกิโลกรัม แต่เป็นการซื้อตามชุดการผลิต และสัดส่วนที่สามารถใช้งานได้ขึ้นอยู่กับชนิดของโลหะผสมและนโยบายการนำกลับมาใช้ใหม่.
- บรรยากาศและก๊าซ. ก๊าซอาร์กอนสำหรับ SLM และระบบตรวจสอบระดับออกซิเจนที่เกี่ยวข้อง เป็นรายการที่เกิดขึ้นซ้ำๆ ไม่ใช่รายการที่เกิดขึ้นเพียงครั้งเดียว.
- งานบำรุงรักษาสิ่งอำนวยความสะดวก. ระบบรับน้ำหนักบนพื้น, ระบบดูดอากาศ, สถานีจัดการผง และ — สำหรับเทคโนโลยีการพิมพ์ด้วยสารยึดเกาะ — เตาเผาที่ราคาอาจสูงเท่ากับเครื่องพิมพ์เอง.
- การประมวลผลหลังการถ่าย. การถอดชิ้นงานรองรับ การรักษาความร้อน การทดสอบความต้านทานแรงดันสูง (HIP) ตามความต้องการของงาน และส่วนเผื่อสำหรับการกลึง.
รายละเอียดครบถ้วน พร้อมการคำนวณค่าใช้จ่ายต่อชิ้นส่วน อยู่ใน คู่มือราคาเครื่องพิมพ์ 3D แบบโลหะ. สรุปสั้นๆ: วางแผนทั้งเซลล์ก่อนลงนามให้เครื่องพิมพ์ ไม่ใช่หลังจากนั้น.
เลือกจากชิ้นส่วน ไม่ใช่จากโบรชัวร์
การพูดคุยเกี่ยวกับข้อกำหนดทุกครั้งสามารถสรุปได้เป็นสี่คำถาม การตอบคำถามเหล่านี้ตามลำดับจะช่วยขจัดความคลุมเครือส่วนใหญ่ได้.
| หากชิ้นส่วน… | กระบวนการที่เหมาะสม | ทำไม |
|---|---|---|
| สามารถติดตั้งได้ภายในช่องขนาด 120 มม. และต้องมีความแม่นยำตามค่าความคลาดเคลื่อนที่กำหนดไว้ | SLM แบบเลเซอร์เดียว | ความหนาแน่นใกล้เต็มในขั้นตอนเดียว การประมวลผลหลังการผลิตน้อยที่สุด |
| แม้จะมีขนาดเล็ก แต่ต้องใช้โลหะผสมสองชนิดในตัวเดียว | SLM แบบสองวัสดุหรือแบบความชันหลายแกน | ส่วนการเปลี่ยนรูปถูกติดตั้งไว้ในตัวเครื่องแล้ว ไม่จำเป็นต้องประกอบเพิ่มเติม |
| สามารถทำงานซ้ำได้ในปริมาณมาก และทนต่อความหนาแน่น 97–99% | การพิมพ์ด้วยเทคโนโลยี Metal Binder Jetting | ปริมาณงานที่ผ่านจะเพิ่มขึ้นตามความกว้างของหัว ไม่ใช่ตามความเร็วของเลเซอร์ |
| มีขนาดมากกว่า 300 มม. ในสองแกน | การพิมพ์ด้วยเทคโนโลยี binder jetting บนแพลตฟอร์มขนาดใหญ่ | กระบวนการเดียวในซีรีส์นี้ที่สามารถทำความสะอาดห้องได้ |
| ต้องการพื้นผิวที่ผ่านการกลึงโดยไม่จำเป็นต้องจัดตำแหน่งชิ้นงานใหม่ | SLM พร้อมการกลึงระหว่างกระบวนการผลิต | พิมพ์และจัดเตรียมให้เสร็จในซองเดียวกัน |
การเปรียบเทียบกระบวนการอย่างละเอียดยิ่งขึ้น — รวมถึงจุดที่แต่ละกระบวนการมีข้อเสียด้านต้นทุนต่อชิ้น — อยู่ใน การพิมพ์ด้วยเครื่องฉีดวัสดุโลหะ (Metal Binder Jetting) เทียบกับ SLM และใน สิ่งที่ SLM สามารถเก็บได้และสิ่งที่ SLM ไม่สามารถเก็บได้. หากคำถามคือกระบวนการใดในสองกระบวนการที่คล้ายกันนี้เหมาะสมกับขั้นตอนการทำงานของการหล่อ, การเปรียบเทียบนี้ ทำงานจากด้านกระบวนการหล่อมากกว่าด้านเครื่องจักร.
ที่ระบบเหล่านี้กำลังทำงานอยู่แล้ว
ทุกแพลตฟอร์มโลหะที่เรารับขายล้วนผ่านกระบวนการผลิตในหนึ่งในห้าโรงงานหล่อของเราเอง ก่อนที่จะนำออกจำหน่ายในตลาด ซึ่งสิ่งนี้มีความสำคัญด้วยเหตุผลเฉพาะเจาะจง: รูปแบบความล้มเหลวที่ปรากฏขึ้นในปีที่สอง — ความคลาดเคลื่อนจากการนำผงโลหะกลับมาใช้ใหม่ ความคลาดเคลื่อนของเลเซอร์ และความแปรปรวนของชุดการผลิตในเตาหลอม — เป็นปัญหาที่เราได้พบและแก้ไขแล้วในโรงงานของเราเอง แทนที่จะเป็นปัญหาที่ลูกค้าเป็นผู้ค้นพบเป็นครั้งแรก.
ตั้งแต่ปี 1994 กลุ่มบริษัทได้ดำเนินการติดตั้งมากกว่า 500 แห่ง ใช้โลหะผสมที่ผ่านการรับรองมากกว่า 30 ชนิด และให้บริการในกว่า 45 ประเทศ พร้อมทั้งได้รับการรับรองมาตรฐาน ISO 9001 ในทุกศูนย์การผลิต.
คำถามที่มักถูกถาม
ความแตกต่างระหว่างเครื่องพิมพ์ 3D แบบโลหะสำหรับอุตสาหกรรมกับเครื่องพิมพ์โลหะแบบตั้งโต๊ะคืออะไร?
พื้นที่พิมพ์, การทำงานอัตโนมัติ และวัสดุที่ผ่านการรับรอง เครื่องพิมพ์โลหะแบบตั้งโต๊ะพิมพ์ชิ้นส่วนขนาดเล็กจากตลับวัสดุแบบคงที่ ส่วนระบบอุตสาหกรรมใช้โลหะผสมที่ผ่านการรับรอง, คืนผงโลหะ, บันทึกข้อมูลแต่ละชั้น และได้รับการออกแบบให้ทำงานต่อเนื่อง ความแตกต่างด้านราคาสะท้อนถึงระบบวัสดุและการจัดการผงโลหะมากกว่าตัวเครื่อง.
เครื่องพิมพ์เครื่องเดียวสามารถพิมพ์ได้ทั้งเหล็กและอลูมิเนียมได้หรือไม่?
ใช่ สำหรับ SLM โดยต้องเปลี่ยนผงและกำหนดช่วงกระบวนการที่ได้รับการตรวจสอบความถูกต้องสำหรับแต่ละชนิดของโลหะผสม เทคโนโลยี Binder Jetting สามารถใช้ได้กับผงสแตนเลส ผงเหล็กเครื่องมือ และผงเซรามิก ข้อจำกัดไม่ได้อยู่ที่เครื่อง แต่อยู่ที่การจัดการผงและการควบคุมการปนเปื้อนข้ามระหว่างโลหะผสมต่าง ๆ.
การสร้างระบบใช้เวลานานเท่าไร?
สิ่งนี้ขึ้นอยู่กับความสูงของชิ้นงานและปริมาตรของโครงสร้างรองรับมากกว่าความซับซ้อนของชิ้นงาน การพิมพ์ SLM สูง 150 มม. โดยทั่วไปจะใช้เวลาหนึ่งถึงสามวัน รวมถึงขั้นตอนการเย็นตัวลง; ส่วนเตียงพิมพ์แบบ binder jetting เต็มขนาดจะใช้เวลาพิมพ์เป็นชั่วโมง และตามด้วยรอบการทำงานในเตาอบที่วัดเป็นวัน เราเสนอราคาตามจำนวนการพิมพ์ต่อสัปดาห์ แทนที่จะเป็นชั่วโมงต่อการพิมพ์ เพราะนั่นคือตัวเลขที่ผู้วางแผนการผลิตใช้.
เครื่องพิมพ์ 3D แบบโลหะสำหรับอุตสาหกรรมมีราคาเท่าไร?
ระบบจากขั้นตอนเริ่มต้นจนถึงการผลิตทำงานตั้งแต่ US$120,000 to US$570,000 (approximately RMB 0.85 to 4.05 million ex-works), depending on process, chamber size, laser configuration and the post-processing line included. Large-format and multi-material configurations sit at the top of that band. The machine is roughly half the total cell cost; the คู่มือค่าใช้จ่าย breaks down the rest.
ผมต้องใช้เครื่องอบด้วยหรือไม่ นอกจากเครื่องพิมพ์?
สำหรับเทคโนโลยี Binder Jetting นั้น ใช่ — การเผาผนึกเป็นส่วนหนึ่งของกระบวนการ ไม่ใช่ตัวเลือกเสริม และเตาเผาถือเป็นรายการลงทุนหลักในตัวมันเอง ส่วนสำหรับ SLM เตาเผาเพื่อลดความเครียดยังคงจำเป็นอยู่ แต่มีขนาดเล็กกว่า ทั้งสองรายการนี้ไม่ถูกรวมไว้ในใบเสนอราคาเครื่องพิมพ์ เว้นแต่จะระบุไว้อย่างชัดเจนในรายการรายละเอียด.
เครื่องพิมพ์ 3D แบบอุตสาหกรรมคืออะไร?
ระบบการผลิตแบบเพิ่มวัสดุ (Additive Manufacturing) ที่กำหนดโดยปริมาตรพื้นที่สร้าง การทำงานแบบอัตโนมัติ และระบบวัสดุที่ผ่านการรับรอง — ไม่ใช่โดยขนาดกรอบ เครื่องอุตสาหกรรมใช้พิมพ์แบบทรายหล่อ แบบขี้ผึ้ง หรือชิ้นส่วนโลหะ ด้วยปริมาตรสร้างตั้งแต่ 160 มม. ถึง 4,000 มม. และถูกซื้อมาพร้อมกระบวนการหลังการผลิต (เตาเผาซินเทอร์ การกำจัดผง การกลึง) แทนที่จะเป็นเครื่องแบบสแตนด์อโลน.
เครื่องพิมพ์ 3D แบบอุตสาหกรรมมีราคาเท่าไร?
ปี 2026 ราคา ex-works ตามประเภท: การพิมพ์ด้วยทรายและสารยึดเกาะ ประมาณ US$218,000–1,060,000; SLS สำหรับทรายและ PSB แว็กซ์ US$200,000–1,000,000+; การพิมพ์ด้วยสารยึดติดโลหะและ SLM US$120,000–570,000; สำหรับสายการผลิตขนาดใหญ่และตามสั่ง จะมีการเสนอราคาตามพื้นที่สร้าง (build envelope) โดยแพลตฟอร์มทราย J4000 มีราคาประมาณ US$682,000–740,000 ขั้นตอนหลังการผลิต (post-processing) ไม่รวมอยู่ในตัวเลขดังกล่าว.
ผมควรเลือกกระบวนการพิมพ์ 3D แบบอุตสาหกรรมแบบใดดี?
เลือกกระบวนการให้เหมาะสมกับวัสดุและชิ้นงาน ใช้เทคโนโลยี Binder Jetting สำหรับแม่พิมพ์และแกนทราย หรือชิ้นส่วนโลหะดิบในปริมาณมาก; ใช้ SLS สำหรับแม่พิมพ์ทรายและแบบขี้ผึ้ง PSB; ใช้ SLM เมื่อชิ้นส่วนต้องมีความหนาแน่นเต็มที่หรือต้องการโลหะผสมแบบไล่ระดับ; ใช้แพลตฟอร์มขนาดใหญ่เมื่อชิ้นส่วนมีขนาดใหญ่กว่าห้องมาตรฐาน ตารางการจับคู่ชิ้นส่วนด้านบนแสดงสี่กรณีทั่วไป.
บทความที่เกี่ยวข้อง
If the process question is still open, SLS vs SLM separates the two laser routes and การพิมพ์ด้วยเครื่องฉีดวัสดุโลหะ (Metal Binder Jetting) เทียบกับ SLM covers the metal routes. The คู่มือราคาเครื่องพิมพ์ 3D แบบโลหะ carries the per-part arithmetic, the sand และ SLS guides cover the other two families, and the range overview lists every model with its build volume. If you would rather print parts than buy a machine, start with the บริการพิมพ์ 3D ด้วยโลหะ. The คู่มือเครื่องพิมพ์ 3D แบบโลหะ is the metal-only version of this page: routes, materials and 2026 price bands without the other four families.
Ready to specify a system?
Send the part drawing, the annual volume and the alloy. We will come back with the process that fits, the build volume it needs, the cell around it and a quotation that separates the machine from the post-processing line. If the part is better served by printing it through our บริการพิมพ์ 3D ด้วยโลหะ before committing to a purchase, we will say so.
Request an industrial system proposal →