ข้ามไปยังเนื้อหาหลัก
ขอใบเสนอราคา
▦7 รุ่น · 2 เทคโนโลยี · วัสดุที่เปิดเผย

เครื่องพิมพ์ 3D สำหรับโลหะในอุตสาหกรรม สำหรับการผลิตจริง

สองเส้นทางบนแพลตฟอร์มเปิดเดียว: การพิมพ์ด้วยเทคโนโลยี Binder Jetting สำหรับชิ้นส่วนที่ผลิตแบบเป็นชุดในปริมาณมาก, SLM สำหรับชิ้นส่วนที่มีความหนาแน่นเต็มที่และชิ้นส่วนโลหะแบบไล่ระดับ สร้างปริมาตรจาก 160 × 65 × 65 มม. ไปยัง 800 × 500 × 400 มม.. ดูว่าสิ่งเหล่านี้เข้ากับบริบทที่กว้างขึ้นอย่างไร เครื่องพิมพ์ 3D สำหรับอุตสาหกรรม, และเปรียบเทียบทั้งห้ากลุ่มกระบวนการ — ปริมาณการผลิตและช่วงราคาปี 2026 — ใน คู่มือเครื่องพิมพ์ 3D สำหรับอุตสาหกรรม. สำหรับเวอร์ชันที่ออกแบบมาสำหรับโลหะโดยเฉพาะ, คู่มือเครื่องพิมพ์ 3D แบบโลหะ อธิบายทั้งสองเส้นทางและค่าใช้จ่ายของแต่ละเส้นทาง.

7รุ่นเครื่องพิมพ์
30+โลหะผสมที่ผ่านเกณฑ์
1200 dpiความละเอียดของหัวพิมพ์
800 มม.ความยาวสูงสุดของโครงสร้าง
◆
1200 dpiความละเอียดของหัวพิมพ์
เครื่องพิมพ์ 3D แบบ binder jetting สำหรับโลหะอุตสาหกรรม 3DPTEK-J800P เป็นตู้ตั้งพื้นที่มีหน้าจอควบคุมด้านหน้า
⚡
8–12 ลิตรต่อชั่วโมงปริมาณงานของ BJ
⬢
500+โครงการติดตั้งทั่วโลก
◇
5โรงหล่อที่เป็นเจ้าของเอง
⚙
300+สิทธิบัตรและทรัพย์สินทางปัญญา
◆
ตั้งแต่ปี 1994ประสบการณ์ในวงการ AM มากกว่า 30 ปี
ค่าใช้จ่าย
US$120,000 – 570,000 ≈ 0.85 – 4.05 ล้านหยวน (ราคาจากโรงงาน) ขึ้นอยู่กับรุ่น

ราคาติดตามสองสิ่ง: กระบวนการ และ ขนาด. ระบบบอนเดอร์เจ็ตติ้งและระบบ SLM เป็นเครื่องต่างกัน — ด้านหนึ่งคือหัวพิมพ์และอัตราการผลิต, ด้านอีกด้านคือกำลังเลเซอร์ ระบบออปติกส์ และการจัดการก๊าซ — และพื้นที่สร้างชิ้นงานกำหนดขนาดของกรอบเครื่อง การจัดการผง และต้นทุนตามไปด้วย ความสามารถในการใช้ผงหลายชนิดหรือผงแบบไล่ระดับสีเพิ่มตัวแปรที่สามเข้ามาด้วย การตั้งค่าเครื่องให้เหมาะสมกับ ชิ้นงานของคุณจะทำให้ค่าใช้จ่ายอยู่ภายในช่วงนั้น.

อะไรที่ทำให้ตัวเลขเปลี่ยนแปลง

  • สร้างกรอบอาคาร — ปัจจัยสำคัญที่สุด: กรอบตัวเครื่อง การจัดการผง และโครงสร้าง ล้วนปรับขนาดตามปัจจัยนี้
  • กระบวนการ — เทคโนโลยี binder jetting และ SLM ถูกพัฒนาขึ้นบนระบบฮาร์ดแวร์ที่แตกต่างกัน
  • จำนวนเลเซอร์หรือหัวพิมพ์ — เลเซอร์ 2 × 500 W หรือหัวพิมพ์ 3–6 หัว เทียบกับหัวพิมพ์เดียว
  • ความสามารถในการสร้างเกรเดียนต์ — การป้อนผงแบบสองหรือหลายชนิดเป็นอุปกรณ์เสริม
  • การประมวลผลหลังการถ่าย — ราคาของเตาเผาแบบ debind-and-sinter ที่จำเป็นสำหรับกระบวนการ binder jetting จะถูกเสนอราคาแยกต่างหาก
รับใบเสนอราคาที่ได้รับการปรับแต่งแล้ว
เลือกเส้นทางของคุณ

Binder jetting หรือ SLM — เลือกตามชิ้นงาน ไม่ใช่ตามโบรชัวร์

ทั้งสองระบบทำงานบนแพลตฟอร์มวัสดุแบบเปิดของเรา โดยใช้โลหะผสมที่ผ่านการรับรองมากกว่า 30 ชนิดเหมือนกัน ความแตกต่างอยู่ที่ อัตราผลผลิตเทียบกับความหนาแน่น ซึ่งจะเป็นปัจจัยกำหนดต้นทุนต่อชิ้นงานของคุณ ก่อนที่คุณจะเริ่มตัดโลหะเลย.

ความเร็วในการประมวลผลสูง

การพิมพ์ด้วยเทคโนโลยี Metal Binder Jetting

วางวัสดุยึดติดลงบนชั้นผงด้วยความเร็วของเครื่องพิมพ์อิงค์เจ็ต จากนั้นถอดวัสดุยึดออกและ ทำการเผาผนึก ไม่จำเป็นต้องใช้โครงสร้างรองรับ ไม่เกิดการบิดเบี้ยวจากความร้อน — ถาดสร้างชิ้นงานทั้งใบจะเสร็จสมบูรณ์ในรอบเดียว.

  • ต้นทุนต่อชิ้นส่วนต่ำกว่า SLM 3–5 เท่า เมื่อผลิตในปริมาณมาก
  • แทนที่เครื่องมือ MIM — ไม่จำเป็นต้องใช้แม่พิมพ์ และไม่ถูกผูกมัด
  • โลหะและคาร์ไบด์ซิลิคอนบนแพลตฟอร์มเดียวกัน
8–12 ลิตรต่อชั่วโมง ปริมาณงาน 1200 dpi มติ ±0.1 มม. ความแม่นยำ
ความหนาแน่นเต็มและแบบไล่ระดับ

การหลอมด้วยเลเซอร์แบบเลือกเฉพาะจุด

เครื่องเลเซอร์ไฟเบอร์ IPG 500 W จะหลอมละลายแต่ละชั้นอย่างสมบูรณ์ เพื่อ สร้างคุณสมบัติทางกลที่เทียบเท่ากับการตีขึ้นรูป — พร้อมทั้งเป็นเครื่อง SLM แบบโลหะไล่ระดับเดียวที่พร้อมสำหรับการผลิตจริง.

  • ชิ้นส่วนที่มีความหนาแน่นเต็มที่ ความหนาแน่นสัมพัทธ์ 99.9%
  • หลอมโลหะผสม Fuse 2–4+ ในกระบวนการผลิตต่อเนื่องครั้งเดียว
  • เครื่อง CNC ไฮบริดแบบในกระบวนการผลิต (AFS-M300XAS)
500 W เลเซอร์ไฟเบอร์ IPG 6 m/s ความเร็วการสแกน ±0.1 มม. ต่อ 100 มม.

ความแตกต่างเดียวกันนี้ ในรูปแบบตาราง

สิ่งที่สำคัญ การพิมพ์ด้วยเทคโนโลยี Metal Binder Jetting SLM (การหลอมด้วยเลเซอร์แบบเลือกเฉพาะ)
กระบวนการก่อตัว หัวพิมพ์จะฉีดสารยึดเกาะลงบนชั้นผงด้วยความเร็วของเครื่องพิมพ์อิงค์เจ็ต; หลังจากนั้น ส่วนสีเขียวจะถูกกำจัดสารยึดเกาะและผ่านกระบวนการเผาผนึก เลเซอร์ไฟเบอร์ IPG 500 W จะหลอมละลายแต่ละชั้นอย่างสมบูรณ์ จนได้วัสดุแข็งที่มีคุณสมบัติเทียบเท่ากับการตีขึ้นรูป
ความหนาแน่น ความหนาแน่นของผง ~67%, ถูกทำให้ถึงความหนาแน่นสูงสุดในเตาเผา 99.9% ความหนาแน่นสัมพัทธ์ทันทีที่ออกจากแผ่น
ปริมาณการผ่าน 8 ลิตร/ชั่วโมง โลหะ, 12 ลิตร/ชั่วโมง คาร์ไบด์ซิลิคอนบน J800P ชั้นละชั้น; แต่ละชิ้นอาจใช้เวลานานขึ้น แต่เมื่อถึงชิ้นส่วนโลหะที่เสร็จสมบูรณ์แล้วจะเร็วขึ้น
รองรับ ไม่มี — ชั้นผงรองรับส่วนที่ยื่นออกมาทุกส่วน จึงไม่จำเป็นต้องตัดส่วนรองรับออก ต้องติดตั้งก่อน และถอนออกหลังจากนั้น
ต้นทุนต่อชิ้นเมื่อผลิตในปริมาณมาก ต่ำกว่า SLM 3–5 เท่า — เหตุผลที่สาย MIM เปลี่ยนทิศทาง ราคาต่อชิ้นสูงขึ้น มูลค่าต่อชิ้นสูงขึ้น
ความชัน / สารผสมหลายชนิด โลหะและคาร์ไบด์ซิลิคอนบนแพลตฟอร์มเดียวกัน ความชันในแกน X-Y-Z — 2–4+ โลหะผสมที่หลอมรวมในกระบวนการผลิตครั้งเดียว (เฉพาะ)
เหมาะที่สุดสำหรับ ชิ้นส่วนแบบผลิตเป็นชุด, การแทนที่ด้วยเทคโนโลยี MIM, รูปทรงที่ซับซ้อนโดยไม่ต้องใช้แม่พิมพ์ ชิ้นส่วนที่มีโครงสร้างหนาแน่นและทำงานได้เต็มประสิทธิภาพ, ระบบระบายความร้อนแบบคอนฟอร์มัล, งานที่มีความชันของอุณหภูมิ และงานทนไฟ

ไม่แน่ใจว่าเทคโนโลยีใดเหมาะสม?

ส่งไฟล์ชิ้นส่วนและปริมาณการผลิตเป้าหมายมาให้เรา — วิศวกรด้านแอปพลิเคชันของเราจะแนะนำเครื่องที่เหมาะสม และพิมพ์ชิ้นส่วนของคุณก่อนที่คุณจะลงทุน ไม่จำเป็นต้องมีเครื่อง: the บริการพิมพ์ 3D ด้วยโลหะ ครอบคลุมเรื่องวัสดุ ค่าความคลาดเคลื่อน และการตรวจสอบ.

รับการประเมินความเป็นไปได้ฟรี
วิธีเลือก

ห้าคำถามที่ช่วยเลือกเครื่อง

ทำตามรายการนี้ไปทีละข้อ โดยถือชิ้นส่วนของคุณไว้ในมือ ผู้ซื้อส่วนใหญ่จะรู้คำตอบแล้วตั้งแต่คำถามที่สาม.

  1. 01

    ชิ้นส่วนนั้นต้องมีความหนาแน่นเต็มที่เมื่อถูกนำออกจากแผ่นหรือไม่?

    หากใช่ คุณจำเป็นต้องใช้ SLM — เพราะกระบวนการ binder jetting จะสร้างความหนาแน่นใน เตาเผา ไม่ใช่ในเครื่อง หากชิ้นงานจะผ่านกระบวนการเผาผนึกและสามารถรับการหดตัวได้ กระบวนการ binder jetting ก็เป็นตัวเลือกที่เหมาะสมสำหรับคุณ.

  2. 02

    ชิ้นส่วนเดี่ยวที่ใหญ่ที่สุดมีขนาดเท่าใด?

    ในตระกูล AFS-M120 มีขนาดต่ำกว่า 120 มม. ในจุด X และ Y ส่วน J400P มีขนาดสูงสุดถึง 380 มม. เมื่อเกิน 500 mm คุณจะเข้าสู่พื้นที่ของ J800P ที่ 800 × 500 × 400 mm — และหากชิ้นงานมีขนาดใหญ่กว่าพื้นที่สร้างใด ๆ ก็เป็นปัญหาด้านการออกแบบ ไม่ใช่ปัญหาของเครื่อง.

  3. 03

    มีจำนวนชิ้นส่วนต่อเดือนเท่าใด และค่าใช้จ่ายต่อชิ้นส่วนมีผลต่อการตัดสินใจทางธุรกิจหรือไม่?

    ในแง่ของปริมาณ การพิมพ์ด้วยเทคโนโลยี Binder Jetting คือ ราคาต่อชิ้นถูกกว่า 3–5 เท่า กว่า SLM ซึ่งนี่คือเหตุผลที่สายการผลิต MIM เปลี่ยนไป หากคุณผลิตชิ้นส่วนสิบชิ้นต่อเดือนและทุกชิ้นต่างกัน ความเร็วในการผลิตไม่ใช่ ข้อจำกัดของคุณ — แต่ความหนาแน่นและวัสดุต่างหากที่เป็นข้อจำกัด.

  4. 04

    คุณเคยต้องการใช้โลหะผสมสองชนิดในชิ้นส่วนเดียว หรือส่วนผสมที่หาซื้อไม่ได้ในรูปผงหรือไม่?

    นี่คือเส้นความแตกต่าง: M120X สำหรับการผลิตชิ้นงานมากกว่า 100 ชิ้นใน การตั้งค่าเครื่องครั้งเดียว, M120XT เมื่อต้องการควบคุมแกน X และ Z, และ M300XAS เมื่อชิ้นงานที่มีความแตกต่างต้อง ถูกกลึงให้ได้ตามค่าความคลาดเคลื่อนที่กำหนดโดยไม่จำเป็นต้องจัดชิ้นงานใหม่.

  5. 05

    คุณกำลังซื้อเครื่อง หรือซื้อชิ้นส่วน?

    หากปริมาณยังไม่เพียงพอที่จะสนับสนุนการลงทุนในทุน ก็อย่าซื้อ — รีบ นำชิ้นส่วนเหล่านั้นผ่านระบบของเรา บริการพิมพ์ 3D ด้วยโลหะ ก่อนอื่น ตัวชี้วัดทางเศรษฐกิจที่คุณวัดไว้ที่นั่น คือตัวชี้วัดเดียวกันที่เครื่องจะสร้างขึ้น.

ทุกรุ่น

ทั้งเจ็ดรุ่น วางเรียงกัน

โต๊ะเดียว การตัดสินใจครั้งเดียว เครื่องทุกเครื่องด้านล่างนี้ใช้แพลตฟอร์มวัสดุแบบเปิดร่วมกัน และ มีหลักการตั้งค่าพารามิเตอร์ที่เหมือนกัน ดังนั้นงานที่ผ่านการทดสอบบนโต๊ะทดลองสามารถนำไปใช้ในสายการผลิตได้ทันที.

แบบ เทคโนโลยี ปริมาตรพื้นที่สร้าง พลังงาน / หัว ปริมาณการผ่าน การกำหนดตำแหน่ง
3DPTEK-J160R การพิมพ์ด้วยเทคโนโลยี Binder Jetting 160 × 65 × 65 มม. 400–1200 dpi 165 ซีซี/ชั่วโมง การวิจัยและพัฒนา รวมถึงการศึกษาบนโต๊ะทำงาน
3DPTEK-J400P การพิมพ์ด้วยเทคโนโลยี Binder Jetting 380 × 380 × 300 มม. 3 หรือ 6 หัว · 1200 dpi 3.6 ลิตร/ชั่วโมง (โลหะ) การเปลี่ยนสาย MIM
3DPTEK-J800P การพิมพ์ด้วยเทคโนโลยี Binder Jetting 800 × 500 × 400 มม. 4 หัว · สูงสุด 1200 dpi 8 ลิตร/ชั่วโมง (โลหะ) · 12 ลิตร/ชั่วโมง (SiC) การผลิตแบบขนาดใหญ่
AFS-M120 SLM 120 × 120 × 150 มม. 1 × 500 W IPG · 6 m/s — SLM แบบผสมโลหะเดียวที่มีขนาดกะทัดรัด
AFS-M120X SLM 120 × 120 × 150 มม. 1 × 500 W IPG · ระบบผงคู่ มากกว่า 100 ชุดการประกอบต่อแต่ละรุ่น การวิจัยและพัฒนาวัสดุแบบเกรเดียนต์
AFS-M120XT SLM 120 × 150 × 150 มม. 1 × 500 W IPG · ระบบผงคู่ 3+ ผง, X + Z แบบไล่ระดับ โลหะผสมทนความร้อนสูงและทนไฟ
AFS-M300XAS SLM + CNC 300 × 300 × 250 มม. 2 × 500 W IPG 4+ ผง, ความชัน X-Y-Z การพิมพ์สามมิติแบบไฮบริด AM ร่วมกับการกลึงระหว่างกระบวนการผลิต

ความแม่นยำของเครื่อง SLM ทั้งหมดอยู่ที่ ±0.1 มม. ต่อ 100 มม.; ส่วนเครื่องพิมพ์แบบ binder jetting อยู่ที่ ±0.1 มม. ปริมาณการพิมพ์และจำนวนหัวพิมพ์ที่กล่าวถึงข้างต้นเป็นตัวเลขที่ประกาศอย่างเป็นทางการสำหรับแต่ละรุ่น.

สายการผลิตด้วยเทคโนโลยี Binder Jetting

เครื่องพิมพ์ 3D แบบ Metal Binder Jetting

พิมพ์ส่วนสีเขียวด้วยความเร็วของเครื่องพิมพ์อิงค์เจ็ต แล้วแยกชั้นและเผาให้มีความหนาแน่นเต็มที่ ระบบวิจัยแบบตั้งโต๊ะ ไปจนถึงแพลตฟอร์มการผลิตขนาด 800 มม. — ใช้วัสดุแบบเปิดเดียวกัน และพารามิเตอร์ที่สามารถปรับขนาดได้.

3DPTEK-J160R เครื่องพิมพ์ 3D แบบบนโต๊ะทำงานที่ใช้เทคโนโลยีการฉีดวัสดุยึดติดโลหะ
วิจัยและพัฒนา รวมถึงการศึกษา
3DPTEK-J160R

เส้นทางที่เข้าถึงได้ง่ายที่สุดสู่เทคโนโลยีการพิมพ์แบบบีนเดอร์เจ็ตติ้งระดับการผลิต — ด้วยขนาดเครื่องที่วางบนโต๊ะทำงาน ซึ่ง พารามิเตอร์สามารถถ่ายโอนโดยตรงไปยังเครื่อง J400P และ J800P.

ปริมาตรพื้นที่สร้าง
160 × 65 × 65 มม.
มติ
400–1200 dpi
ความเร็วในการขึ้นรูป
165 ซีซี/ชั่วโมง
ความแม่นยำ
±0.1 มม.
ดู J160R →
เครื่องพิมพ์ 3D แบบ Metal Binder Jetting รุ่น 3DPTEK-J400P สำหรับการผลิต พร้อมหน้าจอสัมผัส
การผลิตที่พร้อมสำหรับ MIM
3DPTEK-J400P

สามารถใช้แทนขั้นตอนการฉีดขึ้นรูปในสายการผลิต MIM ที่มีอยู่ได้ทันที. สารยึดเกาะ 15% เทียบกับ 40–50% สำหรับ MIM — ชิ้นส่วนที่ซับซ้อนโดยไม่ต้องใช้แม่พิมพ์.

ปริมาตรพื้นที่สร้าง
380 × 380 × 300 มม.
หัวพิมพ์
3 หรือ 6 · 1200 dpi
ปริมาณการผ่าน
3.6 ลิตร/ชั่วโมง (โลหะ)
ความแม่นยำ
±0.1 มม.
ดู J400P →
3DPTEK-J800P เครื่องพิมพ์ 3D แบบ Metal Binder Jetting ขนาดใหญ่ ด้วยพื้นที่พิมพ์ 800 มม.
การผลิตแบบขนาดใหญ่
3DPTEK-J800P

รุ่นหลัก: ความยาวตัวเครื่อง 800 มม. และหัวพิมพ์ 4 หัว ออกแบบมาเพื่อแทนที่เครื่องมือ MIM ในระดับอุตสาหกรรม — โลหะที่อัตรา 8 ลิตรต่อชั่วโมง และคาร์ไบด์ซิลิคอนที่อัตรา 12 ลิตรต่อชั่วโมง.

ปริมาตรพื้นที่สร้าง
800 × 500 × 400 มม.
หัวพิมพ์
4 · สูงสุด 1200 dpi
ปริมาณการผ่าน
8 ลิตร/ชั่วโมง (โลหะ) · 12 ลิตร/ชั่วโมง (SiC)
ความหนาแน่นของพื้นที่สีเขียว
~67%
ดู J800P →
สาย SLM

เครื่องพิมพ์ 3 มิติแบบหลอมด้วยเลเซอร์แบบเลือกเฉพาะจุด

เครื่องเลเซอร์ไฟเบอร์ IPG 500 W จะหลอมละลายแต่ละชั้นอย่างสมบูรณ์ เพื่อให้ได้คุณสมบัติเทียบเท่าโลหะที่ผ่านการตีขึ้นรูป — พร้อมทั้ง ระบบ SLM สำหรับโลหะแบบไล่ระดับสี (gradient-metal) ที่พร้อมสำหรับการผลิตจริงเพียงระบบเดียวในตลาด.

SLM ขนาดกะทัดรัด
AFS-M120

SLM แบบโลหะผสมเดียวความหนาแน่นสูง สำหรับการวิจัยและพัฒนา การผลิตแม่พิมพ์ และการผลิตในปริมาณน้อย — เลเซอร์ IPG 500 W ที่มีขนาดพื้นที่ติดตั้งเหมาะสมกับโรงงานขนาดเล็ก.

ปริมาตรพื้นที่สร้าง
120 × 120 × 150 มม.
เลเซอร์
IPG fibre 500 W
ความเร็วการสแกน
6 m/s
ความแม่นยำ
±0.1 มม. / 100 มม.
ดู AFS-M120 →
เครื่องพิมพ์ 3D แบบ SLM สำหรับโลหะ AFS-M120X แบบเกรเดียนต์ พร้อมระบบป้อนผงโลหะแบบคู่
SLM แบบความชัน
AFS-M120X

การพิมพ์ด้วยระบบป้อนผงสองชั้นแบบไล่ระดับ มากกว่า 100 สูตรผสมโลหะผสมในกระบวนการผลิตครั้งเดียว — สำหรับการวิจัยวัสดุและชิ้นส่วนที่มีระดับคุณสมบัติตามชั้น.

ปริมาตรพื้นที่สร้าง
120 × 120 × 150 มม.
เลเซอร์
IPG fibre 500 W
ความชัน
ผงสองชนิด
บทประพันธ์
มากกว่า 100 ต่อแต่ละเวอร์ชัน
ดู AFS-M120X →
เครื่องพิมพ์ 3 มิติแบบ SLM สำหรับโลหะที่ทนความร้อนสูง AFS-M120XT สำหรับโลหะผสมทนไฟ
ความชันสองแกน
AFS-M120XT

ผสมผงสามชนิดหรือมากกว่าตามแกน X และปรับองค์ประกอบตามแกน Z ในกระบวนการผลิตครั้งเดียว — ควบคุมองค์ประกอบแบบสามมิติอย่างเต็มตัว รวมถึงโลหะผสมทนไฟ.

ปริมาตรพื้นที่สร้าง
120 × 150 × 150 มม.
เลเซอร์
IPG fibre 500 W
ความชัน
แกน X + แกน Z
ผง
วัสดุ 3+
ดู AFS-M120XT →
เครื่องพิมพ์ 3 มิติ SLM แบบไฮบริดหลายวัสดุ AFS-M300XAS พร้อมระบบการกลึง CNC ระหว่างกระบวนการผลิต
ระบบไฮบริด AM + CNC

AFS-M300XAS

การเคลือบวัสดุหลายชนิดพร้อมกับการกลึงความแม่นยำระหว่างกระบวนการผลิต ผงสี่ชนิดหรือมากกว่า ในความชันแบบเต็ม X-Y-Z บนชิ้นงานเดียว 300 × 300 × 250 มม. แพลตฟอร์ม, พร้อมด้วย 2 × 500 W IPG เลเซอร์ — พิมพ์ ความไล่ระดับสี แล้วนำไปกลึงให้ได้ความแม่นยำตามค่าความคลาดเคลื่อน โดยไม่ต้องจัดตำแหน่งชิ้นงานใหม่.

ดู AFS-M300XAS
แพลตฟอร์มวัสดุแบบเปิด

มีโลหะผสมคุณภาพสูงกว่า 30 ชนิด — และไม่มีใครบังคับให้คุณต้องทำสัญญาซื้อผงโลหะ

ใช้ผงโลหะจากผู้ผลิตภายนอกที่ได้รับการรับรอง เราเผยแพร่ข้อมูลทางเทคนิค ส่วนท่านสามารถซื้อโลหะจากแหล่งใดก็ได้ตามต้องการ.

ครอบครัว ระดับที่ผ่านเกณฑ์ การใช้งานทั่วไป
เหล็กไม่ржаวง 304, 316L, 17-4PH ชิ้นส่วนที่มีฟังก์ชันและทนต่อการกัดกร่อน, อุปกรณ์ทางทะเลและอุปกรณ์สำหรับอุตสาหกรรมอาหาร
ไทเทเนียม Ti6Al4V อุตสาหกรรมการบินและอวกาศ รวมถึงอุตสาหกรรมการแพทย์ ซึ่งอัตราส่วนความแข็งแรงต่อน้ำหนักเป็นปัจจัยสำคัญ
เหล็กเครื่องมือ H13, 4140, 2709 แม่พิมพ์และแม่พิมพ์ตัด รวมถึงระบบระบายความร้อนแบบคอนฟอร์มัล
โคบอลต์-โครเมียม CoCrMo พื้นผิวที่สึกหรอ, สาขาชีวการแพทย์, และส่วนแข็งของกราฟชัน
ซูเปอร์อัลลอยนิกเกิล Inconel 625, 718 ส่วนที่ร้อนและการใช้งานในอุณหภูมิสูง
อลูมิเนียม อัลลอยด์อลูมิเนียม ตัวเรือนและชิ้นส่วนถ่ายความร้อนที่มีน้ำหนักเบา
ทองแดงและทังสเตน โลหะผสมทองแดงและทังสเตน การจัดการความร้อน, จุดสัมผัสไฟฟ้า, การป้องกันรังสี
เซรามิก (เฉพาะ BJ) คาร์ไบด์ซิลิคอน ชิ้นส่วนที่สึกหรอและอุปกรณ์ภายในเตาเผา ที่พิมพ์บนแพลตฟอร์ม binder jetting เดียวกัน

ชุดพารามิเตอร์ครบถ้วน — ความหนาของชั้น, การตั้งค่าเลเซอร์หรือสารยึดติด, สูตรการถอดสารยึดติดและการเผา — จะมาพร้อมกับ เครื่องทุกเครื่องสำหรับวัสดุที่ผ่านการรับรองแต่ละชนิด วัสดุที่ไม่ได้ระบุไว้สามารถผ่านการรับรองได้ตามคำขอ.

เทคโนโลยีพิเศษ

โลหะแบบเกรเดียนท์: สองชนิดของโลหะผสม, ชิ้นส่วนเดียวแบบโมโนลิธิก

กระบวนการผลิตแบบดั้งเดิมใช้การเชื่อม การบัดกรี หรือการยึดติดโลหะชนิดต่างกัน — ซึ่งก่อให้เกิดจุดอ่อน ส่วนเทคโนโลยี Gradient SLM สร้างส่วนต่อระหว่างโลหะแบบค่อยเป็นค่อยไป อะตอมต่ออะตอม.

316L + CoCrMo

สแตนเลสที่ทนต่อการกัดกร่อนถูกเปลี่ยนเป็น โคบอลต์-โครเมียมที่ทนต่อการสึกหรอสูง — ชิ้นส่วนทางการแพทย์และทางทะเล ซึ่งเดิมเป็นสองชิ้นแยกกัน.

เหล็กเครื่องมือ 2709 + 316L

พื้นผิวแม่พิมพ์ที่แข็ง พร้อมด้วยช่องระบายความร้อนที่ทนต่อการกัดกร่อน อยู่ด้านหลัง ในกระบวนการผลิตครั้งเดียว.

ไม่มีรอยเชื่อม ไม่มีข้อต่อ คุณสมบัติที่ออกแบบมาชั้นละชั้น
  • การวิจัยและพัฒนาแบบปริมาณสูง — ทดสอบช่วงการปรับแต่งทั้งหมดในกระบวนการสร้างครั้งเดียว แทนที่จะต้องสร้างถึงร้อยครั้ง
  • การควบคุมอย่างแม่นยำ — การระบุค่าอัตราส่วนความชันแบบมหภาคบนชิ้นงานที่เสร็จสมบูรณ์
ค้นพบระบบโลหะแบบไล่ระดับสี
ชิ้นส่วนที่มีความชันทำจากเหล็กหล่อแบบ 2709 และเหล็กสแตนเลส 316L.
ที่คุ้มค่า

แอปพลิเคชันที่คืนเงินเร็วที่สุด

เครื่องทุกเครื่องในซีรีส์นี้ถูกทดสอบการทำงานในศูนย์ผลิตของเราเองก่อนที่จะส่งออก ดังนั้นข้อมูลด้านเศรษฐกิจ จึงถูกวัดจริงแทนที่จะใช้แบบจำลอง.

MIM และการผลิตแบบเป็นชุด

เปลี่ยนเครื่องมือฉีดขึ้นรูปด้วยเทคโนโลยีการพิมพ์ด้วยสารยึดติดแบบไม่ต้องใช้เครื่องมือ เมื่อใช้สารยึดติด 15% แทน 40–50% วงจรการกำจัดสารยึดติดจะสั้นลง และรูปทรงของชิ้นงานไม่มีข้อจำกัด.

อุปกรณ์เครื่องมือ, แม่พิมพ์ และแม่พิมพ์ตัด

ช่องระบายความร้อนแบบคอนฟอร์มัลที่เครื่องเจาะไม่สามารถเข้าถึงได้ รวมถึง พื้นผิวที่สึกหรอแบบไล่ระดับ ที่จุดที่ผิวหน้าแม่พิมพ์สัมผัสกับวัสดุหลอมเหลวที่ขัดผิว.

อุตสาหกรรมการบินและอวกาศ และอุตสาหกรรมทางการแพทย์

ชิ้นส่วนทำจากไทเทเนียมและซูเปอร์อัลลอย ซึ่งอัตราส่วนความแข็งแรงต่อน้ำหนักและ ความหนาแน่นที่ได้รับการรับรองมีความสำคัญมากกว่าต้นทุนต่อหน่วย.

การวิจัยเกี่ยวกับความชันและโลหะผสม

ทดสอบสูตรส่วนผสม 100 สูตรในกระบวนการสร้างแบบเดียว แทนที่จะ สร้างแบบถึง 100 ครั้ง — นี่คือเหตุผลที่ห้องทดลองวัสดุเลือกซื้อ M120X.

คุณภาพของผลลัพธ์

ชิ้นส่วนที่พิมพ์ด้วยเครื่องเหล่านี้

ชิ้นส่วนจริง ไม่ใช่ภาพเรนเดอร์ เราจะพิมพ์ชิ้นส่วนของคุณก่อนที่คุณจะตัดสินใจซื้อเครื่อง.

การผลิตชิ้นส่วนโลหะด้วยเทคโนโลยี Binder Jetting

ชิ้นส่วนโลหะแบบคลีวิส ลู๊ก 3 ชิ้น ที่ผ่านกระบวนการกลึงและพิมพ์ด้วยเทคโนโลยี Binder Jetting บนโต๊ะทำงานไม้
ส่วนยึดแบบคลีวิส ที่ผลิตด้วยเทคโนโลยีการพิมพ์แบบบีนเดอร์เจ็ตต์ แล้วผ่านกระบวนการกลึง
ตัวเรือนนาฬิกาทำจากโลหะที่ขัดเงา และตัวเรือนเปล่าสามชิ้นที่ผลิตด้วยเทคโนโลยีการพิมพ์ด้วยสารยึดเกาะโลหะ
ตัวเรือนนาฬิกา ที่ผ่านกระบวนการพิมพ์ด้วยเทคโนโลยี Binder Jetting แล้วขัดเงา
แผ่นโลหะรูปวงกลมที่มีรูเจาะละเอียดทั่วทั้งแผ่น ผลิตด้วยเทคโนโลยีการพิมพ์แบบบอนเดอร์เจ็ตติ้ง
แผ่นดิสก์ที่มีรูเจาะละเอียด
ใบพัดโลหะที่มีใบพัดบิดเกลียว ผลิตด้วยเทคโนโลยีการพิมพ์แบบบอนเดอร์เจ็ตติ้ง
ใบพัดที่พิมพ์เป็นชิ้นเดียว

ชิ้นส่วนโลหะ SLM

หัวฉีดไอเสียโลหะรูปโค้งที่พิมพ์ด้วย SLM, ตามแบบที่ผลิต
หัวฉีดไอเสีย, ตามแบบที่สร้างจริง
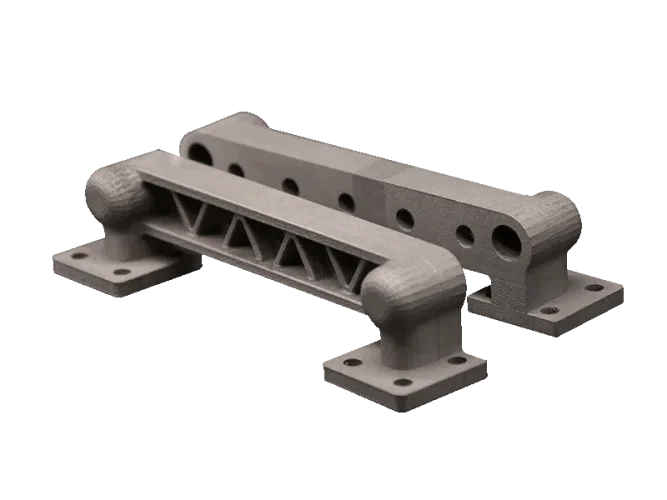
ตัวยึดโครงตาข่ายที่พิมพ์ด้วยเทคโนโลยี SLM ทำจากโลหะ
ตัวยึดโครงตาข่าย
ใบพัดเทอร์ไบน์ที่พิมพ์ด้วยเทคโนโลยี SLM ซึ่งมีแกนรูปกรวยและใบพัดแบบรัศมี
ใบพัดกังหันแบบชิ้นเดียว
ชุดโรเตอร์ที่พิมพ์ด้วย SLM ซึ่งยังติดอยู่กับแผ่นพิมพ์
ชุดโรเตอร์ ที่ยังอยู่บนแผ่น
ทำไมต้องเลือก 3DPTEK

เครื่องที่เราดำเนินการเอง

ตั้งแต่ปี 1994 ระบบเดียวกันนี้ถูกติดตั้งในศูนย์การผลิต 10 แห่งที่บริษัทเราดำเนินการ ดังนั้นเครื่องที่คุณซื้อคือ เครื่องที่เราเคยทำให้เสียหาย ซ่อมแซม และปรับปรุงมาแล้ว.

แพลตฟอร์มวัสดุแบบเปิด

ไม่มีสัญญาผงที่ผูกมัดไว้ล่วงหน้า มีสูตรที่ผ่านการรับรองมากกว่า 30 สูตร พร้อมพารามิเตอร์ที่ สามารถปรับขนาดได้ตั้งแต่ขั้นตอนการวิจัยและพัฒนาจนถึงขั้นตอนการผลิต.

โลหะแบบไล่เฉดสี, รุ่นพิเศษ

SLM แบบไล่ระดับสีที่พร้อมสำหรับการผลิต: 316L + CoCrMo หรือเหล็กเครื่องมือ + 316L ผสมผสานใน กระบวนการผลิตครั้งเดียว ไม่มีผู้ผลิตอุปกรณ์ต้นแบบ (OEM) รายใดที่ดำเนินการในระดับนี้.

บริการสนับสนุนแบบครบวงจร

การรับรองคุณภาพผง, การปรับแต่งพารามิเตอร์, วิศวกรรมด้านการใช้งาน, การรับประกัน 12 เดือน, การฝึกอบรมที่สถานที่ และบริการวินิจฉัยจากระยะไกล.

ประสบการณ์ในวงการ AM มากกว่า 30 ปี

มีสิทธิบัตรมากกว่า 300 ฉบับ, ติดตั้งมากกว่า 500 แห่ง, และศูนย์ผลิต 10 แห่งที่ดำเนินการ ด้วยเครื่องจักรของเราเองทุกวัน.

คำถามที่ผู้ซื้อมักถามจริง ๆ

คำถามที่มักถูกถาม

เครื่องพิมพ์ 3D แบบโลหะสำหรับอุตสาหกรรมมีราคาเท่าไร?

ราคาของทั้งเจ็ดรุ่นอยู่ในช่วงประมาณ 850,000 RMB ถึง 4.05 ล้าน RMB (≈ US$120,000 ถึง US$570,000), จากโรงงาน และขึ้นอยู่กับการตั้งค่า มีสามปัจจัยที่ทำให้รูปเคลื่อนไหว: กระบวนการ (เครื่องพิมพ์แบบ Binder Jetting และ SLM เป็นเครื่องที่ต่างกัน), พื้นที่ก่อสร้าง (กรอบ, การจัดการผง และโครงสร้างที่ปรับตามขนาดนั้น), และ ความสามารถในการใช้ผงหลายชนิดหรือสร้างสีไล่ระดับ. ราคาของเตา debind-and-sinter ที่จำเป็นสำหรับกระบวนการ binder jetting จะถูกเสนอราคาแยกต่างหาก โปรดกำหนดการตั้งค่าเครื่องให้เหมาะสมกับชิ้นส่วนของคุณ และเราจะเสนอราคา สำหรับการตั้งค่าดังกล่าว พร้อมทั้งแบบจำลอง ROI ที่คำนวณจากชิ้นส่วนของคุณเอง.

ผมควรซื้อเทคโนโลยีแบบไหน — binder jetting หรือ SLM?

หากคุณกำลังเปลี่ยนสายการผลิต MIM หรือผลิตชิ้นส่วนที่ซับซ้อนเป็นชุดๆ เทคโนโลยี binder jetting จะมีความได้เปรียบด้าน ต้นทุนต่อชิ้น — ประมาณ ราคาถูกกว่า SLM 3–5 เท่า เมื่อผลิตในปริมาณมาก. หากชิ้นส่วนต้องมีความหนาแน่นเต็มที่ตามแบบที่ผลิตจริง ต้องการ ระบบระบายความร้อนแบบคอนฟอร์มัลในเหล็กเครื่องมือ หรือต้องการใช้สองชนิดของโลหะผสมในชิ้นส่วนแบบโมโนลิธิกเดียว SLM คือวิธีที่เหมาะสมที่สุด ส่งไฟล์ STEP มาให้เรา และเราจะแจ้งให้ทราบว่ากระบวนการใดเหมาะสมที่สุดสำหรับชิ้นส่วนนั้น.

เครื่องพิมพ์เหล่านี้สามารถพิมพ์โลหะชนิดใดได้บ้าง?

สแตนเลส 304/316L, 17-4PH, Ti6Al4V, อลูมิเนียม, เหล็กเครื่องมือ H13/4140/2709, โคบอลต์-โครเมียม, Inconel 625 และ 718, ทองแดงและโลหะผสมทังสเตน — รวมถึงคาร์ไบด์ซิลิคอนในระบบการพิมพ์ด้วยสารยึดเกาะแบบฉีด (Binder Jetting) นี่เป็น แพลตฟอร์มแบบเปิด: ผงที่ได้รับการรับรองจากฝ่ายที่สามสามารถใช้ได้ตราบใดที่ตรงกับข้อกำหนดพารามิเตอร์ที่เผยแพร่ไว้.

ผมจำเป็นต้องใช้เตาเผาแบบซินเทอริงสำหรับกระบวนการบอนเดอร์เจ็ตติ้งหรือไม่?

ใช่ครับ กระบวนการ Binder jetting จะผลิตชิ้นงานดิบ (green part) ซึ่งต้องผ่านขั้นตอนการกำจัดสารยึดเกาะ (debinding) และกระบวนการเผาผนึก (sintering) ใน เตาที่มีบรรยากาศควบคุม เราจัดเตรียมข้อมูลโปรไฟล์เวลาและอุณหภูมิอย่างครบถ้วนสำหรับวัสดุทุกชนิดที่ผ่านการรับรอง และสามารถแนะนำผู้จำหน่ายเตาในภูมิภาคของท่านได้; การติดตั้งเตาจะได้รับการเสนอราคาพร้อมกับสายการผลิต.

ผมสามารถพิมพ์ชิ้นส่วนได้ก่อนที่จะซื้อเครื่องได้ไหมครับ?

ใช่ — นั่นคือขั้นตอนปกติครับ ศูนย์ผลิตของเราจะพิมพ์ชิ้นส่วนของคุณบนระบบโลหะเดียวกัน จากนั้นจะส่งตัวอย่างที่ผ่านกระบวนการเผาผนึกพร้อมข้อมูลเกี่ยวกับขนาดและความหนาแน่น เพื่อให้คุณตรวจสอบคุณภาพและด้านเศรษฐกิจ ก่อนที่จะลงทุนด้วยเงินทุน คุณสามารถเลือกซื้อชิ้นส่วนในรูปแบบบริการได้เช่นกัน.

เครื่องนี้มาพร้อมบริการสนับสนุนอะไรบ้าง?

รับประกัน 12 เดือน, ติดตั้งและปรับระบบที่สถานที่ใช้งาน, การฝึกอบรมผู้ปฏิบัติงาน เป็นเวลา 3 ถึง 5 วัน, การตรวจสอบคุณสมบัติวัสดุและการปรับค่าพารามิเตอร์ให้เหมาะสม, บริการวิศวกรรมด้านการใช้งาน, และการวินิจฉัยระบบจากระยะไกล พร้อมชิ้นส่วนสำรองที่เก็บไว้ในคลังสินค้าของเรา การขยายระยะเวลาการรับประกันและการบูรณาการเตาเผาเป็นตัวเลือกเพิ่มเติม.

เครื่องพิมพ์แบบ binder jetting เครื่องเดียวสามารถพิมพ์ได้ทั้งโลหะและเซรามิกได้หรือไม่?

ใช่ครับ J160R, J400P และ J800P เป็นเครื่องที่มีสองวัตถุประสงค์: สามารถผลิตชิ้นส่วนโลหะสีเขียวและชิ้นส่วนคาร์ไบด์ซิลิคอน บนเครื่องเดียวกัน โดยใช้สารยึดเกาะและสูตรการประมวลผลหลังการผลิตที่แตกต่างกัน การลงทุนครั้งเดียว ได้สองสายการผลิต.

การส่งสินค้าและการติดตั้งใช้เวลาเท่าไร?

ระยะเวลาการจัดส่งขึ้นอยู่กับรุ่นและสเปก — เครื่อง J160R แบบตั้งโต๊ะจะจัดส่งได้เร็วกว่า สายการผลิตขนาด 800 มม. ที่มาพร้อมเตาอย่างมาก โปรดสอบถามระยะเวลาการจัดส่งปัจจุบันสำหรับรุ่นที่ต้องการเมื่อ ขอใบเสนอราคา; การติดตั้ง การทดสอบระบบ และการฝึกอบรมผู้ปฏิบัติงานจะได้รับการจัดกำหนดเวลาพร้อมกับการจัดส่ง.

พร้อมที่จะพิมพ์บนโลหะแล้วหรือยัง?

แจ้งให้เราทราบเกี่ยวกับการใช้งาน วัสดุ และปริมาณที่ต้องการผลิต วิศวกรของเราจะแนะนำระบบที่เหมาะสมและ พิมพ์ชิ้นส่วนของคุณก่อนที่คุณจะลงทุน.