Zum Hauptinhalt springen
Angebot anfordern
▦7 Modelle · 2 Technologien · offene Materialien

Industrielle 3D-Metalldrucker für den Echtbetrieb

Zwei Routen auf einer offenen Plattform: Binder-Jetting für Batch-Teile mit hohem Durchsatz, SLM für vollständig dichte und Gradientenmetall-Bauteile. Bauvolumina ab 160 × 65 × 65 mm zu 800 × 500 × 400 mm. Sehen Sie, wie diese in den größeren Zusammenhang passen Sortiment an industriellen 3D-Druckern, und vergleichen Sie alle fünf Prozessfamilien – Bauvolumina und Preisklassen für 2026 – in der Leitfaden für industrielle 3D-Drucker. Für die metallspezifische Version gilt, dass die Leitfaden für Metall-3D-Drucker umfasst beide Routen und die jeweiligen Kosten.

7Druckermodelle
30+geeignete Legierungen
1200 dpiAuflösung des Druckkopfs
800 mmmaximale Baulänge
◆
1200 dpiAuflösung des Druckkopfs
3DPTEK-J800P – industrieller 3D-Drucker mit Metall-Binder-Jetting-Technologie, ein Standgerät mit Bedienbildschirm an der Vorderseite
⚡
8–12 l/hBJ-Durchsatz
⬢
500+Anlagen weltweit
◇
5Eigene Gießereien
⚙
300+Patente und geistiges Eigentum
◆
Seit 1994Über 30 Jahre Erfahrung im Bereich AM
Was es kostet
US$120.000 – 570.000 ≈ 0,85 – 4,05 Millionen RMB ab Werk, je nach Konfiguration

Der Preis hängt von zwei Faktoren ab: der Prozess und die Größe. Ein Binder-Jetting-System und ein SLM-System sind unterschiedliche Maschinen – Druckköpfe und Durchsatz auf der einen Seite, Laserleistung, Optik und Gasführung auf der anderen – und der Bauraum bestimmt den Rahmen, die Pulverhandhabung und damit auch die Kosten. Die Möglichkeit, mehrere Pulver zu verwenden oder Farbverläufe zu erzeugen, fügt eine dritte Variable hinzu. Konfigurieren Sie eine Maschine entsprechend Ihren Bauteilen, und der Preis liegt innerhalb dieses Bereichs.

Was beeinflusst die Zahl?

  • Gebäudehülle — der wichtigste Einzelfaktor: Rahmen, Pulverhandhabung und Struktur hängen alle davon ab
  • Prozess — Beim Binder-Jetting und beim SLM kommen unterschiedliche Hardware-Komponenten zum Einsatz
  • Anzahl der Laser oder Druckköpfe — 2 × 500-W-Laser oder 3–6 Druckköpfe im Vergleich zu einem einzelnen Druckkopf
  • Gradientenfähigkeit — Die Zuführung von zwei oder mehreren Pulverarten erfordert zusätzliche Werkzeuge
  • Nachbearbeitung — Der für das Binder-Jetting benötigte Entbindungs- und Sinterofen wird separat angeboten
Ein individuelles Angebot anfordern
Wählen Sie Ihre Route

Binder-Jetting oder SLM – entscheiden Sie sich nach dem Bauteil, nicht nach der Broschüre

Beide laufen auf unserer offenen Materialplattform mit denselben über 30 qualifizierten Legierungen. Der Unterschied liegt im Durchsatz im Vergleich zur Dichte, und dieser bestimmt Ihre Kosten pro Teil, noch bevor Sie überhaupt mit dem Schneiden des Metalls beginnen.

Hoher Durchsatz

Metall-Binder-Jetting

Das Bindemittel wird mit Tintenstrahlgeschwindigkeit auf die Pulverschichten aufgetragen, anschließend wird es entbunden und gesintert. Keine Stützstrukturen, kein thermisches Verziehen – die gesamte Bauplatte wird in einem einzigen Durchgang fertiggestellt.

  • 3–5-mal niedrigere Kosten pro Teil als beim SLM-Verfahren bei Serienfertigung
  • Ersetzt MIM-Werkzeuge – keine Formen, keine Bindung an einen bestimmten Hersteller
  • Metall und Siliziumkarbid auf derselben Plattform
8–12 l/h Durchsatz 1200 dpi Beschluss ±0,1 mm Genauigkeit
Volle Dichte und Farbverlauf

Selektives Laserschmelzen

Ein 500-W-IPG-Faserlaser schmilzt jede Schicht vollständig, wodurch mechanische Eigenschaften wie bei Schmiedestahl erzielt werden – und dazu ist es das einzige serienreife SLM-Verfahren für Metallgradienten.

  • Vollständig dichte Teile, relative Dichte 99,91 TP3T
  • 2–4+ Legierungen in einem durchgehenden Bauvorgang verschmelzen
  • In-Process-CNC-Hybrid (AFS-M300XAS)
500 W IPG-Faserlaser 6 m/s Scangeschwindigkeit ±0,1 mm pro 100 mm

Die gleichen Unterschiede in Form einer Tabelle

Was zählt Metall-Binder-Jetting SLM (selektives Laserschmelzen)
Wie es entsteht Der Druckkopf trägt das Bindemittel mit Tintenstrahlgeschwindigkeit auf ein Pulverbett auf; das Rohteil wird anschließend entbunden und gesintert Ein 500-W-IPG-Faserlaser schmilzt jede Schicht vollständig, sodass ein Material entsteht, das in seiner Festigkeit geschmiedetem Material entspricht.
Dichte Grüne Dichte ~67%, im Sinterofen auf volle Dichte gebracht 99,91 TP3T relative Dichte direkt vom Messblatt
Durchsatz 8 l/h Metall, 12 l/h Siliziumkarbid auf dem J800P Schicht für Schicht; langsamer pro Teil, schneller bis zum fertigen Metallteil
Unterstützt Keine – das Pulverbett stützt jeden Überhang ab, sodass niemand Stützstrukturen abschneiden muss Stützen, die benötigt werden und anschließend wieder entfernt werden
Stückkosten bei großen Stückzahlen 3–5-mal niedriger als SLM — der Grund, warum MIM-Leitungen umgeschaltet werden Höherer Stückpreis, höherer Wert pro Stück
Gradient / Mehrlegierung Metall und Siliziumkarbid auf derselben Plattform Gradient in X-Y-Z — 2–4+ Legierungen in einem Bauvorgang verschmolzen (exklusiv)
Am besten geeignet für Serienteile, MIM-Ersatz, komplexe Geometrien ohne Werkzeugbau Vollverdichtete Funktionsteile, konforme Kühlung, Gradienten- und Feuerfestarbeiten

Sie sind sich nicht sicher, welche Technologie die richtige ist?

Senden Sie uns Ihre Teiledateien und Zielvolumina – unsere Anwendungsingenieure empfehlen Ihnen die passende Maschine und drucken Ihre Teile, bevor Sie investieren. Es ist keine Maschine erforderlich: die 3D-Druckdienst für Metallteile behandelt Werkstoffe, Toleranzen und Prüfungen.

Lassen Sie eine kostenlose Machbarkeitsprüfung durchführen
So treffen Sie die richtige Wahl

Fünf Fragen, die die Maschine auswählen

Gehen Sie diese Liste mit Ihrem eigenen Teil in der Hand durch. Die meisten Käufer haben bereits bei Frage drei die Antwort parat.

  1. 01

    Muss das Bauteil beim Abnehmen von der Platte bereits vollständig dicht sein?

    Falls ja, benötigen Sie SLM – beim Binder-Jetting wird die Dichte im Ofen erreicht, nicht in der Maschine. Wenn das Bauteil gesintert wird und die Schrumpfungszugabe verkraften kann, steht Ihnen das Binder-Jetting zur Verfügung.

  2. 02

    Wie groß ist das größte Einzelteil?

    Unter 120 mm in X- und Y-Richtung bei der AFS-M120-Familie. Bis zu 380 mm bei der J400P. Ab 500 mm befinden Sie sich im Bereich des J800P mit 800 × 500 × 400 mm – und wenn das Bauteil größer ist als irgendein Bauraum, handelt es sich um ein Konstruktionsproblem, nicht um ein Maschinenproblem.

  3. 03

    Wie viele Teile pro Monat, und hängt die Wirtschaftlichkeit von den Kosten pro Teil ab?

    In der Serienfertigung ist das Binder-Jetting 3–5× günstiger pro Teil als SLM, weshalb bei MIM-Anlagen umgestellt wird. Wenn Sie zehn Teile pro Monat fertigen und diese alle unterschiedlich sind, ist der Durchsatz nicht Ihr limitierender Faktor – vielmehr sind es die Packungsdichte und das Material.

  4. 04

    Wird es jemals vorkommen, dass Sie zwei Legierungen in einem Bauteil benötigen oder eine Zusammensetzung, die Sie nicht als Pulver kaufen können?

    Das ist die Gradientenreihe: der M120X für über 100 Kompositionen in einem einzigen Bauvorgang, der M120XT, wenn Sie X- und Z-Steuerung benötigen, und der M300XAS, wenn das Gradientenbauteil zudem toleranzgenau bearbeitet werden muss, ohne dass eine Umspannung erforderlich ist.

  5. 05

    Kaufen Sie eine Maschine oder nur Ersatzteile?

    Wenn das Volumen eine Investition in Großbuchstaben noch nicht rechtfertigt, kaufen Sie nicht – lassen Sie die Teile durch unsere 3D-Druckdienst für Metallteile Erstens: Die Wirtschaftsdaten, die Sie dort ermitteln, sind dieselben, die die Maschine liefern wird.

Das gesamte Sortiment

Alle sieben Modelle im Vergleich

Ein Tisch, eine Entscheidung. Alle unten aufgeführten Maschinen nutzen dieselbe offene Materialplattform und basieren auf derselben Parameterphilosophie, sodass sich in der Werkstatt bewährte Arbeitsabläufe nahtlos auf die Produktion übertragen lassen.

Modell Technologie Bauraum Energie / Köpfe Durchsatz Positionierung
3DPTEK-J160R Binder-Jetting 160 × 65 × 65 mm 400–1200 dpi 165 cm³/h Tischgeräte für Forschung, Entwicklung und Ausbildung
3DPTEK-J400P Binder-Jetting 380 × 380 × 300 mm 3 oder 6 Druckköpfe · 1200 dpi 3,6 l/h Metall Ersatz der MIM-Linie
3DPTEK-J800P Binder-Jetting 800 × 500 × 400 mm 4 Druckköpfe · bis zu 1200 dpi 8 l/h Metall · 12 l/h SiC Großformatdruck
AFS-M120 SLM 120 × 120 × 150 mm 1 × 500 W IPG · 6 m/s — Kompaktes SLM-Verfahren mit einer einzigen Legierung
AFS-M120X SLM 120 × 120 × 150 mm 1 × 500 W IPG · Doppelpulver Über 100 Kompositionen pro Build Forschung und Entwicklung im Bereich Gradientenwerkstoffe
AFS-M120XT SLM 120 × 150 × 150 mm 1 × 500 W IPG · Doppelpulver 3+ Pulver, X + Z-Gradient Hochtemperatur- und feuerfeste Legierungen
AFS-M300XAS SLM + CNC 300 × 300 × 250 mm 2 × 500 W IPG 4+ Pulver, X-Y-Z-Gradient Hybrid-AM plus Bearbeitungsschritte während des Fertigungsprozesses

Die Genauigkeit über den gesamten SLM-Bereich beträgt ±0,1 mm pro 100 mm; beim Binder-Jetting liegt sie bei ±0,1 mm. Die oben genannten Bauvolumina und die Anzahl der Druckköpfe entsprechen den veröffentlichten Angaben für die jeweiligen Modelle.

Binder-Jetting-Anlage

3D-Drucker mit Metall-Binder-Jetting-Verfahren

Den grünen Teil mit Tintenstrahl-Geschwindigkeit drucken, anschließend entbinden und auf volle Dichte sintern. Vom Tischforschungssystem bis zur 800-mm-Produktionsplattform – dieselben offenen Materialien, skalierbare Parameter.

3DPTEK-J160R – Tisch-3D-Drucker mit Metall-Binder-Jetting-Technologie
Forschung und Entwicklung sowie Bildung
3DPTEK-J160R

Der einfachste Weg zum Binder-Jetting in Produktionsqualität – eine Tischgerät-Ausführung, deren Parameter sich direkt auf den J400P und den J800P übertragen lassen.

Bauraum
160 × 65 × 65 mm
Beschluss
400–1200 dpi
Formgeschwindigkeit
165 cm³/h
Genauigkeit
±0,1 mm
Den J160R ansehen →
3DPTEK-J400P – 3D-Drucker für die Metall-Binder-Jetting-Technologie mit Touchscreen
MIM-fähige Fertigung
3DPTEK-J400P

Ein direkter Ersatz für den Spritzgussschritt in einer bestehenden MIM-Anlage. 15%-Bindemittel im Vergleich zu 40–50% für MIM – komplexe Bauteile ohne Werkzeugbau.

Bauraum
380 × 380 × 300 mm
Druckköpfe
3 oder 6 · 1200 dpi
Durchsatz
3,6 l/h Metall
Genauigkeit
±0,1 mm
Den J400P ansehen →
3DPTEK-J800P – großformatiger 3D-Drucker mit Metall-Binder-Jetting-Technologie und einer Baugröße von 800 mm
Großformatdruck
3DPTEK-J800P

Das Flaggschiff: eine Bauhöhe von 800 mm und vier Druckköpfe, entwickelt, um MIM-Werkzeuge in großem Maßstab zu ersetzen — Metall mit 8 l/h, Siliziumkarbid mit 12 l/h.

Bauraum
800 × 500 × 400 mm
Druckköpfe
4 · bis zu 1200 dpi
Durchsatz
8 l/h Metall · 12 l/h SiC
Gründichte
~67%
Den J800P ansehen →
SLM-Reihe

3D-Drucker mit selektivem Laserschmelzverfahren

Ein 500-W-IPG-Faserlaser schmilzt jede Schicht vollständig, wodurch Eigenschaften wie bei Schmiedestahl erzielt werden – dazu kommen die einzigen serienreifen SLM-Systeme für Gradientenmetalle auf dem Markt.

Kompaktes SLM
AFS-M120

SLM-Verfahren mit hoher Dichte und einer einzigen Legierung für Forschung und Entwicklung, Werkzeugbau und Kleinserienfertigung – ein 500-W-IPG- Laser mit einer Stellfläche, die in eine Werkstatt passt.

Bauraum
120 × 120 × 150 mm
Laser
IPG-Faser 500 W
Scangeschwindigkeit
6 m/s
Genauigkeit
±0,1 mm / 100 mm
Den AFS-M120 ansehen →
AFS-M120X Gradient-SLM-Metall-3D-Drucker mit doppelter Pulverzufuhr
Gradient SLM
AFS-M120X

Drucke mit doppelter Pulvergradientenzufuhr Über 100 Legierungszusammensetzungen in einem einzigen Bauvorgang — für die Materialforschung und für Bauteile mit funktionalem Gradienten.

Bauraum
120 × 120 × 150 mm
Laser
IPG-Faser 500 W
Gradient
Doppelpulver
Kompositionen
Über 100 pro Build
Den AFS-M120X ansehen →
AFS-M120XT – Hochtemperatur-SLM-3D-Metalldrucker für hochschmelzende Legierungen
Zweiachsiger Gradient
AFS-M120XT

Mischen Sie drei oder mehr Pulver entlang der X-Achse und variieren Sie die Zusammensetzung entlang der Z-Achse in einem einzigen Bauvorgang – vollständige dreidimensionale Kontrolle über die Zusammensetzung, einschließlich hochschmelzender Legierungen.

Bauraum
120 × 150 × 150 mm
Laser
IPG-Faser 500 W
Gradient
X-Achse + Z-Achse
Pulver
3 oder mehr Materialien
Den AFS-M120XT ansehen →
AFS-M300XAS – Hybrid-SLM-3D-Drucker für verschiedene Materialien mit integrierter CNC-Bearbeitung während des Druckvorgangs
Hybrid: AM + CNC

AFS-M300XAS

Mehrmaterial-Abscheidung mit präziser Bearbeitung während des Prozesses. Vier oder mehr Pulver in vollständigen X-Y-Z-Gradienten auf einer 300 × 300 × 250 mm Plattform, mit 2 × 500 W IPG Laser – den Farbverlauf drucken und anschließend ohne erneute Einspannung auf Maß bearbeiten.

Den AFS-M300XAS ansehen
Offene Materialplattform

Über 30 qualifizierte Legierungen – und niemand bindet Sie an einen Pulververtrag

Verwenden Sie zertifiziertes Pulver von Drittanbietern. Wir veröffentlichen die Parameter, Sie kaufen das Metall, wo Sie möchten.

Familie Qualifizierte Noten Typische Anwendung
Edelstahl 304, 316L, 17-4PH Korrosionsbeständige Funktionsteile, Schiffsausrüstung und Lebensmitteltechnik
Titan Ti6Al4V Luft- und Raumfahrt sowie Medizin – hier kommt es auf das Verhältnis von Festigkeit zu Gewicht an
Werkzeugstahl H13, 4140, 2709 Formen und Matrizen, einschließlich konformaler Kühlung
Kobalt-Chrom CoCrMo Verschleißflächen, Biomedizin und die harte Hälfte eines Farbverlaufs
Nickel-Superlegierung Inconel 625, 718 Heißbereich und Hochtemperaturbetrieb
Aluminium Al-Legierungen Leichtbaugehäuse und Wärmeübertragungsteile
Kupfer und Wolfram Cu-W-Legierungen Wärmemanagement, elektrische Kontakte, Strahlungsabschirmung
Keramik (nur BJ) Siliziumkarbid Verschleißteile und Brennofenausrüstung, gedruckt auf derselben Binder-Jetting-Plattform

Vollständige Parametersätze – Schichtdicke, Laser- oder Bindemitteleinstellungen, Entbindungs- und Sinterrezepte – werden mit jeder Maschine für jedes qualifizierte Material mitgeliefert. Nicht aufgeführte Materialien können in der Regel auf Anfrage qualifiziert werden.

Exklusive Technologie

Gradient-Metall: zwei Legierungen, ein monolithisches Bauteil

Bei herkömmlichen Fertigungsverfahren werden unterschiedliche Metalle verschweißt, hartgelötet oder miteinander verbunden — was eine Schwachstelle darstellt. Beim Gradient-SLM-Verfahren wird der Übergang Atom für Atom aufgebaut.

316L + CoCrMo

Korrosionsbeständiger Edelstahl geht in hochverschleißfestes Kobalt-Chrom über – biomedizinische und Schiffsbauteile, die früher aus zwei Teilen bestanden.

2709 Werkzeugstahl + 316L

Eine harte Formfläche mit dahinterliegenden korrosionsbeständigen Kühlkanälen, in einem einzigen Druckvorgang gefertigt.

Keine Schweißnähte Keine Fugen Schicht für Schicht entworfene Objekte
  • Forschung und Entwicklung mit hohem Durchsatz — Testen Sie alle Zusammensetzungsbereiche in einem einzigen Build statt in hundert Builds
  • Präzisionssteuerung — makroskopische Bestimmung des Gradientenverhältnisses an einem Fertigteil
Entdecken Sie Metall-Systeme mit Farbverlauf
Ein Teil mit Gefälle aus Formstahl 2709 und Edelstahl 316L.
Wo es sich lohnt

Anwendungen, die sich am schnellsten amortisieren

Jede Maschine dieser Baureihe wird vor dem Versand in unseren eigenen Fertigungszentren getestet, sodass die Wirtschaftlichkeit gemessen und nicht nur modelliert wird.

MIM und Serienfertigung

Ersetzen Sie Spritzgusswerkzeuge durch werkzeugloses Binder-Jetting. Bei Verwendung des Bindemittels 15% anstelle von 40–50% ist der Entbindungszyklus kürzer und die Teilegeometrie unterliegt keinen Einschränkungen.

Werkzeuge, Formen und Matrizen

Konforme Kühlkanäle, die mit einem Bohrer nicht erreichbar sind, sowie Abnutzungsflächen mit Gefälle an der Stelle, an der die Formfläche auf die abrasive Schmelze trifft.

Luft- und Raumfahrt sowie Medizin

Teile aus Titan und Superlegierungen, bei denen das Verhältnis von Festigkeit zu Gewicht und die zertifizierte Dichte wichtiger sind als die Stückkosten.

Forschung zu Gradienten und Legierungen

Testen Sie hundert Formulierungen in einem einzigen Durchlauf statt in hundert einzelnen Durchläufen – genau das ist der Grund, warum Materialforschungslabore den M120X kaufen.

Ausgabequalität

Auf diesen Maschinen gedruckte Teile

Echte Teile, keine Renderbilder. Wir drucken Ihr Modell, bevor Sie sich für eine Maschine entscheiden.

Metallteile im Binder-Jetting-Verfahren

Drei maschinell bearbeitete, im Binder-Jet-Verfahren hergestellte Metallgabelösen auf einer Holzarbeitsbank
Gabelköpfe, im Binder-Verfahren gespritzt und anschließend bearbeitet
Polierte Uhrengehäuse aus Metall und drei Rohlinge, hergestellt mittels Metall-Binder-Jetting
Uhrengehäuse, im Binder-Jet-Verfahren gefertigt und anschließend poliert
Runde, perforierte Metallscheibe mit feinen Durchgangslöchern, hergestellt im Binder-Jetting-Verfahren
Eine perforierte Scheibe mit feinen Durchgangslöchern
Metalllaufrad mit verdrehten Schaufeln, hergestellt im Binder-Jetting-Verfahren
Ein aus einem Stück gedrucktes Laufrad

SLM-Metallteile

Mit SLM-Technologie gedruckte, gekrümmte Metall-Auslassdüse, im Fertigungszustand
Abgasdüse, Ist-Zustand
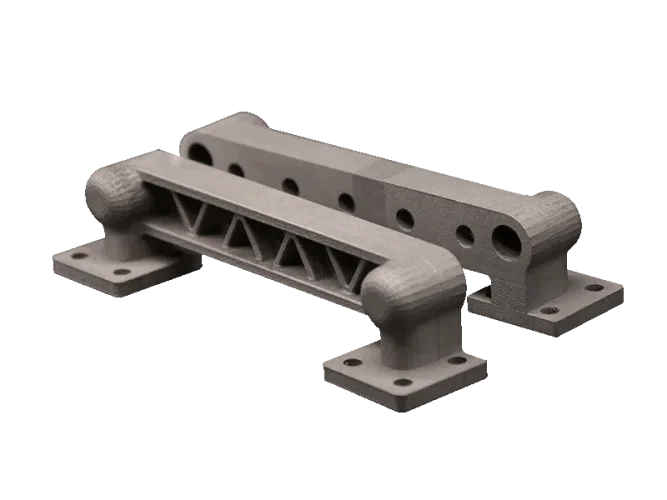
SLM-gedruckte Gitterträgerhalterung aus Metall
Eine Halterung für einen Fachwerkträger
SLM-gedrucktes Turbinenlaufrad mit konischem Nabenabschnitt und radialen Schaufeln
Ein einteiliges Turbinenlaufrad
Die mittels SLM-Verfahren gedruckte Rotorbaugruppe ist noch an ihrer Bauplatte befestigt
Rotorbaugruppe, noch auf der Platte
Warum 3DPTEK?

Maschinen, die wir selbst betreiben

Seit 1994. In unseren zehn Produktionsstätten kommen dieselben Systeme zum Einsatz – eine Maschine, die Sie kaufen, ist also eine Maschine, die wir bereits im Einsatz getestet, repariert und verbessert haben.

Offene Materialplattform

Keine festgeschriebenen Pulververträge. Über 30 qualifizierte Rezepturen, deren Parameter sich von der Forschung und Entwicklung bis zur Produktion skalieren lassen.

Gradient Metal, exklusiv

Serienreifes SLM-Verfahren mit Farbverlauf: 316L + CoCrMo oder Werkzeugstahl + 316L, in einem Bauvorgang verschmolzen. Kein anderer OEM setzt dies in großem Maßstab um.

Umfassende Betreuung

Pulverqualifizierung, Parameteroptimierung, Anwendungsberatung, 12 Monate Garantie, Schulungen vor Ort und Ferndiagnose.

Über 30 Jahre Erfahrung im Bereich AM

Über 300 Patente, über 500 Installationen, zehn Produktionsstätten, in denen unsere eigenen Maschinen täglich im Einsatz sind.

Fragen, die Käufer tatsächlich stellen

Häufig gestellte Fragen

Wie viel kostet ein industrieller 3D-Drucker für Metall?

Die Preise für die sieben Modelle reichen von etwa 850.000 RMB bis 4,05 Millionen RMB (≈ 1.412.000 bis 5.700.000 US-Dollar), ab Werk und hängt von der Konfiguration ab. Drei Faktoren beeinflussen die Zahl: der Prozess (Binder-Jetting und SLM sind unterschiedliche Maschinen), Bauhülle (Rahmen, Pulverhandhabung und Struktur passen sich dem an), und Unterstützung mehrerer Pulverarten oder Gradienten. Der für das Binder-Jetting erforderliche Entbindungs- und Sinterofen wird separat angeboten. Konfigurieren Sie eine Maschine entsprechend Ihren Bauteilen, und wir unterbreiten Ihnen ein Angebot für diese Konfiguration samt einem ROI-Modell auf Basis Ihrer eigenen Bauteile.

Welche Technologie sollte ich kaufen – Binder Jetting oder SLM?

Wenn Sie eine MIM-Anlage ersetzen oder Chargen komplexer Teile produzieren, hat das Binder-Jetting-Verfahren Vorteile bei den Kosten pro Teil – etwa Bei Großserienfertigung 3–5-mal günstiger als SLM. Wenn das Bauteil im Fertigungszustand vollständig dicht sein muss, eine konforme Kühlung aus Werkzeugstahl erfordert oder zwei Legierungen in einem monolithischen Bauteil benötigt, ist SLM die richtige Wahl. Senden Sie uns eine STEP-Datei, und wir sagen Ihnen, welches Verfahren für dieses Bauteil am besten geeignet ist.

Welche Metalle können diese Drucker verarbeiten?

Edelstahl 304/316L, 17-4PH, Ti6Al4V, Aluminium, Werkzeugstähle H13/4140/2709, Kobalt-Chrom, Inconel 625 und 718, Kupfer- und Wolframlegierungen – sowie Siliziumkarbid in den Binder-Jetting-Systemen. Es handelt sich um eine offene Plattform: Zertifiziertes Pulver von Drittanbietern ist zulässig, solange es die veröffentlichten Parameterspezifikationen erfüllt.

Benötige ich für das Binder-Jetting einen Sinterofen?

Ja. Beim Binder-Jetting-Verfahren entsteht ein Rohling, der entbunden und in einem Ofen unter kontrollierter Atmosphäre gesintert werden muss. Wir stellen für jedes qualifizierte Material das vollständige Zeit- und Temperaturprofil zur Verfügung und können Ihnen Ofenlieferanten in Ihrer Region empfehlen; die Ofenintegration wird im Rahmen des Angebots für die Anlage mitangeboten.

Kann ich meine Teile drucken, bevor ich eine Maschine kaufe?

Ja – das ist der übliche Ablauf. Unsere Fertigungszentren drucken Ihre Teile auf denselben Metalldrucksystemen und versenden anschließend gesinterte Muster mit Angaben zu Abmessungen und Dichte, damit Sie Qualität und Wirtschaftlichkeit prüfen können, bevor Sie Kapital investieren. Sie können die Teile alternativ auch als Dienstleistung beziehen.

Welcher Support ist im Lieferumfang der Maschine enthalten?

Zwölf Monate Garantie, Installation und Inbetriebnahme vor Ort, drei bis fünf Tage Bedienerschulung, Materialqualifizierung und Parameteroptimierung, Anwendungsberatung sowie Ferndiagnose mit Ersatzteilen aus unserem Lager. Eine Garantieverlängerung und die Ofenintegration sind optional.

Kann eine Binder-Jetting-Maschine sowohl Metall als auch Keramik drucken?

Ja. Die Modelle J160R, J400P und J800P sind doppelt einsetzbar: grüne Metallteile und Siliziumkarbid- Komponenten auf derselben Hardware, mit unterschiedlichen Bindemitteln und Nachbearbeitungsverfahren. Eine Investition, zwei Produktionslinien.

Wie lange dauern Lieferung und Montage?

Die Lieferzeit hängt vom Modell und der Konfiguration ab – ein Tischgerät vom Typ J160R wird wesentlich schneller geliefert als eine 800-mm-Produktionslinie mit Ofen. Erkundigen Sie sich bei der Anforderung eines Angebots nach der aktuellen Lieferzeit für das jeweilige Modell; Installation, Inbetriebnahme und Bedienerschulung werden zeitlich auf die Lieferung abgestimmt.

Sind Sie bereit für den Metalldruck?

Nennen Sie uns den Anwendungsbereich, das Material und das angestrebte Volumen. Unsere Ingenieure empfehlen Ihnen das passende System und drucken Ihre Teile, bevor Sie eine Investition tätigen.