Máy in 3D công nghiệp: Các loại, thể tích in và phân khúc giá (2026)
Một máy in 3D công nghiệp là một máy sản xuất, được xác định bởi ba yếu tố trước khi đề cập đến kích thước khung: buồng in có khả năng giữ nguyên vẹn chi tiết, khả năng vận hành tự động trong nhiều tuần thay vì chỉ vài giờ, và hệ thống vật liệu đáp ứng tiêu chuẩn cho hợp kim kết cấu hoặc cát đúc. Trong năm dòng sản phẩm mà chúng tôi sản xuất, phạm vi in dao động từ 160 × 65 × 65 mm trên một hệ thống phun chất kết dính kim loại để 4.000 × 2.000 × 1.000 mm trên một bệ cát, với các đường trượt khổ lớn được thiết kế riêng có chiều dài lên đến 10 m. Các mức giá năm 2026 dao động từ khoảng Từ $120.000 USD đến hơn $1.000.000 USD giao hàng tại nhà máy.
Trang này là điểm khởi đầu để tìm hiểu về dòng sản phẩm này: năm nhóm công nghệ chính và ứng dụng của từng nhóm, điểm khác biệt giữa máy công nghiệp và máy để bàn, cũng như các kích thước vùng in và phân khúc giá mà bạn có thể thực sự mua được — sau đó, đối với lĩnh vực kim loại cụ thể, cách các hệ thống in phun chất kết dính (Binder Jetting), SLM và hệ thống in gradient phân chia phạm vi ứng dụng. Nội dung này được viết dành cho các xưởng đúc, người mua sản phẩm đúc và các kỹ sư sản xuất đang lựa chọn hệ thống công nghiệp đầu tiên hoặc hệ thống thứ ba của họ.
Năm dòng máy in 3D công nghiệp
Chúng không cạnh tranh để sản xuất cùng một loại chi tiết. Sự lựa chọn phụ thuộc vào vật liệu, kích thước chi tiết và khối lượng sản xuất hàng năm — chứ không phải dựa trên việc máy nào mới nhất. Mỗi dòng máy dưới đây đều do chúng tôi tự sản xuất và vận hành tại các cơ sở của mình, do đó khối lượng sản xuất và dải công suất được nêu ra chính là những con số mà chúng tôi đưa ra trong báo giá.
| Gia đình | Nội dung được in ra | Thể tích khuôn (mm) | Dải tần 2026, xuất xưởng | Nó phù hợp ở đâu |
|---|---|---|---|---|
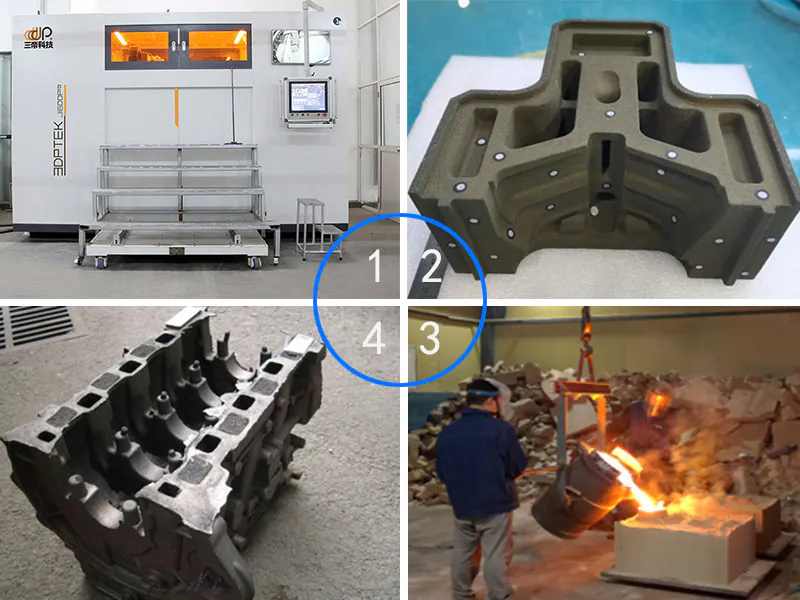
| Phương pháp phun chất kết dính cát | Khuôn cát và lõi | 1.800 × 1.000 × 700 → 4.000 × 2.000 × 1.000 | ~US$218K – US$1,06M | Các xưởng đúc gia công thay thế khuôn mẫu |
| SLS (cát và sáp PSB) | Khuôn cát, lõi và mẫu sáp | 500 × 500 × 500 → 1.050 × 1.050 × 650 | US$200K – US$1M+ | Mẫu sáp và khuôn cỡ trung bình |
| Phun chất kết dính kim loại | Các chi tiết kim loại nung kết | 160 × 65 × 65 → 800 × 500 × 400 | US$120K – US$570K (dải kim loại) | Thay thế MIM, các chi tiết sản xuất theo lô |
| SLM | Các chi tiết kim loại có độ đặc hoàn toàn | 120 × 120 × 150 → 300 × 300 × 250 | Bên trong dải kim loại US$120K – US$570K | Các chi tiết có yêu cầu nghiêm ngặt về mật độ, hợp kim có độ dốc |
| Kích thước lớn và theo yêu cầu | Cát, kim loại và sáp ở tỷ lệ thực | Tối đa 4.000 × 2.000 × 1.000; có thể tùy chỉnh lên đến 10 m | Giá được tính theo từng dòng; Cát J4000 ~US$682K – 740K | Khuôn có kích thước quá khổ, các chi tiết đúc nguyên khối |
Giá là giá năm 2026 tính theo đơn vị dải kim loại xuất xưởng và chưa bao gồm dây chuyền gia công sau — lò thiêu kết, tách bột và gia công cơ khí. Các dải kim loại được liệt kê chi tiết dưới đây; cách tính giá trên mỗi chi tiết đối với hai dòng sản phẩm còn lại được trình bày trong chi phí in trên cát và Chi phí máy in SLS hướng dẫn.
Điều gì phân biệt một máy công nghiệp với một máy nhỏ?
Có bốn tiêu chí phân biệt hai loại này, và chỉ có tiêu chí đầu tiên liên quan đến kích thước.
- Tạo khối lượng in sao cho chi tiết được giải phóng. Một máy sản xuất phải in được một chi tiết nguyên khối; nếu không, toàn bộ lý lẽ ủng hộ công nghệ in 3D sẽ mất đi ý nghĩa. Bất kỳ chi tiết nào có kích thước theo trục lớn nhất dưới khoảng 100 mm đều thuộc phạm vi chế tạo mẫu thử.
- Hoạt động không cần giám sát. Các hệ thống công nghiệp thu hồi bột, theo dõi nồng độ oxy và ghi lại các thông số theo từng lớp mà không cần sự có mặt của người vận hành. Một thiết bị nhỏ sẽ ngừng hoạt động khi người vận hành tan ca.
- Vật liệu đạt tiêu chuẩn. Hợp kim phải đi kèm với bảng thông số kỹ thuật, nhà cung cấp bột và phạm vi điều kiện gia công — chứ không phải hộp mực nhựa.
- Một quy trình xử lý sau. Máy in chi tiết này chỉ chiếm một nửa ô sản xuất. Mỗi quy trình gia công kim loại công nghiệp đều bao gồm các công đoạn xử lý nhiệt, loại bỏ bột, tháo dỡ khung đỡ và dự trữ gia công.
Nếu một nhà cung cấp chỉ dựa vào công suất laser để trả lời câu hỏi “liệu đây có phải là sản phẩm công nghiệp hay không”, thì câu trả lời đó là chưa đầy đủ. In thông tin về công suất lên tờ rơi thì rẻ, nhưng xây dựng một chuỗi cung ứng bột chất lượng cao thì không hề rẻ.
Máy in 3D kim loại: ba quy trình, ba mô hình kinh tế khác nhau
Chúng tôi áp dụng ba quy trình gia công kim loại khác nhau vì chúng không cạnh tranh với nhau trong việc gia công cùng một chi tiết. Việc lựa chọn giữa các quy trình này là quyết định đầu tiên, và quyết định này dựa trên hình học và khối lượng của chi tiết chứ không phải dựa trên sở thích cá nhân.

Phun chất kết dính kim loại — năng suất trên mỗi lần in
Công nghệ phun chất kết dính kim loại trải đều một lớp bột đầy đủ và phun chất kết dính lên toàn bộ lớp đó cùng một lúc. Do quá trình lắng đọng diễn ra song song chứ không phải tuần tự, nên tốc độ gia công phụ thuộc vào đầu in chứ không phải tia laser. Điều này khiến nó trở thành quy trình gia công kim loại có năng suất cao nhất trên mỗi chu kỳ gia công, và là lựa chọn hợp lý khi cần sản xuất lặp lại cùng một mã sản phẩm.
Điểm hạn chế nằm ở mật độ. Các chi tiết thô in bằng công nghệ Binder Jet cần phải qua quá trình thiêu kết, điều này đồng nghĩa với việc phải bù đắp sự co ngót; và sau khi thiêu kết, sản phẩm chỉ đạt mật độ khoảng 97–99%, thay vì mật độ gần như đầy đủ mà công nghệ SLM đạt được chỉ trong một lần in. Đối với các chi tiết đúc kết cấu, ống dẫn, giá đỡ và vỏ bảo vệ, mức độ này thường được chấp nhận; nhưng đối với các chi tiết hàng không vũ trụ có tính chất quan trọng đối với sự an toàn (fracture-critical), điều này thường không được chấp nhận.

Quá trình nung chảy bằng laser có chọn lọc — mật độ và dung sai
Công nghệ SLM sử dụng tia laser để nung chảy từng lớp một điểm một, mặc dù tốc độ chậm hơn trên mỗi đơn vị thể tích nhưng lại đạt được mật độ gần như tối đa chỉ trong một lần gia công. Đây là quy trình phù hợp khi chi tiết cần có dung sai chặt chẽ trên bề mặt hoàn thiện, thành mỏng hoặc cấu trúc lưới – những trường hợp mà công nghệ in phun chất kết dính (binder jetting) sẽ gặp khó khăn trong việc nung kết mà không gây biến dạng.
Hệ thống gia công bằng tia laser đơn của chúng tôi sử dụng buồng gia công có kích thước 120 × 120 × 150 mm; thiết bị lớn nhất trong dòng sản phẩm này còn tích hợp khả năng gia công trong quá trình trên nền tảng có kích thước 300 × 300 × 250 mm. Yếu tố hạn chế năng suất của công nghệ SLM hiếm khi là chính tia laser — mà chính là các cấu trúc hỗ trợ cần phải được cắt bỏ, cùng với quá trình giảm ứng suất phải thực hiện sau đó.

Độ dốc và đa vật liệu — thể loại thứ ba
Các chi tiết kim loại có cấu trúc phân cấp về tính năng nằm ngoài cả hai quy trình nêu trên. Thay vì chọn một loại hợp kim duy nhất, lớp phủ sẽ chuyển tiếp giữa các loại bột khác nhau trong suốt quá trình chế tạo, nhờ đó chi tiết thành phẩm có bề mặt cứng trên lõi dẻo dai, hoặc mặt chống mài mòn trên thân có độ dẻo cao. Đây vẫn là một lĩnh vực ngách, và đây là một khả năng thực sự khác biệt chứ không phải là một biến thể tiếp thị của công nghệ SLM.

Khối lượng in: bảy hệ thống này thực sự in được bao nhiêu
Thể tích in là con số quyết định liệu một dự án có thể thực hiện được hay không, vì vậy tốt hơn là nên liệt kê thay vì mô tả. Bảng dưới đây bao quát tất cả các hệ thống kim loại trong dòng sản phẩm hiện tại của chúng tôi. Kích thước tổng thể cũng quan trọng không kém thể tích in — chúng quyết định kích thước cửa mà máy phải đi qua và diện tích sàn mà máy phải chiếm dụng.
| Mẫu | Quy trình | Thể tích khuôn (mm) | Kích thước tổng thể (mm) | Được định hướng để |
|---|---|---|---|---|
| 3DPTEK J160R | Phun chất kết dính kim loại | 160 × 65 × 65 | 1,200 × 1,000 × 1,440 | Các chi tiết nhỏ có độ chính xác cao và nghiên cứu |
| 3DPTEK J400P | Phun chất kết dính kim loại | 380 × 380 × 300 | 2,470 × 1,730 × 2,400 | Sản xuất quy mô trung bình, có khả năng sản xuất gốm sứ |
| 3DPTEK J800P | Phun chất kết dính kim loại | 800 × 500 × 400 | 6,650 × 4,470 × 3,450 | Nền tảng BJ kim loại lớn nhất, hỗ trợ vật liệu gốm |
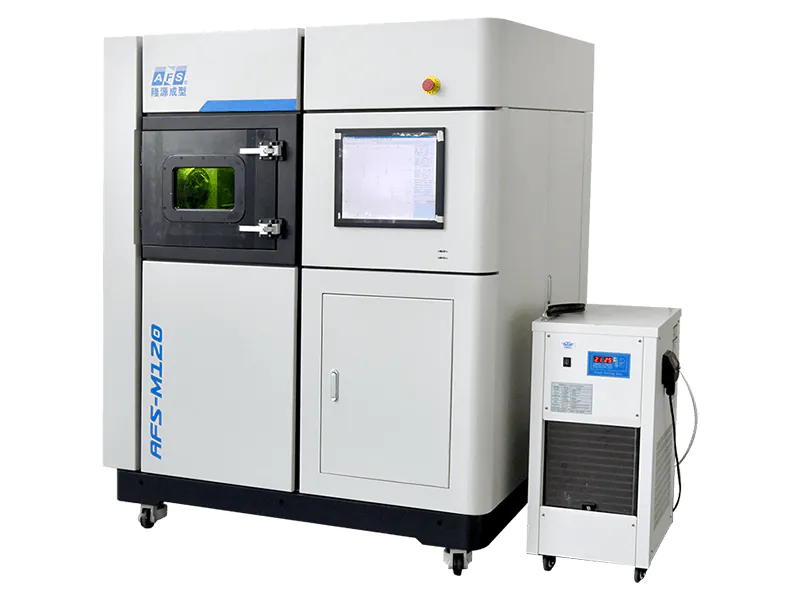
| AFS-M120 | SLM | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | Độ chính xác của tia laser đơn |
| AFS-M120X | SLM, hai loại vật liệu | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | Độ dốc hai vật liệu |
| AFS-M120XT | SLM, gradient đa trục | 120 × 150 × 150 | 1,532 × 1,390 × 1,830 | Độ dốc dọc theo nhiều vectơ |
| AFS-M300XAS | SLM + gia công trong quá trình sản xuất | 300 × 300 × 250 | 2,760 × 1,760 × 2,620 | Vật liệu hỗn hợp kết hợp với bề mặt đã hoàn thiện |
Khoảng cách thực tế lớn nhất là giữa nền tảng SLM 120 mm và bàn in binder-jetting 800 mm. Một chi tiết phù hợp với nền tảng đầu tiên sẽ không vừa với nền tảng thứ hai nếu không điều chỉnh lại hướng đặt của nó, và một chi tiết được thiết kế cho nền tảng thứ hai sẽ khiến phần lớn diện tích của nền tảng đầu tiên bị lãng phí. Đó là một quyết định về thông số kỹ thuật, chứ không phải là sở thích cá nhân.
Tất cả bảy mẫu sản phẩm đều được liệt kê kèm theo thông số kỹ thuật đầy đủ trên trang Trang giới thiệu dòng máy in 3D kim loại.
Năng suất: con số thường được nhắc đến và con số quyết định
Các nhà cung cấp thường đưa ra tốc độ in tính bằng centimet khối mỗi giờ. Đây là một con số thực, nhưng nó được đo trước khi xử lý hậu kỳ, và chính giai đoạn xử lý hậu kỳ là nơi tiêu tốn phần lớn thời gian thực tế.
Tốc độ in bằng công nghệ phun chất kết dính
Do công nghệ in phun chất kết dính (Binder Jetting) phủ chất kết dính trên toàn bộ lớp in, nên tốc độ in phụ thuộc vào đầu in chứ không phải tia laser, và đây là quy trình mà máy thực sự hoạt động mà không cần sự giám sát của con người. Một khay đầy các giá đỡ nhỏ có thể được in xong chỉ trong một chu kỳ; trong khi đó, cùng một khay như vậy nếu sử dụng công nghệ SLM sẽ mất thời gian gấp nhiều lần và cần nhiều giá đỡ hơn rất nhiều.
Con số thông lượng thực tế của một ô sản xuất bằng công nghệ phun chất kết dính phải bao gồm cả quá trình thiêu kết — một chu kỳ lò nung theo mẻ được tính bằng ngày, chứ không phải bằng giờ. Hai máy in với tốc độ khác nhau vẫn có thể hoàn thành cùng một công việc vào cùng một thời điểm nếu một trong hai máy phải chờ đến lượt sử dụng lò nung.
Tốc độ in SLM và chi phí xử lý sau in
Tốc độ xử lý của công nghệ SLM chủ yếu phụ thuộc vào ba yếu tố không liên quan đến công suất laser: chiều cao của chi tiết theo hướng in, lượng cấu trúc hỗ trợ và quá trình giảm ứng suất sau đó. Một chi tiết được định hướng để giảm thiểu cấu trúc hỗ trợ có thể được in nhanh gấp đôi so với cùng một chi tiết được định hướng để giảm thiểu chiều cao in.
Nền tảng đa vật liệu của chúng tôi giải quyết một phần vấn đề này theo cách khác — nền tảng này gia công chi tiết đã in để đạt độ chính xác trong cùng một không gian gia công, từ đó loại bỏ bước lắp đặt khuôn và xác định lại điểm tham chiếu, vốn có thể tốn tới một ngày cho mỗi lô sản phẩm.
Giá của một máy in 3D công nghiệp là bao nhiêu?
Xét trên cả năm nhóm sản phẩm, các phân khúc được phân chia rõ ràng; và trong mỗi nhóm, có ba yếu tố ảnh hưởng đến mức giá: trước tiên là quy trình gia công, tiếp theo là thiết bị xử lý — đầu in hoặc tia laser — và cuối cùng là tự động hóa. Các phân khúc kim loại là những phân khúc thường được nhắc đến nhất, do đó chúng được phân tích chi tiết ở phần này.
Giá phụ gia kim loại thực ra không quá khó hiểu như vẻ bề ngoài, một khi đã phân loại các nhóm giá. Có ba nhóm, và chúng được phân loại theo quy trình chứ không phải theo thương hiệu.
Ba mức giá kim loại
- Hệ thống nghiên cứu và nhập liệu. Các nền tảng SLM một tia laser nhỏ gọn dành cho các chi tiết nhỏ, các ứng dụng nha khoa và y tế, cũng như phát triển quy trình.
- Dòng sản phẩm tầm trung. Các hệ thống in phun chất kết dính đa tia laser hoặc có khay in lớn hơn, được thiết kế phù hợp với một dòng sản phẩm thực tế và một lịch làm việc thực tế.
- Công nghiệp khổ lớn. Các hệ thống mà buồng chế tạo có kích thước tính bằng hàng trăm milimét và các khu vực xung quanh — xử lý bột, lò nung, gia công — lại là một dự án đầu tư riêng biệt.
Trong toàn bộ dòng sản phẩm mà chúng tôi báo giá, các hệ thống kim loại từ giai đoạn thiết kế ban đầu đến sản xuất có mức giá dao động trong khoảng US$120.000 và US$570.000 (khoảng 0,85 đến 4,05 triệu NDT giá xuất xưởng), với con số chính xác phụ thuộc vào cấu hình laser, kích thước buồng, hệ thống xử lý bột và dây chuyền xử lý sau được bao gồm. Chúng tôi cố ý không công bố giá theo từng mẫu máy: cùng một nền tảng được cấu hình cho hai loại hợp kim khác nhau và hai mục tiêu công suất khác nhau sẽ không phải là cùng một máy.
Những gì giá máy không bao gồm
Giá mua chỉ là phần nổi của tảng băng trôi. Dưới đó là bốn dòng thu hút những người mua nhà lần đầu:
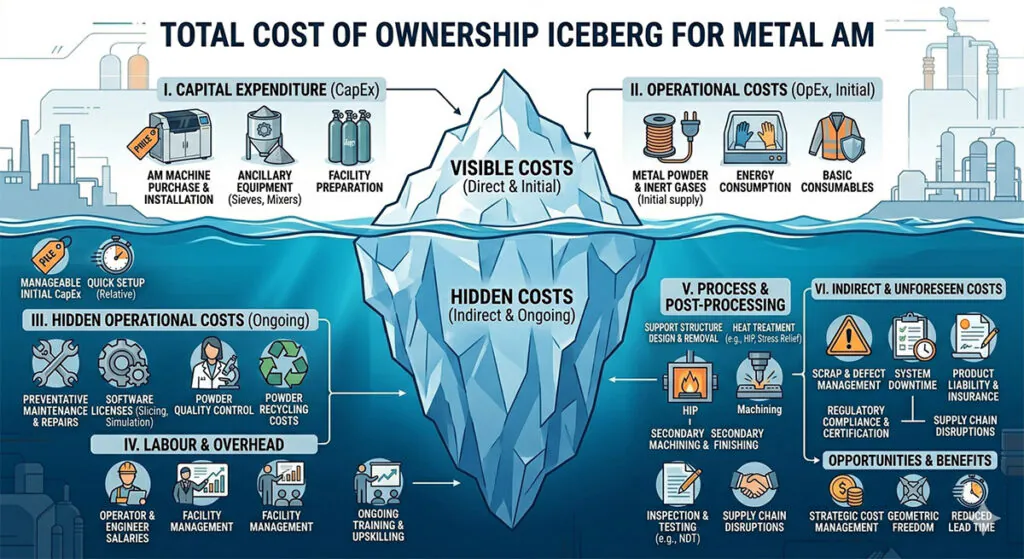
- Vật tư tiêu hao. Bột kim loại thường không được mua theo kilôgam mà chủ yếu là theo mẻ, và tỷ lệ phần có thể sử dụng phụ thuộc vào loại hợp kim và chính sách tái sử dụng.
- Khí quyển và khí. Khí argon dùng cho công nghệ SLM, cùng với hệ thống giám sát nồng độ oxy đi kèm, là một hạng mục chi phí định kỳ chứ không phải chi phí một lần.
- Công việc tại cơ sở. Các trạm tải sàn, trạm chiết xuất, trạm xử lý bột và — đối với công nghệ in phun chất kết dính — một lò nung kết có giá có thể ngang ngửa với chính chiếc máy in.
- Xử lý sau. Loại bỏ lớp gia công, xử lý nhiệt, HIP khi ứng dụng yêu cầu, và dung sai gia công.
Bảng phân tích chi tiết đầy đủ, kèm theo tính toán chi phí cho từng bộ phận, có trong tài liệu của chúng tôi Hướng dẫn về chi phí máy in 3D kim loại. Tóm lại: hãy lên kế hoạch cho toàn bộ ô trước khi ký xác nhận với nhà in, chứ không phải sau đó.
Chọn dựa trên từng bộ phận, chứ không phải dựa trên tờ rơi quảng cáo
Mọi cuộc thảo luận về yêu cầu kỹ thuật đều có thể tóm gọn lại thành bốn câu hỏi. Việc trả lời các câu hỏi này theo thứ tự sẽ giúp loại bỏ phần lớn sự mơ hồ.
| Nếu bộ phận… | Quy trình phù hợp | Tại sao |
|---|---|---|
| Phù hợp với kích thước 120 mm và yêu cầu dung sai lắp ráp chặt chẽ | SLM một tia laser | Đạt được mật độ gần như tối đa chỉ trong một công đoạn, giảm thiểu công đoạn xử lý sau |
| Dù nhỏ nhưng cần có hai hợp kim trong cùng một thân | SLM hai vật liệu hoặc SLM gradient đa trục | Bộ chuyển đổi được lắp sẵn trong bình chứa, không phải lắp ráp riêng |
| Lặp lại ở mức âm lượng và chịu được mật độ 97–99% | Phun chất kết dính kim loại | Công suất xử lý tỷ lệ thuận với chiều rộng đầu quét, chứ không phải tốc độ tia laser |
| Có kích thước lớn hơn 300 mm theo hai trục | Công nghệ in phun chất kết dính trên nền tảng lớn | Đây là quy trình duy nhất trong dòng sản phẩm này giúp làm sạch buồng |
| Cần có bề mặt được gia công mà không cần điều chỉnh lại vị trí kẹp | SLM kết hợp gia công trong quá trình sản xuất | In và hoàn thiện trong cùng một phong bì |
So sánh chi tiết hơn về các quy trình — bao gồm cả những điểm mà mỗi quy trình thua kém về chi phí trên mỗi chi tiết — có trong Công nghệ in phun chất kết dính kim loại so với SLM và trong Những gì SLM có thể và không thể chứa. Nếu câu hỏi là trong hai quy trình tương tự nhau, quy trình nào phù hợp với quy trình sản xuất đúc, sự so sánh này hoạt động từ phía khuôn đúc chứ không phải từ phía máy móc.
Những nơi mà các hệ thống này đã được triển khai
Mỗi nền tảng kim loại mà chúng tôi bán ra đều được sản xuất tại một trong năm xưởng đúc của chính chúng tôi trước khi được đưa ra thị trường. Điều này rất quan trọng vì một lý do cụ thể: các dạng hỏng hóc xuất hiện vào năm thứ hai — sự sai lệch do tái sử dụng bột, sự sai lệch do tia laser, sự biến động giữa các mẻ lò — là những vấn đề mà chúng tôi đã tự phát hiện và khắc phục ngay tại xưởng sản xuất của mình, chứ không phải là những vấn đề mà khách hàng phải là người phát hiện ra đầu tiên.
Tính đến nay, tập đoàn đã thực hiện hơn 500 dự án lắp đặt, cung cấp hơn 30 loại hợp kim đạt tiêu chuẩn và phục vụ khách hàng tại hơn 45 quốc gia kể từ năm 1994, đồng thời các trung tâm sản xuất đều đạt chứng nhận ISO 9001.
Các câu hỏi thường gặp
Sự khác biệt giữa máy in 3D kim loại công nghiệp và máy in kim loại để bàn là gì?
Khối lượng in, khả năng vận hành tự động và vật liệu đạt tiêu chuẩn. Máy in kim loại để bàn in các chi tiết nhỏ từ hộp mực cố định; trong khi đó, hệ thống công nghiệp sử dụng hợp kim đạt tiêu chuẩn, thu hồi bột, ghi lại dữ liệu từng lớp và được thiết kế để hoạt động liên tục. Sự chênh lệch về giá phản ánh chủ yếu ở hệ thống vật liệu và quy trình xử lý bột, hơn là ở khung máy.
Một máy có thể in được cả thép và nhôm không?
Đúng vậy, đối với công nghệ SLM, cần thay đổi bột và có phạm vi quy trình đã được xác nhận cho từng loại hợp kim. Công nghệ in phun chất kết dính (Binder Jetting) áp dụng được cho bột thép không gỉ, bột thép công cụ và bột gốm. Yếu tố hạn chế không phải là máy móc mà là việc xử lý bột và kiểm soát ô nhiễm chéo giữa các loại hợp kim.
Quá trình xây dựng mất bao lâu?
Điều này phụ thuộc vào chiều cao mô hình và thể tích khung đỡ nhiều hơn là độ phức tạp của chi tiết. Một bản in SLM cao 150 mm thường mất từ một đến ba ngày, bao gồm cả thời gian làm mát; một giường in binder jetting đầy đủ mất vài giờ để in và sau đó là một chu kỳ nung trong lò kéo dài vài ngày. Chúng tôi báo giá theo số lượng bản in mỗi tuần thay vì số giờ cho mỗi bản in, vì đó là con số mà người lập kế hoạch sản xuất sử dụng.
Một máy in 3D kim loại công nghiệp có giá bao nhiêu?
Các hệ thống chuyển từ giai đoạn thử nghiệm sang sản xuất được triển khai từ Từ US$120.000 đến US$570.000 (khoảng 0,85 đến 4,05 triệu NDT giá xuất xưởng), tùy thuộc vào quy trình, kích thước buồng, cấu hình laser và dây chuyền xử lý sau được tích hợp. Các cấu hình khổ lớn và đa vật liệu nằm ở mức cao nhất trong khoảng giá đó. Chi phí máy chiếm khoảng một nửa tổng chi phí của tế bào; hướng dẫn về chi phí xử lý phần còn lại.
Ngoài máy in ra, tôi có cần lò nung không?
Đối với công nghệ in phun chất kết dính (Binder Jetting), đúng vậy — quá trình nung kết là một phần của quy trình, không phải là một tùy chọn bổ sung, và lò nung là một hạng mục đầu tư riêng biệt. Đối với công nghệ SLM, vẫn cần có lò giảm ứng suất nhưng ở quy mô nhỏ hơn. Cả hai hạng mục này đều không được bao gồm trong báo giá máy in trừ khi được ghi rõ trong các hạng mục chi tiết.
Máy in 3D công nghiệp là gì?
Một hệ thống sản xuất bằng công nghệ in 3D được xác định dựa trên thể tích in, khả năng vận hành tự động và hệ thống vật liệu đạt tiêu chuẩn — chứ không phải dựa trên kích thước khung. Các máy công nghiệp này in khuôn cát đúc, mẫu sáp hoặc các bộ phận kim loại với thể tích in từ 160 mm đến 4.000 mm, và thường được mua kèm theo quy trình xử lý sau in (lò nung kết, tách bột, gia công) thay vì chỉ là một thiết bị độc lập.
Một máy in 3D công nghiệp có giá bao nhiêu?
Giá xuất xưởng năm 2026 theo từng dòng sản phẩm: công nghệ phun chất kết dính cát khoảng US$218.000–1.060.000; SLS cho cát và sáp PSB từ US$200.000–1.000.000+; công nghệ phun chất kết dính kim loại và SLM từ US$120.000–570.000; các dòng máy khổ lớn và tùy chỉnh được báo giá theo kích thước vùng in, với nền tảng cát J4000 có giá khoảng US$682.000–740.000. Chi phí xử lý sau in không nằm trong các con số này.
Tôi nên chọn quy trình in 3D công nghiệp nào?
Lựa chọn quy trình phù hợp với vật liệu và chi tiết. Công nghệ in phun chất kết dính (Binder Jetting) dành cho khuôn cát và lõi, hoặc các chi tiết kim loại thô sản xuất hàng loạt; công nghệ in chọn lọc lớp (SLS) dành cho khuôn cát và mẫu sáp PSB; công nghệ in chọn lọc lớp kim loại (SLM) khi chi tiết phải có độ đặc hoàn toàn hoặc cần hợp kim có độ dốc thành phần; các nền tảng định dạng lớn khi chi tiết vượt quá kích thước buồng tiêu chuẩn. Bảng tương ứng chi tiết ở trên mô tả bốn trường hợp phổ biến.
Bài đọc liên quan
Nếu câu hỏi về quy trình vẫn chưa được giải quyết, SLS so với SLM separates the two laser routes and Công nghệ in phun chất kết dính kim loại so với SLM covers the metal routes. The Hướng dẫn về chi phí máy in 3D kim loại carries the per-part arithmetic, the sand và SLS guides cover the other two families, and the range overview lists every model with its build volume. If you would rather print parts than buy a machine, start with the dịch vụ in 3D kim loại. The Hướng dẫn sử dụng máy in 3D kim loại is the metal-only version of this page: routes, materials and 2026 price bands without the other four families.
Ready to specify a system?
Send the part drawing, the annual volume and the alloy. We will come back with the process that fits, the build volume it needs, the cell around it and a quotation that separates the machine from the post-processing line. If the part is better served by printing it through our dịch vụ in 3D kim loại before committing to a purchase, we will say so.
Request an industrial system proposal →