In 3D bằng thép: Các loại thép, quy trình và những đặc điểm của từng loại

Quá trình in bằng thép có hai phương pháp. Một là sử dụng tia laser để nung chảy bột — SLM — và hai là dùng đầu in để phun keo lên bột, sau đó nung kết trong lò — công nghệ phun chất kết dính. Cùng một loại bột, nhưng cơ chế vật lý khác nhau, và việc lựa chọn giữa hai phương pháp này sẽ quyết định loại vật liệu nào có thể sử dụng cũng như độ bền của chi tiết thành phẩm.
Trang này tập trung vào vật liệu, chứ không phải máy móc. Nội dung trang này đề cập đến sáu loại thép thực tế được sử dụng trong in ấn công nghiệp, tác động của từng quy trình lên các loại thép này, kết quả thu được về độ dày và dung sai, cũng như những trường hợp mà phương pháp in thép thua kém so với gia công cơ khí hoặc đúc.

Hai quy trình, và tại sao sự lựa chọn lại quan trọng đối với ngành thép
Công nghệ SLM làm nóng chảy từng lớp thành một khối rắn. Chi tiết được tạo ra với mật độ 99% hoặc cao hơn mà không cần lò nung, và ứng suất dư tích tụ trong quá trình này sẽ được loại bỏ thông qua chu trình giảm ứng suất sau đó.
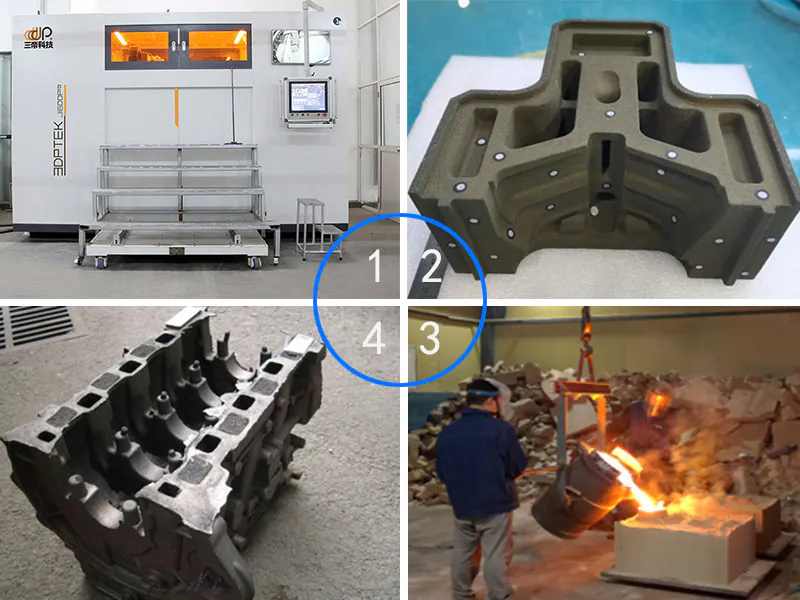
Công nghệ phun chất kết dính (Binder jetting) phun chất kết dính lên toàn bộ lớp cùng một lúc, sau đó nung kết chi tiết thô trong lò. Quá trình in diễn ra nhanh chóng vì được thực hiện song song; thời gian nung trong lò là yếu tố quyết định thời gian hoàn thành, và hiện tượng co ngót trong quá trình nung kết phải được bù đắp trong mô hình.
Sự khác biệt thực tế đối với thép: Công nghệ SLM đảm bảo độ dung sai chặt chẽ hơn ngay sau khi hoàn thành và có thể tiến hành xử lý giảm ứng suất ngay lập tức. Công nghệ phun chất kết dính (Binder Jetting) vượt trội về năng suất trên mỗi lần in và chi phí trên mỗi chi tiết khi sản xuất hàng loạt, nhưng cần có lò thiêu kết có kích thước phù hợp với lô sản phẩm và mô hình co ngót đã được xác thực trên hợp kim đó.
Các điểm số thực sự được in ra
Có hơn 30 loại hợp kim đã được chứng nhận trong danh mục sản phẩm của chúng tôi, nhưng chỉ có sáu loại trong số đó được sử dụng chủ yếu. Bảng dưới đây liệt kê những loại hợp kim mà các xưởng đúc hoặc xưởng gia công nên dự kiến có thể tìm mua được, chứ không phải là danh mục sản phẩm đầy đủ.
| Lớp | Quy trình | Cách sử dụng thông thường | Những lợi ích mà nó mang lại cho bạn |
|---|---|---|---|
| Thép không gỉ 316L | SLM, công nghệ phun chất kết dính | Ống phân phối, giá đỡ, các bộ phận chống ăn mòn | Có thể hàn, chống ăn mòn, dễ gia công sau |
| Thép không gỉ 17-4PH | SLM, công nghệ phun chất kết dính | Các bộ phận kết cấu đòi hỏi độ bền và độ cứng | Cứng dần theo thời gian; tỷ lệ độ bền trên chi phí tốt |
| Thép không gỉ 420 | SLM | Phụ tùng khuôn, bề mặt chịu mài mòn | Có thể đạt độ cứng trên 50 HRC sau khi xử lý nhiệt |
| Thép công cụ H13 | SLM | Phụ kiện đúc áp lực, dụng cụ gia công nhiệt | Độ cứng khi nóng, khả năng chống mỏi nhiệt |
| 1.2709 thép maraging | SLM | Dụng cụ gia công có độ bền cao, làm mát theo hình dạng | Có độ bền rất cao sau khi ủ, ổn định về kích thước |
| Vật liệu composite thép chứa gốm | Phương pháp phun chất kết dính | Các bộ phận chống mài mòn | Pha cứng trong ma trận thép, được in thành một khối liền mạch |
Nếu loại bột thép bạn cần không có trong danh sách này, câu hỏi cần đặt ra không phải là “liệu có thể in được không” mà là “liệu có phạm vi quy trình đã được xác nhận cho loại đó hay không”. Hầu như bất kỳ loại bột thép nào cũng có thể được in một lần. Tuy nhiên, việc có thể in nó một cách ổn định vào một ngày thứ Tư sáu tháng sau lại là một vấn đề khác, và điều này phụ thuộc vào việc nhà cung cấp đã thực hiện công tác xác nhận quy trình hay chưa.
Mật độ, và ý nghĩa của nó đối với chi tiết
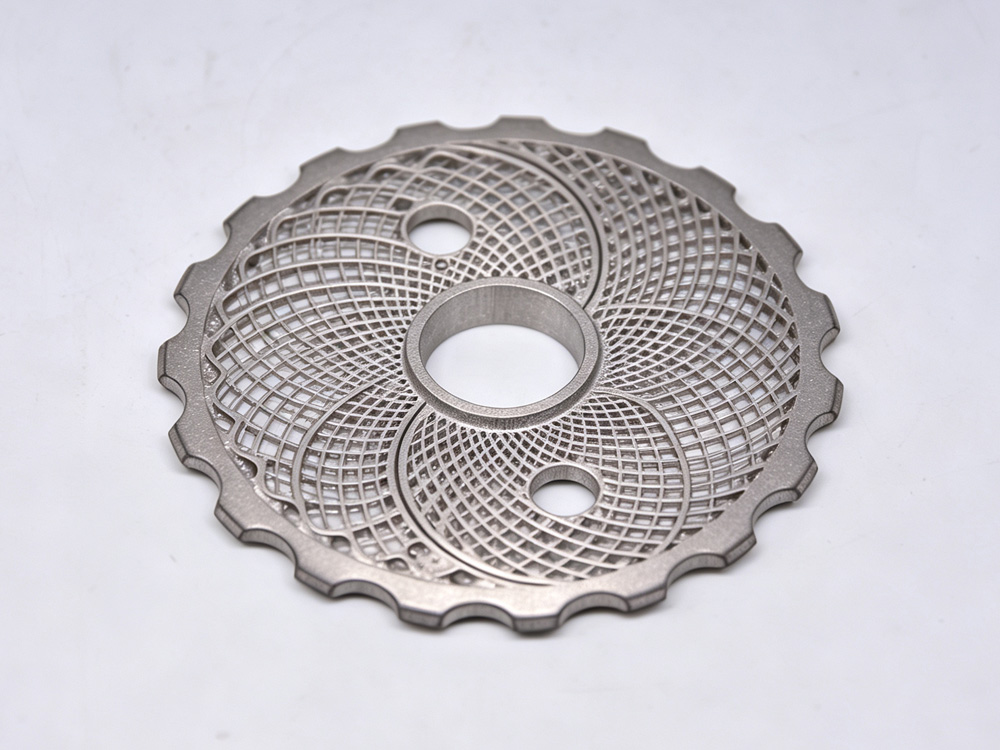
Công nghệ SLM đạt mật độ 99% hoặc cao hơn chỉ trong một lần gia công. Phần còn lại là độ xốp do thiếu sự kết dính, thường tập trung ở những vị trí mà chi tiết tiếp xúc với tấm nền hoặc ở những nơi mà thông số được điều chỉnh quá nhanh.
Phương pháp in phun chất kết dính đạt tỷ lệ 97 đến 99 phần trăm sau khi thiêu kết. Điều này không phải là khuyết tật — đó là bản chất của quy trình. Đối với các chi tiết như ống dẫn, giá đỡ hoặc vỏ bảo vệ thì điều này là chấp nhận được. Tuy nhiên, đối với các chi tiết phải chịu chu kỳ mỏi trong các ứng dụng có nguy cơ gãy vỡ cao, tỷ lệ này thường không đủ, và giải pháp là sử dụng công nghệ SLM hoặc thực hiện chu trình HIP sau đó để loại bỏ độ xốp còn lại.
Hai công đoạn xử lý sau gia công làm thay đổi đáng kể con số này. Quá trình xả ứng suất giúp loại bỏ ứng suất dư nhưng không loại bỏ được lỗ rỗng. Quá trình ép đẳng tĩnh nóng giúp bịt kín các lỗ rỗng nhưng lại tốn thêm một chu kỳ lò nung riêng biệt và một công đoạn xử lý cho từng chi tiết. Cả hai công đoạn này đều không được tính vào báo giá máy móc.
Dung sai và bề mặt
Theo hiện trạng, cả hai quy trình này đều không tuân theo dung sai gia công. Các con số quan trọng là những con số trên bản vẽ, và chính chúng quyết định liệu chi tiết đó sẽ được sử dụng đúng như bản vẽ hay phải được đưa đi phay sau đó.
- SLM, bản vẽ hoàn công. Khoảng ±0,1 mm đối với các chi tiết nhỏ, độ chính xác giảm dần theo kích thước chi tiết và khoảng cách so với tấm in. Độ nhám bề mặt Ra từ 8 đến 20 µm tùy thuộc vào hướng của bề mặt.
- In phun chất kết dính, theo bản vẽ hoàn công. Khoảng ±0,3 mm sau khi nung kết, do việc bù co ngót không bao giờ chính xác trên toàn bộ lớp vật liệu. Độ nhám bề mặt Ra từ 6 đến 15 µm, đồng đều hơn so với phương pháp SLM vì không có hiện tượng bậc thang từ vũng nóng chảy.
- Được gia công sau khi in. Cả hai quy trình đều đảm bảo độ chính xác ±0,02 mm sau khi chi tiết được kẹp chặt và gia công. Cần thêm độ dư gia công từ 0,5 đến 1 mm trên bất kỳ mặt nào sẽ được gia công.
Hậu quả thực tế là: một chi tiết thép có mặt làm kín hoặc lỗ lắp ổ trục sẽ phải được gia công, bất kể nó được in bằng quy trình nào. Hãy lập kế hoạch chi phí cho công đoạn gia công thứ hai trước khi so sánh hai phương pháp này.
Những điểm mạnh của từng quy trình trong lĩnh vực thép
Việc lựa chọn phụ thuộc vào số lượng và hình dạng của chi tiết, chứ không phải vào vật liệu.
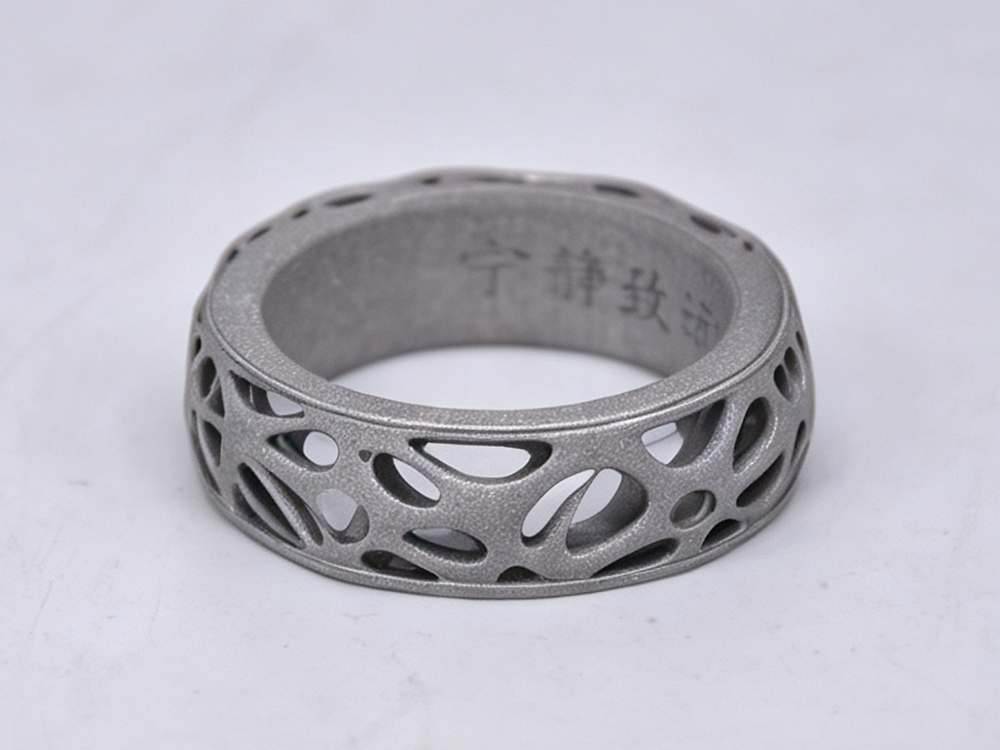
SLM thể hiện ưu thế với các chi tiết nhỏ, có độ chi tiết cao và yêu cầu độ chính xác nghiêm ngặt: các miếng lót khuôn có hệ thống làm mát theo hình dạng, các chi tiết thành mỏng, cấu trúc dạng lưới, và bất kỳ chi tiết nào có kích thước dưới khoảng 150 mm mà độ chính xác thực tế sau khi in là yếu tố quan trọng. Công nghệ này cũng thể hiện ưu thế khi chi tiết cần được sử dụng ngay lập tức, vì quy trình in không bao gồm chu kỳ nung trong đường dẫn quan trọng.
Công nghệ in phun chất kết dính (Binder Jetting) vượt trội về khối lượng và kích thước. Toàn bộ khay giá đỡ có thể được in trong một chu kỳ và nung kết trong một mẻ, đồng thời chi phí trên mỗi chi tiết giảm mạnh khi khay được lấp đầy. Đây cũng là lựa chọn duy nhất cho các chi tiết thép có kích thước lớn trong dòng sản phẩm của chúng tôi — các nền tảng in phun chất kết dính có kích thước lên đến 800 × 500 × 400 mm, trong khi các hệ thống SLM chỉ đạt tối đa 300 × 300 × 250 mm.
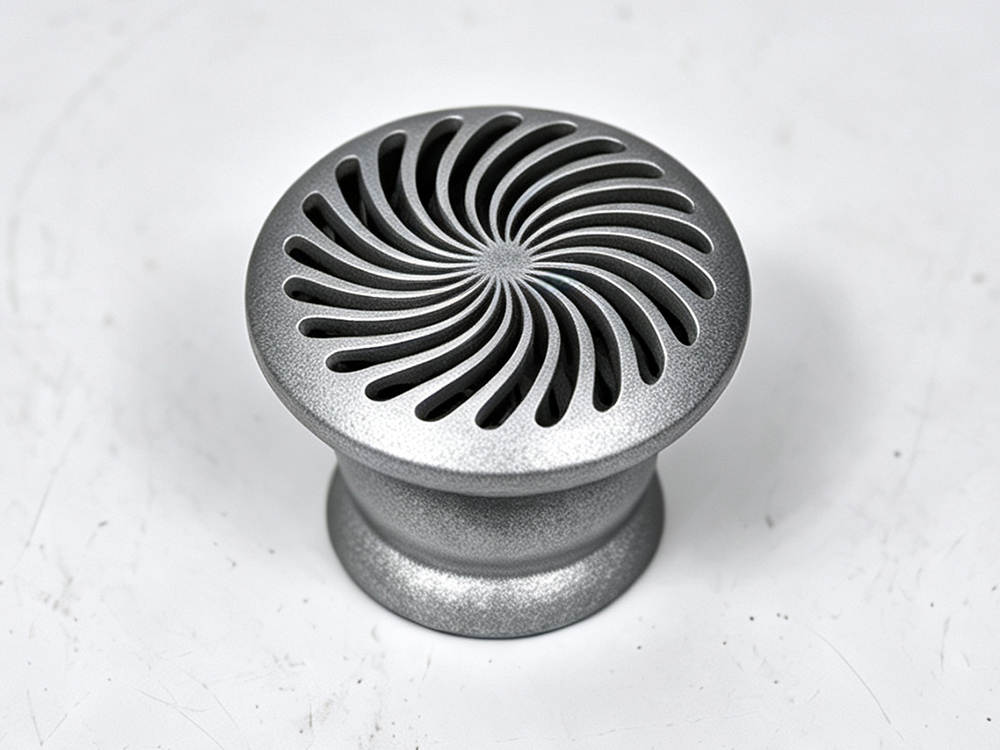
Chi phí in trên thép cho mỗi chi tiết là bao nhiêu?
Có ba quy trình sản xuất cùng một chi tiết thép, và việc so sánh các quy trình này là điều cần thiết trước khi lựa chọn bất kỳ quy trình nào.
Đã in. Chi phí bột, thời gian vận hành máy, quá trình tháo khung đỡ hoặc chu kỳ lò nung, và gia công trên bất kỳ bề mặt nào có yêu cầu dung sai. Đối với một chi tiết SLM nặng 200 g, riêng chi phí bột đã là một khoản chi đáng kể, và chi phí xử lý sau in thường cao hơn chi phí in.
Được gia công từ khối nguyên liệu. Vật liệu thanh cộng với thời gian gia công. Đối với các hình dạng đơn giản, phương pháp này hầu như luôn rẻ hơn so với in 3D và cũng nhanh hơn. Tuy nhiên, phương pháp này sẽ không còn hợp lý khi hình dạng có các kênh bên trong hoặc khi tỷ lệ “mua-để-sử dụng” trở nên bất lợi.
Dàn diễn viên. Một khuôn mẫu, một khuôn đúc, một lần rót và một lần chỉnh sửa. Chi phí khuôn mẫu chiếm phần lớn khi sản lượng thấp, và chi phí trên mỗi chi tiết giảm mạnh khi sản lượng cao. Đối với một chi tiết thép được sản xuất 5.000 lần, phương pháp đúc hầu như luôn chiếm ưu thế về mặt chi phí — ngoại trừ trường hợp hình dạng chi tiết không thể đúc được.
Của chúng tôi Hướng dẫn về chi phí máy in 3D kim loại chia nhỏ lộ trình đã in thành các hạng mục cụ thể, bao gồm cả các công đoạn xử lý sau mà các nhà cung cấp thường bỏ qua. Bài viết này Bảng phân tích chi phí SLS thực hiện phép tính tương tự đối với phần cát và phần sáp.
Khi in trên thép không phải là giải pháp phù hợp
Bốn trường hợp mà chúng tôi khuyên khách hàng nên làm theo cách khác.
Hình học đơn giản dưới 100 mm. Một chi tiết gia công sẽ rẻ hơn, nhanh hơn và có độ chính xác cao hơn. Công nghệ in 3D không mang lại lợi ích gì khi không thể tạo ra các chi tiết bên trong.
Số lượng lớn của một mã sản phẩm. Khi sản lượng vượt quá vài nghìn đơn vị mỗi năm, phương pháp đúc hoặc dây chuyền gia công truyền thống sẽ có chi phí trên mỗi chi tiết thấp hơn so với in 3D. In 3D chỉ chiếm ưu thế về độ phức tạp và trong giai đoạn sản xuất vài trăm chi tiết đầu tiên, chứ không phải ở mức sản lượng ổn định.
Các bộ phận cần có tuổi thọ mỏi đạt tiêu chuẩn rèn. Thép in 3D sau khi xử lý HIP có chất lượng tốt, nhưng nó không phải là sản phẩm rèn. Nếu bản vẽ kỹ thuật quy định phải sử dụng chi tiết được rèn và kiểm tra bằng siêu âm, thì sản phẩm in 3D không thể thay thế được — đó là một sản phẩm khác.
Các bộ phận có kích thước đủ lớn để nhô ra ngoài buồng. Vỏ thép có kích thước 900 mm không thể in được trên bất kỳ nền tảng nào trong dòng sản phẩm này. Thay vào đó, hãy in một khuôn cát và đúc vỏ; phương pháp này nhanh hơn và rẻ hơn so với bất kỳ phương pháp in kim loại nào ở kích thước đó.
Các nền tảng in thép
| Quy trình | Mẫu | Thể tích khuôn (mm) | Năng lực trong lĩnh vực thép |
|---|---|---|---|
| Phương pháp phun chất kết dính | 3DPTEK J160R | 160 × 65 × 65 | Thích hợp cho thép không gỉ, thép công cụ và gốm sứ |
| 3DPTEK J400P | 400 × 400 × 300 | Thích hợp cho thép không gỉ, thép công cụ và gốm sứ | |
| 3DPTEK J800P | 800 × 500 × 400 | Nền tảng in phun bằng chất kết dính thép lớn nhất trong dòng sản phẩm này | |
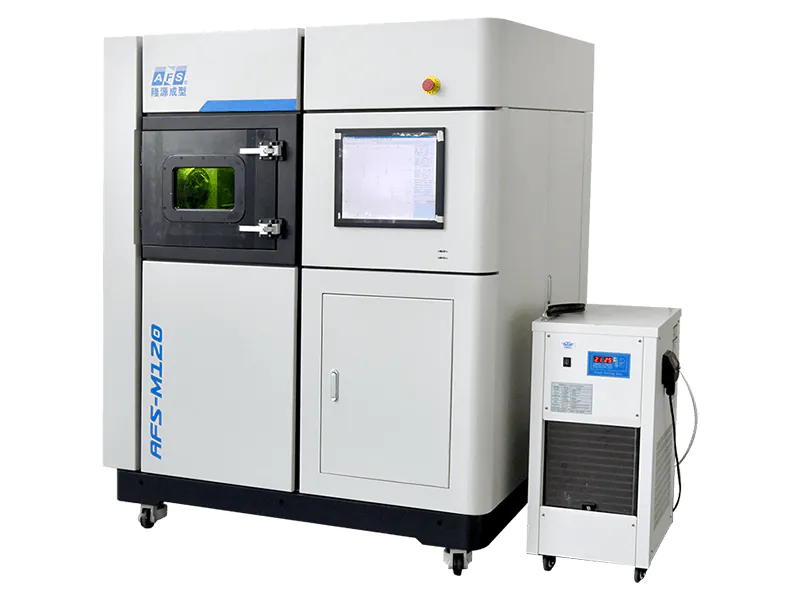
| SLM | AFS-M120 | 120 × 120 × 150 | Laser đơn, các chi tiết thép chính xác |
| AFS-M120X | 120 × 120 × 150 | Độ dốc hai vật liệu — từ thép sang một hợp kim khác | |
| AFS-M300XAS | 300 × 300 × 250 | Gia công đa vật liệu kết hợp với gia công trong quá trình sản xuất |
Thông số kỹ thuật đầy đủ, bao gồm các cấp độ đạt chuẩn trên từng nền tảng, có tại Trang giới thiệu dòng máy in 3D kim loại. Mô hình AFS-M120XT bổ sung khả năng tạo độ dốc đa trục trên nền tảng có kích thước 120 × 150 × 150 mm dành cho các điểm chuyển tiếp giữa các chi tiết thép.
Các câu hỏi thường gặp
Có thể in 3D bằng thép không?
Đúng vậy, có hai phương pháp. Công nghệ SLM sử dụng tia laser để nung chảy bột thép, đạt mật độ 99% hoặc cao hơn. Công nghệ in phun chất kết dính kim loại (Metal Binder Jetting) in ra một chi tiết thô bằng chất kết dính, sau đó nung kết trong lò để đạt mật độ từ 97% đến 99%. Cả hai phương pháp đều có thể gia công thép không gỉ và thép công cụ; việc lựa chọn phụ thuộc vào kích thước, khối lượng và dung sai của chi tiết.
Loại thép nào có độ bền cao nhất mà bạn có thể in 3D?
Thép Maraging 1.2709 đạt độ bền rất cao sau quá trình lão hóa và duy trì độ ổn định kích thước qua quá trình xử lý nhiệt, đó là lý do tại sao nó được sử dụng để chế tạo dụng cụ. Về khả năng chống ăn mòn, 316L là loại thép chủ lực. Về độ cứng sau xử lý nhiệt, cả 420 và H13 đều đạt 50 HRC trở lên.
Thép in 3D có độ bền cao như thép gia công không?
Sau quá trình HIP và xử lý nhiệt, thép in 3D đạt được các tính chất cơ học gần tương đương với thép rèn đối với hầu hết các hợp kim. Tuy nhiên, có một ngoại lệ là các ứng dụng đòi hỏi độ bền mỏi cao, trong đó bản vẽ kỹ thuật yêu cầu phải sử dụng thép rèn — thép in 3D là một sản phẩm khác, không phải là sản phẩm thay thế. Tính dị hướng theo hướng in là có thật và cần phải được tính đến trong quá trình thiết kế.
Chi phí in 3D bằng thép là bao nhiêu?
Đối với từng chi tiết, chi phí chủ yếu đến từ công đoạn xử lý sau in chứ không phải từ quá trình in. Các yếu tố như bột in, thời gian vận hành máy, việc loại bỏ khung đỡ hoặc quá trình thiêu kết, cùng với gia công trên các bề mặt yêu cầu độ chính xác đều góp phần vào chi phí này. Đối với chi tiết nhỏ, phương pháp gia công thường rẻ hơn; trong khi đó, phương pháp in sẽ có lợi thế hơn khi chi tiết có các đặc điểm bên trong hoặc khối lượng sản xuất nằm trong khoảng từ mẫu thử đến vài trăm đơn vị.
Công nghệ in phun chất kết dính có thể in các chi tiết thép có kích thước lớn hơn so với công nghệ SLM không?
Đúng vậy, đáng kể. Các nền tảng in phun chất kết dính trong dòng sản phẩm của chúng tôi có kích thước lên đến 800 × 500 × 400 mm, trong khi các hệ thống SLM chỉ đạt tối đa 300 × 300 × 250 mm. Hiện tượng co ngót do nung kết cần được bù đắp, đó là lý do tại sao phạm vi quy trình phải được xác nhận cho từng loại hợp kim.
Bài đọc liên quan
Về phía nền tảng, máy in 3D kim loại công nghiệp liệt kê tất cả bảy hệ thống kèm theo dung lượng bản dựng và cấu hình. Đối với câu hỏi về quy trình đằng sau sự lựa chọn này, SLS so với SLM tách hai đường đi của tia laser ra.
Hãy cho chúng tôi biết độ dốc và hình dạng của nó
Vui lòng gửi bản vẽ, loại thép và khối lượng sản xuất hàng năm. Chúng tôi sẽ tư vấn cho quý vị liệu việc in 3D có hợp lý hay không, quy trình nào phù hợp, và — trong những trường hợp gia công cơ khí hoặc đúc có chi phí thấp hơn — chúng tôi sẽ đề xuất phương án đó thay thế. Việc in 3D một chi tiết lẽ ra nên được đúc là cách tốn kém để nhận ra sự khác biệt.