Stampa 3D dell’acciaio: tipi di acciaio, processi e caratteristiche di ciascuno

La stampa dell’acciaio avviene in due modi. O viene fuso tramite laser (SLM) oppure viene depositato da una testina di stampa e sinterizzato in un forno (binder jetting). Stessa polvere, principi fisici diversi, e la scelta tra questi due metodi determina quali gradi di acciaio è possibile utilizzare e quali caratteristiche avrà il pezzo finito.
Questa pagina riguarda il materiale, non la macchina. Tratta i sei gradi effettivamente utilizzati nella stampa industriale, come vengono trattati in ciascun processo, quali sono i risultati in termini di densità e tolleranza, e in quali casi la stampa dell’acciaio risulta inferiore rispetto alla lavorazione meccanica o alla fusione.

Due processi: perché la scelta è importante per l'acciaio
La tecnologia SLM fonde ogni strato fino a formare un bagno solido. Il pezzo viene prodotto con una densità pari o superiore al 99% senza ricorrere a un forno, e le tensioni residue che si accumulano vengono eliminate in seguito tramite un ciclo di distensione.
La tecnologia Binder Jetting deposita il legante su tutto lo strato in una sola volta, quindi sinterizza il pezzo grezzo in un forno. La fase di stampa è veloce perché avviene in parallelo; la fase di sinterizzazione in forno è quella che richiede più tempo, e nel modello occorre compensare il ritiro che si verifica durante la sinterizzazione.
La differenza pratica per l’acciaio: la tecnologia SLM garantisce tolleranze più strette al termine della stampa e consente di passare direttamente alla distensione. La tecnologia Binder Jetting offre un vantaggio in termini di produttività per ogni stampa e di costo unitario in caso di produzione in serie, ma richiede un forno di sinterizzazione dimensionato in base al lotto e un modello di ritiro che sia stato convalidato per la lega in questione.
I voti che vengono effettivamente stampati
Nella nostra gamma sono qualificate oltre trenta leghe, ma sei di queste coprono la maggior parte delle esigenze. La tabella sottostante riporta ciò che una fonderia o un’officina di lavorazione dovrebbe potersi aspettare di reperire, non un catalogo completo.
| Voto | Processo | Uso tipico | Cosa ti offre |
|---|---|---|---|
| acciaio inossidabile 316L | SLM, stampa a getto di legante | Collettori, staffe, componenti resistenti alla corrosione | Saldabile, resistente alla corrosione, facile da lavorare successivamente |
| Acciaio inossidabile 17-4PH | SLM, stampa a getto di legante | Componenti strutturali che richiedono resistenza e durezza | Si indurisce con l'invecchiamento; buon rapporto resistenza/costo |
| acciaio inossidabile 420 | SLM | Inserti per stampi, superfici soggette a usura | Induribile fino a oltre 50 HRC dopo il trattamento termico |
| Acciaio per utensili H13 | SLM | Inserti per pressofusione, utensili per lavorazione a caldo | Durezza a caldo, resistenza alla fatica termica |
| 1.2709 maraging | SLM | Utensili ad alta resistenza, raffreddamento conformazionale | Elevatissima resistenza dopo l'invecchiamento, dimensionalmente stabile |
| Composito in acciaio rinforzato con ceramica | Stampa a getto di legante | Componenti resistenti all'abrasione | Fase dura in una matrice di acciaio, stampata come un unico corpo |
Se il grado di cui avete bisogno non è presente in questo elenco, la domanda da porsi non è “è possibile stamparlo?”, ma “esiste una finestra di processo convalidata per quel grado?”. Quasi tutte le polveri d’acciaio possono essere stampate una volta. Riuscire a stamparle in modo coerente un mercoledì tra sei mesi è tutta un’altra storia, e dipende dal fatto che il fornitore abbia effettuato il lavoro di convalida.
La densità e cosa comporta per il pezzo
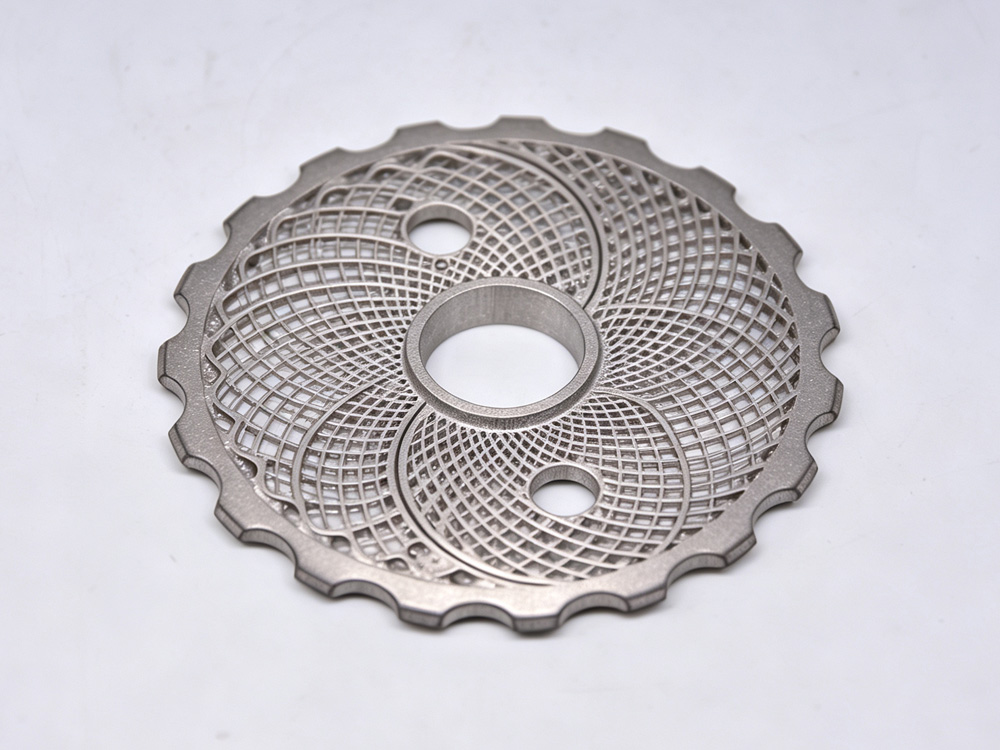
La tecnologia SLM raggiunge una densità pari o superiore al 99% in un'unica operazione. La frazione residua è costituita da porosità dovuta alla mancata fusione, solitamente concentrata nei punti in cui il pezzo entra in contatto con la piastra di stampa o dove un parametro è stato impostato a un valore troppo elevato.
La tecnologia Binder Jetting raggiunge una densità compresa tra il 97 e il 99 per cento dopo la sinterizzazione. Non si tratta di un difetto, ma è una caratteristica intrinseca del processo. Per un collettore, una staffa o un alloggiamento va benissimo. Per un componente destinato a subire cicli di fatica in un’applicazione critica dal punto di vista della frattura, solitamente non lo è, e la soluzione è ricorrere alla tecnologia SLM oppure a un ciclo HIP successivo per eliminare la porosità residua.
Due fasi di post-lavorazione modificano sostanzialmente tale cifra. La distensione elimina le tensioni residue, ma non la porosità. La pressatura isostatica a caldo chiude i pori, ma richiede un ciclo di forno separato e una fase di movimentazione per ogni singolo pezzo. Nessuna delle due operazioni è inclusa nel preventivo della macchina.
Tolleranze e finitura superficiale
Allo stato attuale, nessuno dei due processi prevede una tolleranza di lavorazione. I valori che contano sono quelli indicati sul disegno, ed è da questi che dipende se il pezzo verrà utilizzato così com’è o se dovrà essere successivamente sottoposto a fresatura.
- SLM, stato di fatto. Circa ±0,1 mm sui dettagli più piccoli, con una precisione che diminuisce all’aumentare delle dimensioni del pezzo e della distanza dal piano di stampa. Ra superficiale compreso tra 8 e 20 µm a seconda dell’orientamento della superficie.
- Stampa a getto di legante, modello as-built. Circa ±0,3 mm dopo la sinterizzazione, poiché la compensazione del ritiro non è mai esatta su tutto il letto di stampa. Rugosità superficiale Ra da 6 a 15 µm, più uniforme rispetto alla tecnologia SLM poiché non si formano gradini derivanti dal bagno di fusione.
- Lavorato a macchina dopo la stampa. Entrambi i processi garantiscono una tolleranza di ±0,02 mm una volta che il pezzo è stato fissato e tagliato. Aggiungere un margine di lavorazione compreso tra 0,5 e 1 mm su ogni faccia che verrà tagliata.
La conseguenza pratica: un componente in acciaio dotato di una superficie di tenuta o di un foro di supporto verrà lavorato indipendentemente dal processo con cui è stato stampato. È necessario prevedere i costi della seconda operazione prima di mettere a confronto le due opzioni.
Dove ogni processo dà il meglio di sé con l'acciaio
La scelta dipende dal numero e dalla forma dei componenti, non dal materiale.
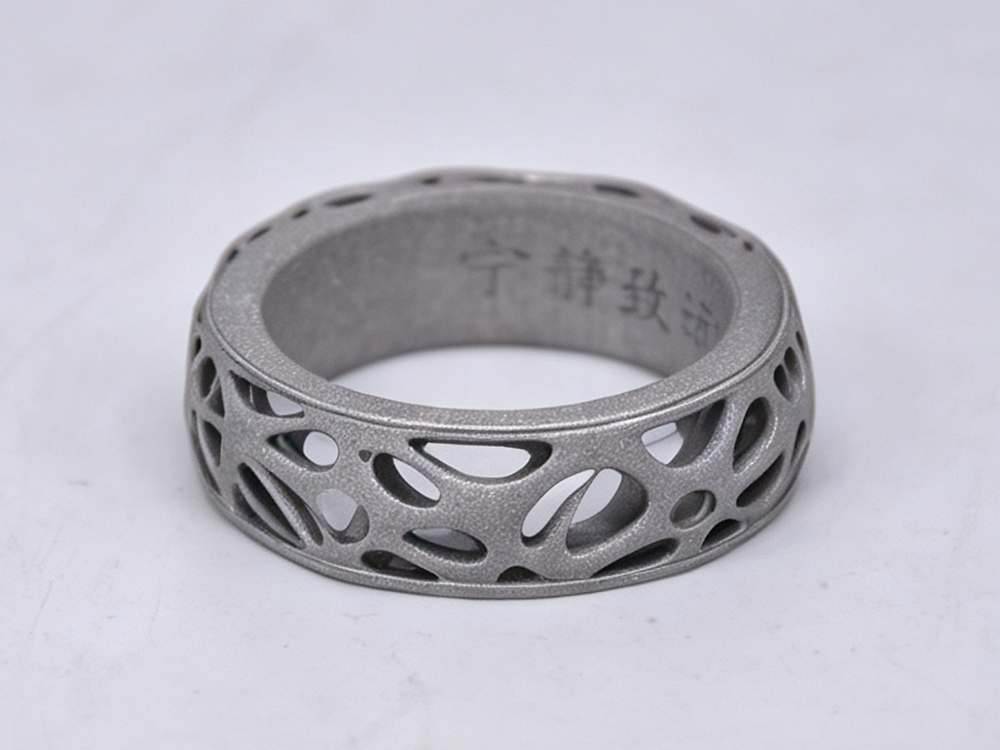
La tecnologia SLM eccelle nella produzione di pezzi piccoli, dettagliati e con tolleranze critiche: inserti per utensili con raffreddamento conformazionale, componenti a pareti sottili, strutture reticolari e qualsiasi pezzo di dimensioni inferiori a circa 150 mm in cui la tolleranza del pezzo finito sia fondamentale. È inoltre la soluzione ideale quando il pezzo deve essere utilizzato immediatamente, poiché nel percorso critico non è previsto alcun ciclo di cottura in forno.
La tecnologia Binder Jetting offre vantaggi in termini di volume e dimensioni. Un letto completo di staffe viene stampato in un unico ciclo e sinterizzato in un unico lotto, e il costo per pezzo diminuisce drasticamente man mano che il letto si riempie. È inoltre l’unica opzione disponibile per i pezzi in acciaio di grandi dimensioni della nostra gamma: le piattaforme per la stampa a getto di legante raggiungono le dimensioni di 800 × 500 × 400 mm, mentre i sistemi SLM arrivano al massimo a 300 × 300 × 250 mm.
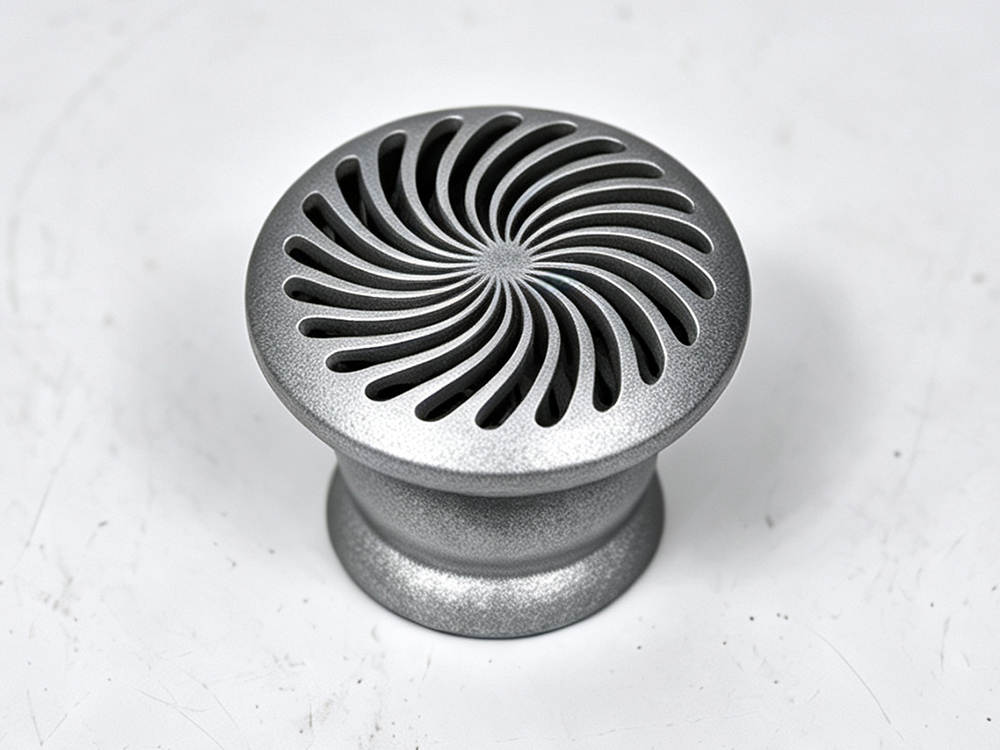
Quanto costa la stampa su acciaio per ogni pezzo
Esistono tre metodi per realizzare lo stesso componente in acciaio, e vale la pena effettuare un confronto prima di sceglierne uno.
Stampato. Costo della polvere, tempo di lavorazione, rimozione dei supporti o ciclo di cottura e lavorazione meccanica su qualsiasi superficie soggetta a tolleranze. Per un pezzo SLM da 200 g, il costo della polvere rappresenta di per sé una voce di spesa significativa, mentre i costi di post-elaborazione sono solitamente superiori a quelli di stampa.
Realizzato da un unico pezzo di materiale massiccio. Barra grezza più tempo di lavorazione. Per geometrie semplici, questa soluzione è quasi sempre più economica della stampa 3D ed è anche più veloce. Smette di avere senso quando la geometria presenta canali interni o quando il rapporto “buy-to-fly” diventa sfavorevole.
Cast. Un modello, uno stampo, una colata e una rifinitura. Il costo degli stampi incide in modo determinante quando i volumi sono bassi, mentre il costo unitario cala drasticamente quando i volumi sono elevati. Per un componente in acciaio che verrà prodotto 5.000 volte, la fusione risulta quasi sempre la soluzione più conveniente in termini di costo — l’unica eccezione è quando la geometria del pezzo rende impossibile la fusione.
Il nostro Guida ai costi delle stampanti 3D per metalli suddivide il percorso stampato nelle sue singole voci, compresa la post-elaborazione che i fornitori tralasciano. Il Ripartizione dei costi SLS esegue lo stesso calcolo per il lato della sabbia e della cera.
Quando l’acciaio stampato non è la soluzione giusta
Quattro casi in cui consigliamo ai clienti di procedere in modo diverso.
Geometria semplice inferiore a 100 mm. Un pezzo lavorato a macchina è più economico, più veloce e presenta tolleranze migliori. La stampa 3D non offre alcun vantaggio quando non ci sono caratteristiche interne da realizzare.
Elevato volume di un codice articolo. A partire da qualche migliaio di unità all’anno, la fusione o una cella di lavorazione convenzionale risultano più convenienti della stampa in termini di costo unitario. La stampa è vantaggiosa in termini di complessità e per le prime centinaia di pezzi, ma non per volumi costanti.
Componenti che richiedono una resistenza alla fatica propria dei pezzi forgiati. L'acciaio stampato dopo il trattamento HIP è di buona qualità, ma non è un pezzo forgiato. Se il disegno tecnico specifica un pezzo forgiato e sottoposto a controllo ultrasonico, la stampa non può sostituirlo: si tratta di un prodotto diverso.
Parti di dimensioni tali da sporgere dalla camera. Un alloggiamento in acciaio da 900 mm non può essere stampato su nessuna piattaforma della gamma. È preferibile stampare uno stampo in sabbia e fondere l'alloggiamento: questa soluzione è più veloce ed economica rispetto a qualsiasi metodo di stampa in metallo per pezzi di quelle dimensioni.
Le piattaforme che stampano l'acciaio
| Processo | Modello | Volume di stampa (mm) | Capacità nel settore dell'acciaio |
|---|---|---|---|
| Stampa a getto di legante | 3DPTEK J160R | 160 × 65 × 65 | Acciaio inossidabile e acciaio per utensili, compatibile con la ceramica |
| 3DPTEK J400P | 400 × 400 × 300 | Acciaio inossidabile e acciaio per utensili, compatibile con la ceramica | |
| 3DPTEK J800P | 800 × 500 × 400 | La piattaforma più grande della gamma per la stampa a getto di legante in acciaio | |
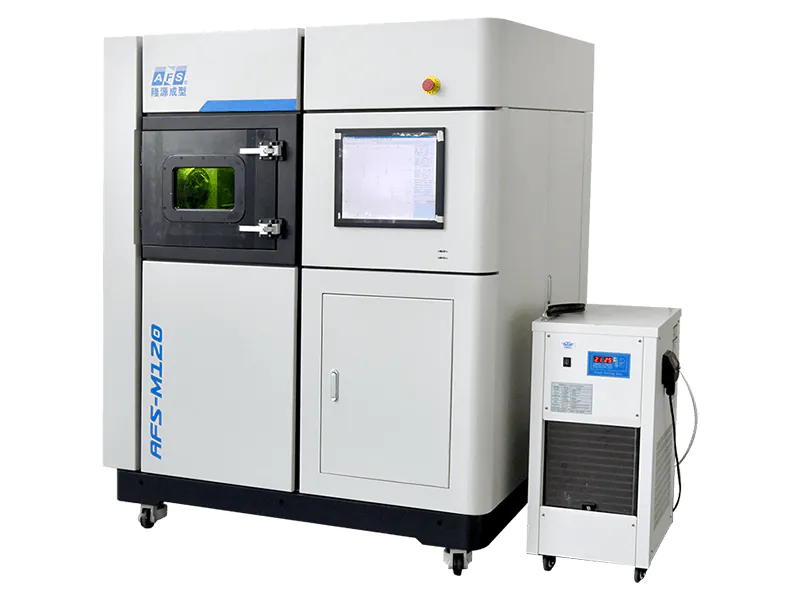
| SLM | AFS-M120 | 120 × 120 × 150 | Laser singolo, componenti in acciaio di precisione |
| AFS-M120X | 120 × 120 × 150 | Gradiente tra due materiali — dall’acciaio a una seconda lega | |
| AFS-M300XAS | 300 × 300 × 250 | Lavorazione multimateriale e in-process |
Le specifiche complete, comprese le classi di qualità certificate per ciascuna piattaforma, sono disponibili sul sito pagina dedicata alla gamma di stampanti 3D per metalli. Il modello AFS-M120XT offre la possibilità di applicare gradienti multiasse su una piattaforma di 120 × 150 × 150 mm per le transizioni da acciaio ad acciaio.
Domande frequenti
È possibile stampare l'acciaio in 3D?
Sì, in due modi. La tecnologia SLM fonde la polvere d’acciaio con un laser fino a raggiungere una densità pari o superiore al 99%. La tecnologia Metal Binder Jetting stampa un pezzo grezzo con un legante e lo sinterizza in un forno fino a raggiungere una densità compresa tra il 97% e il 99%. Entrambe le tecnologie consentono di lavorare l’acciaio inossidabile e gli acciai per utensili; la scelta dipende dalle dimensioni, dal volume e dalla tolleranza del pezzo.
Qual è l'acciaio più resistente che si può stampare in 3D?
L'acciaio maraging 1.2709 raggiunge una resistenza molto elevata dopo l'invecchiamento e mantiene la stabilità dimensionale durante il trattamento termico, motivo per cui viene utilizzato per la produzione di utensili. Per quanto riguarda la resistenza alla corrosione, il 316L è il più utilizzato. Per quanto riguarda la durezza dopo il trattamento termico, sia il 420 che l'H13 raggiungono valori pari o superiori a 50 HRC.
L'acciaio stampato in 3D è resistente quanto quello lavorato a macchina?
Dopo il trattamento HIP e il trattamento termico, l’acciaio stampato raggiunge proprietà meccaniche simili a quelle dell’acciaio forgiato per la maggior parte delle leghe. Fanno eccezione le applicazioni critiche dal punto di vista della fatica in cui il disegno tecnico prevede l’uso di acciaio forgiato: l’acciaio stampato è un prodotto diverso, non un sostituto. L’anisotropia nella direzione di costruzione è reale e deve essere presa in considerazione in fase di progettazione.
Quanto costa la stampa 3D dell'acciaio?
Per quanto riguarda i singoli pezzi, il costo è determinato principalmente dalla post-elaborazione piuttosto che dalla stampa stessa. La polvere, il tempo di lavorazione, la rimozione dei supporti o la sinterizzazione e la lavorazione meccanica delle superfici soggette a tolleranze contribuiscono tutti a determinare il costo. Per un pezzo di piccole dimensioni, la lavorazione meccanica è solitamente più economica; la stampa risulta vantaggiosa quando la geometria presenta elementi interni o quando il volume è compreso tra un prototipo e alcune centinaia di unità.
La tecnologia Binder Jetting consente di stampare parti in acciaio di dimensioni maggiori rispetto alla tecnologia SLM?
Sì, in misura considerevole. Le piattaforme con tecnologia a getto di legante della nostra gamma raggiungono dimensioni di 800 × 500 × 400 mm, mentre i sistemi SLM arrivano al massimo a 300 × 300 × 250 mm. È necessario compensare il ritiro da sinterizzazione, motivo per cui la finestra di processo deve essere convalidata per ogni singola lega.
Letture correlate
Per quanto riguarda la piattaforma, stampanti 3D industriali in metallo elenca tutti e sette i sistemi con i volumi di produzione e le configurazioni. Per quanto riguarda il ragionamento alla base della scelta, SLS vs SLM separa i due percorsi del laser.
Indicaci il grado e la geometria
Inviateci il disegno, il tipo di acciaio e il volume annuale. Vi diremo se ha senso stamparlo, quale processo è più adatto e — nei casi in cui la lavorazione meccanica o la fusione risultino più economiche — quale alternativa scegliere. Stampare un pezzo che avrebbe dovuto essere fuso è un modo costoso per imparare la differenza.