3D-Druck mit Stahl: Stahlsorten, Verfahren und was sie jeweils zu bieten haben

Stahl wird auf zwei Arten gedruckt. Entweder wird er durch einen Laserstrahl geschmolzen – SLM – oder er wird durch einen Druckkopf aufgetragen und anschließend in einem Ofen gesintert – Binder-Jetting. Gleiches Pulver, unterschiedliche physikalische Prozesse, und die Wahl zwischen diesen beiden Verfahren entscheidet darüber, welche Stahlsorten verwendet werden können und welche Festigkeit das fertige Bauteil aufweist.
Auf dieser Seite geht es um das Material, nicht um die Maschine. Es werden die sechs Güteklassen behandelt, die in der Industrie tatsächlich gedruckt werden, welche Auswirkungen die einzelnen Verfahren auf sie haben, welche Ergebnisse hinsichtlich Dichte und Toleranz am Ende erzielt werden und in welchen Bereichen das Drucken von Stahl gegenüber der zerspanenden Bearbeitung oder dem Guss den Kürzeren zieht.

Zwei Verfahren – und warum die Wahl für Stahl entscheidend ist
Beim SLM-Verfahren wird jede Schicht zu einem festen Schmelzbad aufgeschmolzen. Das Bauteil wird ohne Ofen mit einer Dichte von mindestens 99 Prozent hergestellt, und die dabei entstehenden Restspannungen werden anschließend durch einen Spannungsabbauprozess beseitigt.
Beim Binder-Jetting-Verfahren wird ein Bindemittel auf einmal über die gesamte Schicht aufgetragen, anschließend wird das Rohteil in einem Ofen gesintert. Der Druckvorgang ist schnell, da er parallel abläuft; der Ofenvorgang bestimmt die Gesamtdauer, und die beim Sintern auftretende Schrumpfung muss im Modell ausgeglichen werden.
Der praktische Unterschied bei Stahl: Beim SLM-Verfahren werden bereits im Fertigungszustand engere Toleranzen eingehalten, sodass das Werkstück direkt der Spannungsentlastung zugeführt werden kann. Das Binder-Jetting-Verfahren punktet beim Durchsatz pro Druckvorgang und bei den Stückkosten bei großen Stückzahlen, erfordert jedoch einen auf die Charge ausgelegten Sinterofen sowie ein Schrumpfungsmodell, das für die jeweilige Legierung validiert wurde.
Die Noten, die tatsächlich ausgedruckt werden
In unserem Sortiment sind mehr als 30 Legierungen zugelassen, doch sechs davon decken den Großteil des Bedarfs ab. Die nachstehende Tabelle gibt einen Überblick darüber, welche Legierungen eine Gießerei oder ein Zerspanungsbetrieb voraussichtlich beziehen kann; es handelt sich dabei nicht um einen vollständigen Katalog.
| Note | Prozess | Typische Anwendung | Was es Ihnen bietet |
|---|---|---|---|
| Edelstahl 316L | SLM, Binder-Jetting | Verteiler, Halterungen, korrosionsbeständige Teile | Schweißbar, korrosionsbeständig, leicht nachbearbeitbar |
| Edelstahl 17-4PH | SLM, Binder-Jetting | Bauteile, die Festigkeit und Härte erfordern | Härtet durch Alterung aus; gutes Verhältnis von Festigkeit zu Kosten |
| Edelstahl 420 | SLM | Formeinsätze, Verschleißflächen | Nach der Wärmebehandlung auf über 50 HRC härtbar |
| Werkzeugstahl H13 | SLM | Einsätze für den Druckguss, Warmumformwerkzeuge | Warmhärte, thermische Ermüdungsbeständigkeit |
| 1.2709 Martensit-Aging-Stahl | SLM | Hochfeste Werkzeuge, konforme Kühlung | Sehr hohe Festigkeit nach der Aushärtung, formstabil |
| Mit Keramik gefüllter Stahlverbundwerkstoff | Binder-Jetting | Abriebfeste Teile | Harte Phase in einer Stahlmatrix, als ein Stück gedruckt |
Wenn die von Ihnen benötigte Güteklasse nicht auf dieser Liste steht, sollten Sie nicht fragen: “Können Sie das drucken?”, sondern: “Gibt es dafür ein validiertes Prozessfenster?” Fast jedes Stahlpulver lässt sich einmal drucken. Die Fähigkeit, es auch in sechs Monaten an einem Mittwoch konsistent zu drucken, ist jedoch eine ganz andere Sache und hängt davon ab, ob der Lieferant die Validierungsarbeiten durchgeführt hat.
Dichte und was das für das Bauteil bedeutet
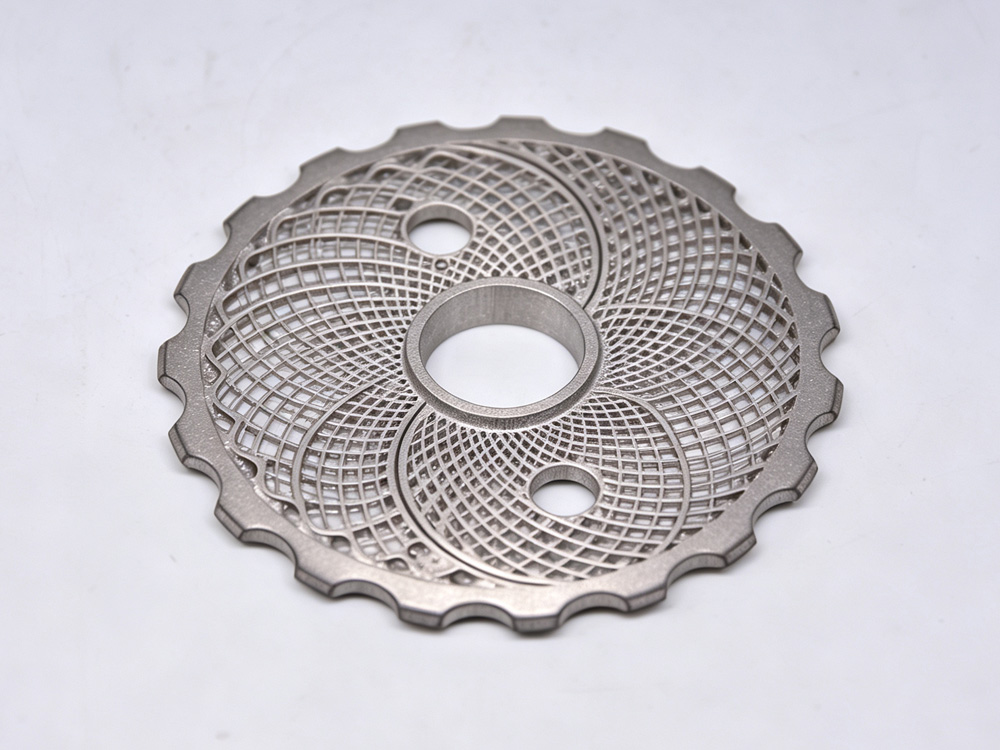
SLM erreicht in einem Arbeitsgang eine Dichte von 99 Prozent oder mehr. Der verbleibende Anteil entfällt auf Porosität aufgrund von fehlender Verschmelzung, die sich in der Regel dort konzentriert, wo das Bauteil auf die Bauplatte trifft oder wo ein Parameter zu schnell eingestellt wurde.
Beim Binder-Jetting liegt die Dichte nach dem Sintern bei 97 bis 99 Prozent. Das ist kein Fehler – es liegt in der Natur des Verfahrens. Für einen Verteiler, eine Halterung oder ein Gehäuse ist das in Ordnung. Bei einem Bauteil, das in einer bruchkritischen Anwendung Ermüdungszyklen ausgesetzt ist, reicht dies in der Regel nicht aus, und die Lösung besteht entweder im SLM-Verfahren oder in einem anschließenden HIP-Zyklus, um die Restporosität zu schließen.
Zwei Nachbearbeitungsschritte wirken sich erheblich auf die Kosten aus. Durch das Spannungsabbauverfahren werden die Restspannungen beseitigt, nicht jedoch die Porosität. Das heißisostatische Pressen verschließt die Poren, erfordert jedoch einen separaten Ofenzyklus und einen Handhabungsschritt pro Teil. Beides ist im Angebot für die Maschine nicht enthalten.
Toleranzen und Oberflächen
Im Endzustand weist keiner der beiden Prozesse eine Bearbeitungstoleranz auf. Maßgeblich sind die Angaben in der Zeichnung, und diese entscheiden darüber, ob das Teil so wie gezeichnet verwendet wird oder anschließend noch gefräst wird.
- SLM, Bestandsplan. Etwa ±0,1 mm bei kleinen Details, wobei die Genauigkeit mit zunehmender Bauteilgröße und zunehmendem Abstand zur Bauplatte abnimmt. Oberflächenrauheit Ra 8 bis 20 µm, je nach Ausrichtung der Oberfläche.
- Binder-Jetting, Bestandszustand. Etwa ±0,3 mm nach dem Sintern, da der Schrumpfungsausgleich über das gesamte Bett hinweg nie exakt ist. Oberflächenrauheit Ra 6 bis 15 µm, gleichmäßiger als beim SLM-Verfahren, da keine Treppenstufen aus dem Schmelzbad entstehen.
- Nach dem Druck bearbeitet. Beide Verfahren weisen nach dem Einspannen und Schneiden des Werkstücks eine Toleranz von ±0,02 mm auf. Fügen Sie an jeder zu bearbeitenden Fläche eine Bearbeitungszugabe von 0,5 bis 1 mm hinzu.
Die praktische Konsequenz: Ein Stahlteil mit einer Dichtfläche oder einer Lagerbohrung wird bearbeitet, unabhängig davon, mit welchem Verfahren es gedruckt wurde. Planen Sie den zweiten Arbeitsgang ein, bevor Sie die beiden Verfahren vergleichen.
Wo jedes Verfahren bei Stahl seine Stärken ausspielt
Die Wahl hängt von der Anzahl und der Form der Teile ab, nicht vom Material.
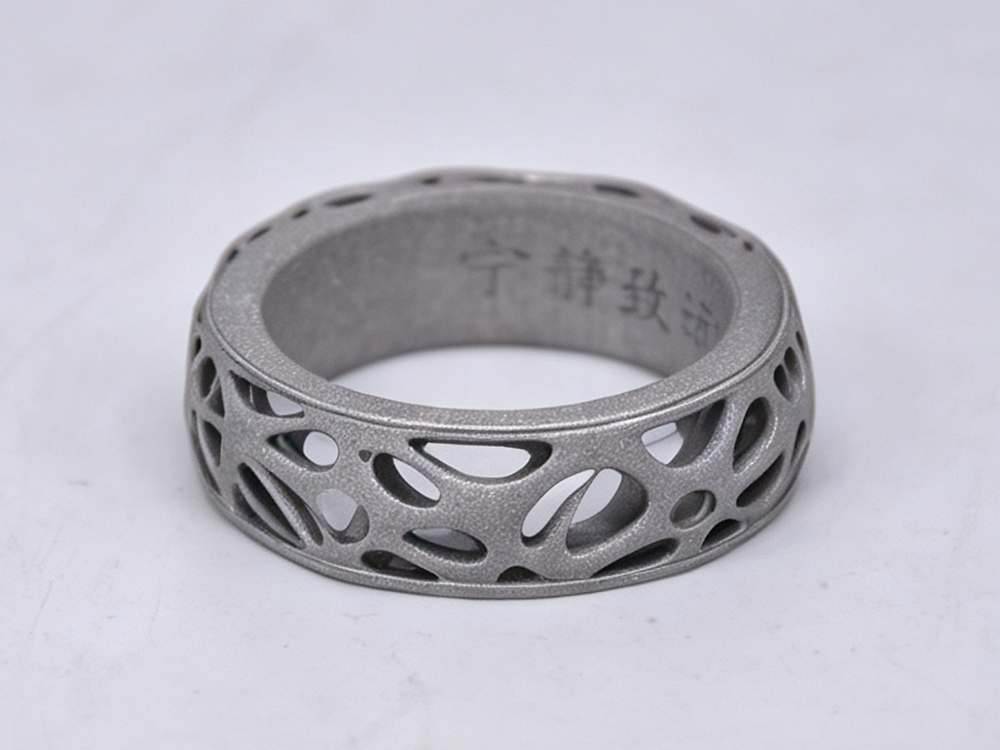
SLM überzeugt bei kleinen, detailreichen und toleranzkritischen Bauteilen: Werkzeug-Einsätze mit konformer Kühlung, dünnwandige Bauteile, Gitterkonstruktionen und alles unter etwa 150 mm, bei dem die Fertigungstoleranz entscheidend ist. Es überzeugt zudem, wenn das Bauteil sofort eingesetzt werden muss, da im kritischen Pfad kein Ofenzyklus enthalten ist.
Das Binder-Jetting-Verfahren punktet bei Volumen und Größe. Ein voll belegtes Bett mit Halterungen wird in einem Durchgang gedruckt und in einer Charge gesintert, wobei die Kosten pro Teil mit zunehmender Belegung des Bettes deutlich sinken. Es ist zudem die einzige Option für größere Stahlteile in unserem Sortiment – die Binder-Jetting-Plattformen reichen bis zu 800 × 500 × 400 mm, während die SLM-Systeme bei 300 × 300 × 250 mm ihre Obergrenze erreichen.
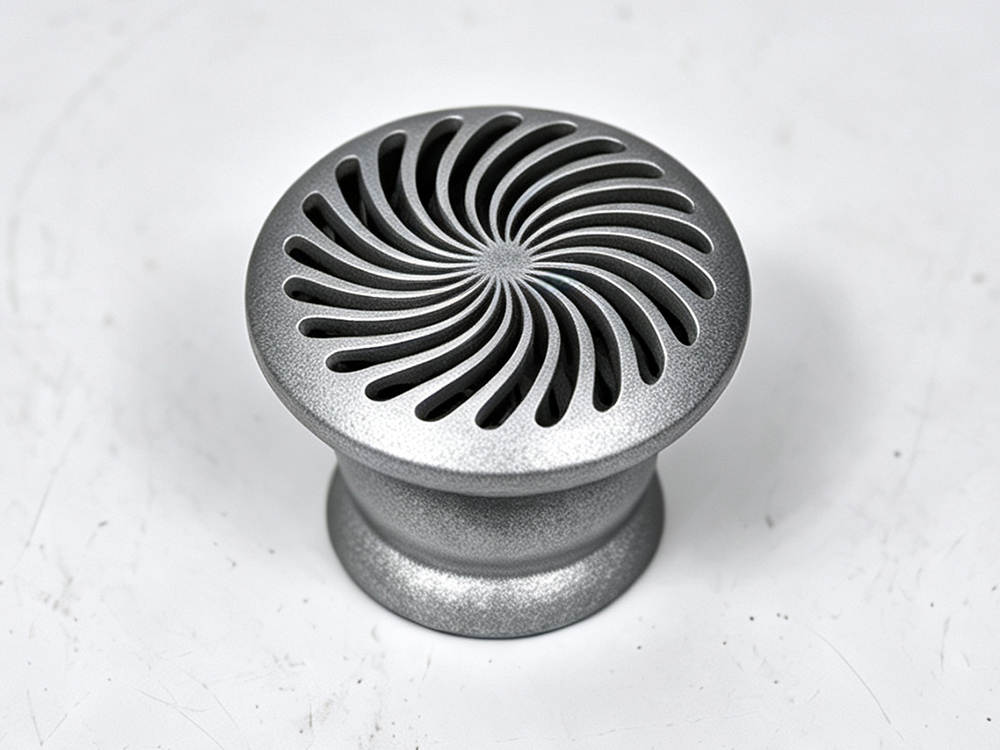
Was kostet die Stahldruckbeschriftung pro Teil?
Es gibt drei Verfahren zur Herstellung desselben Stahlteils, und es lohnt sich, diese zu vergleichen, bevor man sich für eines davon entscheidet.
Gedruckt. Pulverkosten, Maschinenzeit, Entnahme der Stützstrukturen oder Ofenzyklus sowie die Bearbeitung aller Toleranzflächen. Bei einem 200 g schweren SLM-Bauteil stellt allein das Pulver einen nennenswerten Kostenposten dar, und die Nachbearbeitung ist in der Regel teurer als der Druckvorgang selbst.
Aus dem Vollen gefertigt. Stangenmaterial plus Bearbeitungszeit. Bei einfachen Geometrien ist dies fast immer kostengünstiger als der 3D-Druck und zudem schneller. Es lohnt sich jedoch nicht mehr, wenn die Geometrie interne Kanäle aufweist oder das Verhältnis von Anschaffungskosten zu Betriebskosten ungünstig wird.
Besetzung. Eine Form, eine Gussform, ein Gussvorgang und die Nachbearbeitung. Bei geringen Stückzahlen dominieren die Werkzeugkosten, während die Stückkosten bei hohen Stückzahlen stark sinken. Bei einem Stahlbauteil, das 5.000 Mal hergestellt wird, ist der Guss fast immer die kostengünstigere Lösung – es sei denn, die Geometrie lässt sich nicht gießen.
Unser Kostenübersicht für Metall-3D-Drucker schlüsselt die ausgedruckte Route in ihre einzelnen Posten auf, einschließlich der Nachbearbeitung, die von den Anbietern oft nicht berücksichtigt wird. Die Aufschlüsselung der SLS-Kosten führt dieselbe Berechnung für die Sand- und die Wachsseite durch.
Wenn das Drucken von Stahl die falsche Lösung ist
Vier Fälle, in denen wir unseren Kunden raten, etwas anderes zu tun.
Einfache Geometrie unter 100 mm. Ein gefrästes Teil ist kostengünstiger, schneller und weist bessere Toleranzen auf. Der 3D-Druck bringt keinen Vorteil, wenn keine inneren Strukturen erreicht werden können.
Große Stückzahl einer Artikelnummer. Ab einigen Tausend Stück pro Jahr sind Gussverfahren oder herkömmliche Bearbeitungszellen hinsichtlich der Stückkosten vorteilhafter als der 3D-Druck. Der 3D-Druck hat bei komplexer Geometrie und bei den ersten paar hundert Teilen die Nase vorn, nicht jedoch bei gleichbleibenden Stückzahlen.
Teile, die eine Ermüdungslebensdauer auf Schmiedeteile-Niveau erfordern. Gedruckter Stahl nach der HIP-Behandlung ist zwar gut, aber es handelt sich dabei nicht um ein Schmiedeteil. Wenn in der Zeichnung ein geschmiedetes und ultraschallgeprüftes Teil vorgeschrieben ist, ist der gedruckte Stahl kein Ersatz – es handelt sich um ein anderes Produkt.
Teile, die so groß sind, dass sie über den Kammerrand hinausragen. Ein 900 mm langes Stahlgehäuse lässt sich auf keiner Plattform dieser Baureihe drucken. Drucken Sie stattdessen eine Sandform und gießen Sie das Gehäuse – das ist bei dieser Größe schneller und kostengünstiger als jedes Metalldruckverfahren.
Die Plattformen, die Stahl drucken
| Prozess | Modell | Bauraum (mm) | Stahlkompetenz |
|---|---|---|---|
| Binder-Jetting | 3DPTEK J160R | 160 × 65 × 65 | Edelstahl und Werkzeugstahl, keramikbeständig |
| 3DPTEK J400P | 400 × 400 × 300 | Edelstahl und Werkzeugstahl, keramikbeständig | |
| 3DPTEK J800P | 800 × 500 × 400 | Größte Plattform für das Stahl-Binder-Jetting in der Produktreihe | |
| SLM | AFS-M120 | 120 × 120 × 150 | Einzeller Laser, Präzisionsstahlteile |
| AFS-M120X | 120 × 120 × 150 | Materialübergang zwischen zwei Werkstoffen – von Stahl zu einer zweiten Legierung | |
| AFS-M300XAS | 300 × 300 × 250 | Bearbeitung verschiedener Werkstoffe sowie Bearbeitungen während des Fertigungsprozesses |
Die vollständigen Spezifikationen, einschließlich der für die einzelnen Plattformen zugelassenen Güteklassen, finden Sie auf der Seite zur Produktpalette der Metall-3D-Drucker. Der AFS-M120XT bietet auf einer Plattform mit den Abmessungen 120 × 150 × 150 mm die Möglichkeit zur mehrachsigen Gradientenbearbeitung für Übergänge von Stahl zu Stahl.
Häufig gestellte Fragen
Kann man Stahl im 3D-Druck herstellen?
Ja, auf zwei Arten. Beim SLM-Verfahren wird Stahlpulver mit einem Laser geschmolzen, wodurch eine Dichte von 99 Prozent oder mehr erreicht wird. Beim Metal-Binder-Jetting wird ein Rohling mit einem Bindemittel gedruckt und anschließend in einem Ofen auf eine Dichte von 97 bis 99 Prozent gesintert. Beide Verfahren eignen sich für Edelstahl und Werkzeugstähle; die Wahl hängt von der Größe, dem Volumen und den Toleranzen des Bauteils ab.
Welcher ist der festeste Stahl, den man im 3D-Druck herstellen kann?
Maraging-Stahl 1.2709 erreicht nach der Alterung eine sehr hohe Festigkeit und behält durch die Wärmebehandlung seine Maßhaltigkeit bei, weshalb er für den Werkzeugbau verwendet wird. In puncto Korrosionsbeständigkeit ist 316L das Arbeitstier. Was die Härte nach der Wärmebehandlung angeht, erreichen sowohl 420 als auch H13 50 HRC und mehr.
Ist 3D-gedruckter Stahl genauso fest wie maschinell bearbeiteter Stahl?
Nach dem HIP-Verfahren und der Wärmebehandlung erreicht gedruckter Stahl bei den meisten Legierungen mechanische Eigenschaften, die denen von Schmiedestahl nahekommen. Eine Ausnahme bilden ermüdungskritische Anwendungen, bei denen in der Zeichnung eine Schmiedespezifikation angegeben ist – gedruckter Stahl ist ein anderes Produkt und kein Ersatz. Die Anisotropie in der Baurichtung ist real und muss bei der Konstruktion berücksichtigt werden.
Wie viel kostet der 3D-Druck von Stahl?
Bei einzelnen Teilen werden die Kosten eher durch die Nachbearbeitung als durch den Druck bestimmt. Pulver, Maschinenzeit, das Entfernen der Stützstrukturen oder das Sintern sowie die Bearbeitung der Toleranzflächen tragen alle dazu bei. Bei kleinen Teilen ist die maschinelle Fertigung in der Regel kostengünstiger; der Druck ist vorteilhafter, wenn die Geometrie innere Merkmale aufweist oder das Volumen zwischen einem Prototyp und einigen hundert Stück liegt.
Können mit dem Binder-Jetting-Verfahren Stahlteile gedruckt werden, die größer sind als beim SLM-Verfahren?
Ja, erheblich. Die Binder-Jetting-Plattformen in unserem Sortiment reichen bis zu 800 × 500 × 400 mm, während die SLM-Systeme bei 300 × 300 × 250 mm ihre Obergrenze erreichen. Die Sinterschrumpfung muss kompensiert werden, weshalb das Prozessfenster für jede Legierung validiert werden muss.
Weiterführende Literatur
Was die Plattform betrifft, industrielle Metall-3D-Drucker listet alle sieben Systeme mit ihren Build-Volumes und Konfigurationen auf. Was die Frage nach den Hintergründen der Auswahl betrifft, SLS vs. SLM trennt die beiden Laserwege voneinander.
Nennen Sie uns die Neigung und die Geometrie
Senden Sie uns die Zeichnung, die Stahlsorte und das Jahresvolumen zu. Wir teilen Ihnen mit, ob ein 3D-Druck sinnvoll ist, welches Verfahren geeignet ist und – in den Fällen, in denen eine maschinelle Bearbeitung oder ein Gussverfahren kostengünstiger ist – welche Alternative sich stattdessen anbietet. Ein Teil zu drucken, das eigentlich gegossen werden sollte, ist eine teure Lektion, um den Unterschied zu lernen.