Industrielle 3D-Drucker: Typen, Bauvolumina und Preisklassen (2026)
Ein industrieller 3D-Drucker ist eine Serienfertigungsmaschine, die sich durch drei Merkmale auszeichnet, noch bevor die Rahmengröße erwähnt wird: eine Baukammer, in der das Bauteil als ein Stück untergebracht wird, ein unbeaufsichtigter Betrieb über Wochen statt über Stunden sowie ein Materialsystem, das für eine Strukturlegierung oder Gießereisand zugelassen ist. Bei den fünf von uns hergestellten Produktfamilien reichen die Bauvolumina von 160 × 65 × 65 mm auf einem Tischgerät für das Metall-Binder-Jetting-Verfahren, um 4.000 × 2.000 × 1.000 mm auf einer Sandplattform, mit speziell angefertigten Großformat-Linien bis zu 10 m. Die Preisklassen für 2026 reichen von etwa 1.400.000 US-Dollar bis über 1.000.000 US-Dollar ab Werk.
Diese Seite dient als Einstieg in das Produktportfolio: die fünf Prozessfamilien und ihre jeweiligen Anwendungsbereiche, die Unterschiede zwischen Industriemaschinen und Desktop-Geräten sowie die tatsächlich erhältlichen Bauvolumina und Preisklassen – und speziell für den Metallbereich, wie sich die Aufgaben zwischen Binder-Jetting-, SLM- und Gradienten-Systemen aufteilen. Der Text richtet sich an Gießereien, Einkäufer von Gussteilen und Fertigungsingenieure, die ihr erstes oder drittes industrielles System spezifizieren.
Die fünf Produktfamilien der industriellen 3D-Drucker
Sie konkurrieren nicht um dasselbe Bauteil. Die Wahl hängt vom Material, der Bauteilgröße und dem Jahresvolumen ab – nicht davon, welche Maschine die neueste ist. Jede der unten aufgeführten Baureihen wird von uns in unseren eigenen Werken gebaut und betrieben, daher entsprechen die angegebenen Produktionsvolumina und Bandbreiten unseren Angeboten.
| Familie | Was es ausgibt | Bauraum (mm) | Baujahr 2026, ab Werk | Wo es hingehört |
|---|---|---|---|---|
| Sandbindemittel-Spritzverfahren | Sandformen und -kerne | 1.800 × 1.000 × 700 → 4.000 × 2.000 × 1.000 | ~US$218K – US$1,06M | Lohngießereien, die Modellwerkzeuge ersetzen |
| SLS (Sand und PSB-Wachs) | Sandformen, Kerne und Wachsmodelle | 500 × 500 × 500 → 1.050 × 1.050 × 650 | US$200K – US$1M+ | Wachsmodelle und mittelgroße Formen |
| Metall-Binder-Jetting | Sintermetallteile | 160 × 65 × 65 → 800 × 500 × 400 | US$120K – US$570K (Metallreihe) | MIM-Ersatzteile, Serienbauteile |
| SLM | Vollverdichtete Metallteile | 120 × 120 × 150 → 300 × 300 × 250 | Ein Blick ins Innere des Metallbands US$120K – US$570K | Teile mit kritischer Dichte, Gradientenlegierungen |
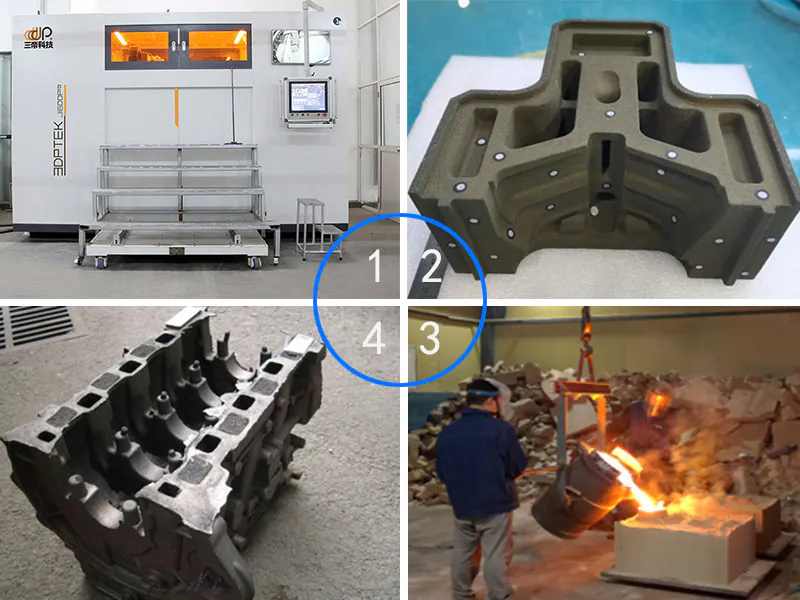
| Großformat und Sonderanfertigungen | Sand, Metall und Wachs im Maßstab | Bis zu 4.000 × 2.000 × 1.000; individuell bis zu 10 m | Preis pro Zeile; J4000-Sand ~US$682K – 740K | Überdimensionale Formen, einteilige Bauteile |
Die Preise gelten für Bänder ab Werk (2026) und verstehen sich ohne die Nachbearbeitungslinie – Sinterofen, Entpulverisierung und Bearbeitung. Die Metallbänder sind im Folgenden aufgeführt; die Stückkostenberechnung für die beiden anderen Produktfamilien finden Sie in der Kosten für den Sanddruck und Kosten für einen SLS-Drucker Anleitungen.
Was unterscheidet eine Industriemaschine von einer kleinen Maschine?
Vier Kriterien unterscheiden die beiden Kategorien voneinander, wobei nur das erste die Größe betrifft.
- Erstellen Sie ein Bauvolumen, das das Bauteil vollständig umschließt. Eine Serienmaschine muss ein Bauteil in einem Stück drucken, sonst verliert die additive Fertigung ihren Sinn. Alles, was in der längsten Achse kleiner als etwa 100 mm ist, fällt in den Bereich des Prototypenbaus.
- Automatischer Betrieb. Industrielle Anlagen sammeln Pulver zurück, überwachen den Sauerstoffgehalt und protokollieren die Parameter pro Schicht, ohne dass ein Bediener anwesend sein muss. Ein kleines Gerät schaltet sich aus, wenn der Bediener nach Hause geht.
- Geeignetes Material. Die Legierung muss mit einem Datenblatt, einem Pulverlieferanten und einem Prozessfenster geliefert werden – nicht mit einer Harzkartusche.
- Ein Nachbearbeitungsweg. Die Maschine, die das Bauteil druckt, ist nur eine halbe Zelle. Hinter jedem industriellen Metallverfahren stehen eine Wärmebehandlung, ein Entpulverisierungsschritt, ein Schritt zum Entfernen der Stützstrukturen und ein Bearbeitungszuschlag.
Wenn ein Lieferant die Frage “Ist es für den industriellen Einsatz geeignet?” allein anhand der Laserleistung beantwortet, ist die Antwort unvollständig. Die Angabe der Leistung lässt sich kostengünstig in eine Broschüre drucken; eine qualifizierte Lieferkette für Pulver hingegen nicht.
3D-Metalldrucker: drei Verfahren, drei unterschiedliche Wirtschaftlichkeitsmodelle
Wir nutzen drei verschiedene Metallbearbeitungsverfahren, da diese nicht um dasselbe Bauteil konkurrieren. Die Wahl zwischen diesen Verfahren ist die erste Entscheidung, die eher von der Geometrie und dem Volumen als von persönlichen Präferenzen bestimmt wird.

Metall-Binder-Jetting – Durchsatz pro Druckvorgang
Beim Metall-Binder-Jetting wird ein vollständiges Pulverbett aufgebracht und das Bindemittel auf einmal über die gesamte Schicht gesprüht. Da die Ablagerung parallel statt nacheinander erfolgt, hängt die Baugeschwindigkeit vom Druckkopf und nicht vom Laser ab. Damit ist dies das Metallverfahren mit dem höchsten Durchsatz pro Bauzyklus und die sinnvollste Wahl, wenn dieselbe Teilenummer wiederholt hergestellt wird.
Der Kompromiss liegt in der Dichte. Rohlinge aus dem Binder-Jet-Verfahren müssen gesintert werden, was einen Schrumpfungsausgleich erfordert, und das Verfahren erreicht nach dem Sintern eine Dichte von etwa 97–99%, während das SLM-Verfahren in einem Durchgang nahezu die volle Dichte erreicht. Für Strukturgussteile, Verteiler, Halterungen und Gehäuse ist dies in der Regel akzeptabel; für ein bruchkritisches Bauteil in der Luft- und Raumfahrt ist dies jedoch meist nicht der Fall.

Selektives Laserschmelzen – Dichte und Toleranz
Beim SLM-Verfahren wird jede Schicht Punkt für Punkt mit einem Laser geschmolzen, was zwar pro Volumeneinheit langsamer ist, aber in einem einzigen Arbeitsgang nahezu die volle Dichte erreicht. Dieses Verfahren ist die richtige Wahl, wenn das Bauteil eine enge Toleranz an der Fertigungsoberfläche, eine dünne Wand oder ein Gitter aufweist, das sich mit dem Binder-Jetting-Verfahren nur schwer verformungsfrei sintern ließe.
Unser Ein-Laser-Einstiegssystem verfügt über eine Kammer mit den Abmessungen 120 × 120 × 150 mm; das größte System der Baureihe ermöglicht zudem die Bearbeitung während des Prozesses auf einer Plattform mit den Abmessungen 300 × 300 × 250 mm. Der begrenzende Faktor für den Durchsatz beim SLM-Verfahren ist selten der Laser selbst – vielmehr sind es die Stützstrukturen, die abgeschnitten werden müssen, sowie die anschließende Spannungsentlastung.

Farbverläufe und Materialmischungen – die dritte Kategorie
Funktional abgestufte Metallteile fallen nicht unter die beiden oben genannten Verfahren. Anstatt sich für eine einzige Legierung zu entscheiden, wechselt das Aufbringmaterial im Verlauf des Bauprozesses zwischen verschiedenen Pulvern, sodass das fertige Teil eine harte Oberfläche auf einem zähen Kern oder eine verschleißfeste Oberfläche auf einem duktilen Körper aufweist. Es handelt sich dabei nach wie vor um einen Nischenbereich, und es ist eine wirklich eigenständige Technologie und keine Marketingvariante des SLM.

Bauraum: Was die sieben Systeme tatsächlich drucken
Das Bauvolumen ist der Wert, der darüber entscheidet, ob ein Projekt überhaupt realisierbar ist; daher lohnt es sich, ihn aufzulisten, anstatt ihn zu beschreiben. Die folgende Tabelle umfasst alle Metallsysteme aus unserem aktuellen Sortiment. Die Gesamtabmessungen sind ebenso wichtig wie das Bauvolumen – sie bestimmen, durch welche Tür die Maschine passen muss und wie viel Stellfläche sie benötigt.
| Modell | Prozess | Bauraum (mm) | Gesamtabmessungen (mm) | Aufgestellt für |
|---|---|---|---|---|
| 3DPTEK J160R | Metall-Binder-Jetting | 160 × 65 × 65 | 1,200 × 1,000 × 1,440 | Präzisionskleinteile und Forschung |
| 3DPTEK J400P | Metall-Binder-Jetting | 380 × 380 × 300 | 2,470 × 1,730 × 2,400 | Mittelgroße Produktionsmengen, für Keramik geeignet |
| 3DPTEK J800P | Metall-Binder-Jetting | 800 × 500 × 400 | 6,650 × 4,470 × 3,450 | Größte BJ-Plattform für Metall, auch für Keramik geeignet |
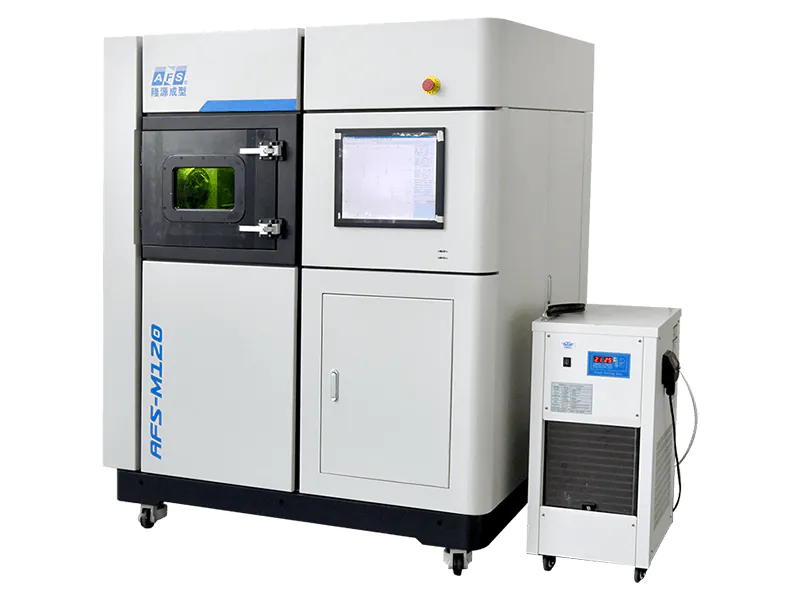
| AFS-M120 | SLM | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | Einzel-Laser-Präzision |
| AFS-M120X | SLM, zwei Materialien | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | Zweistoff-Farbverlauf |
| AFS-M120XT | SLM, mehrachsiger Gradient | 120 × 150 × 150 | 1,532 × 1,390 × 1,830 | Gradient entlang mehrerer Vektoren |
| AFS-M300XAS | SLM + Bearbeitung während des Fertigungsprozesses | 300 × 300 × 250 | 2,760 × 1,760 × 2,620 | Mehrere Materialien sowie fertige Oberflächen |
Der größte praktische Unterschied besteht zwischen der 120-mm-SLM-Plattform und dem 800-mm-Binder-Jetting-Bett. Ein Teil, das auf die erste Plattform passt, passt ohne eine Neugestaltung seiner Ausrichtung nicht auf die zweite, und ein für die zweite Plattform entworfenes Teil würde den größten Teil der ersten Plattform ungenutzt lassen. Das ist eine Frage der Spezifikation, keine Frage der Präferenz.
Alle sieben Modelle sind mit ihren vollständigen technischen Daten auf der Seite zur Produktpalette der Metall-3D-Drucker.
Durchsatz: Die Zahl, die genannt wird, und die Zahl, die entscheidend ist
Anbieter geben die Baugeschwindigkeit in Kubikzentimetern pro Stunde an. Es handelt sich zwar um eine reale Zahl, doch wird sie vor der Nachbearbeitung gemessen, und gerade die Nachbearbeitung nimmt den größten Teil der Gesamtzeit in Anspruch.
Baugeschwindigkeit beim Binder-Jetting-Verfahren
Da beim Binder-Jetting Material über die gesamte Schicht aufgebracht wird, hängt die Baugeschwindigkeit vom Druckkopf und nicht vom Laser ab, und es ist das Verfahren, bei dem die Maschine tatsächlich läuft, während niemand zusieht. Ein volles Druckbett mit kleinen Halterungen kann in einem einzigen Durchgang gefertigt werden; dasselbe Druckbett würde beim SLM-Verfahren ein Vielfaches an Zeit in Anspruch nehmen und weitaus mehr Stützstrukturen erfordern.
Die realistische Durchsatzzahl für eine Binder-Jetting-Zelle muss den Sintervorgang mit einbeziehen – einen Ofenzyklus, der sich über Tage und nicht über Stunden erstreckt. Zwei Maschinen, die mit unterschiedlichen Geschwindigkeiten drucken, können denselben Auftrag zur gleichen Zeit fertigstellen, wenn eine von ihnen auf einen freien Ofenplatz warten muss.
SLM-Baugeschwindigkeit und der Aufwand für die Nachbearbeitung
Der Durchsatz beim SLM-Verfahren wird maßgeblich von drei Faktoren bestimmt, die nichts mit der Laserleistung zu tun haben: der Höhe des Bauteils in Baurichtung, dem Umfang der Stützstrukturen und der anschließenden Spannungsentlastung. Ein Bauteil, das so ausgerichtet ist, dass möglichst wenig Stützstrukturen benötigt werden, kann doppelt so schnell gefertigt werden wie dasselbe Bauteil, bei dem die Bauhöhe minimiert wurde.
Unsere Multimaterial-Plattform löst diesen Teil des Problems auf andere Weise – sie bearbeitet das gedruckte Teil innerhalb desselben Arbeitsraums auf Maßhaltigkeit, wodurch ein Schritt zur Befestigung und Neufestlegung des Bezugspunkts entfällt, der andernfalls einen Tag pro Charge kosten würde.
Was ein industrieller 3D-Drucker kostet
Über alle fünf Produktfamilien hinweg lassen sich die Preisklassen klar voneinander abgrenzen, und innerhalb einer Produktfamilie beeinflussen drei Faktoren den Preis: zunächst die Bauform, dann die Verarbeitungstechnik – Druckköpfe oder Laser – und schließlich die Automatisierung. Da die Metallpreisklassen am häufigsten genannt werden, werden sie hier im Detail aufgeführt.
Die Preisgestaltung bei Metalladditiven ist weniger undurchsichtig, als es zunächst den Anschein hat, sobald man die Preisklassen voneinander trennt. Es gibt drei davon, die sich nicht nach Marken, sondern nach Verfahren unterscheiden.
Die drei Metallpreisbänder
- Forschungs- und Erfassungssysteme. Kompakte Ein-Laser-SLM-Plattformen für Kleinteile, Anwendungen in der Zahnmedizin und Medizin sowie für die Prozessentwicklung.
- Mittelklasse im Produktionsbereich. Multi-Laser- oder Binder-Jetting-Systeme mit größerem Baufeld, die auf eine reale Teilefamilie und einen realen Schichtplan ausgelegt sind.
- Großformatige Industrieanwendungen. Anlagen, bei denen die Baukammer eine Größe von mehreren hundert Millimetern aufweist und die umgebende Zelle – Pulverhandhabung, Ofen, Bearbeitung – ein eigenständiges Investitionsvorhaben darstellt.
In dem von uns angegebenen Preisbereich liegen Metallkonstruktionen vom Entwurf bis zur Fertigung zwischen US$120.000 und US$570.000 (ca. 0,85 bis 4,05 Millionen RMB ab Werk), wobei der genaue Preis von der Laserkonfiguration, der Kammergröße, der Pulverhandhabung und der enthaltenen Nachbearbeitungslinie abhängt. Wir veröffentlichen bewusst keinen Preis pro Modell: Dieselbe Plattform, die für zwei verschiedene Legierungen und zwei unterschiedliche Durchsatzziele konfiguriert ist, ist nicht dieselbe Maschine.
Was im Maschinenpreis nicht enthalten ist
Der Kaufpreis ist nur die Spitze des Eisbergs. Darunter verbergen sich vier Faktoren, die Erstkäufer in ihren Bann ziehen:
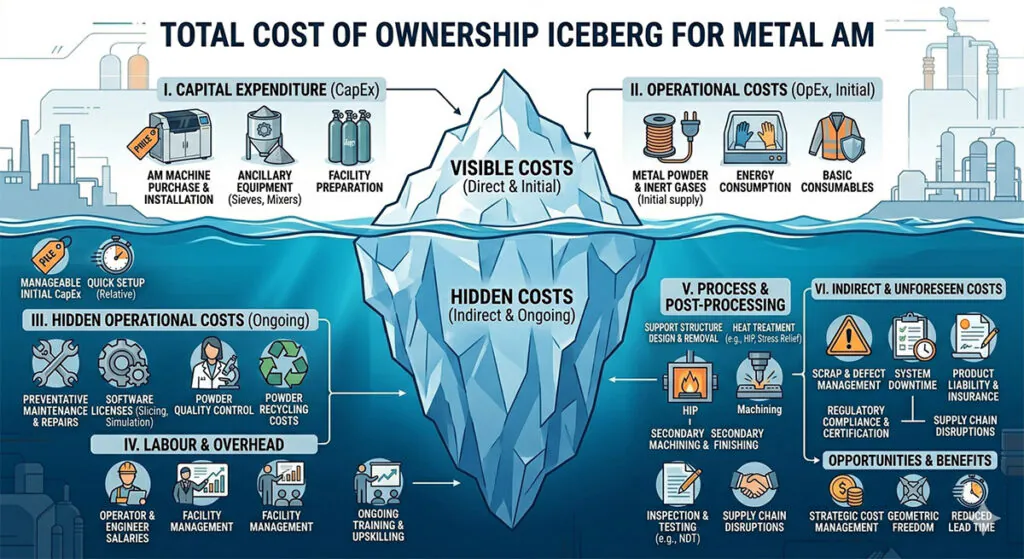
- Verbrauchsmaterialien. Metallpulver wird weniger pro Kilogramm als vielmehr pro Charge gekauft, und der verwertbare Anteil hängt von der Legierung und den Richtlinien zur Wiederverwendung ab.
- Atmosphäre und Gas. Argon für SLM und die damit verbundene Sauerstoffüberwachung sind eher ein wiederkehrender Posten als eine einmalige Ausgabe.
- Arbeiten an der Anlage. Bodenbelastung, Absaugung, Pulverhandhabungsstationen und – für das Binder-Jetting-Verfahren – ein Sinterofen, der genauso viel kosten kann wie der Drucker.
- Nachbearbeitung. Entfernung von Stützstrukturen, Wärmebehandlung, HIP-Behandlung, sofern für die jeweilige Anwendung erforderlich, sowie Bearbeitungszugaben.
Die vollständige Aufschlüsselung mit einer Berechnung der Kosten pro Teil finden Sie in unserem Kostenübersicht für Metall-3D-Drucker. Kurz gesagt: Planen Sie die gesamte Zelle, bevor Sie den Kaufvertrag für den Drucker unterzeichnen – nicht erst danach.
Die Auswahl nach dem Teil, nicht nach der Broschüre
Jedes Gespräch über Spezifikationen lässt sich auf vier Fragen reduzieren. Wenn man diese der Reihe nach beantwortet, lassen sich die meisten Unklarheiten beseitigen.
| Wenn das Teil… | Der passende Prozess | Warum |
|---|---|---|
| Passt in einen Durchmesser von 120 mm und erfordert eine enge Fertigungstoleranz | Ein-Laser-SLM | Nahezu volle Dichte in einem Arbeitsgang, minimaler Nachbearbeitungsaufwand |
| Es ist zwar klein, benötigt aber zwei Legierungen in einem Gehäuse. | SLM mit zwei Materialien oder mehrachsigem Gradienten | Der Übergang ist in die Einlage integriert und nicht nachträglich angebracht. |
| Wiederholt sich in der Lautstärke und verträgt eine Dichte von 97–991 TP3T | Metall-Binder-Jetting | Der Durchsatz skaliert mit der Kopfbreite, nicht mit der Lasergeschwindigkeit |
| ist in zwei Achsen größer als 300 mm | Binder-Jetting auf großer Plattform | Das einzige Verfahren in diesem Bereich, bei dem die Kammer gereinigt wird |
| Erfordert eine bearbeitete Oberfläche, ohne dass die Werkstückbefestigung neu justiert werden muss | SLM mit In-Process-Bearbeitung | Drucken und fertigstellen im selben Umschlag |
Eine ausführlichere Vergleichsanalyse der Verfahren – einschließlich der Bereiche, in denen die einzelnen Verfahren hinsichtlich der Kosten pro Teil Nachteile aufweisen – findet sich in Metall-Binder-Jetting im Vergleich zu SLM und in Was SLM aufnehmen kann und was nicht. Wenn es darum geht, welcher von zwei ähnlichen Prozessen zu einem Guss-Workflow passt, dieser Vergleich funktioniert eher auf der Gussseite als auf der Maschinenseite.
Wo diese Systeme bereits im Einsatz sind
Jede Metallplattform, die wir verkaufen, wird zunächst in einer unserer fünf eigenen Gießereien hergestellt, bevor sie auf den Markt kommt. Das ist aus einem ganz bestimmten Grund wichtig: Die Fehlerarten, die im zweiten Jahr auftreten – Abweichungen bei der Pulverwiederverwendung, Laserdrift, Schwankungen bei den Ofenchargen – sind solche, die wir bereits in unserer eigenen Produktion festgestellt haben, und nicht solche, die erst ein Kunde entdeckt.
Seit 1994 umfasst die Unternehmensgruppe mehr als 500 Anlagen, über 30 zertifizierte Legierungen und ist in mehr als 45 Ländern vertreten; alle Produktionsstätten sind nach ISO 9001 zertifiziert.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem industriellen 3D-Metalldrucker und einem Desktop-Metalldrucker?
Bauraum, unbeaufsichtigter Betrieb und zertifiziertes Material. Ein Desktop-Metalldrucker druckt kleine Teile aus einer festen Kartusche; ein industrielles System verarbeitet eine zertifizierte Legierung, gewinnt Pulver zurück, protokolliert Daten pro Schicht und ist für den Dauerbetrieb ausgelegt. Der Preisunterschied ist weitaus stärker auf das Materialsystem und die Pulverhandhabung zurückzuführen als auf den Rahmen.
Kann eine Maschine sowohl Stahl als auch Aluminium bedrucken?
Ja, für SLM, mit einem Pulverwechsel und einem validierten Prozessfenster pro Legierung. Beim Binder-Jetting kommen Edelstahl-, Werkzeugstahl- und Keramikpulver zum Einsatz. Die Einschränkung liegt nicht bei der Maschine, sondern bei der Pulverhandhabung und der Vermeidung von Kreuzkontaminationen zwischen den Legierungen.
Wie lange dauert ein Build?
Das hängt stärker von der Bauhöhe und dem Stützvolumen ab als von der Komplexität des Teils. Ein 150 mm hoher SLM-Druck dauert in der Regel ein bis drei Tage einschließlich Abkühlphase; ein volles Binder-Jetting-Bett benötigt mehrere Stunden für den Druck und anschließend einen Ofenzyklus, der sich über mehrere Tage erstreckt. Wir geben unsere Angebote in Drucken pro Woche statt in Stunden pro Druck an, da dies die Zahl ist, die ein Produktionsplaner verwendet.
Was kostet ein industrieller 3D-Metalldrucker?
Systeme für den Produktionsstart laufen ab US$120.000 bis US$570.000 (ca. 0,85 bis 4,05 Millionen RMB ab Werk), je nach Verfahren, Kammergröße, Laserkonfiguration und der enthaltenen Nachbearbeitungslinie. Großformatige und Multimaterial-Konfigurationen liegen am oberen Ende dieser Spanne. Die Maschine macht etwa die Hälfte der Gesamtkosten der Zelle aus; die Kostenübersicht erledigt den Rest.
Brauche ich neben dem Drucker auch einen Ofen?
Beim Binder-Jetting ist das der Fall – das Sintern ist Teil des Prozesses und keine optionale Zusatzleistung, und der Ofen stellt eine eigenständige Investitionsposition dar. Beim SLM-Verfahren wird zwar ebenfalls ein Ofen zur Spannungsentlastung benötigt, jedoch in kleinerem Maßstab. Beides ist nicht im Angebot für den Drucker enthalten, es sei denn, es wird ausdrücklich in den Einzelposten aufgeführt.
Was ist ein industrieller 3D-Drucker?
Ein Produktionssystem für die additive Fertigung, das sich durch sein Bauvolumen, den unbeaufsichtigten Betrieb und ein qualifiziertes Materialsystem auszeichnet – und nicht durch die Rahmengröße. Industriemaschinen drucken Sandgussformen, Wachsmodelle oder Metallteile bei Bauvolumina von 160 mm bis 4.000 mm und werden nicht als eigenständige Geräte, sondern zusammen mit einer Nachbearbeitungslinie (Sinterofen, Entpulverisierung, Zerspanung) erworben.
Wie viel kostet ein industrieller 3D-Drucker?
2026 Preise ab Werk nach Verfahren: Sand-Binder-Jetting ca. US$218.000–1.060.000; SLS für Sand und PSB-Wachs: 200.000–1.000.000+ US-Dollar; Metall-Binder-Jetting und SLM: 120.000–570.000 US-Dollar; Großformat- und Sonderanfertigungslinien werden pro Bauvolumen angeboten, wobei die J4000-Sandplattform bei etwa 682.000–740.000 US-Dollar liegt. Die Nachbearbeitung ist in diesen Zahlen nicht enthalten.
Welches industrielle 3D-Druckverfahren sollte ich wählen?
Passen Sie das Verfahren an das Material und das Bauteil an. Binder-Jetting für Sandformen und -kerne oder Metall-Rohlinge in Serie; SLS für Sandformen und PSB-Wachsmodelle; SLM, wenn das Bauteil vollständig dicht sein muss oder Gradientenlegierungen erfordert; großformatige Plattformen, wenn das Bauteil die Standardkammergröße überschreitet. Die obige Tabelle zur Bauteilanpassung stellt vier häufige Fälle dar.
Weiterführende Literatur
Falls die Frage zum Ablauf noch offen ist, SLS vs. SLM trennt die beiden Laserwege und Metall-Binder-Jetting im Vergleich zu SLM deckt die Metallrouten ab. Die Kostenübersicht für Metall-3D-Drucker führt die Arithmetik pro Teil durch, die sand und SLS guides cover the other two families, and the range overview lists every model with its build volume. If you would rather print parts than buy a machine, start with the 3D-Druckdienst für Metallteile. Die Leitfaden für Metall-3D-Drucker is the metal-only version of this page: routes, materials and 2026 price bands without the other four families.
Ready to specify a system?
Send the part drawing, the annual volume and the alloy. We will come back with the process that fits, the build volume it needs, the cell around it and a quotation that separates the machine from the post-processing line. If the part is better served by printing it through our 3D-Druckdienst für Metallteile before committing to a purchase, we will say so.
Request an industrial system proposal →