
Précision et tolérances de l'impression 3D au sable : ce que vous pouvez réellement obtenir
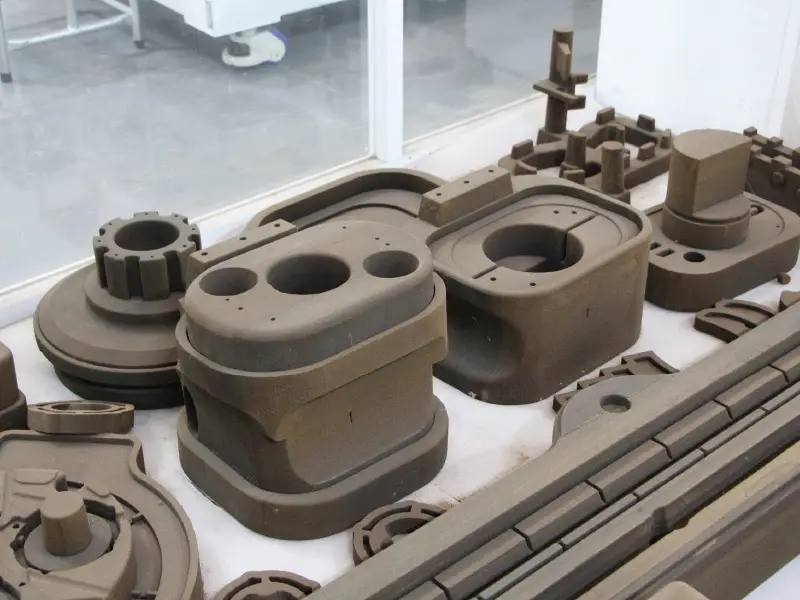
Il faut compter environ ±0,3 à 0,5 mm au niveau des détails du moule avec une imprimante à sable par jet de liant bien réglée, la valeur réelle pouvant varier en fonction de la géométrie, du type de sable et du système de liant. Cette fourchette correspond au moule lui-même. Elle ne s’applique pas à la pièce moulée : chaque alliage se rétracte lors de sa solidification, de sorte qu’un moule aux dimensions parfaites peut tout de même donner lieu à une pièce moulée présentant un écart de plusieurs millimètres. La plupart des acheteurs qui s’interrogent sur la précision de l’impression 3D sur sable s’intéressent en réalité aux pièces finies, et la réponse honnête est que la gestion de la précision commence avec le moule mais s’achève à la fonderie. Cet article est un guide théorique — qui explique d’où vient la précision, comment elle est vérifiée et comment définir des tolérances que vous pouvez réellement respecter — et non une fiche technique de machine.

La réponse directe : qu'est-ce que la précision de l'impression 3D au sable, au juste ?
Un moule en sable fabriqué par jet de liant présente une tolérance d’environ ±0,3 à 0,5 mm sur les éléments stables et bien orientés. Il s’agit d’une fourchette et non d’une valeur fixe, car trois facteurs indépendants la déterminent : la hauteur de couche (généralement comprise entre 0,28 et 0,4 mm sur les machines de production), le comportement du liant dans le sable et l’orientation de la caractéristique dans la pièce imprimée. Un bossage imprimé à la verticale tient mieux qu’une pente peu inclinée, et un noyau fin imprimé dans du sable fin tient mieux que le même noyau dans du sable de fonderie grossier. Quiconque vous donne une “ spécification de précision ” unique sans vous poser de questions sur votre pièce simplifie à l’excès, au point de rendre cette information inutile.
“Le ” niveau de détail “ importe davantage que la ” précision globale ». Un moule de 1 800 mm peut respecter les limites globales de son enveloppe dans la même plage, tandis qu’un trou de 6 mm, une nervure fine ou une empreinte de noyau se situent à l’extrémité de cette plage. C’est tout à fait normal, et c’est exactement le même comportement que l’on observe avec les outillages conventionnels sans cuisson. La machine définit la limite inférieure ; la géométrie et le matériau déterminent le résultat final. Si vous découvrez ce procédé, les mécanismes couche par couche qui sous-tendent cette fourchette sont expliqués dans Notre guide sur le fonctionnement de l'impression 3D au sable, qui présente en détail les étapes de réapplication du revêtement, d'impression et de séchage.
Une mise en garde souvent négligée dans la plupart des stratégies marketing : la précision du moule n’est pas synonyme de précision de la coulée. Le moule est une étape intermédiaire, pas le produit final. Lorsque le métal est coulé, la paroi du moule se déforme légèrement sous la pression ferrostatique, le revêtement imprègne la surface, puis l’alliage se rétracte et se déforme pendant la solidification. Une fonderie qui coule des corps de pompe et des boîtiers de vannes ne demande pas à l’imprimeur “ quelle tolérance respectez-vous ? ”, mais lui demande comment le moule se comportera une fois le métal versé. C’est pourquoi la suite de cet article accorde autant d’importance à l’aspect « fonderie » qu’à l’aspect « impression ».
D'où vient la précision de l'impression 3D sur sable ?
La précision de l’impression par jet de liant résulte à la fois de la résolution de la machine, du comportement du matériau et de l’orientation ; il ne s’agit pas d’une simple spécification que l’on peut consulter. La tête d’impression dépose des gouttelettes de liant dans le plan XY avec une bonne répétabilité ; le dispositif de réenduction dépose le sable en couches qui déterminent la résolution Z ; le liant s’infiltre ensuite à travers le lit de sable et définit l’emplacement exact où se termine le bord d’une feature. Chaque facteur peut être ajusté, et chacun a un coût associé.

Le tableau ci-dessous résume les cinq facteurs principaux, leur incidence respective sur la précision et la manière dont un service d'impression les maîtrise. Considérez-le comme une liste de contrôle : chaque ligne correspond à un élément qu'un service sérieux calibre et consigne.
| Facteur | Incidence sur la précision | Comment contrôler |
|---|---|---|
| Hauteur de couche | Incréments de 0,28 à 0,4 mm sur les faces quasi-horizontales ; les dimensions Z s'alignent par couches, et non de manière continue | Choisir la hauteur de couche pour chaque pièce ; orienter les faces critiques à la verticale ; accepter les marches sur les pentes ou les finir |
| Saturation du liant | Une saturation excessive fait gonfler les éléments et rend les contours flous ; une saturation insuffisante donne des parois fragiles et friables. | Régler la saturation en fonction du sable et de la pièce ; effectuer un étalonnage en fonction du matériau ; vérifier les coulures au niveau des trous et des noyaux minces |
| Granulométrie du sable | Les grains grossiers se tassent davantage et masquent les détails fins ; les grains fins lissent les surfaces mais ralentissent l'évacuation des gaz. | Adapter la finesse du grain à la taille des détails et à l'alliage ; utiliser un sable plus fin pour les noyaux et les surfaces détaillées |
| Orientation vers les fonctionnalités | Les planchers horizontaux présentent un effet d'escalier ; les murs verticaux assurent une meilleure résistance aux forces X et Y ; les longues portées non soutenues s'affaissent. | Maintenir les dimensions critiques dans le plan ; prendre en charge les grandes portées ; orienter les détails fins à la verticale |
| Post-traitement | Dimensions de durcissement, de revêtement et de manutention ; un moule mesuré à l’état frais peut se déplacer après cuisson | Effectuer les mesures après durcissement ; contrôler l’épaisseur du revêtement ; manipuler et transporter les moules durcis sur des supports plats |
La hauteur de couche est le premier critère sur lequel les acheteurs s'interrogent, car elle est indiquée dans la brochure. Elle détermine la résolution en Z : avec des couches de 0,4 mm, une pile verticale de 25 couches mesure 10,0 mm ; le système ne peut pas reproduire une dimension de 9,9 mm en Z sans modifier la hauteur de couche. À 0,28 mm, on gagne en résolution mais on perd en vitesse de fabrication ; c'est pourquoi le compromis entre la hauteur de couche et le débit se répercute directement sur le coût par moule. Pour la plupart des moules, c’est la géométrie qui dicte le choix : les grandes parties mâles et femelles plates s’impriment très bien à 0,4 mm, tandis qu’un noyau complexe comportant des sections minces nécessite un réglage plus fin.
Le comportement du liant est le facteur qui distingue un procédé calibré d'un procédé non calibré. La tête d’impression à jet d’encre dépose des gouttelettes à la demande, puis le liant s’infiltre à travers les grains de sable avant de durcir. Cette infiltration, associée au niveau de saturation local, détermine le contour réel de chaque élément : un trou sera légèrement sous-dimensionné si le liant s’infiltre vers l’intérieur, et légèrement surdimensionné si l’impression est réglée à une température trop élevée. C’est également là que les systèmes de matériaux ouverts prennent toute leur importance : si vous pouvez modifier indépendamment le liant et le sable, vous pouvez effectuer un calibrage adapté à votre propre mélange d’alliages et de caractéristiques, au lieu de vous contenter d’une recette figée. Notre comparaison de Systèmes de matériaux ouverts vs. fermés explique pourquoi cette liberté se répercute à la fois sur la précision et sur les coûts d'exploitation.
Précision du moule vs précision de la coulée : où se situe réellement la tolérance ?
C'est dans la pièce moulée finie que s'exprime réellement la tolérance de l'acheteur, et l'écart de la pièce par rapport à la cote nominale est principalement dû au retrait de l'alliage, et non à la tolérance de ±0,3 à 0,5 mm du moule. Le retrait linéaire de solidification typique des alliages de fonderie courants est de l'ordre de 1 à 2% : la fonte grise se situe dans la fourchette basse, l'acier et la fonte ductile dans la fourchette haute, tandis que les alliages d'aluminium se situent entre les deux. Sur une dimension de 400 mm, ce retrait correspond à 8 mm — soit un ordre de grandeur supérieur à la marge de tolérance du moule. Si la fonderie ne compense pas ce retrait dans la conception CAO avant l’impression, le moule peut être parfaitement précis et la pièce moulée présentera tout de même un écart de plusieurs millimètres.
L'épaisseur de la section aggrave le phénomène. Les sections minces se solidifient en premier et les sections épaisses alimentent ce processus ; la pièce se rétracte donc à des moments différents selon les endroits et se déforme au lieu de se rétracter de manière uniforme. Les nervures se tendent, les rebords se courbent et l'écart au niveau de la ligne de joint varie. Le sable étant un bon isolant, l’épaisseur des parois du moule et celle des noyaux modifient également la vitesse de refroidissement locale, ce qui déplace les zones où le retrait se manifeste. C’est pourquoi deux fonderies coulant le même alliage peuvent légitimement utiliser des tolérances de retrait différentes : leurs pratiques en matière de canaux de coulée, de masselottes et de sections sont différentes, ce qui explique que leur compensation diffère.
Depuis un siècle, les modélistes compensent ce phénomène en intégrant un retrait dans le modèle. L'impression sans modèle ne fait que transposer cette étape dans la CAO : les marges de retrait, les marges d'usinage et les dégagements pour l'impression du noyau sont appliqués au modèle numérique avant son impression, de sorte que le moule soit imprimé à la dimension finale majorée du retrait, et non à la dimension finale. C'est exactement le flux de travail décrit dans Notre guide sur le moulage au sable sans modèle. En pratique, cela signifie qu’un prestataire d’impression ne peut pas vous donner une estimation de la précision de la pièce moulée sur la seule base du modèle : il a besoin de connaître votre alliage, la géométrie de votre profil et, dans l’idéal, la disposition de vos canaux de coulée. La fonderie facteur de réduction Cela fait partie intégrante du travail, ce n'est pas une simple formalité.
C'est également à ce stade qu'une fonderie numérique fait honneur à son nom. Les fondeurs qui passent à l'utilisation de moules imprimés commencent généralement par un moulage d'essai, mesurent le résultat et définissent leurs facteurs de compensation pour cet alliage et cette famille de pièces. Les fabricants de pompes et de vannes, les lignes de prototypage comme celle qui soutient les activités de moulage de BMW Landshut, ainsi que les grands donneurs d’ordre du secteur aérospatial qui valident les essais de moulage suivent tous le même cycle : impression, coulée, mesure, ajustement. La rigueur qui sous-tend ce cycle est ce qui notre article sur la fonderie numérique de moulages aborde plus en détail.
Comment la précision est-elle vérifiée : du premier échantillon au moulage d'essai ?
La vérification est un processus à trois niveaux, et chaque niveau répond à une question différente. Une machine à mesurer tridimensionnelle (MMT) touche quelques repères de référence avec une grande précision et indique exactement où se situent ces points par rapport aux cotes nominales. Ce procédé est précis, lent et basé sur un échantillonnage : il convient pour vérifier quelques cotes critiques sur un premier article, mais ne permet pas d’appréhender l’ensemble du moule d’un seul coup.
Le balayage par lumière structurée est la technique qui permet de détecter ce qu’une MMT ne parvient pas à repérer. Un scanner projette un motif sur le moule, capture un nuage de points couvrant l’ensemble de la surface, puis le compare au modèle CAO, générant ainsi une carte en couleurs des écarts sur l’ensemble de la surface. Un bon scanner industriel offre une résolution largement supérieure aux tolérances que vous contrôlez ; il vous indique ainsi où le moule s’est déformé, où un noyau s’est déplacé et où se situe réellement la bande — non seulement au niveau de trois points de référence, mais partout. Pour les noyaux complexes dont la géométrie interne est inaccessible, la tomographie assistée par ordinateur permet d’effectuer la même comparaison sur l’ensemble de la pièce.
La troisième étape est celle qui revêt la plus grande importance sur le plan commercial : l’essai de coulée. La numérisation du moule permet de vérifier ce dernier ; la coulée et la mesure de la pièce moulée permettent de valider le processus. Le déroulement type du processus est le suivant : imprimer un prototype ou le premier moule, le durcir et le mesurer par rapport aux cotes nominales, ajuster les facteurs de retrait et de compensation, couler une pièce d’essai, mesurer la pièce, puis répéter l’opération jusqu’à ce que la boucle soit bouclée. Une fois les facteurs fixés, les moules de production sont imprimés selon la même recette, avec uniquement des contrôles ponctuels.
Un service d'impression digne de ce nom se chargera des deux premières couches à votre place et vous remettra le rapport dimensionnel. C'est ce rapport, associé à un essai de coulée dans votre fonderie, qui permet de transformer un moule imprimé “ à peu près correct ” en un processus documenté et reproductible. Si vous souhaitez que la fabrication des moules et des noyaux soit confiée à des professionnels qui maîtrisent ce cycle au quotidien, notre service d'impression 3D de moules en sable et de noyaux prend en charge la fabrication de pièces à partir de fichiers CAO, en passant par l'impression d'outils, mesures comprises.
Quand la précision n'a pas d'importance
Un moule en sable est un consommable. Il est utilisé une seule fois, puis démoulé ; il ne s'use jamais, ne se déforme jamais à force d'être réutilisé et n'a jamais besoin de respecter une tolérance sur une surface que le métal ne verra jamais. Ce simple fait change complètement la donne en matière de précision. Le système de canaux de coulée, les masselottes, les évents et le côté opposé à la ligne de joint ne font l’objet d’aucune exigence dimensionnelle au-delà de la simple “ fonctionnalité ”, et y consacrer le budget de tolérance revient à un pur gaspillage.
Plus important encore, bon nombre des caractéristiques qui nécessitent une réelle précision sur la pièce finie sont de toute façon usinées après le moulage. Les alésages, les faces d’étanchéité, les brides d’accouplement et les surfaces de repérage sont usinés dans l’atelier d’usinage ; la pièce moulée doit simplement présenter une surépaisseur suffisante, de manière constante. Dès lors qu’une caractéristique doit être usinée, la tolérance du moule s’assouplit pour garantir “ une surépaisseur présente partout où cela est nécessaire ”, ce qui est bien plus facile à réaliser que de maintenir la cote finale dans le sable. Les concepteurs qui comprennent cela cessent d’exiger des tolérances d’usinage sur un moule consommable et commencent à exiger une surépaisseur fiable.
Si l'on compare cela à un gabarit usiné, l'avantage économique est évident. Un modèle en bois ou en résine usiné par CNC peut offrir une précision de ±0,1 mm, voire meilleure — mais il coûte entre 3 000 et 15 000 €, sa fabrication prend entre 4 et 8 semaines, et il n’atteint cette précision que parce qu’il est réutilisé des milliers de fois. Un moule imprimé est à usage unique et offre une précision de ±0,3 à 0,5 mm, ce qui est largement suffisant pour une pièce moulée qui sera de toute façon usinée par la suite. Comparaison entre l'approche traditionnelle et l'approche « sans modèle » sur ce site explique précisément où se situe ce compromis en fonction des différents volumes de production, et Notre guide des tarifs de l'impression 3D au sable montre comment la décision relative à la tolérance détermine le numéro de pièce.
Cela ne signifie pas pour autant que la précision n’ait aucune importance — cela signifie simplement qu’il faut miser sur la précision là où cela en vaut la peine. Imposez des tolérances serrées sur les caractéristiques que la pièce moulée doit conserver à l’état brut, ajoutez de la matière et laissez l’atelier d’usinage se charger des tolérances les plus serrées, tout en laissant le moule remplir son rôle de moule. C’est ainsi qu’une fonderie utilise son budget de tolérance sans dépenser trop en outillage.
Conseils pratiques à l'intention des créateurs et des acheteurs
Commencez par les caractéristiques qui seront usinées. Marquez chaque alésage, chaque face et chaque siège qui sera usiné après la coulée, et ajoutez une marge d’usinage conformément aux conventions de la fonderie — généralement quelques millimètres de chaque côté — avant même que le modèle n’atteigne l’imprimante. Vérifiez ensuite les éléments qui doivent rester « verts » : ce sont les seuls qui permettent réellement de tester la précision du moule, et ce sont eux qu’il faut coter avec soin et vérifier sur le premier article.
Orientez délibérément les éléments critiques. Conservez les dimensions importantes dans le plan XY, où la tête d’impression définit le bord ; évitez de compter sur la précision en Z sur plusieurs couches ; placez les détails fins sur les parois verticales plutôt que sur les surfaces horizontales ; et prévoyez des supports pour les longues portées afin qu’elles ne s’affaissent pas sous leur propre poids avant le durcissement. L'orientation est une source de précision gratuite : faire pivoter le modèle ne coûte rien et permet d'obtenir la précision maximale sur les éléments qui vous importent.
Renseignez-vous auprès du prestataire d’impression sur les limites techniques avant de finaliser votre modèle. Demandez quelle est l’épaisseur minimale de paroi, la taille minimale de trou ou de noyau que le système de liant permet d’obtenir de manière fiable avec le sable de votre choix, ainsi que la fourchette empirique indiquée par leur étalonnage pour votre type de géométrie. Un prestataire sérieux réalise des échantillons d’étalonnage et peut vous en montrer un ; un prestataire qui vous donne un chiffre sans poser de questions vous dit tout ce que vous devez savoir. Et comme la précision est une propriété du processus et non une propriété de la machine, il est utile de comparer les méthodes d’étalonnage des différents prestataires avant de faire votre choix — Notre guide d'achat des imprimantes 3D à sable explique les questions à poser, et le classement actuel des machines en fonction de leur volume d'impression, de leur valeur et de leur précision offre un point de départ indépendant des fournisseurs.
Définissez vos points de référence de la manière dont la fonderie les mesurera. Si vous indiquez les cotes à partir des mêmes faces de référence que celles utilisées par la machine à mesurer tridimensionnelle (MMT) et l'atelier d'usinage, vous éviterez ainsi les cumuls de tolérances et les litiges ultérieurs. Et adaptez les spécifications aux besoins : si une pièce est usinée, ne spécifiez pas le moule avec une tolérance d'usinage ; si une surface est purement esthétique, ne la spécifiez pas du tout. Les machines elles-mêmes sont dimensionnées pour des tâches réelles — de la J1800 traitant un moule de taille moyenne à la J4000Pro imprimant des sections de plusieurs tonnes — et la gamme complète d'imprimantes 3D « Full Sand » C'est l'endroit idéal pour vérifier si les dimensions d'impression correspondent à celles de vos pièces.
Si vous définissez les spécifications d'un moule destiné à un alliage et à une gamme de pièces spécifiques, le moyen le plus rapide d'obtenir un plan de tolérances réaliste est de vous adresser à des professionnels qui établissent ce genre de devis au quotidien. Demandez un devis officiel à l'équipe de 3DPTEK et précisez votre alliage, les dimensions de la pièce ainsi que les caractéristiques qui seront usinées par la suite : vous obtiendrez une fourchette de précision fiable ainsi qu'une recommandation concernant la hauteur de couche et le choix du sable, et non pas une simple valeur tirée d'une brochure.
Rédigé par l'équipe d'ingénieurs de 3DPTEK — celle-là même qui gère au quotidien nos propres fonderies et nos imprimantes 3D à sable. À propos de 3DPTEK.
Foire aux questions
Quelle est la précision de l'impression 3D sur sable ?
Au niveau des détails du moule, cela correspond à environ ±0,3 à 0,5 mm, en fonction de la géométrie, du type de sable et du système de liant. La hauteur de couche, comprise entre 0,28 et 0,4 mm, détermine la résolution en Z, tandis que le débordement du liant définit le bord réel des éléments en XY. Cette bande décrit le moule ; la pièce moulée finie présente un retrait supplémentaire dû à l’alliage, ce qui la rend plus lâche.
À quelle tolérance dois-je m'attendre pour un moule en sable imprimé en 3D ?
Il faut s'attendre à une tolérance de ±0,3 à 0,5 mm sur les éléments stables et bien orientés — parois verticales, saillies et empreintes de noyau — et à des résultats moins précis sur les sections minces, les pentes peu prononcées et les longues portées non soutenues. La compensation du retrait effectuée par la fonderie est le facteur déterminant pour le moulage final ; la tolérance du moule n'est donc qu'un élément parmi d'autres qui contribuent à la précision globale.
Est-ce aussi précis qu'un gabarit usiné par commande numérique ?
Non. Un gabarit usiné peut offrir une précision de ±0,1 mm, voire meilleure, mais il coûte entre 3 000 et 15 000 € environ et sa fabrication prend entre 4 et 8 semaines ; cette précision s’acquiert au fil de milliers de réutilisations. Un moule imprimé est à usage unique et offre une précision de ±0,3 à 0,5 mm — ce qui est suffisant pour une pièce moulée qui sera usinée après la coulée.
À quel type de finition puis-je m'attendre ?
La surface du moule reproduit la structure du lit de sable ; le rendu final dépend donc principalement de la granulométrie : un sable plus fin donne des surfaces plus lisses, tandis qu’un sable plus grossier donne des surfaces plus rugueuses. On peut s’attendre à une texture comparable à celle d’un moule en sable vert de bonne qualité ou d’un moule sans cuisson. Les revêtements et les lavages de fonderie lissent la surface avant la coulée et améliorent le rendu de surface de la pièce moulée à la sortie du moule.
Quel sera le degré de précision de ma pièce moulée une fois terminée ?
Cette valeur est déterminée par le retrait de l’alliage — généralement de l’ordre de 1 à 21 TP3T en linéaire — auquel s’ajoutent l’épaisseur de la section, le système d’alimentation et les pratiques de la fonderie. La tolérance de ±0,3 à 0,5 mm du moule ne représente qu’une petite partie du total. Avec une compensation correcte du retrait et un moulage d’essai, les moules imprimés respectent les mêmes classes de tolérance de moulage que les outillages conventionnels.
Comment la précision est-elle vérifiée ?
Ce processus se déroule en trois étapes : une machine à mesurer tridimensionnelle (CMM) vérifie avec précision les points de référence ; un balayage par lumière structurée compare un nuage de points couvrant l'ensemble de la surface au modèle CAO et détecte les déformations ; enfin, un essai de coulée permet de mesurer la pièce coulée réelle. Le processus consiste à imprimer, durcir, mesurer, ajuster la compensation, couler, puis mesurer à nouveau, jusqu’à ce que la boucle soit bouclée.


