
Akurasi & Toleransi Pencetakan 3D Berbahan Pasir: Hasil yang Benar-Benar Dapat Anda Gunakan
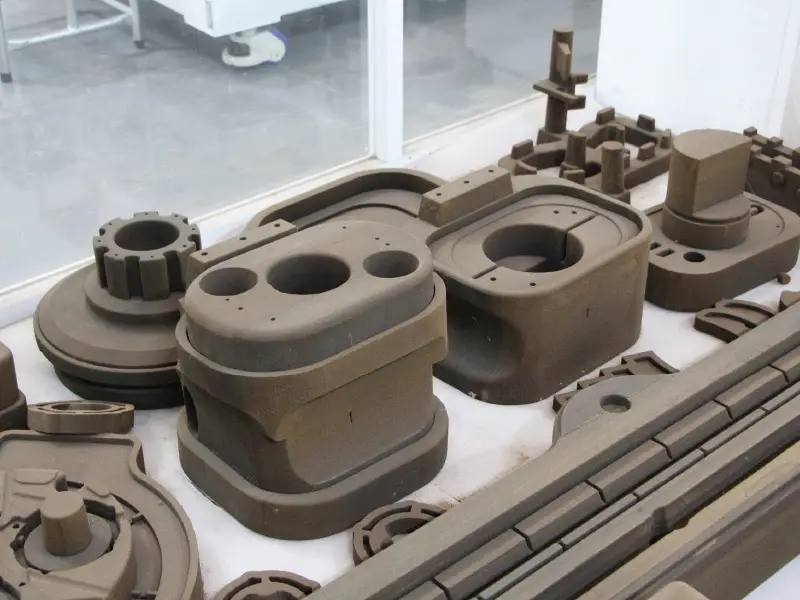
Perkirakan selisih sekitar ±0,3–0,5 mm pada tingkat detail cetakan dari printer pasir dengan teknologi binder jetting yang telah disetel dengan baik, dengan angka sebenarnya dapat bervariasi tergantung pada geometri, jenis pasir, dan sistem pengikat. Rentang tersebut menggambarkan cetakan itu sendiri. Rentang tersebut tidak menggambarkan hasil pengecoran: setiap paduan logam menyusut saat mengeras, sehingga cetakan yang sempurna secara dimensi tetap dapat menghasilkan coran yang memiliki selisih beberapa milimeter. Sebagian besar pembeli yang menanyakan akurasi pencetakan 3D pasir sebenarnya bertanya tentang bagian jadi, dan jawaban jujurnya adalah bahwa perencanaan akurasi dimulai dari cetakan tetapi berakhir di bengkel pengecoran. Artikel ini adalah panduan prinsip — dari mana akurasi berasal, bagaimana diverifikasi, dan bagaimana menentukan toleransi yang benar-benar dapat Anda penuhi — bukan lembar spesifikasi mesin.

Jawaban Langsung: Apa Sebenarnya Akurasi Pencetakan 3D dengan Pasir Itu?
Cetakan pasir dengan teknologi binder jetting memiliki toleransi sekitar ±0,3–0,5 mm pada fitur yang stabil dan terorientasi dengan baik. Angka tersebut merupakan kisaran, bukan angka pasti, karena ditentukan oleh tiga hal yang saling independen: tinggi lapisan (biasanya 0,28–0,4 mm pada mesin produksi), perilaku pengikat dalam pasir, dan bagaimana fitur tersebut diorientasikan dalam proses pembuatan. Sebuah tonjolan yang dicetak dalam posisi tegak lurus akan lebih kokoh daripada yang dicetak pada kemiringan landai, dan inti halus yang dicetak dalam pasir halus akan lebih kokoh daripada inti yang sama dalam pasir pengecoran kasar. Siapa pun yang menyebutkan satu “spesifikasi akurasi” tanpa menanyakan detail bagian Anda, berarti menyederhanakan masalah hingga melampaui batas kegunaannya.
“Tingkat ketelitian fitur” lebih penting daripada “akurasi keseluruhan.” Cetakan berukuran 1.800 mm dapat mempertahankan batas luar keseluruhannya dalam rentang yang sama, sementara lubang berdiameter 6 mm, rusuk tipis, atau cetakan inti berada di ujung rentang tersebut. Hal itu wajar, dan merupakan perilaku yang sama seperti yang Anda lihat pada perkakas konvensional tanpa pemanggangan. Mesin menentukan batas bawah; geometri dan bahan menentukan di mana hasil akhir sebenarnya berada. Jika Anda baru mengenal proses ini, mekanisme lapisan demi lapisan di balik rentang tersebut dijelaskan dalam panduan kami tentang cara kerja pencetakan 3D dengan pasir, yang menjelaskan langkah-langkah pelapisan ulang, pencetakan, dan pengeringan.
Peringatan yang sering diabaikan dalam kebanyakan strategi pemasaran: akurasi cetakan bukanlah akurasi pengecoran. Cetakan hanyalah produk antara, bukan hasil akhir. Saat logam dituangkan, dinding cetakan sedikit berubah bentuk akibat tekanan ferrostatik, lapisan pelapis meresap ke permukaan, dan paduan logam kemudian menyusut serta mengalami distorsi selama proses pemadatan. Sebuah pengecoran yang menuangkan badan pompa dan rumah katup tidak menanyakan kepada pencetak, “toleransi apa yang Anda terapkan” — melainkan menanyakan bagaimana perilaku cetakan setelah logam dituangkan. Itulah sebabnya bagian selanjutnya dari artikel ini menghabiskan waktu yang sama banyak untuk membahas sisi pengecoran seperti halnya sisi pencetak.
Dari Mana Asal Akurasi Pencetakan 3D Berbahan Pasir
Akurasi dalam proses binder jetting merupakan gabungan dari resolusi mesin, perilaku material, dan orientasi — ini bukanlah satu spesifikasi yang dapat Anda cari begitu saja. Kepala cetak menempatkan tetesan pengikat pada bidang XY dengan tingkat pengulangan yang baik; alat pelapis ulang (recoater) meletakkan pasir secara berlapis-lapis yang menentukan resolusi Z; kemudian pengikat meresap melalui tumpukan butiran dan menentukan di mana tepi suatu fitur sebenarnya berakhir. Setiap faktor dapat disesuaikan, dan masing-masing memiliki biaya yang terkait.

Tabel di bawah ini merangkum lima faktor utama, pengaruh masing-masing faktor terhadap akurasi, serta cara layanan percetakan mengendalikannya. Bacalah tabel ini sebagai daftar pengendalian: setiap baris merupakan hal yang dikalibrasi dan didokumentasikan oleh layanan percetakan yang profesional.
| Faktor | Pengaruh terhadap akurasi | Cara mengendalikan |
|---|---|---|
| Tinggi lapisan | Langkah 0,28–0,4 mm pada permukaan yang hampir horizontal; dimensi Z jatuh pada kelipatan lapisan, bukan secara kontinu | Tentukan tinggi lapisan per bagian; atur permukaan-permukaan penting agar vertikal; biarkan langkah-langkah pada lereng atau rapikan |
| Saturasi pengikat | Saturasi yang berlebihan membuat fitur-fitur tampak membesar dan tepi-tepinya menjadi kabur; sedangkan saturasi yang rendah menghasilkan dinding yang lemah dan rapuh | Sesuaikan tingkat saturasi dengan jenis pasir dan bagiannya; lakukan kalibrasi sesuai bahan; periksa adanya kebocoran pada lubang dan inti yang tipis |
| Ukuran butiran pasir | Butiran kasar menghasilkan tekstur yang lebih kasar dan mengaburkan detail halus; sedangkan butiran halus membuat permukaan menjadi halus namun memperlambat pelepasan udara | Sesuaikan tingkat kehalusan butiran dengan ukuran fitur dan jenis paduan; gunakan pasir yang lebih halus untuk inti dan permukaan detail |
| Orientasi fitur | Bagian atas yang horizontal menunjukkan pola berundak; dinding vertikal paling baik menahan XY; bentang panjang yang tidak disangga akan melengkung | Pastikan dimensi-dimensi kritis tetap berada dalam bidang; dukung bentang yang panjang; atur fitur-fitur halus agar menghadap vertikal |
| Pasca-pemrosesan | Pengeringan, pelapisan, dan penanganan dimensi pergeseran; cetakan yang diukur dalam kondisi mentah dapat bergeser setelah dipanggang | Lakukan pengukuran setelah proses pengeringan; pantau ketebalan lapisan; tangani dan angkut cetakan yang sudah kering di atas alas yang datar |
Tinggi lapisan adalah faktor pertama yang ditanyakan pembeli, karena tercantum dalam brosur. Hal ini menentukan resolusi sumbu Z: pada lapisan setebal 0,4 mm, tumpukan vertikal sebanyak 25 lapisan setinggi 10,0 mm; sistem tidak dapat menghasilkan dimensi 9,9 mm pada sumbu Z tanpa mengubah tinggi lapisan. Pada ketinggian lapisan 0,28 mm, Anda mendapatkan resolusi yang lebih tinggi tetapi kehilangan kecepatan pencetakan; itulah sebabnya kompromi antara ketinggian lapisan dan throughput tercermin langsung dalam biaya per cetakan. Untuk sebagian besar cetakan, geometri lah yang menentukan pilihan: bagian atas dan bawah cetakan yang besar dan datar dapat dicetak dengan baik pada ketinggian lapisan 0,4 mm, sedangkan inti cetakan yang kompleks dengan bagian-bagian tipis memerlukan pengaturan yang lebih halus.
Perilaku bahan pengikat merupakan faktor yang membedakan proses yang telah dikalibrasi dengan yang belum dikalibrasi. Printhead inkjet menyemprotkan tetesan sesuai permintaan, dan bahan pengikat kemudian meresap melalui butiran pasir sebelum mengeras. Proses meresap tersebut, ditambah tingkat saturasi lokal, menentukan tepi sebenarnya dari setiap fitur — sebuah lubang akan tercetak sedikit lebih kecil jika bahan pengikat merembes ke dalam, dan sedikit lebih besar jika pengaturan cetakan disetel pada suhu tinggi. Inilah juga mengapa sistem bahan terbuka sangat penting: jika Anda dapat mengubah pengikat dan pasir secara terpisah, Anda dapat mengkalibrasi sesuai dengan campuran paduan dan fitur Anda sendiri, alih-alih harus menerima resep yang sudah ditetapkan. Perbandingan kami mengenai sistem material terbuka vs. tertutup menjelaskan mengapa kebebasan tersebut tercermin baik dalam akurasi maupun biaya operasional.
Akurasi Cetakan vs. Akurasi Pengecoran: Di Mana Letak Toleransi yang Sebenarnya
Hasil pengecoranlah yang sebenarnya menentukan batas toleransi pembeli, dan penyimpangan hasil pengecoran dari nilai nominal lebih banyak dipengaruhi oleh penyusutan paduan, bukan oleh toleransi cetakan sebesar ±0,3–0,5 mm. Penyusutan pemadatan linier yang umum untuk paduan cor yang umum berkisar antara 1–2%: besi abu-abu di kisaran terendah, baja dan besi ulet di kisaran lebih tinggi, serta paduan aluminium di antaranya. Pada dimensi 400 mm, 2% setara dengan 8 mm — satu orde besar lebih besar daripada rentang toleransi cetakan. Jika pabrik pengecoran tidak mengkompensasi penyusutan tersebut dalam CAD sebelum pencetakan, cetakan bisa saja sangat akurat namun hasil corannya tetap akan melenceng beberapa milimeter.
Ketebalan bagian memperparah masalah ini. Bagian yang tipis membeku lebih dulu dan bagian yang tebal menyuplai panas ke sana, sehingga komponen menyusut pada waktu yang berbeda di tempat yang berbeda dan mengalami distorsi alih-alih menyusut secara merata. Rongga tarik, flensa melengkung, dan celah garis pemisah berubah. Karena pasir merupakan isolator yang baik, ketebalan dinding cetakan dan inti juga memengaruhi laju pendinginan lokal, yang mengubah lokasi munculnya penyusutan. Inilah sebabnya mengapa dua pengecoran yang menuangkan paduan yang sama dapat secara sah menggunakan toleransi penyusutan yang berbeda: praktik pembuatan saluran masuk, saluran naik, dan penampang mereka berbeda, sehingga kompensasinya pun berbeda.
Selama satu abad, pembuat pola telah mengatasi hal ini dengan memasukkan faktor penyusutan ke dalam pola. Pencetakan tanpa pola hanya memindahkan langkah tersebut ke dalam CAD: toleransi penyusutan, toleransi pemesinan, dan jarak aman cetakan inti diterapkan pada model digital sebelum dicetak, sehingga cetakan diproduksi dengan ukuran akhir ditambah faktor penyusutan, bukan hanya ukuran akhir saja. Itulah tepatnya alur kerja yang dijelaskan dalam panduan pengecoran pasir tanpa cetakan kami. Akibatnya, penyedia jasa pencetakan tidak dapat memberikan perkiraan akurasi pengecoran hanya berdasarkan model saja — mereka memerlukan data paduan logam Anda, geometri penampang, dan idealnya tata letak saluran pengecoran. Pabrik pengecoran tersebut faktor penyusutan Itu merupakan bagian dari pekerjaan, bukan sekadar tambahan belaka.
Inilah juga titik di mana sebuah foundry digital benar-benar membuktikan namanya. Para pengecor yang beralih ke cetakan cetak biasanya memulai dengan pengecoran uji coba, mengukur hasilnya, dan menetapkan faktor kompensasi untuk paduan dan kelompok komponen tersebut. Pabrik pompa dan katup, lini prototipe seperti yang mendukung pekerjaan pengecoran BMW Landshut, serta kontraktor utama di sektor kedirgantaraan yang melakukan pengujian pengecoran uji coba, semuanya menjalankan siklus yang sama: mencetak, menuang, mengukur, menyesuaikan. Disiplin di balik siklus itulah yang artikel kami tentang pabrik pengecoran digital membahasnya secara lebih rinci.
Bagaimana Akurasi Diverifikasi: Mulai dari Produk Pertama hingga Pengecoran Uji Coba
Verifikasi merupakan proses tiga tahap, dan setiap tahap menjawab pertanyaan yang berbeda. Mesin pengukur koordinat (CMM) menyentuh beberapa fitur acuan dengan presisi tinggi dan memberi tahu Anda secara tepat di mana titik-titik tersebut berada relatif terhadap nilai nominal. Proses ini akurat, lambat, dan berbasis sampel — cocok untuk memeriksa beberapa dimensi kritis pada produk pertama, tetapi tidak cocok untuk memahami keseluruhan cetakan sekaligus.
Pemindaian cahaya terstruktur adalah teknologi yang menangkap apa yang terlewatkan oleh CMM. Sebuah pemindai memproyeksikan pola ke cetakan, menangkap awan titik bidang penuh, dan membandingkannya dengan model CAD, sehingga menghasilkan peta warna penyimpangan di seluruh permukaan. Pemindai industri yang baik memiliki resolusi yang jauh lebih halus daripada toleransi yang Anda periksa, sehingga dapat menunjukkan di mana cetakan melengkung, di mana inti bergeser, dan di mana posisi pita sebenarnya — bukan hanya pada tiga titik acuan, tetapi di seluruh bagian. Untuk inti yang kompleks di mana geometri internalnya tidak dapat disentuh, tomografi terkomputasi memberikan perbandingan bidang penuh yang sama di dalam bagian tersebut.
Lapisan ketiga adalah yang paling penting secara komersial: uji pengecoran. Pemindaian cetakan digunakan untuk memverifikasi cetakan; penuangan dan pengukuran hasil pengecoran digunakan untuk memverifikasi prosesnya. Alur kerja umumnya berjalan seperti ini: mencetak artefak fitur atau cetakan pertama, mengeringkannya, dan mengukurnya berdasarkan ukuran nominal, menyesuaikan faktor penyusutan dan kompensasi, menuangkan cetakan uji, mengukur hasil cetakan, dan mengulangi proses tersebut hingga siklus tertutup. Setelah faktor-faktor tersebut ditetapkan, cetakan produksi dicetak menggunakan resep yang sama dengan hanya pemeriksaan acak.
Layanan pencetakan yang layak digunakan akan mengerjakan dua lapisan pertama untuk Anda dan menyerahkan laporan dimensi. Laporan tersebut, ditambah uji pengecoran di bengkel pengecoran Anda, adalah hal yang mengubah cetakan hasil pencetakan dari sekadar “cukup mendekati” menjadi proses yang terdokumentasi dan dapat diulang. Jika Anda ingin pekerjaan cetakan dan inti ditangani oleh orang-orang yang menjalankan siklus ini setiap hari, layanan pencetakan 3D cetakan pasir dan inti kami meliputi proses mulai dari desain CAD hingga pembuatan perkakas cetak, termasuk pengukuran.
Ketika Akurasi Tidak Menjadi Masalah
Cetakan pasir adalah bahan habis pakai. Cetakan ini hanya digunakan sekali untuk menuangkan logam cair, lalu dihancurkan setelah proses pengecoran selesai; cetakan ini tidak pernah aus, tidak pernah melengkung akibat penggunaan berulang, dan tidak perlu memenuhi toleransi pada permukaan yang tidak pernah bersentuhan dengan logam. Fakta sederhana ini benar-benar mengubah perspektif mengenai akurasi. Sistem saluran, riser, ventilasi, dan sisi jauh dari garis pemisah tidak memiliki persyaratan dimensi selain “berfungsi dengan baik,” dan menghabiskan anggaran toleransi untuk bagian-bagian tersebut hanyalah pemborosan belaka.
Yang lebih penting lagi, banyak fitur yang membutuhkan presisi tinggi pada bagian jadi sebenarnya tetap diproses dengan mesin setelah pengecoran. Lubang, permukaan penyegelan, flensa pasangan, dan permukaan penentu posisi dipotong di bengkel mesin; coran hanya perlu dikirim dengan ketebalan bahan yang cukup, secara konsisten. Begitu suatu fitur akan diproses, toleransi cetakan pada fitur tersebut dilonggarkan menjadi “bahan baku tersedia di mana pun dibutuhkan,” yang merupakan pekerjaan yang jauh lebih mudah daripada mempertahankan dimensi akhir dalam cetakan pasir. Para perancang yang memahami hal ini berhenti meminta toleransi pemesinan pada cetakan yang dapat habis pakai dan mulai meminta bahan baku yang andal.
Bandingkan hal itu dengan pola yang diproses dengan mesin, dan keuntungannya secara ekonomi menjadi jelas. Pola kayu atau resin yang diproses dengan mesin CNC dapat mencapai akurasi ±0,1 mm atau lebih baik — tetapi biayanya berkisar antara €3.000–15.000, membutuhkan waktu 4–8 minggu untuk dibuat, dan hanya mencapai presisi tersebut karena digunakan kembali ribuan kali. Cetakan yang dicetak (3D printing) hanya sekali pakai dan akurat hingga ±0,3–0,5 mm, yang sudah lebih dari cukup untuk pengecoran yang nantinya akan diproses dengan mesin. Perbandingan antara pendekatan tradisional dan tanpa pola di situs ini menjelaskan secara rinci di mana tepatnya titik kompromi tersebut berada untuk berbagai volume produksi, dan panduan biaya pencetakan 3D menggunakan pasir kami menunjukkan bagaimana keputusan toleransi memengaruhi nomor bagian.
Hal ini sama sekali tidak berarti bahwa akurasi tidak relevan — melainkan menunjukkan bahwa akurasi sebaiknya diupayakan pada bagian-bagian yang memang memberikan manfaat. Tetapkan toleransi yang ketat pada fitur-fitur yang harus dipertahankan oleh hasil cor dalam kondisi mentah, tambahkan bahan cadangan, dan serahkan penentuan toleransi yang sangat ketat kepada bengkel permesinan, serta biarkan cetakan berfungsi sebagai cetakan semata. Itulah cara sebuah pabrik pengecoran mengelola anggaran toleransinya tanpa mengeluarkan biaya berlebihan untuk peralatan.
Panduan Praktis bagi Para Desainer dan Pembeli
Mulailah dengan fitur-fitur yang akan diproses dengan mesin. Tandai setiap lubang, permukaan, dan dudukan yang akan dipotong setelah pengecoran, serta tambahkan cadangan bahan untuk pemesinan sesuai dengan standar pabrik pengecoran — biasanya beberapa milimeter per sisi — sebelum model tersebut dikirim ke printer. Kemudian periksa fitur-fitur yang harus tetap tidak diolah: fitur-fitur itulah satu-satunya yang benar-benar menguji akurasi cetakan, dan fitur-fitur itulah yang harus diukur dengan cermat dan diverifikasi pada produk pertama.
Atur orientasi fitur-fitur penting secara cermat. Letakkan dimensi yang penting pada bidang XY, di mana kepala cetak menentukan tepinya; hindari mengandalkan akurasi sumbu Z pada banyak lapisan; letakkan detail halus pada dinding vertikal, bukan pada permukaan horizontal; dan berikan penyangga pada bentangan panjang agar tidak melengkung karena beban sendiri sebelum mengeras. Orientasi adalah akurasi gratis — memutar model tidak memerlukan biaya apa pun, dan hal ini memberikan akurasi yang lebih tinggi pada fitur-fitur yang Anda prioritaskan.
Diskusikan batasan fitur dengan penyedia layanan pencetakan sebelum Anda menetapkan model secara final. Tanyakan mengenai ketebalan dinding minimum, ukuran lubang atau inti terkecil yang dapat dipertahankan secara andal oleh sistem pengikat pada pilihan pasir Anda, serta rentang empiris yang ditunjukkan oleh kalibrasi mereka untuk jenis geometri Anda. Layanan yang profesional akan menjalankan uji kalibrasi dan dapat memperlihatkannya kepada Anda; layanan yang hanya memberikan satu angka tanpa penjelasan apa pun sebenarnya telah memberi tahu Anda semua yang perlu Anda ketahui. Dan karena akurasi merupakan sifat proses, bukan sifat mesin, ada baiknya Anda membandingkan cara kalibrasi yang dilakukan oleh berbagai penyedia layanan sebelum Anda memutuskan — panduan pembelian printer 3D pasir kami menjelaskan hal-hal yang perlu ditanyakan, dan peringkat terkini mesin berdasarkan volume pembuatan, nilai, dan akurasi memberikan titik awal yang netral terhadap vendor.
Tentukan titik acuan Anda sesuai dengan cara pengukuran yang akan dilakukan oleh pabrik pengecoran. Jika Anda menentukan dimensi berdasarkan bidang acuan yang sama dengan yang digunakan oleh CMM dan bengkel permesinan, Anda dapat menghindari penumpukan toleransi dan perselisihan di kemudian hari. Sesuaikan spesifikasi dengan kebutuhannya: jika suatu fitur diproses dengan mesin, jangan tentukan toleransi cetakan sesuai toleransi pemesinan; jika suatu permukaan bersifat kosmetik, jangan tentukan spesifikasinya sama sekali. Mesin-mesin tersebut dirancang untuk pekerjaan nyata — mulai dari J1800 yang menangani cetakan berukuran sedang hingga J4000Pro yang mencetak bagian seberat beberapa ton — dan lini produk printer 3D berbasis pasir yang lengkap adalah tempat yang tepat untuk membandingkan batas dimensi perakitan dengan ukuran komponen Anda.
Jika Anda sedang merancang spesifikasi cetakan untuk paduan logam dan kelompok komponen tertentu, cara tercepat untuk mendapatkan rencana toleransi yang realistis adalah dengan berkonsultasi dengan orang-orang yang setiap hari membuat penawaran harga untuk hal tersebut. Ajukan permintaan penawaran resmi kepada tim 3DPTEK dan cantumkan jenis paduan logam, ukuran komponen, serta fitur-fitur mana saja yang akan diproses lebih lanjut — Anda akan mendapatkan kisaran akurasi yang jujur serta rekomendasi mengenai tinggi lapisan dan pemilihan pasir, bukan sekadar angka yang tercantum dalam brosur.
Ditulis oleh tim teknik 3DPTEK — tim yang sama yang mengoperasikan pabrik pengecoran dan printer 3D pasir milik kami dalam proses produksi sehari-hari. Tentang 3DPTEK.
Pertanyaan yang Sering Diajukan
Seberapa akuratkah pencetakan 3D dengan pasir?
Pada tingkat fitur cetakan, kira-kira ±0,3–0,5 mm, tergantung pada geometri, jenis pasir, dan sistem pengikat. Tinggi lapisan sebesar 0,28–0,4 mm menentukan resolusi Z, sedangkan aliran pengikat menentukan tepi sebenarnya dari fitur-fitur pada sumbu XY. Rentang tersebut menggambarkan cetakan — hasil pengecoran akhir menambahkan penyusutan paduan di atasnya, sehingga hasilnya lebih longgar.
Seberapa besar toleransi yang dapat saya harapkan pada cetakan pasir hasil pencetakan 3D?
Perkirakan toleransi ±0,3–0,5 mm pada fitur yang stabil dan terorientasi dengan baik — dinding vertikal, tonjolan, dan cetakan inti — serta hasil yang kurang presisi pada bagian tipis, lereng landai, dan bentang panjang tanpa penyangga. Kompensasi penyusutan yang dilakukan oleh pabrik pengecoran sangat memengaruhi hasil pengecoran akhir, sehingga toleransi cetakan hanyalah salah satu faktor yang memengaruhi tingkat akurasi secara keseluruhan.
Apakah tingkat ketepatannya sama dengan pola yang diproses dengan mesin CNC?
Tidak. Pola yang diproses dengan mesin dapat mencapai ketelitian ±0,1 mm atau lebih baik, tetapi biayanya sekitar €3.000–15.000 dan memakan waktu 4–8 minggu, serta ketelitian tersebut diperoleh melalui ribuan kali penggunaan ulang. Cetakan yang dicetak 3D hanya dapat digunakan sekali dan memiliki akurasi ±0,3–0,5 mm — cukup akurat untuk pengecoran yang akan diproses dengan mesin setelah penuangan.
Hasil akhir permukaan seperti apa yang bisa saya harapkan?
Permukaan cetakan meniru susunan butiran pasir, sehingga hasil akhir terutama bergantung pada ukuran butiran: pasir yang lebih halus menghasilkan permukaan yang lebih halus, sedangkan pasir yang lebih kasar menghasilkan permukaan yang lebih kasar. Teksturnya diperkirakan setara dengan cetakan pasir hijau atau cetakan tanpa pembakaran yang berkualitas baik. Lapisan dan larutan pembersih pengecoran akan menghaluskan permukaan sebelum penuangan dan meningkatkan hasil akhir coran dalam kondisi langsung setelah dicor.
Seberapa akurat hasil pengecoran saya nantinya?
Hal itu ditentukan oleh penyusutan paduan — umumnya sekitar 1–2% secara linier — ditambah ketebalan penampang, saluran pengaliran logam cair, dan praktik yang diterapkan oleh pengecoran. Penyusutan cetakan sebesar ±0,3–0,5 mm hanyalah sebagian kecil dari totalnya. Dengan kompensasi penyusutan yang tepat dan pengecoran percobaan, cetakan yang dicetak 3D memenuhi kelas toleransi pengecoran yang sama dengan perkakas konvensional.
Bagaimana akurasi diverifikasi?
Proses ini terdiri dari tiga tahap: CMM memeriksa titik acuan secara presisi, pemindaian cahaya terstruktur membandingkan awan titik bidang penuh dengan data CAD dan mendeteksi distorsi, serta uji pengecoran mengukur bagian yang telah dituang secara aktual. Alur kerjanya adalah mencetak, mengeraskan, mengukur, menyesuaikan kompensasi, menuang, dan mengukur ulang hingga siklus tersebut tertutup.


