
Genauigkeit und Toleranzen beim 3D-Druck mit Sand: Was Sie wirklich in den Händen halten können
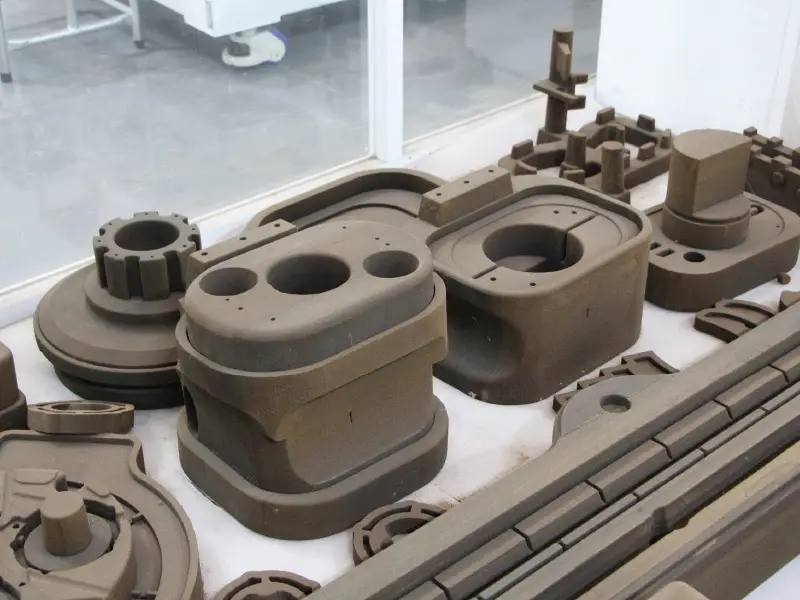
Rechnen Sie auf der Ebene der Formdetails mit etwa ±0,3–0,5 mm bei einem gut eingestellten Sanddrucker mit Bindemittelstrahlverfahren, wobei der tatsächliche Wert je nach Geometrie, Sandart und Bindemittelsystem schwanken kann. Dieser Bereich bezieht sich auf die Form selbst. Es beschreibt nicht das Gussteil: Jede Legierung schrumpft beim Erstarren, sodass selbst aus einer maßgenauen Form ein Gussteil entstehen kann, das um mehrere Millimeter abweicht. Die meisten Käufer, die nach der Genauigkeit des 3D-Sanddrucks fragen, meinen in Wirklichkeit die Fertigteile, und die ehrliche Antwort lautet: Die Genauigkeitsplanung beginnt bei der Form, endet aber in der Gießerei. Dieser Artikel ist ein Leitfaden zu den Grundlagen – woher die Genauigkeit stammt, wie sie überprüft wird und wie man Toleranzen festlegt, die man tatsächlich einhalten kann – und kein Maschinen-Datenblatt.

Die direkte Antwort: Was die Genauigkeit beim 3D-Druck mit Sand eigentlich ist
Eine Sandform, die im Binder-Jetting-Verfahren hergestellt wurde, weist bei stabilen, gut ausgerichteten Strukturen eine Toleranz von etwa ±0,3–0,5 mm auf. Dabei handelt es sich um einen Bereich und nicht um einen festen Wert, da dieser von drei unabhängigen Faktoren bestimmt wird: der Schichthöhe (typischerweise 0,28–0,4 mm bei Serienmaschinen), dem Verhalten des Bindemittels im Sand und der Ausrichtung des Merkmals im Bauobjekt. Ein senkrecht gedruckter Vorsprung sitzt fester als eine flache Schräge, und ein feiner Kern, der in feinem Sand gedruckt wurde, sitzt fester als derselbe Kern in grobem Gießereisand. Wer Ihnen eine einzige “Genauigkeitsspezifikation” nennt, ohne nach Ihrem Bauteil zu fragen, vereinfacht die Sache so stark, dass sie nicht mehr aussagekräftig ist.
“Feature-Genauigkeit” ist wichtiger als “Gesamtgenauigkeit”. Bei einer 1.800 mm großen Form kann der gesamte Umriss innerhalb desselben Toleranzbandes liegen, während ein 6 mm großes Loch, eine dünne Rippe oder ein Kernabdruck am äußeren Rand dieses Bandes liegen. Das ist normal und entspricht genau dem Verhalten, das man auch bei herkömmlichen No-Bake-Werkzeugen beobachtet. Die Maschine legt die Untergrenze fest; die Geometrie und das Material bestimmen, wo man tatsächlich landet. Wenn Sie neu in diesem Verfahren sind, werden die schichtweisen Abläufe hinter diesem Band in Unser Leitfaden zur Funktionsweise des 3D-Sanddrucks, in dem die Schritte des Neubeschichtens, Druckens und Aushärtens erläutert werden.
Der wichtige Hinweis, der in den meisten Marketingtexten übersehen wird: Die Genauigkeit der Form ist nicht gleichbedeutend mit der Genauigkeit des Gussteils. Die Form ist das Zwischenprodukt, nicht das Endprodukt. Beim Eingießen des Metalls verformt sich die Formwand unter dem ferrostatischen Druck leicht, die Beschichtung dringt in die Oberfläche ein, und die Legierung schrumpft und verformt sich anschließend während der Erstarrung. Eine Gießerei, die Pumpengehäuse und Ventilgehäuse gießt, fragt den Drucker nicht: “Welche Toleranz halten Sie ein?” – sie fragt vielmehr, wie sich die Form verhält, nachdem das Metall eingeleitet wurde. Aus diesem Grund widmet sich der weitere Verlauf dieses Artikels der Gießereiseite der Gleichung ebenso viel Raum wie dem Drucker.
Woher die Genauigkeit beim 3D-Druck mit Sand stammt
Die Genauigkeit beim Binder-Jetting ergibt sich aus der Summe der Maschinenauflösung, des Materialverhaltens und der Ausrichtung – es handelt sich nicht um eine einzelne Spezifikation, die man nachschlagen kann. Der Druckkopf platziert Bindemitteltröpfchen mit guter Wiederholgenauigkeit in der XY-Ebene; der Beschichter trägt Sand schichtweise auf, wodurch die Z-Auflösung festgelegt wird; das Bindemittel dringt anschließend durch das Sandbett und bestimmt, wo die Kante eines Merkmals tatsächlich endet. Jeder Faktor lässt sich einstellen, und jeder ist mit entsprechenden Kosten verbunden.

Die folgende Tabelle fasst die fünf wichtigsten Faktoren zusammen, ihren jeweiligen Einfluss auf die Genauigkeit und die Maßnahmen, mit denen ein Druckdienstleister diese Faktoren kontrolliert. Betrachten Sie sie als Checkliste: Jede Zeile enthält einen Punkt, den ein seriöser Dienstleister kalibriert und dokumentiert.
| Faktor | Auswirkungen auf die Genauigkeit | So steuern Sie |
|---|---|---|
| Schichthöhe | Schritte von 0,28–0,4 mm auf nahezu horizontalen Flächen; die Z-Maße fallen in Schichtschritten an, nicht kontinuierlich | Schichthöhe pro Teil festlegen; kritische Flächen vertikal ausrichten; Stufen an Schrägen akzeptieren oder glätten |
| Bindemittelsättigung | Eine zu hohe Sättigung lässt Konturen anschwellen und Kanten verschwimmen; eine zu geringe Sättigung führt zu schwachen, brüchigen Wänden. | Die Sättigung an den Sand und das Teil anpassen; je nach Material kalibrieren; das Ausbluten an Löchern und dünnen Kernen prüfen |
| Sandkorngröße | Grobe Körner verdichten sich stärker und lassen feine Details verschwimmen; feine Körner glätten Oberflächen, verlangsamen jedoch die Entlüftung. | Die Korngröße sollte auf die Strukturgröße und die Legierung abgestimmt werden; für Kerne und Detailflächen sollte feinerer Sand verwendet werden. |
| Funktionsorientierung | Horizontale Decken weisen eine stufenartige Verformung auf; vertikale Wände bieten den besten XY-Halt; lange, nicht abgestützte Spannweiten hängen durch | Kritische Abmessungen in der Ebene halten; lange Spannweiten abstützen; feine Strukturen vertikal ausrichten |
| Nachbearbeitung | Aushärtung, Beschichtung und Umgang mit Maßabweichungen; ein im „Green“-Zustand vermessener Formkörper kann sich nach dem Aushärten noch verschieben | Nach dem Aushärten messen; die Schichtdicke kontrollieren; ausgehärtete Formen auf flachen Unterlagen handhaben und transportieren |
Die Schichthöhe ist der Faktor, nach dem Käufer als Erstes fragen, da sie in der Broschüre angegeben ist. Sie bestimmt die Z-Auflösung: Bei einer Schichthöhe von 0,4 mm beträgt ein vertikaler Stapel aus 25 Schichten 10,0 mm; das System kann eine Abmessung von 9,9 mm in Z-Richtung nicht darstellen, ohne die Schichthöhe zu ändern. Bei 0,28 mm gewinnt man an Auflösung und verliert an Baugeschwindigkeit, weshalb sich der Kompromiss zwischen Schichthöhe und Durchsatz direkt in den Kosten pro Form niederschlägt. Bei den meisten Formen bestimmt die Geometrie die Wahl: Große, flache Ober- und Unterteile lassen sich bei 0,4 mm gut drucken, während ein komplexer Kern mit dünnen Abschnitten die feinere Einstellung erfordert.
Das Verhalten des Bindemittels ist der Faktor, der einen kalibrierten von einem nicht kalibrierten Prozess unterscheidet. Der Tintenstrahl-Druckkopf trägt Tröpfchen nach Bedarf auf, und das Bindemittel dringt dann vor der Aushärtung durch die Sandkörner. Dieses Eindringen sowie der lokale Sättigungsgrad bestimmen die tatsächliche Kante jedes Merkmals – ein Loch wird etwas zu klein gedruckt, wenn das Bindemittel nach innen ausläuft, und etwas zu groß, wenn der Druck auf hohe Temperatur eingestellt ist. Hier kommt auch der Vorteil offener Materialsysteme zum Tragen: Wenn Sie Bindemittel und Sand unabhängig voneinander variieren können, lassen sich die Parameter auf Ihre eigene Legierungs- und Strukturkombination abstimmen, anstatt sich auf eine festgelegte Rezeptur beschränken zu müssen. Unser Vergleich von offene vs. geschlossene Materialsysteme erklärt, warum sich diese Freiheit sowohl in der Genauigkeit als auch in den Betriebskosten niederschlägt.
Formgenauigkeit vs. Gussgenauigkeit: Wo die tatsächliche Toleranz liegt
Die Toleranz des Käufers wird tatsächlich durch das fertige Gussteil bestimmt, und die Abweichung des Gussteils vom Nennwert wird maßgeblich durch die Schrumpfung der Legierung bestimmt, nicht durch die ±0,3–0,5 mm der Form. Die typische lineare Erstarrungsschrumpfung der gängigen Gusslegierungen liegt bei etwa 1–2%: Grauguss am unteren Ende, Stahl und duktiles Gusseisen höher, Aluminiumlegierungen dazwischen. Bei einer Abmessung von 400 mm beträgt 2% 8 mm – eine Größenordnung mehr als die Formtoleranz. Wenn die Gießerei diesen Schwund im CAD vor dem Drucken nicht ausgleicht, kann die Form zwar absolut präzise sein, das Gussteil weist dennoch Abweichungen von mehreren Millimetern auf.
Die Wandstärke verschlimmert das Problem. Dünne Wandbereiche erstarren zuerst, während dicke Wandbereiche diese erstarren lassen; daher schrumpft das Bauteil zu unterschiedlichen Zeitpunkten an unterschiedlichen Stellen und verformt sich, anstatt gleichmäßig zu schrumpfen. Rippen werden gezogen, Flansche biegen sich, und der Spalt an der Trennfuge verändert sich. Da Sand ein guter Isolator ist, beeinflussen auch die Wandstärke der Form und die Kerne die lokale Abkühlgeschwindigkeit, was dazu führt, dass sich die Stellen, an denen die Schrumpfung auftritt, verschieben. Aus diesem Grund können zwei Gießereien, die dieselbe Legierung gießen, durchaus unterschiedliche Schrumpfzugaben verwenden: Da sich ihre Praktiken hinsichtlich Anguss, Steigrohr und Querschnitt unterscheiden, weichen auch ihre Ausgleichsmaßnahmen voneinander ab.
Modellbauer gleichen dies seit einem Jahrhundert aus, indem sie die Schrumpfung bereits in das Modell einkalkulieren. Beim modelllosen Druck wird dieser Schritt lediglich auf CAD verlagert: Die Schrumpfzugabe, die Bearbeitungszugabe und die Freiräume für den Kerndruck werden vor dem Druck auf das digitale Modell angewendet, sodass die Form nicht in Endmaß, sondern in Endmaß plus Schrumpfung gedruckt wird. Genau dieser Arbeitsablauf wird in Unser Leitfaden zum formlosen Sandguss. In der Praxis bedeutet dies, dass ein Druckdienstleister Ihnen die Gussgenauigkeit nicht allein anhand des Modells angeben kann – er benötigt Ihre Legierung, Ihre Querschnittsgeometrie und im Idealfall auch Ihren Angussplan. Die Gießerei Schrumpffaktor gehört zum Job dazu und ist kein Nebengedanke.
An dieser Stelle macht eine digitale Gießerei ihrem Namen alle Ehre. Gießer, die auf gedruckte Gussformen umsteigen, beginnen in der Regel mit einem Probeguss, vermessen das Ergebnis und legen ihre Korrekturfaktoren für die jeweilige Legierung und Bauteilfamilie fest. Pumpen- und Ventilhersteller, Prototypenlinien wie die, die die Gussarbeiten bei BMW Landshut unterstützt, und führende Unternehmen der Luft- und Raumfahrt, die Probegüsse qualifizieren, durchlaufen alle denselben Zyklus: drucken, gießen, messen, anpassen. Die Disziplin hinter diesem Zyklus ist das, was Unser Artikel über die digitale Gießerei behandelt dies ausführlicher.
So wird die Genauigkeit überprüft: Vom Erstmuster bis zum Probeguss
Die Verifizierung ist ein dreistufiger Prozess, wobei jede Stufe eine andere Frage beantwortet. Eine Koordinatenmessmaschine (CMM) erfasst eine Handvoll Bezugspunkte mit hoher Präzision und gibt genau an, wo diese Punkte relativ zum Sollwert liegen. Sie ist genau, langsam und stichprobenbasiert – geeignet für die Überprüfung einiger kritischer Maße an einem Erstmuster, ungeeignet jedoch, um die gesamte Form auf einen Blick zu erfassen.
Das Strukturlicht-Scannen ist die Ebene, die das erfasst, was ein Koordinatenmessgerät übersieht. Ein Scanner projiziert ein Muster auf die Form, erfasst eine Vollfeld-Punktwolke und vergleicht diese mit dem CAD-Modell, wodurch eine Farbkarte der Abweichungen über die gesamte Oberfläche entsteht. Ein guter Industriescanner arbeitet deutlich feiner als die zu prüfenden Toleranzen, sodass er Ihnen genau anzeigt, wo sich die Form gewölbt hat, wo sich ein Kern verschoben hat und wo sich das Band tatsächlich befindet – nicht nur an drei Bezugspunkten, sondern überall. Bei komplexen Kernen, deren innere Geometrie nicht zugänglich ist, ermöglicht die Computertomographie denselben Vollfeldvergleich im Inneren des Bauteils.
Die dritte Stufe ist aus wirtschaftlicher Sicht die wichtigste: der Gussversuch. Durch das Scannen der Form wird diese überprüft; durch das Gießen und Messen des Gussteils wird der Prozess verifiziert. Der typische Arbeitsablauf sieht wie folgt aus: Man druckt ein Testmodell oder die erste Form, härtet sie aus und vergleicht sie mit den Sollmaßen, passt die Schrumpf- und Kompensationsfaktoren an, gießt einen Probeguss, misst den Guss und wiederholt den Vorgang, bis der Regelkreis geschlossen ist. Sobald die Faktoren festgelegt sind, werden die Serienformen nach demselben Rezept gedruckt, wobei nur noch Stichprobenkontrollen durchgeführt werden.
Ein empfehlenswerter Druckdienstleister übernimmt für Sie die ersten beiden Schichten und händigt Ihnen den Maßbericht aus. Dieser Bericht sowie ein Gussversuch in Ihrer Gießerei sorgen dafür, dass aus einer gedruckten Form, die “nahe genug” ist, ein dokumentierter, wiederholbarer Prozess wird. Wenn Sie möchten, dass die Form- und Kernarbeiten von Fachleuten durchgeführt werden, die diesen Arbeitsablauf täglich beherrschen, Unser 3D-Druck-Service für Sandformen und -kerne übernimmt Teile aus dem CAD-System und fertigt diese mithilfe von 3D-Druck-Werkzeugen, einschließlich der Messung.
Wenn es nicht auf Genauigkeit ankommt
Eine Sandform ist ein Verbrauchsmaterial. Sie wird einmal befüllt und anschließend aus dem Gussstück herausgebrochen; sie nutzt sich nie ab, verzieht sich bei wiederholter Verwendung nicht und muss niemals eine Toleranz an einer Oberfläche einhalten, mit der das Metall nie in Berührung kommt. Diese einfache Tatsache verändert die Diskussion über Genauigkeit grundlegend. Das Angusssystem, die Speiser, die Entlüftungskanäle und die gegenüberliegende Seite der Trennfuge unterliegen keinen Maßanforderungen, die über “funktionstüchtig” hinausgehen, und es ist reine Verschwendung, das Toleranzbudget für diese Bereiche aufzuwenden.
Noch wichtiger ist, dass viele der Merkmale, die im Fertigteil echte Präzision erfordern, ohnehin erst nach dem Gießen bearbeitet werden. Bohrungen, Dichtflächen, Passflansche und Passflächen werden in der Werkstatt gefräst; das Gussteil muss lediglich mit ausreichend Materialaufschlag geliefert werden – und zwar gleichmäßig. Sobald ein Merkmal bearbeitet werden soll, lockert sich die Formtoleranz dafür auf “Übermaß an allen erforderlichen Stellen” – was weitaus einfacher ist, als das Fertigmaß im Sand einzuhalten. Konstrukteure, die dies verstehen, verzichten darauf, Bearbeitungstoleranzen für eine Verbrauchform zu fordern, und verlangen stattdessen zuverlässiges Übermaß.
Vergleicht man dies mit einem gefrästen Muster, wird der wirtschaftliche Vorteil deutlich. Ein CNC-gefrästes Modell aus Holz oder Kunstharz kann eine Genauigkeit von ±0,1 mm oder besser erreichen – kostet jedoch zwischen 3.000 und 15.000 Euro, benötigt 4 bis 8 Wochen für die Herstellung und erreicht diese Präzision nur, weil es tausende Male wiederverwendet wird. Eine gedruckte Form ist zum einmaligen Gebrauch bestimmt und hat eine Genauigkeit von ±0,3–0,5 mm, was für einen Guss, der ohnehin noch bearbeitet wird, völlig ausreicht. Der Vergleich zwischen traditioneller und musterloser Programmierung auf dieser Website zeigt genau auf, wo bei unterschiedlichen Produktionsmengen dieser Kompromiss liegt, und Unser Kostenleitfaden für den 3D-Druck mit Sand zeigt, wie die Toleranzentscheidung in die Teilenummer einfließt.
Das bedeutet keineswegs, dass Genauigkeit irrelevant ist – es bedeutet vielmehr, dass Genauigkeit dort eingekauft werden sollte, wo sie sich lohnt. Halten Sie enge Toleranzen bei den Merkmalen ein, die das Gussteil bereits im Rohzustand erfüllen muss, fügen Sie Materialzugabe hinzu und überlassen Sie die engen Toleranzen der Maschinenwerkstatt – und lassen Sie die Gussform einfach eine Gussform sein. Auf diese Weise nutzt eine Gießerei ihr Toleranzbudget, ohne zu viel für Werkzeuge auszugeben.
Praktische Hinweise für Designer und Einkäufer
Beginnen Sie mit den Merkmalen, die bearbeitet werden sollen. Markieren Sie jede Bohrung, jede Stirnfläche und jeden Sitz, die nach dem Guss bearbeitet werden, und fügen Sie gemäß den Konventionen der Gießerei Bearbeitungszugabe hinzu – in der Regel einige Millimeter pro Seite –, bevor das Modell überhaupt den Drucker erreicht. Prüfen Sie anschließend die Merkmale, die im Rohzustand verbleiben müssen: Nur diese dienen tatsächlich als Test für die Genauigkeit der Form, und genau diese müssen sorgfältig bemaßt und am Erstmuster überprüft werden.
Richten Sie kritische Merkmale bewusst aus. Halten Sie wichtige Abmessungen in der XY-Ebene ein, wo der Druckkopf die Kante definiert; vermeiden Sie es, sich über viele Schichten hinweg auf die Z-Genauigkeit zu verlassen; platzieren Sie feine Details eher an vertikalen Wänden als auf horizontalen Oberflächen; und stützen Sie lange Spannweiten ab, damit sie vor dem Aushärten nicht unter ihrem eigenen Gewicht durchhängen. Die Ausrichtung ist kostenlose Genauigkeit – das Drehen des Modells kostet nichts und verschafft Ihnen den engeren Bereich des Toleranzbandes bei den Merkmalen, die Ihnen wichtig sind.
Sprechen Sie mit dem Druckdienstleister über die Leistungsgrenzen, bevor Sie das Modell endgültig festlegen. Erkundigen Sie sich nach der minimalen Wandstärke, dem kleinsten Loch oder Kern, den das Bindemittelsystem bei Ihrer gewählten Sandart zuverlässig hält, sowie nach dem empirischen Bereich, den die Kalibrierung für Ihre Geometrie angibt. Ein seriöser Dienstleister führt Kalibrierungsproben durch und kann Ihnen eine davon zeigen; ein Dienstleister, der ohne weitere Fragen nur eine einzige Zahl nennt, sagt Ihnen damit bereits alles, was Sie wissen müssen. Und da Genauigkeit eine Prozesseigenschaft und keine Maschineneigenschaft ist, lohnt es sich, vor der Entscheidung zu vergleichen, wie verschiedene Anbieter ihre Kalibrierung durchführen — Unser Ratgeber zum Kauf eines 3D-Sanddruckers erläutert, welche Fragen man stellen sollte, und die aktuelle Rangliste der Maschinen nach Bauvolumen, Wert und Genauigkeit bietet einen herstellerneutralen Ausgangspunkt.
Legen Sie Ihre Bezugspunkte so fest, wie sie von der Gießerei vermessen werden. Wenn Sie die Bemaßung anhand derselben Bezugsflächen vornehmen, die auch das Koordinatenmessgerät und die Maschinenwerkstatt verwenden, vermeiden Sie spätere Toleranzüberschneidungen und Diskussionen. Passen Sie die Spezifikation zudem an den Bedarf an: Wenn ein Merkmal bearbeitet wird, geben Sie für die Form keine Bearbeitungstoleranz an; wenn eine Oberfläche rein optischen Charakter hat, verzichten Sie ganz auf eine Spezifikation. Die Maschinen selbst sind für reale Aufgaben ausgelegt – von einer J1800, die eine mittelgroße Form verarbeitet, bis hin zu einer J4000Pro, die mehrere Tonnen schwere Teile druckt – und die gesamte Produktpalette an Sand-3D-Druckern ist der richtige Ort, um die Baugrößen mit den Abmessungen Ihrer Teile abzugleichen.
Wenn Sie eine Form für eine bestimmte Legierung und eine bestimmte Bauteilfamilie spezifizieren, ist der schnellste Weg, einen realistischen Toleranzplan zu erhalten, das Gespräch mit Fachleuten, die täglich entsprechende Angebote erstellen. Fordern Sie ein verbindliches Angebot vom 3DPTEK-Team an Geben Sie dabei Ihre Legierung, die Teilegröße und die später zu bearbeitenden Merkmale an – Sie erhalten dann einen realistischen Genauigkeitsbereich sowie eine Empfehlung zur Schichthöhe und zur Sandauswahl, keine Zahlen aus der Broschüre.
Verfasst vom 3DPTEK-Entwicklungsteam – demselben Team, das unsere eigenen Gießereien und Sand-3D-Drucker im täglichen Produktionsbetrieb betreibt. Über 3DPTEK.
Häufig gestellte Fragen
Wie genau ist der 3D-Sanddruck?
Auf der Ebene der Formdetails beträgt die Toleranz je nach Geometrie, Sandart und Bindemittelsystem etwa ±0,3–0,5 mm. Die Schichthöhe von 0,28–0,4 mm bestimmt die Z-Auflösung, und der Bindemittelüberlauf legt die tatsächliche Kante der Formelemente in XY fest. Dieser Bereich beschreibt die Form – das fertige Gussteil weist zusätzlich eine Legierungsschrumpfung auf, sodass es etwas lockerer sitzt.
Mit welcher Toleranz muss ich bei einer 3D-gedruckten Sandform rechnen?
Bei stabilen, gut ausgerichteten Merkmalen – senkrechten Wänden, Vorsprüngen und Kernabdrücken – ist mit einer Abweichung von ±0,3–0,5 mm zu rechnen, während bei dünnen Abschnitten, flachen Schrägen und langen, nicht abgestützten Spannweiten größere Abweichungen auftreten können. Da der Schwundausgleich der Gießerei den endgültigen Guss maßgeblich beeinflusst, ist die Formtoleranz nur ein Faktor, der die Gesamtgenauigkeit beeinflusst.
Ist es genauso präzise wie eine CNC-gefräste Schablone?
Nein. Eine gefräste Form kann eine Genauigkeit von ±0,1 mm oder besser erreichen, kostet jedoch etwa 3.000–15.000 Euro und die Herstellung dauert 4–8 Wochen; diese Präzision wird durch tausende Wiederverwendungen erreicht. Eine gedruckte Form ist zum einmaligen Gebrauch bestimmt und hat eine Genauigkeit von ±0,3–0,5 mm – das ist genau genug für einen Guss, der nach dem Gießen noch bearbeitet wird.
Mit welcher Oberflächenbeschaffenheit kann ich rechnen?
Die Formoberfläche bildet das Sandkornbett nach, sodass die Oberflächenbeschaffenheit hauptsächlich von der Korngröße abhängt: Feinerer Sand sorgt für glattere Oberflächen, gröberer Sand für rauere. Die Textur ist vergleichbar mit der einer hochwertigen Grünsand- oder No-Bake-Form. Gießereibeschichtungen und -spülungen glätten die Oberfläche vor dem Gießen und verbessern die Oberflächenbeschaffenheit des Gussteils im Gusszustand.
Wie genau wird mein fertiges Gussstück sein?
Dies wird durch die Legierungsschrumpfung – typischerweise etwa 1–2% linear – sowie durch die Wandstärke, die Angussführung und die Vorgehensweise der Gießerei bestimmt. Die Toleranz der Form von ±0,3–0,5 mm macht nur einen kleinen Teil der Gesamttoleranz aus. Bei korrekter Schrumpfkompensation und einem Probeguss erfüllen gedruckte Formen dieselben Gusstoleranzklassen wie herkömmliche Werkzeuge.
Wie wird die Genauigkeit überprüft?
In drei Schritten: Ein Koordinatenmessgerät (CMM) überprüft die Referenzpunkte präzise, beim Strukturlicht-Scannen wird eine Vollfeld-Punktwolke mit dem CAD-Modell verglichen und Verformungen erkannt, und bei einem Gussversuch wird das tatsächlich gegossene Teil vermessen. Der Arbeitsablauf besteht aus Drucken, Aushärten, Messen, Anpassen der Kompensation, Gießen und erneuten Messen, bis sich der Kreis schließt.


