
Пример из практики: консолидация отдельных деталей сокращает время сборки оборонной продукции 60%

Оборонное оборудование оценивается по двум критериям: темпам разработки и темпам эксплуатации. Программы разработки должны поставлять сертифицированные детали быстрее, чем развивается угроза, а после ввода в эксплуатацию каждое сборочное соединение становится потенциальной точкой отказа, за которую ремонтные бригады расплачиваются простоями. Оба критерия указывают в одном направлении: меньше деталей, меньше соединений, меньше этапов ручной сборки. Самый быстрый способ достичь этой цели — объединить многокомпонентную сборку в одно литье, но традиционное оборудование исторически делало это невозможным, поскольку объединенную геометрию невозможно извлечь из модели.
Песочные формы, напечатанные на 3D-принтере, устраняют ограничения, связанные с извлечением изделия из формы. Поскольку форма печатается на основе CAD-файла, а не формируется вокруг модели, команда конструкторов может объединить кронштейны, корпуса, выступы и внутренние каналы в одно литое изделие, для изготовления которого ранее потребовалось бы несколько обработанных на станке или кованых деталей. В данном примере из практики описано, как оборонный подрядчик использовал эту возможность для сокращения времени сборки примерно на 60% в рамках программы по созданию конструкций — и почему этот подход становится все более распространенным в сфере закупок литых деталей для оборонной промышленности.
Почему в оборонных программах необходима консолидация деталей
Каждая деталь в оборонной сборке сопряжена с затратами, выходящими за рамки её стоимости по счету-фактуре, и именно поэтому проектирование с учетом особенностей производства и сборки уже давно стремится к сокращению количества деталей и их большей интеграции. Даже кронштейн, который можно отлить непосредственно в корпус, по-прежнему требует отдельного чертежа, отдельного поставщика, отдельного контроля качества, отдельных крепежных элементов и отдельного места в последовательности сборки. Каждое соединение увеличивает суммарный допуск, каждый крепежный элемент повышает риск усталости и коррозии, а каждый этап ручной сборки увеличивает трудозатраты и вероятность ошибки. В конструкции, которая должна выдерживать удары, вибрацию и термоциклирование, именно в местах соединений возникают первые неисправности.
Консолидация позволяет одновременно решить все эти проблемы. Одно литое изделие заменяет несколько деталей и их крепежных элементов, устраняет суммарный набор допусков между ними, исключает целый ряд сборочных операций и — поскольку изделие спроектировано как единое целое — позволяет инженеру оптимизировать путь передачи нагрузки в конструкции вместо оптимизации болтовых соединений. Это преимущество особенно важно в оборонных программах, где надёжность, вес и удобство технического обслуживания являются договорными требованиями, а не просто желательными целями.
Препятствием всегда была технологичность изготовления. Скомпонованная деталь, как правило, имеет более сложную конструкцию, чем просто сумма частей, которые она заменяет: внутренние каналы, подрезы и геометрия выступов, которые невозможно выделить с помощью традиционной модели. Наша традиционный анализ против анализа без шаблонов подробно объясняет логику изготовления инструментов; если говорить кратко, то изготовление по шаблонам приводит именно к тем искажениям, которые необходимо устранить при уплотнении. Печатные формы устраняют эти искажения, поэтому уплотнение и цифровые формы развиваются параллельно — эта же логика лежит в основе уплотнения деталей в сфере передовых производственных технологий.
Задача: одна деталь вместо узла
Программа, рассматриваемая в данном примере, изначально представляла собой типичную конструкцию оборонного назначения — несущий корпус с несколькими отдельно обработанными кронштейнами и креплениями, привинченными к нему, а также набором внутренних каналов, просверленных или добавленных в виде отдельных фитингов. Узел работал, но за это приходилось платить полную цену за консолидацию: длительные сроки поставки от множества поставщиков, часы трудозатрат на сборку и выравнивание каждой единицы, а также целый перечень соединений, которые необходимо было проверять при каждом цикле осмотра и технического обслуживания.
Требование заказчика было прямым: обеспечить ту же функциональность, что и у монолитного литого узла, с кронштейнами, креплениями и внутренними каналами, интегрированными в единое целое, и подтвердить его соответствие тем же стандартам прочности, что и у исходной сборки. При традиционном подходе это требование практически невыполнимо — интегрированная геометрия включает внутренние полости и подрезы, которые невозможно воспроизвести с помощью любой модели, а разработка инструментария для реализации этой задачи заняла бы несколько месяцев и потребовала бы значительных затрат.
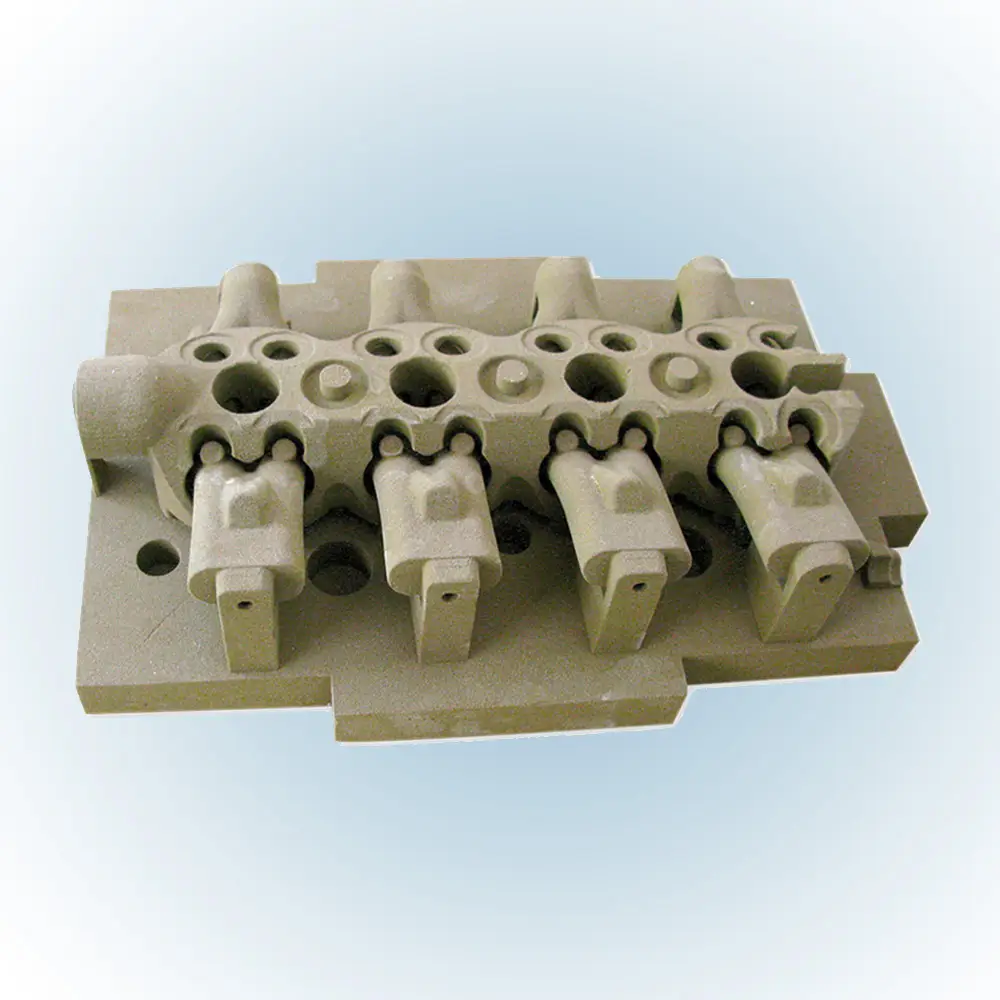
Решением стали песчаные формы, напечатанные на 3D-принтере. Форма и стержни были напечатаны непосредственно на основе консолидированной CAD-модели, причем сложная внутренняя полость была сформирована за счет интегрированных напечатанных стержней. Это тот же механизм, который, как показывает наша база знаний, применяется во всех наших промышленных программах — например, при производстве большого блока цилиндров со сложной внутренней полостью, изготовленного с помощью 7 песчаных сердечников и 3 песчаные формы, где оптимизация конструкции песчаной формы упростила сборку, повысила точность позиционирования, снизила вес песчаной формы, сократила трудозатраты и снизила затраты, одновременно обеспечив интегрированное литье сложной сердцевины. При создании укрепленного жилого помещения для военнослужащих использовался тот же подход.
Как работает консолидация в один пакет на цифровом маршруте
Консолидация на печатных формах осуществляется в соответствии с повторяемым рабочим процессом, описанным в нашем Руководство по переводу чертежей в литьевую форму:
- Обобщить в CAD. Отдельные детали объединяются в единую модель, при этом выступы, крепления и проходы проектируются как литые элементы. Именно на этом этапе инженер решает, какие элементы следует перенести из категории «обработанных» в категорию «литых», а также как должен выглядеть путь передачи нагрузки без болтовых соединений.
- Разработайте форму для уплотнённой геометрии. Поскольку отвод формы не предусмотрен, ее раздел выбирается с учетом целостности отливки и опоры сердечника, а не с целью облегчения извлечения детали. Внутренние полости становятся отпечатанными сердечниками.
- Распечатайте и соберите форму. Форма и сердечники печатаются на основе файла. В примере с цилиндровым блоком конструкция была оптимизирована для 7 песчаных сердечников и 3 песчаные формы, что упростило сборку и повысило точность позиционирования по сравнению с более крупным и тяжелым традиционным блоком сердечника.
- Налейте, завершите и проверьте. Процесс литья включает в себя традиционное гравитационное или низконапорное литье, механическую обработку и контроль соответствия CAD-модели — ту же самую технологическую цепочку, которую должен проходить любой поставщик литых деталей для оборонной промышленности.
Эта цифровая природа также меняет подход к внесению изменений после сертификации. Если в ходе срока службы платформы изменяется точка крепления или конфигурация, обновление заключается в изготовлении новой детали и повторной сертификации — а не в модификации инструмента, которая приводит к остановке производственной линии. Для оборонных программ, реализуемых на протяжении десятилетий и подвергающихся периодическим модернизациям, это означает, что отливка может развиваться вместе с платформой, а не оставаться «замороженной» в рамках имеющегося инструментального оснащения. Руководство по переводу чертежей в литьевую форму в нем описано, как это обеспечивается благодаря рабочему процессу «от файла к детали».
В результате получается деталь, сложность которой заложена в цифровом файле, а не в инструментах. На практике команда конструкторов объединила геометрию кронштейна и крепления со стенками корпуса, вместо того чтобы крепить отдельные детали болтами, а внутренние каналы были сформированы с помощью напечатанных сердечников за один цикл литья. Именно эта инверсия делает консолидацию экономически выгодной: при традиционном производстве сложность конструкции многократно увеличивает стоимость инструментов; при печатном методе сложность практически не требует дополнительных затрат, поскольку принтер изготавливает форму для консолидированной геометрии так же легко, как и для простой.
Результаты: сокращение времени сборки на 60%
Благодаря использованию моноблочной отливки многокомпонентная сборка была заменена на единый узел, а результаты измерений охватывали весь жизненный цикл:
| Воздействие | Первоначальная сборка | Цельное литье |
|---|---|---|
| Количество деталей в единице | Комплект (корпус + кронштейны + крепления + фитинги) | 1 |
| Крепежные элементы и соединения | Многие | Нет (включены в состав) |
| Рабочие расходы на монтаж | Часы на единицу, требуется выравнивание | Монолитная конструкция |
| Внутренние ходы | Сверленные отверстия / отдельные фитинги | Печатные сердечники, в виде литых заготовок |
| Время сборки | Исходные данные | ~60% ниже |
| Контрольные точки | По частям + сборка | Цельная отливка, КИМ и САПР |
Сокращение времени сборки модели 60% произошло за счёт трёх факторов. Во-первых, исчезли сами сборочные операции — не нужно было ни ничего прикручивать, ни выравнивать, ни затягивать с заданным моментом. Во-вторых, исчезло накопление допусков между деталями, поэтому не требовалось тратить время на подгонку соединений. В-третьих, внутренние каналы были сформированы с помощью напечатанных сердечников вместо того, чтобы их сверлить или собирать, что позволило исключить целую последовательность операций механической обработки и подгонки.
Конструкция выдержала испытания. Программа проверила те же самые нагрузочные случаи, что и для исходной сборки, и прошла испытания — при меньшем количестве контрольных точек, поскольку одно литое изделие заменяет несколько деталей. Отливка кронштейнов и опор как единого целого с корпусом означает, что траектория передачи нагрузки проходит через сплошной металл, а не через соединения с болтовыми соединениями, а проверка размеров по сравнению с CAD-моделью подтвердила соответствие объединенной геометрии чертежу. Программа проверила те же случаи нагрузки, что и исходная сборка, и прошла проверку — с меньшим количеством контрольных точек, поскольку одна отливка заменяет несколько деталей.

Почему качество подтверждается сертификатами
Обобщенная защитная отливка оправдывает своё использование только в том случае, если она проходит аттестацию по тем же стандартам, что и детали, которые она заменяет. При использовании цифровых технологий доказательства приемки являются стандартными:
- Проверка размеров с помощью координатно-измерительных машин по сравнению с консолидированной CAD-моделью, благодаря чему соответствие интегрированных элементов чертежу подтверждается.
- Химический состав сплава проверка в соответствии со спецификацией материала с использованием спектрометров для подтверждения состава.
- Неразрушающий контроль — стандартные методы обнаружения дефектов, применяемые к одному крупному литому изделию вместо нескольких более мелких деталей, что, по сути, упрощает план контроля.
- Механические испытания в соответствии со стандартом на конструкцию, из того же сплава и с использованием той же технологии, что и оригинальные детали.
Поскольку сам процесс литья представляет собой традиционное песчаное литье — форма просто изготавливается иным способом — к свойствам материала и результатам контроля применяются те же правила приемки. В этом и заключается критерий «полной цепочки»: поставщик, располагающий лишь принтером, может воспроизвести геометрию, но не может подтвердить её соответствие требованиям. Производящий литейный завод в данном случае обеспечивает полный цикл производства, что и является требованием нашего руководство для поставщиков услуг предназначен для заказчиков в оборонной сфере.
Помимо жилого модуля: одинаковые технические характеристики всего оборонного оборудования
Консолидация не ограничивается только корпусами. Та же технология печатных форм уже находит применение в производстве оборудования для оборонной и аэрокосмической отраслей:
- Блоки цилиндров и несущие опоры. Крупные чугунные блоки со сложной внутренней полостью — например, приведенный выше образец с 7 сердечниками и 3 формами — демонстрируют, как интегрированные сердечники упрощают сборку и повышают точность позиционирования деталей со сложной внутренней геометрией.
- Кронштейны и крепления. Кронштейны, которые ранее представляли собой отдельные обработанные детали, теперь лиются в корпуса и рамы, что позволяет отказаться от крепежных элементов и сократить количество этапов сборки. Программа по изготовлению кронштейнов с использованием 3D-печати позволяет пройти путь от файла до готового отливка за считанные дни, что также сокращает цикл разработки новых конфигураций.
- Высокохромистые и высокотемпературные сплавы. Семейство технологических процессов не ограничивается алюминием и чугуном — с помощью печатания на 3DP в песчаных формах были изготовлены высокохромистый сплав GLH-5 и высокотемпературные сплавы, а титановые и никелевые сплавы проходят процесс литья в печатные восковые формы для самых нагреваемых участков, покрытых Статья об аэрокосмических песчаных сердечниках.
Что касается именно оборонных программ, то технология 3D-печати также меняет экономику разработки. Новая конфигурация кронштейна, измененная схема крепления или модифицированный канал — все это требует новой печати. Таким образом, проект можно дорабатывать на основе реальных отливок в течение нескольких дней, вместо того чтобы зафиксировать его на ранней стадии с целью защиты инвестиций в инструментарий. Это руководство по созданию прототипов подробно описывает это преимущество итерационного метода.
Стоит обратить внимание на один аспект, связанный с цепочкой поставок. При государственных закупках в оборонной сфере всё большее значение придаётся поставщикам, способным быстро перейти от CAD-проектов к готовой продукции, поскольку альтернативные варианты — длительные программы изготовления опресс-форм и «замороженные» проекты — как раз и являются тем, что замедляет модернизацию. Использование 3D-печати сокращает критический путь от файла до первого образца до нескольких недель, что, по нашему руководство по цифровому кастингу рассматривает это как часть общего сдвига, происходящего в отрасли.
Что следует проверять покупателям оборонной продукции
Прежде чем перейти от многокомпонентной сборки к единому цельному литому изделию, заказчики из оборонной отрасли должны проверить четыре момента:
- Убедитесь, что цель консолидации является реальной. Наиболее подходящими являются сборки с большим количеством крепежных элементов, соединениями, требующими точного совмещения, и внутренними каналами. Если сборка простая, а соединения не представляют сложности, уплотнение может оказаться нецелесообразным.
- Убедитесь, что литейное предприятие способно обеспечить полный цикл контроля. Контроль размеров, химический анализ и неразрушающий контроль должны проводиться собственными силами — см. руководство для поставщиков услуг чтобы знать, какие вопросы задать.
- Дизайн печатного маршрута. Разделение формы, расположение сердечника и система литников должны разрабатываться инженерами-технологами специально для прессованной детали, а не адаптироваться из чертежа обработанной детали. Необходимо привлекать их к работе на раннем этапе, в соответствии с учебное пособие, что увеличивает пользу в несколько раз.
- Спланируйте передачу производства. При небольших объёмах производства весь цикл выполнять с помощью печатных форм. При более крупных объёмах утверждённая конструкция переносится на традиционное оборудование без повторной оптимизации — это тот же двухэтапный подход, который применяется во всех наших услугах по литью.
Экономика консолидации
Цифра, касающаяся времени сборки модели 60%, привлекает наибольшее внимание, однако полная экономическая обоснованность проекта гораздо шире, и заказчикам из оборонной отрасли следует проанализировать все четыре линии:
Труд. Наиболее заметная экономия достигается за счет сокращения времени сборки — именно эти операции были исключены из данной программы. Для платформы, выпускаемой в значительных объемах, одна только экономия трудозатрат может оправдать это изменение, причем сокращение затрат накапливается с каждой изготовленной единицей.
Цепочка поставок. Многокомпонентная сборка подразумевает наличие нескольких поставщиков, нескольких чертежей и нескольких программ контроля качества. Единая слитная деталь означает одного поставщика, один артикул и один пакет документов по сертификации. Такое упрощение сокращает цикл закупок и устраняет риски, связанные с координацией — что особенно важно в оборонной отрасли, где сроки реализации программ закреплены в контрактах.
Надёжность. Меньшее количество соединений означает меньшее количество точек отказа, меньшее количество точек проверки и меньший объем работ по техническому обслуживанию. Оборонные платформы оцениваются по показателю эксплуатационной готовности, а этот показатель напрямую зависит от количества соединений в оборудовании. Экономия на техническом обслуживании накапливается в течение всего срока службы платформы.
Вес. В процессе уплотнения удаляются крепежные элементы и материал, добавленный для их фиксации. В оборонной технике, где вес имеет решающее значение — и каждый килограмм влияет на полезную нагрузку, дальность полета или транспортировку, — такая экономия зачастую превышает по ценности время, сэкономленное на сборке. Наша Руководство по стоимости 3D-печати на песке содержит математические выкладки для каждой детали, необходимые для моделирования этих компромиссов.
Существует также аспект экономики разработки, который заказчики оборонной продукции недооценивают: цикл итераций. При печатном методе изменения местоположения крепления или изменения прохода требуют новой печати, поэтому в рамках одной программы конструкцию можно многократно проверять на соответствие реальным отливкам. Именно эта гибкость позволяет упрощённой конструкции действительно раскрыть свой потенциал — первая попытка создания упрощённой детали редко бывает лучшей, а печатный метод делает вторую и третью попытки экономически оправданными.
Когда объём производства в конечном итоге оправдывает использование стандартного оборудования, проверенная конструкция переносится без повторной оптимизации, благодаря чему инвестиции в консолидацию не оказываются напрасными — она становится производственной конструкцией. план интеграции литейного производства в ней рассказывается, как происходит такая передача на уровне оборудования.
Часто задаваемые вопросы
Как объединение деталей сокращает время сборки? Путем устранения самих операций. Крепежные элементы заменяются литыми деталями, соединения — сплошными металлическими элементами, а внутренние каналы — напечатанными сердечниками — благодаря чему при сборке не требуется ни закручивать болты, ни выравнивать детали, ни сверлить отверстия, ни подгонять детали. В рамках описанной здесь программы это позволило сократить время сборки примерно на 60%.
Почему при традиционном литье невозможно изготовить уплотнённые детали? При изготовлении форм с использованием шаблонов требуется возможность извлечения шаблона из формы, что ограничивает геометрию деталей формами, поддающимися вытяжке. Уплотненные детали с внутренними полостями и подрезами выходят за пределы этих ограничений. У печатных форм этап извлечения отсутствует, поэтому уплотненная геометрия становится пригодной для изготовления.
Является ли сварная конструкция такой же прочной, как исходная сборка? С конструктивной точки зрения такая конструкция, как правило, более предпочтительна. Путь передачи нагрузки проходит через сплошной металл, а не через соединения с болтами, и в ней отсутствуют отверстия для крепежа, которые могли бы служить очагами концентрации напряжений. Программа проверила те же самые случаи нагружения и прошла проверку, в том числе проверку соответствия размеров модели CAD.
Какие сплавы подходят для изготовления уплотненных оборонных отливок? Тот же спектр материалов, что и при традиционном литье в песчаные формы: алюминий, чугун, литая сталь, высокохромистые сплавы и высокотемпературные сплавы. Титан и сплавы на основе никеля для горячих частей изготавливаются методом литья в формы из напечатанного воска, описанным в Статья об аэрокосмических песчаных сердечниках.
Это подходит только для небольших объемов? Нет. Печатные формы идеально подходят для разработки и мелкосерийного производства, а готовый проект переносится на традиционное оснащение, когда объемы производства это оправдывают. Преимущество консолидации — меньшее количество деталей, стыков и точек контроля — сохраняется при обоих подходах.
Как быстро выполняется первая консолидированная отливка? От получения файла до первого литья обычно проходит от нескольких дней до нескольких недель, в зависимости от размера и сложности. Наибольшие изменения затрагивают цикл разработки: любая доработка крепления или канала требует изготовления нового оттиска, поэтому за время, которое раньше уходило на один цикл изготовления пресс-формы, теперь удаётся провести несколько физических итераций.
Как начать программу консолидации? Пришлите файлы сборочных чертежей, информацию о сплаве, количество и конструктивный стандарт. Инженерная команда определит, какие элементы можно аккуратно объединить, предложит схему изготовления пресс-форм и сердечников, а также предоставит график работ и план контроля качества — запросить расценки и анализ технологической схемы начинается с документации.
Заключение
Объединение деталей — один из самых прямых способов, с помощью которого оборонные программы могут сократить время сборки, уменьшить количество точек отказа и ускорить сроки разработки — а песочные формы, напечатанные на 3D-принтере, делают такое объединение технологически осуществимым. В рамках описанной здесь программы время сборки удалось сократить примерно на 60% за счет объединения многокомпонентной сборки в одно литье, при этом внутренние каналы были сформированы с помощью напечатанных стержней, а все крепежные элементы были исключены из конструкции.
Этот механизм можно применять к кронштейнам, корпусам, блокам цилиндров и несущим конструкциям, и он находит свое продолжение на этапе серийного производства: при увеличении объемов производства утвержденная конструкция переносится в стандартное производственное оборудование. Для оборонной промышленности, где важны как скорость разработки, так и надежность в эксплуатации, именно это сочетание имеет решающее значение.
Если у вас есть сборка из нескольких деталей, которая, по вашему мнению, должна быть изготовлена в виде одной отливки, отправьте нам запрос на расценки вместе с файлами сборки. Вы получите результаты консолидационного анализа, план литья для вашего сплава и график, указанный в неделях.


