
Studi Kasus: Konsolidasi Satu Bagian Memangkas Waktu Perakitan Sistem Pertahanan 60%

Perangkat keras pertahanan dinilai berdasarkan dua tolok ukur waktu: tolok ukur pengembangan dan tolok ukur operasional. Program pengembangan harus menghasilkan komponen yang memenuhi syarat lebih cepat daripada perkembangan ancaman, dan begitu dioperasikan, setiap sambungan yang dirakit merupakan titik kegagalan potensial yang harus dibayar mahal oleh tim pemeliharaan dalam bentuk waktu henti. Kedua tolok ukur waktu tersebut mengarah ke arah yang sama: lebih sedikit komponen, lebih sedikit sambungan, dan lebih sedikit langkah perakitan manual. Cara tercepat untuk mencapainya adalah dengan menggabungkan perakitan multi-komponen menjadi satu coran — namun, perkakas konvensional secara historis telah membuat hal itu mustahil, karena geometri yang digabungkan tidak dapat diambil dari cetakan.
Cetakan pasir hasil cetakan 3D menghilangkan kendala penarikan. Karena cetakan tersebut dicetak dari berkas CAD, bukan dibentuk di sekeliling pola, tim desain dapat menggabungkan braket, rumah komponen, tonjolan, dan saluran internal menjadi satu bagian cor yang sebelumnya memerlukan beberapa bagian yang diolah dengan mesin atau ditempa. Studi kasus ini mendokumentasikan bagaimana sebuah kontraktor pertahanan memanfaatkan kemampuan tersebut untuk memangkas waktu perakitan sekitar 60% pada sebuah program struktural — serta mengapa pendekatan yang sama kini semakin meluas dalam pengadaan pengecoran di sektor pertahanan.
Mengapa Program Pertahanan Membutuhkan Konsolidasi Komponen
Setiap komponen dalam suatu sistem pertahanan memiliki biaya yang melebihi nilai fakturnya, itulah sebabnya desain untuk produksi dan perakitan Sudah lama berupaya mengurangi jumlah komponen dan meningkatkan integrasinya. Sebuah braket yang dapat dicetak menjadi satu kesatuan dengan housing tetap memerlukan gambar teknis tersendiri, pemasok tersendiri, proses pemeriksaan tersendiri, pengencang tersendiri, serta urutan perakitan tersendiri. Setiap sambungan menambah akumulasi toleransi, setiap pengencang menambah risiko kelelahan dan korosi, dan setiap langkah perakitan manual menambah tenaga kerja serta kemungkinan terjadinya kesalahan. Pada platform yang harus tahan terhadap guncangan, getaran, dan siklus termal, sambungan-sambungan itulah yang menjadi titik awal terjadinya kegagalan.
Konsolidasi mengatasi semua biaya tersebut sekaligus. Satu cetakan logam dapat menggantikan beberapa komponen beserta pengencangnya, menghilangkan akumulasi toleransi di antara komponen-komponen tersebut, menghilangkan serangkaian operasi perakitan, dan — karena cetakan logam tersebut dirancang sebagai satu kesatuan — memungkinkan insinyur mengoptimalkan jalur beban struktural alih-alih mengoptimalkan antarmuka yang dihubungkan dengan baut. Manfaat ini semakin terasa dalam program pertahanan, di mana keandalan, bobot, dan kemudahan pemeliharaan merupakan persyaratan kontrak, bukan sekadar harapan.
Hambatan utamanya selalu terletak pada kelayakan produksi. Sebuah komponen terpadu umumnya lebih kompleks daripada gabungan bagian-bagian yang digantikannya: saluran internal, bagian yang tersembunyi di bawah permukaan, dan geometri tonjolan yang tidak dapat dilepaskan oleh cetakan konvensional. Kami analisis tradisional vs. analisis tanpa pola menjelaskan logika pembuatan cetakan secara terperinci; secara singkat, pembuatan cetakan berdasarkan pola justru menghambat geometri yang justru dibutuhkan dalam proses konsolidasi. Cetakan yang dicetak menghilangkan hambatan tersebut, itulah sebabnya konsolidasi dan cetakan digital muncul bersamaan — logika yang sama yang mendorong konsolidasi komponen di seluruh bidang manufaktur mutakhir.
Tantangannya: Satu Komponen, Bukan Rangkaian Komponen
Program dalam studi kasus ini awalnya berupa perakitan struktural pertahanan yang umum — sebuah rangka penahan beban dengan beberapa braket dan dudukan yang diolah secara terpisah dan dipasang dengan baut, ditambah serangkaian saluran internal yang dibor atau ditambahkan sebagai komponen terpisah. Rakitan tersebut berfungsi, tetapi harus menanggung semua konsekuensi dari pendekatan terkonsolidasi: waktu tunggu yang lama dari berbagai pemasok, jam kerja per unit untuk perakitan dan penyelarasan, serta daftar sambungan yang harus diverifikasi pada setiap siklus inspeksi dan pemeliharaan.
Persyaratan pelanggan sangat jelas: menghasilkan fungsi yang sama seperti komponen cor tunggal, dengan braket, dudukan, dan saluran internal terintegrasi menjadi satu bagian, serta memastikannya memenuhi standar struktural yang sama dengan rakitan aslinya. Dengan metode konvensional, persyaratan tersebut hampir mustahil dipenuhi — geometri terintegrasi tersebut mencakup rongga internal dan bagian yang terpotong di bawah permukaan yang tidak dapat dihasilkan oleh cetakan apa pun, dan program pembuatan cetakan untuk mencoba mewujudkannya akan memakan waktu berbulan-bulan dengan biaya yang tinggi.
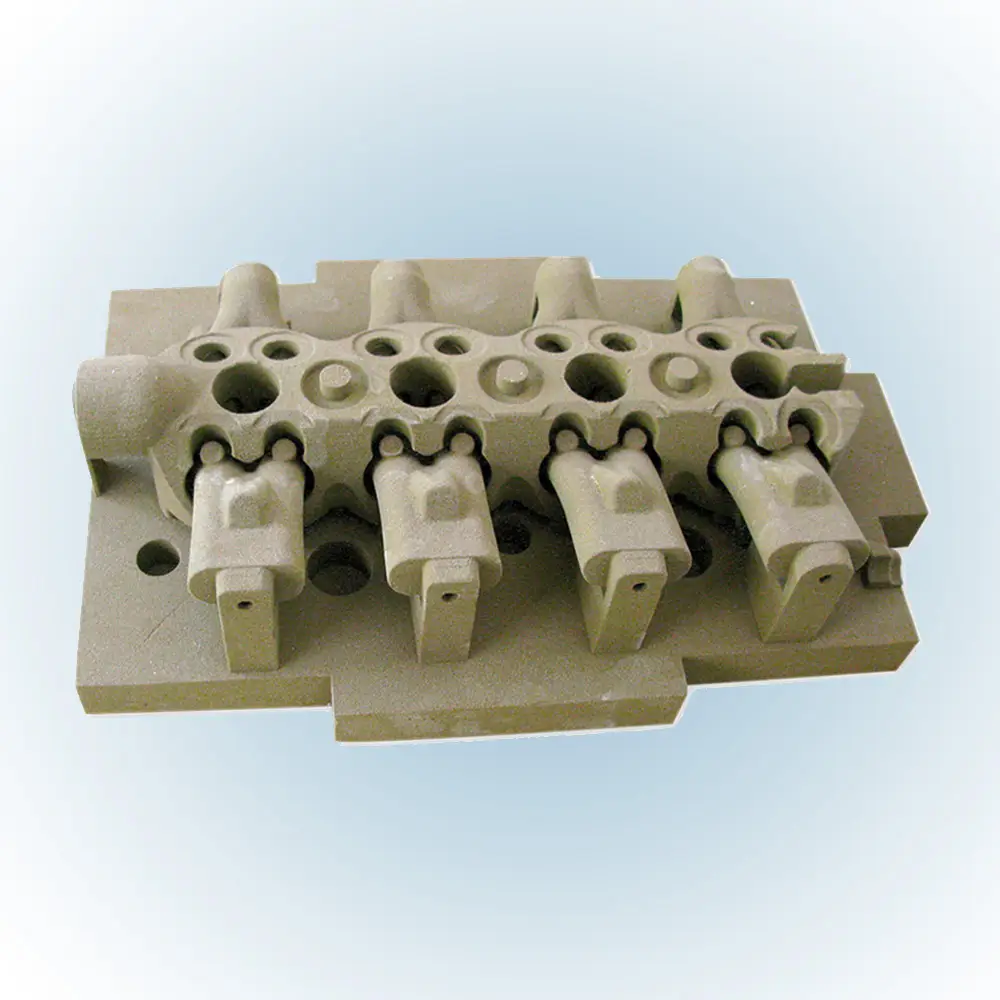
Solusinya adalah cetakan pasir hasil pencetakan 3D. Cetakan dan inti dicetak langsung dari model CAD yang telah disatukan, dengan rongga internal yang kompleks terbentuk melalui inti cetakan yang terintegrasi. Itulah mekanisme yang sama yang ditunjukkan oleh basis pengetahuan dalam berbagai program industri kami — misalnya, blok silinder berukuran besar dengan rongga internal yang kompleks yang diproduksi dengan 7 inti pasir dan 3 cetakan pasir, di mana pengoptimalan struktur cetakan pasir mempermudah perakitan, meningkatkan akurasi penempatan, mengurangi berat cetakan pasir, menghemat tenaga kerja, dan menekan biaya sekaligus memungkinkan pencetakan terpadu untuk inti yang kompleks. Proyek perumahan pertahanan terpadu tersebut mengikuti pendekatan yang sama.
Cara Kerja Konsolidasi Satu Paket pada Rute Digital
Proses konsolidasi pada cetakan cetak dilakukan sesuai alur kerja yang dapat diulang, sebagaimana didokumentasikan dalam Panduan Konversi CAD ke Cetakan:
- Lakukan konsolidasi dalam CAD. Bagian-bagian terpisah tersebut digabungkan menjadi satu model, dengan tonjolan, dudukan, dan saluran yang dirancang sebagai elemen cor. Di sinilah insinyur menentukan bagian mana yang dialihkan dari proses pemesinan ke proses pengecoran — serta bagaimana jalur beban seharusnya terbentuk tanpa sambungan yang dipasang dengan baut.
- Rancang cetakan untuk geometri yang telah digabungkan. Karena tidak ada proses pelepasan pola, pemisahan cetakan dipilih berdasarkan kualitas pengecoran dan dukungan inti, bukan untuk memudahkan pelepasan komponen. Rongga-rongga internal menjadi inti cetakan.
- Cetak dan rakit cetakannya. Cetakan dan inti dicetak berdasarkan berkas tersebut. Pada contoh blok silinder, strukturnya dioptimalkan untuk 7 inti pasir dan 3 cetakan pasir, yang mempermudah perakitan dan meningkatkan akurasi penempatan dibandingkan dengan paket inti konvensional yang lebih besar dan lebih berat.
- Tuang, selesaikan, dan periksa. Proses pengecoran ini mencakup pengecoran gravitasi konvensional atau pengecoran bertekanan rendah, pemesinan, dan pemeriksaan berdasarkan model CAD — rangkaian proses yang sama yang harus dilalui oleh setiap pemasok komponen cor untuk sektor pertahanan.
Sifat digital tersebut juga mengubah cara penanganan revisi setelah proses kualifikasi. Jika titik pemasangan berpindah atau bagian tertentu berubah selama masa pakai platform, pembaruan tersebut dilakukan melalui pencetakan ulang dan validasi ulang — bukan modifikasi alat cetak yang menghentikan jalur produksi. Untuk program pertahanan yang berlangsung selama puluhan tahun dan mengalami peningkatan berkala, hal ini berarti proses pengecoran dapat berkembang seiring dengan platform tersebut, alih-alih dibatasi oleh alat cetaknya. The Panduan Konversi CAD ke Cetakan menjelaskan bagaimana alur kerja file-ke-bagian mendukung hal ini.
Hasilnya adalah sebuah komponen yang kompleksitasnya terdapat pada berkas digital, bukan pada perkakas. Dalam praktiknya, tim desain menggabungkan geometri braket dan dudukan ke dalam dinding rumah komponen, alih-alih memasangnya dengan baut pada bagian terpisah, dan saluran internal dibentuk oleh inti cetakan dalam satu proses penuangan. Pembalikan inilah yang membuat konsolidasi menjadi terjangkau: dalam manufaktur konvensional, kompleksitas melipatgandakan biaya perkakas; dalam proses pencetakan, kompleksitas hampir tidak memerlukan biaya tambahan, karena printer menghasilkan cetakan untuk geometri yang dikonsolidasikan dengan kemudahan yang sama seperti untuk geometri sederhana.
Hasilnya: Waktu Perakitan Berkurang 60%
Pengecoran terpadu ini menggantikan rakitan multi-bagian dengan satu komponen saja, dan hasil pengukuran mencakup seluruh siklus hidup:
| Dampak | Perakitan awal | Pengecoran satu bagian |
|---|---|---|
| Bagian per satuan | Berbagai macam (perumahan + braket + dudukan + perlengkapan) | 1 |
| Pengencang & sambungan | Banyak | Tidak ada (diperankan oleh) |
| Tenaga kerja perakitan | Jam per unit, diperlukan penyelarasan | Dicetak di tempat |
| Saluran internal | Berlubang / sambungan terpisah | Inti cetakan, dalam kondisi setelah dicetak |
| Waktu perakitan | Titik Awal | ~60% bagian bawah |
| Titik-titik pemeriksaan | Per bagian + perakitan | Pengecoran tunggal, CMM vs CAD |
Pengurangan 60% berasal dari tiga sumber. Pertama, operasi perakitan itu sendiri tidak lagi diperlukan — tidak ada lagi yang perlu dipasang dengan baut, diselaraskan, atau dikencangkan. Kedua, akumulasi toleransi antar komponen menghilang, sehingga tidak ada waktu yang terbuang untuk menyesuaikan sambungan agar pas. Ketiga, saluran-saluran internal dibentuk oleh inti yang dicetak alih-alih dibor atau dirakit, sehingga menghilangkan seluruh urutan pemesinan dan pemasangan.
Aspek strukturalnya tetap kokoh. Program ini memvalidasi skenario beban yang sama seperti pada perakitan asli dan lulus uji — dengan jumlah titik inspeksi yang lebih sedikit, karena satu coran menggantikan beberapa komponen. Pengecoran braket dan dudukan sebagai satu bagian bersama dengan rumah berarti jalur beban berjalan melalui logam yang utuh, bukan melalui sambungan baut, dan verifikasi dimensi terhadap model CAD mengonfirmasi bahwa geometri gabungan tersebut sesuai dengan gambar. Program ini memvalidasi kasus-kasus beban yang sama seperti rakitan aslinya dan lulus — dengan titik inspeksi yang lebih sedikit, karena satu bagian cor menggantikan beberapa komponen.

Mengapa Kualitasnya Layak Disertifikasi
Pengecoran pertahanan terpadu hanya layak digunakan jika dapat memenuhi standar yang sama dengan komponen yang digantikannya. Dalam proses digital, bukti penerimaannya bersifat konvensional:
- Verifikasi dimensi dibandingkan dengan model CAD terkonsolidasi menggunakan mesin pengukur koordinat, sehingga fitur-fitur yang terintegrasi telah terverifikasi sesuai dengan gambar.
- Komposisi kimia paduan verifikasi sesuai spesifikasi bahan, dengan spektrometer digunakan untuk memastikan komposisinya.
- Pengujian non-destruktif — metode pendeteksian cacat standar yang diterapkan pada satu coran besar, bukan pada beberapa bagian yang lebih kecil, yang justru menyederhanakan rencana pemeriksaan.
- Pengujian mekanis sesuai dengan standar struktural, menggunakan paduan dan proses yang sama dengan suku cadang aslinya.
Karena proses pengecoran itu sendiri merupakan pengecoran pasir konvensional — cetakannya hanya dibuat dengan cara yang berbeda — maka sifat material dan bukti hasil pemeriksaan mengikuti aturan penerimaan yang sama. Itulah kriteria rantai lengkap: pemasok yang hanya memiliki mesin cetak dapat membuat geometri tetapi tidak dapat memastikannya memenuhi syarat. Pabrik pengecoran yang memproduksi di sini menjalankan seluruh rantai proses, yang merupakan persyaratan kami panduan penyedia layanan ditujukan bagi para pembeli peralatan pertahanan.
Lebih dari Sekadar Perumahan: Kemampuan yang Sama di Seluruh Perangkat Keras Pertahanan
Konsolidasi tidak hanya terbatas pada perumahan. Kemampuan cetak cetakan yang sama telah diterapkan pada perangkat keras pertahanan dan kedirgantaraan:
- Blok silinder dan penyangga struktural. Blok besi cor berukuran besar dengan rongga internal yang rumit — seperti contoh 7 inti/3 cetakan di atas — menunjukkan bagaimana penggunaan inti terintegrasi dapat mempermudah proses perakitan dan meningkatkan akurasi penempatan pada komponen dengan geometri internal yang rumit.
- Braket dan dudukan. Braket yang sebelumnya merupakan komponen terpisah hasil pemesinan kini dicetak menjadi satu kesatuan dengan rumah dan rangka, sehingga menghilangkan kebutuhan akan pengencang dan langkah-langkah perakitan. Program pembuatan braket dengan cetakan cetak 3D dapat diwujudkan dari berkas menjadi hasil cetakan dalam hitungan hari, yang juga mempercepat siklus pengembangan untuk konfigurasi baru.
- Paduan dengan kandungan kromium tinggi dan tahan suhu tinggi. Kelompok proses ini tidak hanya terbatas pada aluminium dan besi tuang — paduan kromium tinggi GLH-5 serta paduan suhu tinggi telah diproduksi menggunakan teknik pengecoran pasir 3DP, sedangkan paduan titanium dan nikel diproses melalui metode investasi lilin cetak untuk bagian-bagian yang paling panas, yang dilapisi dengan artikel tentang inti pasir untuk industri dirgantara.
Khusus untuk program pertahanan, metode pencetakan ini juga mengubah dinamika ekonomi pengembangan. Konfigurasi braket baru, tata letak dudukan yang direvisi, atau perubahan jalur merupakan cetakan baru — desain dapat diiterasi berdasarkan hasil pengecoran aktual dalam hitungan hari, alih-alih harus ditetapkan sejak dini demi melindungi investasi pada peralatan cetak. Hal ini panduan pembuatan prototipe menjelaskan keunggulan iterasi ini secara terperinci.
Ada aspek rantai pasokan yang patut diperhatikan. Dalam pengadaan pertahanan, pemasok yang mampu beralih dari CAD ke perangkat keras yang telah lolos sertifikasi dengan cepat semakin dihargai, karena alternatifnya — program pembuatan peralatan yang memakan waktu lama dan desain yang tidak berkembang — justru menjadi faktor yang menghambat modernisasi. Metode pencetakan ini mempersingkat jalur kritis dari berkas hingga produk prototipe pertama menjadi hitungan minggu, yang menurut kami panduan casting digital memandang hal ini sebagai pergeseran umum yang sedang terjadi di industri tersebut.
Hal-hal yang Harus Diperiksa oleh Pembeli Alat Perang
Sebelum mengubah rakitan yang terdiri dari beberapa bagian menjadi satu coran terpadu, pembeli di sektor pertahanan sebaiknya memeriksa empat hal berikut:
- Pastikan bahwa target konsolidasi tersebut memang nyata. Kandidat terbaik adalah rakitan yang memiliki banyak pengencang, sambungan yang sensitif terhadap keselarasan, dan saluran internal. Jika rakitan tersebut sederhana dan sambungannya tidak menjadi masalah, proses konsolidasi mungkin tidak menguntungkan.
- Pastikan pabrik pengecoran tersebut mampu menjalankan seluruh rangkaian proses inspeksi. Pengukuran dimensi, pengujian kimia, dan pengujian non-destruktif harus dilakukan secara internal — lihat panduan penyedia layanan untuk pertanyaan-pertanyaan yang perlu diajukan.
- Desain untuk rute yang dicetak. Pemisahan cetakan, tata letak inti, dan sistem saluran masuk harus dirancang khusus untuk bagian hasil pengecoran oleh para insinyur proses, bukan disesuaikan dari desain yang dihasilkan melalui pemesinan. Melibatkan mereka sejak dini, sesuai dengan panduan pelatihan, melipatgandakan manfaatnya.
- Rencanakan serah terima produksi. Untuk volume produksi yang rendah, cetakan cetak digunakan untuk seluruh proses. Untuk volume produksi yang lebih tinggi, desain yang telah tervalidasi dialihkan ke perkakas konvensional tanpa perlu dioptimalkan ulang — jalur dua tahap yang sama yang diterapkan di seluruh layanan pengecoran kami.
Aspek Ekonomi Konsolidasi
Angka waktu perakitan 60% memang menjadi sorotan utama, namun analisis kelayakan bisnisnya secara keseluruhan lebih luas, dan pembeli di sektor pertahanan sebaiknya membuat model untuk keempat lini tersebut:
Tenaga kerja. Waktu perakitan merupakan penghematan yang paling nyata — yaitu proses-proses yang dihilangkan dalam program ini. Untuk platform yang diproduksi dalam jumlah yang signifikan, penghematan tenaga kerja saja sudah cukup untuk membenarkan perubahan ini, dan penghematan tersebut semakin bertambah seiring dengan setiap unit yang diproduksi.
Rantai pasokan. Rakitan yang terdiri dari banyak bagian berarti melibatkan banyak pemasok, banyak gambar teknis, dan banyak program pemeriksaan. Sebaliknya, satu coran terpadu berarti hanya ada satu pemasok, satu nomor bagian, dan satu paket kualifikasi. Penyederhanaan ini memperpendek siklus pengadaan dan menghilangkan risiko koordinasi — hal yang sangat penting di sektor pertahanan, di mana jadwal program diatur dalam kontrak.
Keandalan. Semakin sedikit sambungan berarti semakin sedikit titik kegagalan, semakin sedikit titik pemeriksaan, dan semakin sedikit tindakan pemeliharaan. Platform pertahanan dinilai berdasarkan ketersediaannya, dan ketersediaan tersebut berkaitan langsung dengan jumlah sambungan pada perangkat kerasnya. Penghematan biaya pemeliharaan akan terus terakumulasi sepanjang masa pakai platform tersebut.
Berat. Proses konsolidasi menghilangkan elemen pengikat serta bahan tambahan yang digunakan untuk menopangnya. Pada peralatan pertahanan yang sangat mengutamakan bobot — di mana setiap kilogram memengaruhi muatan, jangkauan, atau transportasi — penghematan yang dihasilkan seringkali lebih berharga daripada waktu perakitan yang dihemat. Kami Panduan Biaya Pencetakan Pasir 3D menyajikan perhitungan per bagian untuk memodelkan pertimbangan-pertimbangan ini.
Ada pula aspek ekonomi di sisi pengembangan yang sering diremehkan oleh pembeli di sektor pertahanan: siklus iterasi. Pada rute pencetakan, perubahan lokasi pemasangan atau perubahan jalur akan menghasilkan cetakan baru, sehingga desain dapat divalidasi terhadap hasil pengecoran yang sebenarnya beberapa kali dalam satu program. Kapasitas itulah yang memungkinkan desain terkonsolidasi benar-benar mencapai potensinya — upaya pertama dalam membuat bagian terkonsolidasi jarang menjadi yang terbaik, dan rute pencetakan membuat upaya kedua dan ketiga menjadi terjangkau.
Ketika volume produksi pada akhirnya sudah cukup besar untuk menggunakan peralatan konvensional, desain yang telah tervalidasi dapat diterapkan tanpa perlu dioptimalkan ulang, sehingga investasi dalam konsolidasi tersebut tidak sia-sia — desain tersebut justru menjadi desain produksi. Desain peta jalan integrasi pabrik pengecoran menjelaskan bagaimana proses serah terima tersebut berlangsung dari sisi perangkat.
Pertanyaan yang Sering Diajukan
Bagaimana penggabungan komponen dapat mempersingkat waktu perakitan? Dengan menghilangkan proses perakitan itu sendiri. Elemen pengikat digantikan oleh fitur yang dicetak langsung, sambungan digantikan oleh logam yang menyatu, dan saluran internal digantikan oleh inti yang dicetak — sehingga tidak ada bagian yang perlu dipasang dengan baut, disejajarkan, dilubangi, atau disesuaikan selama perakitan. Dalam program yang didokumentasikan di sini, hal tersebut berhasil menghemat sekitar 60% waktu perakitan.
Mengapa proses pengecoran konvensional tidak dapat menghasilkan komponen yang padat? Proses pembuatan cetakan pola mengharuskan pola ditarik keluar dari cetakan, sehingga membatasi geometri pada bentuk-bentuk yang dapat ditarik. Komponen yang disatukan dengan rongga internal dan bagian yang terpotong di bawah permukaan melanggar batasan tersebut. Cetakan yang dicetak tidak memerlukan langkah penarikan, sehingga geometri yang disatukan tersebut menjadi dapat diproduksi.
Apakah hasil pengecoran yang disatukan memiliki kekuatan yang sama dengan rakitan aslinya? Dari segi struktur, hal ini umumnya lebih baik. Jalur beban melewati logam yang utuh, bukan sambungan yang dipasang dengan baut, dan tidak ada lubang pengencang yang dapat berfungsi sebagai pemicu tegangan. Program tersebut telah memvalidasi skenario beban yang sama dan lulus uji, disertai verifikasi dimensi terhadap model CAD.
Paduan logam apa saja yang cocok untuk coran pertahanan yang dipadatkan? Rentang bahan yang sama dengan pengecoran pasir konvensional: aluminium, besi cor, baja cor, paduan kromium tinggi, dan paduan suhu tinggi. Paduan titanium dan paduan berbasis nikel untuk bagian yang terkena panas diproses melalui metode investasi lilin cetak, sebagaimana dijelaskan dalam artikel tentang inti pasir untuk industri dirgantara.
Apakah ini hanya untuk volume kecil? Tidak. Cetakan yang dicetak sangat cocok untuk tahap pengembangan dan produksi dalam jumlah kecil, dan desain yang telah teruji dapat dialihkan ke alat cetak konvensional ketika volume produksi sudah mencukupi. Manfaat konsolidasi — lebih sedikit bagian, sambungan, dan titik pemeriksaan — tetap berlaku pada kedua metode tersebut.
Seberapa cepat proses pengecoran terkonsolidasi pertama dilakukan? Dari tahap desain hingga pengecoran pertama biasanya memakan waktu beberapa hari hingga beberapa minggu, tergantung pada ukuran dan tingkat kerumitannya. Yang paling banyak berubah adalah siklus pengembangan: revisi pada dudukan atau saluran berarti perlu dibuat cetakan baru, sehingga beberapa iterasi fisik dapat diselesaikan dalam waktu yang dulunya dibutuhkan untuk satu siklus pembuatan cetakan.
Bagaimana cara memulai program konsolidasi? Kirimkan berkas perakitan, jenis paduan, jumlah, dan standar struktural. Tim teknik akan mengidentifikasi fitur-fitur mana yang dapat digabungkan dengan rapi, mengusulkan strategi cetakan dan inti, serta menyampaikan jadwal dan rencana pemeriksaan — minta penawaran harga dan tinjauan desain proses dimulai dari berkas-berkas tersebut.
Kesimpulan
Konsolidasi komponen merupakan salah satu cara paling langsung bagi program pertahanan untuk memangkas waktu perakitan, mengurangi titik kegagalan, dan mempercepat jadwal pengembangan — dan cetakan pasir hasil pencetakan 3D-lah yang memungkinkan konsolidasi tersebut dapat diproduksi. Program yang didokumentasikan di sini berhasil memangkas waktu perakitan sekitar 60% dengan menggabungkan rakitan multi-bagian menjadi satu cetakan, di mana saluran internal dibentuk oleh inti cetakan yang dicetak, dan semua pengencang dihilangkan dari desain.
Mekanisme ini dapat diterapkan secara konsisten pada berbagai komponen seperti braket, rumah komponen, blok silinder, dan penyangga struktural, serta diterapkan hingga tahap produksi: desain yang telah teruji tersebut diadaptasi ke dalam peralatan konvensional saat volume produksi meningkat. Bagi industri pertahanan yang dinilai berdasarkan kecepatan pengembangan dan keandalan di lapangan, kombinasi itulah yang paling penting.
Jika Anda memiliki rakitan yang terdiri dari beberapa bagian dan menurut Anda seharusnya dibuat dalam satu cetakan, kirimkan kepada kami sebuah permintaan penawaran bersama dengan berkas perakitan. Anda akan mendapatkan analisis konsolidasi, rencana pengecoran untuk paduan logam Anda, serta jadwal yang dinyatakan dalam hitungan minggu.


