Impressão 3D em aço: classes, processos e o que cada um deles implica

A impressão em aço pode ser feita de duas formas. Ou é derretido por um laser — SLM — ou é colado por uma cabeça de impressão e sinterizado num forno — jato de ligante. O pó é o mesmo, mas os princípios físicos são diferentes, e a escolha entre estas duas técnicas determina quais as classes de material que se podem utilizar e quais as características que a peça acabada irá apresentar.
Esta página trata do material, não da máquina. Aborda os seis tipos de aço que são efetivamente utilizados na indústria, o que cada processo lhes faz, quais são os resultados finais em termos de densidade e tolerância, e em que aspetos a estampagem de aço fica aquém da maquinagem ou da fundição.

Dois processos e por que razão a escolha é importante para o aço
A tecnologia SLM funde cada camada até formar uma massa sólida. A peça sai com uma densidade de 99 por cento ou superior, sem necessidade de forno, e a tensão residual que se acumula é eliminada posteriormente através de um ciclo de alívio de tensões.
A tecnologia de jato de aglutinante deposita um aglutinante em toda a camada de uma só vez e, em seguida, sinteriza a peça em bruto num forno. A etapa de impressão é rápida porque decorre em paralelo; a etapa do forno é o tempo de processamento, e o encolhimento durante a sinterização tem de ser compensado no modelo.
A diferença prática no caso do aço: a SLM apresenta uma tolerância mais rigorosa no produto acabado e pode passar diretamente para o processo de alívio de tensões. A tecnologia de jato de ligante destaca-se em termos de rendimento por impressão e de custo por peça em produção em série, mas requer um forno de sinterização dimensionado para o lote e um modelo de retração que tenha sido validado para a liga.
As notas que são efetivamente impressas
Existem mais de trinta ligas certificadas na nossa gama, mas são seis que respondem pela maior parte da produção. A tabela abaixo apresenta o que uma fundição ou uma oficina de maquinagem deve poder esperar encontrar no mercado, não sendo um catálogo completo.
| Nota | Processo | Utilização típica | O que isto lhe oferece |
|---|---|---|---|
| aço inoxidável 316L | SLM, jato de ligante | Coletores, suportes, peças resistentes à corrosão | Soldável, resistente à corrosão, fácil de submeter a processos de acabamento |
| Aço inoxidável 17-4PH | SLM, jato de ligante | Peças estruturais que requerem resistência e dureza | Endurece com o envelhecimento; boa relação resistência/custo |
| aço inoxidável 420 | SLM | Insertos de moldes, superfícies de desgaste | Tem a capacidade de ser endurecido até mais de 50 HRC após o tratamento térmico |
| Aço para ferramentas H13 | SLM | Inserções para fundição sob pressão, ferramentas para trabalho a quente | Dureza a quente, resistência à fadiga térmica |
| 1.2709 maraging | SLM | Ferramentas de alta resistência, arrefecimento conformacional | Resistência muito elevada após o envelhecimento, dimensionalmente estável |
| Compósito de aço com enchimento cerâmico | Jato de aglutinante | Peças resistentes à abrasão | Fase dura numa matriz de aço, impressa como uma peça única |
Se a classe de que necessita não constar desta lista, a pergunta a fazer não é “é possível imprimi-la?”, mas sim “existe uma janela de processo validada para ela?”. Quase qualquer pó de aço pode ser impresso uma vez. Ser capaz de o imprimir de forma consistente numa quarta-feira, daqui a seis meses, é outra história, e depende de o fornecedor ter realizado o trabalho de validação.
Densidade e o que isso significa para a peça
A SLM atinge uma densidade de 99 por cento ou superior numa única operação. A fração restante corresponde à porosidade por falta de fusão, normalmente concentrada nos pontos em que a peça entra em contacto com a placa de construção ou onde um parâmetro foi ajustado a um valor demasiado elevado.
A tecnologia de jato de ligante atinge 97 a 99 por cento após a sinterização. Isso não é um defeito — é a natureza do processo. Para um coletor, um suporte ou uma caixa, não há problema. No caso de uma peça que será submetida a ciclos de fadiga numa aplicação crítica em termos de fraturas, normalmente não é adequado, e a solução passa pelo SLM ou por um ciclo de HIP posterior para eliminar a porosidade residual.
Duas etapas de pós-processamento alteram significativamente esse número. O alívio de tensões elimina a tensão residual, mas não a porosidade. A prensagem isostática a quente fecha a porosidade, mas implica um ciclo de forno separado e uma etapa de manuseamento por peça. Nenhuma destas etapas está incluída no orçamento da máquina.
Tolerâncias e superfície
Tal como estão fabricadas, nenhuma das duas peças cumpre uma tolerância de maquinagem. Os valores que importam são os que constam do desenho, e são esses que determinam se a peça é utilizada tal como está ou se tem de passar por uma fresadora posteriormente.
- SLM, conforme construído. Aproximadamente ±0,1 mm em detalhes pequenos, com precisão que diminui com o tamanho da peça e com a distância em relação à placa de impressão. Ra da superfície de 8 a 20 µm, dependendo da orientação da face.
- Impressão por jato de aglutinante, conforme construído. Aproximadamente ±0,3 mm após a sinterização, uma vez que a compensação da contração nunca é exata em toda a camada. Rugosidade superficial Ra de 6 a 15 µm, mais uniforme do que no SLM, uma vez que não se verifica um efeito de «degrau» proveniente da poça de fusão.
- Usinado após a impressão. Ambos os processos apresentam uma tolerância de ±0,02 mm assim que a peça for fixada e cortada. Adicione uma margem de usinagem de 0,5 a 1 mm em qualquer face que venha a ser cortada.
A consequência prática: uma peça de aço com uma superfície de vedação ou um furo de rolamento será maquinada, independentemente do processo utilizado na sua impressão. Preveja a segunda operação no orçamento antes de comparar as duas opções.
Onde cada processo se destaca no que diz respeito ao aço
A escolha é determinada pelo número e pela forma das peças, e não pelo material.
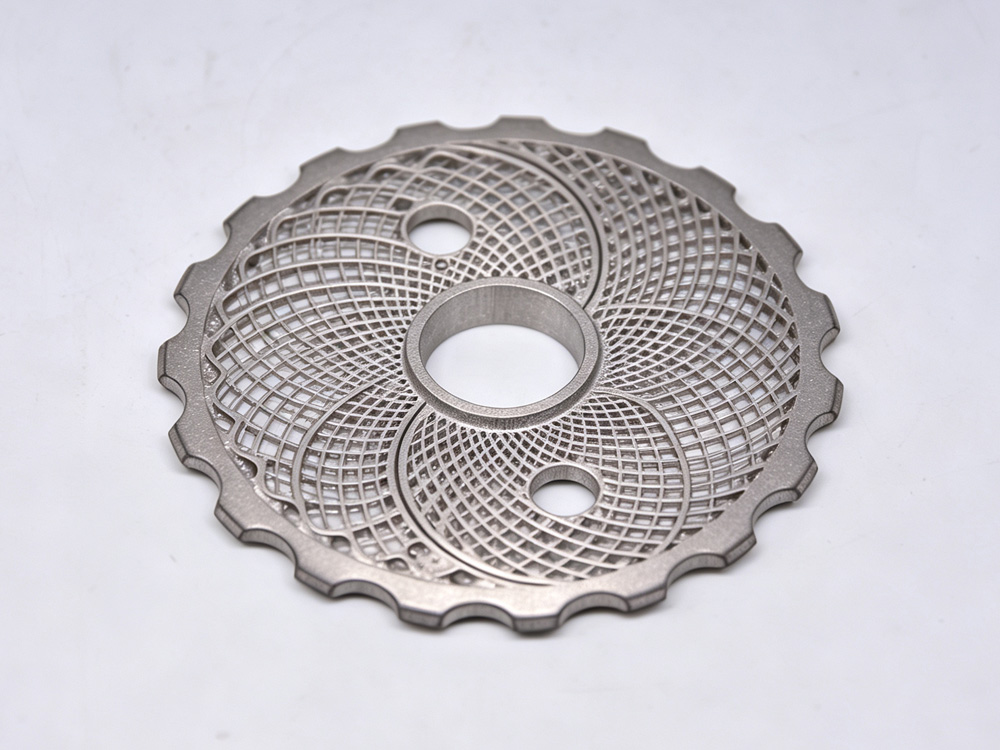
A SLM destaca-se na produção de peças pequenas, detalhadas e com tolerâncias críticas: insertos de ferramentas com arrefecimento conformacional, componentes de paredes finas, estruturas em treliça e qualquer peça com dimensões inferiores a cerca de 150 mm, em que a tolerância da peça acabada é importante. Também se destaca quando a peça precisa de ser utilizada imediatamente, uma vez que não há ciclo de forno no caminho crítico.
A tecnologia de jato de aglutinante destaca-se em termos de volume e dimensão. Uma cama completa de suportes é impressa num único ciclo e sinterizada num único lote, e o custo por peça diminui drasticamente à medida que a cama se enche. É também a única opção para peças de aço de maiores dimensões na nossa gama — as plataformas de jato de ligante atingem 800 × 500 × 400 mm, enquanto os sistemas SLM têm como limite máximo 300 × 300 × 250 mm.
Quanto custa a impressão em aço por peça
Existem três métodos para fabricar a mesma peça de aço, e vale a pena fazer uma comparação antes de se optar por qualquer um deles.
Impresso. Custo do pó, tempo de funcionamento da máquina, remoção do suporte ou ciclo do forno e usinagem em qualquer superfície com tolerância. No caso de uma peça de 200 g produzida por SLM, só o pó já representa uma rubrica significativa, e o pós-processamento costuma ter um custo superior ao da impressão.
Usinado a partir de material maciço. Barra de material mais tempo de usinagem. Para geometrias simples, esta opção é quase sempre mais económica do que a impressão e é mais rápida. Deixa de fazer sentido quando a geometria tem canais internos ou quando a relação custo de aquisição/custo de produção se torna desfavorável.
Elenco. Um padrão, um molde, uma fundição e um acabamento. O custo do equipamento de moldagem é o fator dominante em volumes baixos, e o custo por peça diminui drasticamente em volumes elevados. No caso de uma peça de aço que será produzida 5 000 vezes, a fundição sai a ganhar em termos de custo quase sempre — a exceção é quando a geometria da peça torna a fundição impossível.
O nosso Guia de preços de impressoras 3D de metal divide o percurso impresso nos seus itens individuais, incluindo o pós-processamento que os fornecedores omitem. O Discriminação dos custos do SLS faz o mesmo cálculo para o lado da areia e da cera.
Quando a impressão em aço não é a solução certa
Quatro situações em que aconselhamos os clientes a fazer outra coisa.
Geometria simples com menos de 100 mm. Uma peça usinada é mais barata, mais rápida e apresenta melhores tolerâncias. A impressão 3D não traz qualquer vantagem quando não há nenhuma característica interna a alcançar.
Grande volume de um número de referência. A partir de alguns milhares de unidades por ano, a fundição ou uma célula de maquinagem convencional revelam-se mais vantajosas do que a impressão em termos de custo por peça. A impressão destaca-se em termos de complexidade e nas primeiras centenas de peças, mas não em volumes de produção estáveis.
Peças que requerem uma resistência à fadiga própria de peças forjadas. O aço impresso após o tratamento HIP é de boa qualidade, mas não é uma peça forjada. Se o desenho especificar uma peça forjada e inspecionada por ultrassons, a impressão não é um substituto — trata-se de um produto diferente.
Peças suficientemente grandes para ultrapassar a câmara. Uma caixa de aço com 900 mm não pode ser impressa em nenhuma plataforma desta gama. Em vez disso, imprima um molde de areia e faça a fundição da caixa, o que é mais rápido e mais barato do que qualquer método de impressão em metal para esse tamanho.
As plataformas que imprimem aço
| Processo | Modelo | Volume de impressão (mm) | Capacidade de produção de aço |
|---|---|---|---|
| Jato de aglutinante | 3DPTEK J160R | 160 × 65 × 65 | Aço inoxidável e aço para ferramentas, compatível com cerâmica |
| 3DPTEK J400P | 400 × 400 × 300 | Aço inoxidável e aço para ferramentas, compatível com cerâmica | |
| 3DPTEK J800P | 800 × 500 × 400 | A maior plataforma de jato de ligante de aço da gama | |
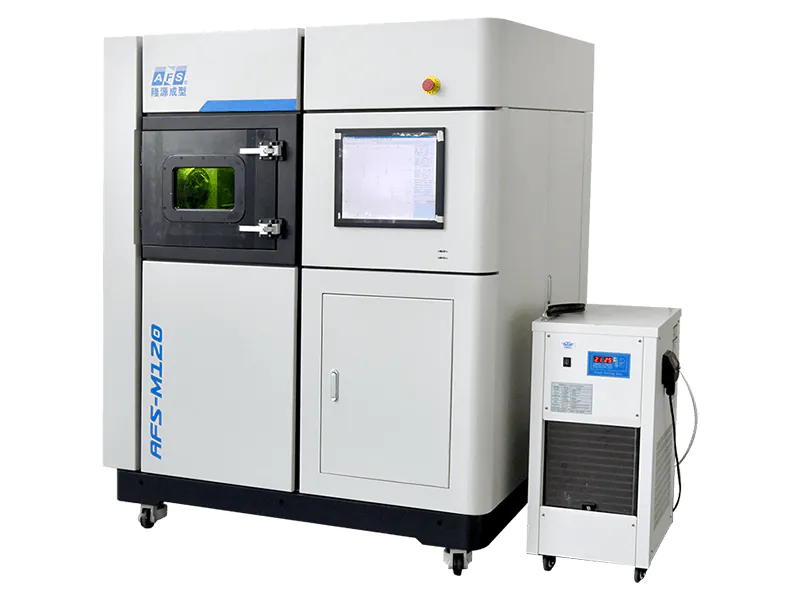
| SLM | AFS-M120 | 120 × 120 × 150 | Laser único, peças de aço de precisão |
| AFS-M120X | 120 × 120 × 150 | Gradiente de dois materiais — do aço para uma segunda liga | |
| AFS-M300XAS | 300 × 300 × 250 | Usinagem multimaterial e durante o processo |
As especificações completas, incluindo as classes certificadas em cada plataforma, encontram-se no página da gama de impressoras 3D de metal. O AFS-M120XT incorpora a capacidade de gradiente multieixos numa plataforma de 120 × 150 × 150 mm para transições de aço para aço.
Perguntas frequentes
É possível imprimir aço em 3D?
Sim, de duas formas. A SLM funde pó de aço com um laser até atingir uma densidade de 99 por cento ou superior. A impressão por jato de ligante metálico imprime uma peça em bruto com um ligante e sinteriza-a num forno até atingir uma densidade de 97 a 99 por cento. Ambas as técnicas permitem trabalhar com aços inoxidáveis e aços para ferramentas; a escolha depende do tamanho, do volume e da tolerância da peça.
Qual é o aço mais resistente que se pode imprimir em 3D?
O aço maraging 1.2709 atinge uma resistência muito elevada após o envelhecimento e mantém a estabilidade dimensional ao longo do tratamento térmico, razão pela qual é utilizado na fabricação de ferramentas. No que diz respeito à resistência à corrosão, o 316L é a escolha mais comum. Quanto à dureza após o tratamento térmico, tanto o 420 como o H13 atingem 50 HRC ou mais.
O aço impresso em 3D é tão resistente quanto o aço usinado?
Após o HIP e o tratamento térmico, o aço impresso atinge propriedades mecânicas próximas das do aço forjado na maioria das ligas. A exceção são as aplicações críticas em termos de fadiga, em que a especificação do desenho exige o uso de aço forjado — o aço impresso é um produto diferente, não um substituto. A anisotropia na direção de construção é real e deve ser tida em conta na conceção.
Quanto custa a impressão 3D em aço?
No caso das peças, o custo é determinado principalmente pelo pós-processamento e não pela impressão. O pó, o tempo de utilização da máquina, a remoção dos suportes ou a sinterização e a maquinagem das superfícies com tolerâncias são fatores que contribuem para esse custo. Para uma peça pequena, a maquinagem é normalmente mais económica; a impressão revela-se vantajosa quando a geometria apresenta características internas ou quando o volume se situa entre um protótipo e algumas centenas de unidades.
A tecnologia de jato de ligante permite imprimir peças de aço maiores do que a SLM?
Sim, consideravelmente. As plataformas de jato de ligante da nossa gama atingem 800 × 500 × 400 mm, enquanto os sistemas SLM atingem um máximo de 300 × 300 × 250 mm. É necessário compensar o encolhimento por sinterização, razão pela qual a janela de processo tem de ser validada para cada liga.
Leituras relacionadas
No que diz respeito à plataforma, impressoras 3D industriais de metal apresenta os sete sistemas, com os volumes de produção e as respetivas configurações. Quanto à questão do processo subjacente à escolha, SLS vs SLM separa os dois percursos do laser.
Indique-nos o grau e a geometria
Envie o desenho, o tipo de aço e o volume anual. Dir-lhe-emos se faz sentido imprimi-la, qual o processo mais adequado e — nos casos em que a maquinagem ou a fundição forem mais económicas — qual a alternativa mais vantajosa. Imprimir uma peça que deveria ter sido fundida é uma forma dispendiosa de aprender a diferença.