
Quanto tempo richiede la stampa 3D con sabbia? Tempi di consegna effettivi per stampi e anime

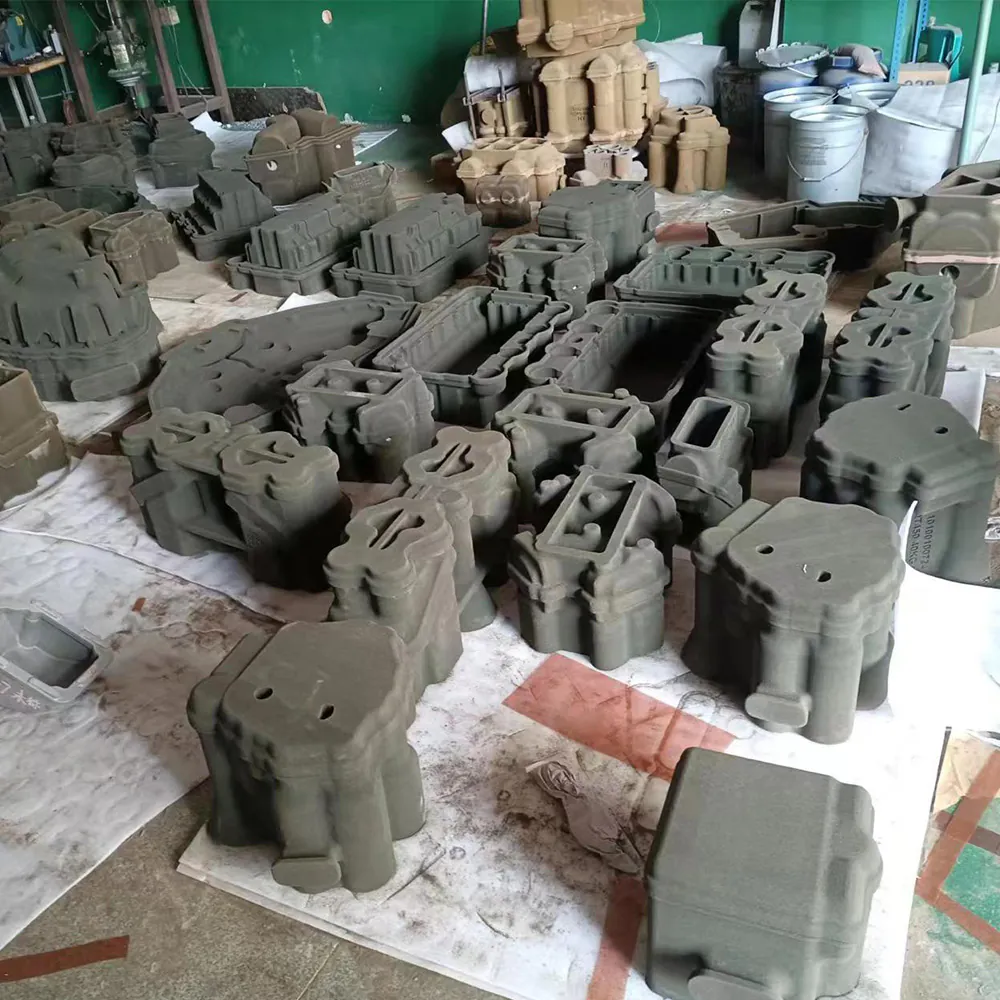
Quanto tempo richiede la stampa 3D con sabbia? Il tempo di stampa varia da poche ore per uno stampo di piccole dimensioni a uno-tre giorni per uno stampo di produzione standard, mentre l’intero ciclo dal CAD alla colata — preparazione del modello, stampa, rimozione dello stampo e preparazione dello stampo per il metallo — richiede giorni, non settimane. Uno stampo di piccole dimensioni che occupa fino a circa un quarto di un 3DPTEK J1800 La stampa del letto di costruzione richiede in genere da tre a otto ore. Uno stampo che riempie il letto della J1800 richiede circa da uno a due giorni e mezzo. I lavori di grandi dimensioni sulla J2500 richiedono da due a quattro giorni, mentre quelli più grandi sulla J4000Pro richiedono da tre a cinque giorni di stampa continua prima ancora che inizi la post-elaborazione. In nessuna fase di tale tempistica è previsto l’utilizzo di modelli.
Questi numeri sono importanti per le fonderie perché la questione non riguarda quasi mai solo la stampante, ma piuttosto quando è possibile procedere alla colata. La tecnologia Binder Jetting produce uno stampo completo e le relative anime direttamente dal CAD, eliminando così i tradizionali tempi di attesa per la realizzazione dei modelli. Ciò che rimane è un processo articolato in tre fasi: preparazione CAD, stampa e post-elaborazione prima della colata. Ogni fase ha i propri tempi realistici e non tutte variano in modo proporzionale alle dimensioni del pezzo. Questo articolo fornisce intervalli realistici per ogni fase, esempi pratici per ciascuna classe dimensionale di macchina e una tabella dei tempi di consegna che potrete utilizzare la prossima volta che un cliente vi chiederà: “Quando possiamo procedere alla fusione?”.

La risposta diretta: una tempistica realistica dalla progettazione CAD alla colata
Se avete bisogno di un'indicazione di tempistica: per un lavoro standard, considerate da tre a sei giorni lavorativi dal file CAD definitivo allo stampo pronto per la colata; per uno stampo semplice e di piccole dimensioni, invece, sono necessarie meno di 48 ore, a condizione che i parametri di stampa siano già stati convalidati. Il tempo totale si suddivide come segue:
- Preparazione CAD e preparazione dei file: da poche ore per un pezzo che avete già modellato, fino a qualche giorno quando sono necessarie operazioni di canalizzazione, montaggio dei canali di colata e simulazione della fusione.
- Ora di stampa: da tre a otto ore per uno stampo di piccole dimensioni, da uno a due giorni e mezzo per un letto J1800 completo, fino a cinque giorni per un lavoro J4000Pro a tutta altezza.
- Post-lavorazione e preparazione per la colata: Da poche ore a un giorno per disimballare, pulire e montare; occorre aggiungere da mezza giornata a un giorno intero per applicare il rivestimento antimuffa e lasciarlo asciugare.
La variabile principale in questo elenco è la prima fase, non la stampante. Una fonderia che disponga di una libreria di modelli di canalizzazione e parametri di stampa convalidati può portare a termine un lavoro semplice, dal CAD alla colata, in meno di due giorni. Una nuova fusione complessa — ad esempio una voluta di pompa con canali di raffreddamento interni — può richiedere tre giorni solo per la progettazione CAD e la simulazione prima che la stampante entri in funzione. Gli assemblaggi di stampi molto grandi e composti da più parti fanno salire il tempo totale a una o due settimane, e ciò di solito è dovuto al fatto che la suddivisione del lavoro e la preparazione di ogni segmento aumentano con le dimensioni, non perché la macchina sia lenta.
Ci sono due motivi per cui vale la pena citare questi dati a un cliente. Innanzitutto, il primo articolo viene consegnato alla stessa velocità del decimo: non c’è alcun tempo di avviamento degli stampi. In secondo luogo, la stampante funziona in modo autonomo durante la notte, quindi un lavoro che inizia alle 16:00 è spesso pronto per essere prelevato la mattina seguente. Per comprendere appieno il meccanismo alla base di tale velocità, la nostra guida su come funziona la stampa 3D con la sabbia spiega cosa succede dal file CAD allo stampo finito.
Fase 1: Preparazione del progetto CAD e dei file (da alcune ore a qualche giorno)
Il tempo di preparazione dipende quasi interamente dalla quantità di lavoro di progettazione già svolto. Si distinguono tre casi comuni:

- Il modello della parte esiste già — il caso più comune nella pratica, poiché la stampa in sabbia viene solitamente utilizzata per sviluppare o riprodurre un pezzo fuso esistente. La preparazione consiste nell’aggiungere canali di colata, canali di distribuzione, montanti e sfiati, nel verificare gli angoli di sformo e lo spessore delle pareti e nel decidere l’orientamento dello stampo. Un ingegnere competente svolge questo lavoro in poche ore.
- Il componente è stato progettato da zero — ora il tempo di lavorazione comprende anche la fase di progettazione, che in genere richiede da uno a tre giorni per un pezzo di medie dimensioni, mentre per geometrie complesse i tempi sono più lunghi.
- È necessaria una simulazione del getto — L’analisi del riempimento e della solidificazione di un pezzo di medie dimensioni richiede in genere da un paio d’ore a tutta la notte su una workstation, e ogni iterazione di progettazione comporta un’ulteriore esecuzione. È in questa fase che le aziende con esperienza risparmiano più tempo, poiché un buon ingegnere elimina la maggior parte delle iterazioni prima della prima simulazione.
Una volta approvata la geometria dello stampo, la preparazione del file è di natura meccanica: suddivisione in sezioni con lo spessore di strato scelto (da 0,28 a 0,4 mm), impostazione della saturazione del legante e dei parametri della testina di stampa, e inserimento del lavoro in coda. Ciò richiede pochi minuti, non ore. Un software della macchina ben collaudato — su cui i nostri concorrenti come ExOne hanno investito ingenti risorse — rende questa fase veloce e ripetibile, ed è un elemento indispensabile indipendentemente dal tipo di macchina che si utilizza.
La regola pratica: se il progetto CAD esiste e non è prevista alcuna simulazione, prevedete mezza giornata di lavoro di progettazione. Se la simulazione fa parte del vostro processo di qualità, prevedete uno o due giorni. Non lasciatevi cogliere alla sprovvista da questa fase: è proprio qui che una promessa di “due giorni” si trasforma in una realtà di cinque giorni.
Fase 2: il tempo effettivo di stampa (da alcune ore a diversi giorni, a seconda del volume di stampa e dell'altezza dello strato)
La tecnologia Binder Jetting deposita un sottile strato di sabbia sul letto di stampa, spruzza il legante nei punti in cui lo stampo deve solidificarsi, abbassa il letto e ripete il processo. Non è prevista alcuna scansione laser né è necessario rimuovere alcuna struttura di supporto, quindi il tempo di stampa segue una semplice relazione:
Tempo di stampa ≈ (altezza del lavoro ÷ spessore dello strato) × tempo per strato.
Il tempo per strato è determinato dalla corsa del ricopritore sul letto più i passaggi della testina di stampa, quindi varia in base all’ingombro del lavoro, non alla complessità del pezzo. Questa è l’informazione fondamentale per la pianificazione: uno stampo geometricamente complesso non viene stampato più lentamente di un semplice blocco con la stessa superficie occupata e la stessa altezza — cambia solo lo schema di applicazione del legante. Ecco perché la stampa con sabbia è in grado di realizzare un’anima complessa con canali interni alla stessa velocità di una semplice metà di stampo.
Lo spessore dello strato è l’altra variabile, e da 0,28 a 0,4 mm è l’intervallo di lavoro pratico sulle stampanti a sabbia di produzione. L’impostazione a 0,4 mm è l’impostazione predefinita veloce per stampi di grandi dimensioni in cui i dettagli superficiali contano meno; 0,28 mm viene utilizzato quando caratteristiche fini, spigoli vivi o anime sottili giustificano i passaggi aggiuntivi. Il compromesso è aritmetico: passare da strati da 0,4 mm a quelli da 0,28 mm aggiunge circa 40% strati in più alla stessa altezza del lavoro — e circa 40% di tempo di stampa in più — per ottenere dettagli più precisi. La maggior parte delle fonderie adotta come standard lo spessore di 0,3 mm e se ne discosta solo per motivi specifici.
Esempi pratici per ciascuna classe di volume di stampa, con uno spessore dello strato di 0,3 mm:
- Stampo di piccole dimensioni (ingombro massimo di circa 900 × 500 mm, altezza 200–300 mm): circa 700–1.000 strati a una velocità di 20–30 secondi per strato — da tre a otto ore di stampa. Un piccolo stampo avviato all’ora di pranzo è pronto per essere sformato la sera stessa.
- Stampo di medie dimensioni (base completa J1800, 1800 × 1000 mm, altezza 400–800 mm): circa 1.300–2.700 strati a una velocità di 60–90 secondi per strato — da uno a due giorni e mezzo. È il classico lavoro del tipo “lo si versa dopodomani”.
- Stampo di grandi dimensioni (J2500, 2500 × 1250 mm, altezza fino a 1.000 mm): da due a quattro giorni di stampa, a causa sia delle dimensioni maggiori sia dell’altezza.
- Extra large (J4000Pro, 4000 × 2000 mm, altezza fino a 1.000 mm): Da tre a cinque giorni per un lavoro a tutta altezza. I pezzi fusi di grandi dimensioni vengono solitamente suddivisi in diversi segmenti di stampo, stampati come lavori separati, che possono essere eseguiti in sequenza.
Due dettagli di pianificazione che vale la pena conoscere. Innanzitutto, i nuclei e gli stampi di piccole dimensioni possono essere raggruppati nello stesso vassoio di lavorazione senza tempi aggiuntivi: un lavoro viene fatturato in base all’altezza e all’ingombro, non al numero di pezzi. In secondo luogo, questi sono i range tipici per le macchine di produzione a getto di legante di ciascuna classe; le cifre esatte dipendono dalla sabbia, dal legante e dalla generazione della macchina, motivo per cui 3DPTEK fornisce i tempi per ogni singolo lavoro una volta ricevuta la geometria del cliente. La gamma completa di stampanti 3D a sabbia 3DPTEK — i modelli J1800, J2500 e J4000Pro — determinano quale classe dimensionale si applica al vostro componente.
Fase 3: post-lavorazione, ispezione e preparazione per il colaggio (da alcune ore a uno o due giorni)
La stampa termina con lo stampo ancora immerso nella sabbia sciolta, e prepararlo per la colata è una fase a sé stante che richiede un certo tempo — di solito alcune ore, a volte un’intera giornata quando sono necessari dei rivestimenti.
- Disimballaggio e rimozione della polvere: Si apre il cassone di lavoro, si rimuove la sabbia in eccesso attorno allo stampo e lo stampo viene estratto. La sabbia recuperata viene reimmessa nel sistema — il processo di recupero della sabbia consente di recuperare oltre 95% di materiale — quindi la rimozione dello stampo è rapida ed economica.
- Pulizia della geometria interna: Per i nuclei con canali di raffreddamento interni stretti, prima del montaggio è necessario rimuovere la sabbia in eccesso da ogni canale mediante soffiaggio o aspirazione. Si tratta di un lavoro manuale ed è proprio in questa fase che un nucleo progettato male può costare un’ora di lavoro.
- Ispezione: un controllo visivo e dimensionale dello stampo, dei canali di colata e delle impronte dell’anima. Lo stampo in sabbia è fragile prima della colata, pertanto la manipolazione e l’ispezione fanno parte della routine e non costituiscono una fase separata del controllo qualità.
- Rivestimento opzionale: Un lavaggio dello stampo a base di zirconio o alcol migliora la finitura superficiale e favorisce la lavorazione di alcune leghe, ma deve essere applicato e lasciato asciugare: occorre quindi prevedere da mezza giornata a un giorno in più. Per molti lavori con ghisa grigia e alluminio, il rivestimento viene completamente omesso e lo stampo passa direttamente alla linea di produzione.
- Montaggio: I nuclei vengono inseriti nella parte inferiore dello stampo, la parte superiore viene chiusa e lo stampo viene appesantito o fissato con morsetti. Uno stampo semplice può essere assemblato in meno di un’ora; l’assemblaggio di uno stampo a nuclei multipli per una fusione complessa richiede mezza giornata.
In sintesi: per uno stampo semplice è possibile versare il materiale entro poche ore dal termine della stampa; per un assemblaggio rivestito e a più nuclei, occorre prevedere un giorno intero. Se preferite non implementare questo flusso di lavoro internamente, il nostro servizio di stampa di stampi in sabbia e anime gestisce l’intero processo, dal CAD agli stampi pronti per il getto, e garantisce la consegna entro la data indicata nel preventivo.
La tabella dei tempi di consegna: pianifica il tuo lavoro in pochi minuti
La tabella sottostante riassume gli intervalli effettivi delle tre fasi. Si ipotizzano uno strato di 0,3 mm, un unico ciclo di lavorazione sulla classe di macchina indicata, un operatore esperto e sabbia disponibile a magazzino. La preparazione CAD rappresenta la variabile più ampia, pertanto la colonna “Totale” riporta entrambi i valori estremi dell’intervallo.
| Classe di dimensione della muffa | Tempo di stampa | Post-elaborazione | Totale CAD da versare |
|---|---|---|---|
| Piccolo — fino a un quarto di un letto J1800 | 3–8 ore | 2–6 ore | 1–2 giorni |
| Letto J1800 di dimensioni medie — grandi | 1–2,5 giorni | 0,5–1 giorno | 3–6 giorni |
| Grande — J2500 | 2–4 giorni | circa 1 giorno | 5–10 giorni |
| Extra large — J4000Pro | 3–5 giorni | 1–2 giorni | 1–2 settimane |
Due precisazioni importanti. La riga “extra-large” si estende su due settimane perché i pezzi fusi di grandi dimensioni vengono suddivisi in più segmenti di stampo, ciascuno con la propria fase di preparazione e stampa. Inoltre, tutti i tempi indicati sopra si riferiscono al primo pezzo; nelle produzioni successive la fase CAD viene eliminata e rimangono solo la stampa e la post-elaborazione, scenario in cui i tempi indicati nelle righe “medio” e “grande” si riducono di uno o due giorni.
Rispetto agli stampi tradizionali: da 4 a 8 settimane contro pochi giorni
Il confronto che conta per una fonderia o per il suo cliente non è quello tra la velocità di stampa e la velocità di formatura, bensì il tempo totale necessario per ottenere la prima fusione. La fusione tradizionale in sabbia richiede innanzitutto un modello: la realizzazione di un modello in legno richiede in genere circa due settimane, mentre quella di un modello lavorato a macchina in alluminio o resina richiede da quattro a otto settimane, con un costo compreso tra circa 3.000 e 15.000 euro. Uno stampo stampato in 3D elimina completamente la necessità del modello, quindi la prima fusione è pronta in pochi giorni, anziché in settimane. I sondaggi condotti presso INTERMOLD Nagoya Ciò riflette esattamente questa situazione: le fonderie che hanno adottato questa soluzione riferiscono che la realizzazione dello stesso stampo è passata da circa due settimane (modello in legno) a circa due giorni (stampato), con una riduzione di circa dieci volte in quella fase del programma.
Ora il controargomento onesto: quando si dispone già di una buona attrezzatura, la ripetitività è vincente. Se esistono uno stampo e una scatola per anime e il lavoro si ripete mensilmente, una macchina per la produzione di anime — una Laempe o equivalente — produce ogni anima in pochi minuti, e una fonderia di produzione batterà una stampante in termini di tempo di ciclo e costo per stampo una volta che i volumi saranno sufficientemente elevati da ammortizzare gli stampi. Il Confronto tra casting tradizionale e casting senza schema spiega esattamente dove si colloca quel punto di transizione.
Quando però non si dispone di attrezzature, la stampante vince con un vantaggio di settimane — ed è proprio questa la situazione in cui si trovano la maggior parte dei produttori di pompe e valvole e degli sviluppatori di componenti aerospaziali durante le fasi di sviluppo, qualificazione e produzione in piccole serie. La fonderia di metalli leggeri BMW di Landshut opera in questo modo da anni, stampando anime e stampi in sabbia per prototipi e componenti di motori in piccole serie invece di attendere la realizzazione degli stampi, per poi conservare il modello solo quando un pezzo passa alla produzione in serie. Il Guida alla fusione in sabbia senza modello tratta la stessa decisione in modo più approfondito, così come la nostra analisi di Stampa a getto di legante contro la lavorazione tradizionale con utensili per quanto riguarda i costi.
Il consiglio pratico che ti darebbe un tecnico commerciale è questo: mantieni gli stampi esistenti per i pezzi collaudati e prodotti in grandi volumi; ricorri alla fusione in sabbia per tutto ciò che ha una scadenza o per cui non è disponibile un modello — nuove varianti, pezzi di ricambio, iterazioni di progettazione e qualsiasi fusione in cui il modello costerebbe di più o arriverebbe più tardi della fusione stessa. Il nostro ripartizione dettagliata dei costi della stampa 3D con sabbia illustra i dati alla base di tale regola.
Come ridurre ulteriormente il ciclo
Gli intervalli sopra indicati presuppongono un flusso di lavoro efficiente ma non ottimizzato. Cinque abitudini riducono sistematicamente il tempo totale di un giorno o più:
- Verifica preventivamente i parametri di stampa. Bloccare un set di parametri per ogni combinazione di sabbia e legante — strato, saturazione, impostazioni della testina di stampa — in modo che ogni lavoro venga eseguito con impostazioni di comprovata efficacia. Ciò elimina le stampe di prova, che rappresentano il costo nascosto in termini di tempo associato a un nuovo materiale.
- Preparazione della sovrapposizione con la stampa. Il maggiore spreco in termini di pianificazione consiste nel mettere in sequenza le fasi: preparare il CAD e la simulazione del lavoro successivo mentre quello attuale è in fase di stampa. In questo modo, anche un’officina con una sola stampante può funzionare in modo quasi continuo.
- Eseguite il batch e il nesting in modo aggressivo. Compilare il campo "Lavoro" in base all'altezza, non al numero di pezzi. Più stampi e anime per lo stesso cliente o per clienti diversi vengono stampati in un unico lavoro al costo di quello più alto: questa è la logica alla base di un fonderia digitale operazione.
- Decidi in anticipo quale rivestimento utilizzare. Il rivestimento richiede da mezza giornata a una giornata di asciugatura. Se la lega e i requisiti di superficie lo consentono, saltare questa fase; in caso contrario, applicare il rivestimento nello stesso turno in cui viene completata la stampa, in modo che l’asciugatura si sovrapponga alla pianificazione dell’assemblaggio.
- Tenete sempre una scorta di sabbia. La sabbia è economica e recuperabile oltre il 95%, ma solo se è disponibile in loco. Una tramoggia vuota comporta un ritardo nella spedizione che non ha nulla a che vedere con la stampante. I sistemi a materiale aperto semplificano lo stoccaggio e il nostro Guida all'integrazione di una stampante 3D a sabbia in una fonderia esistente si occupa della logistica.
Se si applicano tutte e cinque queste misure, la realizzazione di uno stampo tipico passa da un intervallo compreso tra i tre e i sei giorni a uno compreso tra i due e i quattro giorni, mentre uno stampo semplice e di piccole dimensioni può passare dalla fase CAD alla colata in meno di 48 ore. La maggior parte del guadagno deriva dall’eliminazione dei tempi morti, non da una maggiore velocità di stampa. Per scegliere innanzitutto la macchina più adatta al proprio mix di lavori, il Guida all’acquisto di stampanti 3D a sabbia illustra in modo sintetico le dimensioni del letto, la produttività e i costi di esercizio.
Richiedi un preventivo formale indicandoci la geometria del pezzo e la data di colata prevista, e vi invieremo una stima dei tempi per ogni singolo lavoro oltre a una data di consegna definitiva per lo stampo — la stessa procedura che seguiamo per ogni cliente prima di fornire il preventivo per la macchina stessa.
Scritto dal team di ingegneri di 3DPTEK — lo stesso team che gestisce le nostre fonderie e le nostre stampanti 3D a sabbia nella produzione quotidiana. Informazioni su 3DPTEK.
Domande frequenti
Quanto tempo richiede effettivamente la stampa 3D con sabbia?
Il tempo di stampa dipende dalle dimensioni del lavoro e dallo spessore dello strato: uno stampo di piccole dimensioni richiede da tre a otto ore, uno stampo tipico a letto intero da uno a due giorni e mezzo, mentre i lavori più grandi richiedono da tre a cinque giorni. Includendo la preparazione CAD e la post-elaborazione, l’intero ciclo dalla progettazione CAD alla colata dura da uno a due giorni per uno stampo semplice e piccolo, fino a una o due settimane per un assemblaggio multiparte di grandi dimensioni. Si misura in giorni, mai nelle settimane che richiederebbe un modello tradizionale.
Quanto tempo ci vuole per stampare uno stampo di sabbia di piccole dimensioni?
Uno stampo di piccole dimensioni — fino a circa un quarto del piano di stampa di una J1800, con un ingombro di circa 900 × 500 mm — richiede da tre a otto ore per la stampa con uno spessore di strato di 0,3 mm. Aggiungendo qualche ora per il disimballaggio e il montaggio, è possibile procedere alla colata lo stesso giorno o la mattina seguente. Grazie ai parametri pre-convalidati e a un pezzo già modellato, il tempo totale dal CAD alla colata va da uno a due giorni.
Quanto tempo ci vuole per realizzare uno stampo di grandi dimensioni?
La stampa di uno stampo di grandi dimensioni su una J2500 (piano di stampa 2500 × 1250 mm) richiede da due a quattro giorni, mentre un lavoro di dimensioni extra-large sulla J4000Pro (piano di stampa 4000 × 2000 mm) richiede da tre a cinque giorni a piena altezza. I pezzi fusi di grandi dimensioni vengono solitamente suddivisi in diversi segmenti di stampo stampati come lavori separati; ciò allunga i tempi complessivi, ma consente di iniziare la colata di ciascun segmento non appena è pronto.
Qual è il collo di bottiglia: la stampa o la preparazione?
Nel caso di un lavoro una tantum, la fase di preparazione rappresenta solitamente il collo di bottiglia: il lavoro CAD e la simulazione della fusione possono richiedere più tempo della stampa stessa, specialmente per un nuovo pezzo complesso. Per le produzioni ripetitive o in lotto, il tempo di stampa diventa il fattore dominante poiché la fase di progettazione CAD viene eliminata. La macchina in sé raramente rappresenta un vincolo: stampa in autonomia durante la notte, quindi la vera questione di pianificazione è se la preparazione e la post-elaborazione debbano sovrapporsi alla stampa o essere eseguite in sequenza dopo di essa.
In che modo questo si differenzia dalla realizzazione di un modello in legno?
La realizzazione di un modello in legno richiede in genere circa due settimane, mentre quella di un modello lavorato a macchina richiede da quattro a otto settimane, con un costo compreso tra circa 3.000 e 15.000 euro. Uno stampo stampato in 3D elimina completamente la necessità del modello e consente di ottenere il primo pezzo fuso in pochi giorni. Il compromesso è rilevante solo quando esiste già un modello e la produzione è sufficientemente ampia da ammortizzarne il costo: in tal caso, lo stampaggio tradizionale risulta vantaggioso in termini di tempo di ciclo per singolo pezzo, mentre la stampa è più indicata per le iterazioni e le nuove varianti.
Qual è il modo più veloce per ottenere un modello da un file CAD?
Inviate un modello CAD convalidato a un servizio con parametri di stampa già testati — il nostro servizio di stampa di stampi in sabbia e anime fornisce una stima dei tempi per ogni lavoro e consegna stampi pronti per la colata — e sincronizzate la post-elaborazione con il vostro programma di fusione. In questo modo, un piccolo stampo semplice può passare dal CAD alla colata in meno di 48 ore; uno stampo tipico richiede dai tre ai sei giorni, senza imprevisti di natura ingegneristica.


