
Kosten für Metall-3D-Drucker im Jahr 2026: Was Gießereien tatsächlich bezahlen

Der Listenpreis eines Metall-3D-Druckers ist der geringste Faktor bei der Entscheidung. Eine Gießerei, die nur das Budget für die Maschine einplant, erkennt die Wahrheit erst im zweiten Jahr, wenn Pulver, Argon, Sinteröfen und Wartungskosten den Wert der Maschine still und leise wieder aufgezehrt haben. Der Metalldruck ist zwar eine Kapitalinvestition, doch entscheidend sind letztlich die Kosten pro einwandfreiem Teil – und diese hängen von der Wahl der Technologie, der Auslastung und der nachgeschalteten Nachbearbeitungslinie ab.
Dieser Artikel gibt einen Überblick darüber, was Metall-3D-Drucker im Jahr 2026 tatsächlich kosten – von Einsteigermodellen für Forschungszwecke bis hin zu industriellen Produktionssystemen, den Verbrauchsmaterialien, die ihren Betrieb gewährleisten, der Nachbearbeitung, die niemand im Voraus mit einkalkuliert, sowie einem Rahmenkonzept für die Gesamtbetriebskosten für Käufer aus der Gießereiindustrie. Die unten aufgeführten Preise entsprechen realistischen Marktspannen, da Konfiguration, Optionen und Standort jedes Angebot beeinflussen.
Die tatsächlichen Kosten eines 3D-Metalldruckers: Mehr als nur die Maschine
Eine Fertigungszelle für den Metall-Additiven Fertigung besteht aus vier übereinander angeordneten Kostenschichten:
- Der Drucker. Die Maschine, die das Bauteil herstellt – von kleinen Forschungssystemen bis hin zu großformatigen Industrieanlagen.
- Die Verbrauchsmaterialien. Metallpulver, Bindemittel (für das Binder-Jetting-Verfahren), Argon- oder Stickstoffgas, Filter und Beschichtungsklingen.
- Die Nachbearbeitungslinie. Entbindungs- und Sinteröfen für das Binder-Jetting, die Wärmebehandlung und die Entfernung von Stützstrukturen bei der Pulverbettfusion.
- Die Operation. Bediener, Ingenieure, Anlagenwartung, Instandhaltung und Aufbereitung von Schrott.
Einkäufer in der Gießerei vergleichen in der Regel nur die erste Ebene. In der zweiten und dritten Ebene unterscheiden sich die Technologien, und die vierte Ebene entscheidet darüber, ob sich die Investition auszahlt. Deshalb sind die beiden gängigen Metalltechnologien — selektives Laserschmelzen und das Metall-Binder-Jetting – können ähnliche Maschinenpreise aufweisen, sich jedoch hinsichtlich der Kosten pro Teil erheblich unterscheiden.
Einsteiger-, Mittelklasse- und Industriemaschinen
Metalldrucker lassen sich in drei Leistungsklassen einteilen, wobei die jeweilige Leistungsklasse die Baugröße, den Durchsatz und den Preis bestimmt. Die folgende Tabelle zeigt die für das Jahr 2026 typische Marktbandbreite für jede Leistungsklasse. Die Angaben sind als Richtwerte zu verstehen; die endgültigen Zahlen hängen von der jeweiligen Konfiguration ab und unterliegen dem Angebot des Anbieters.
| Stufe | Typische Bauhülle | Richtpreisspanne | Wer kauft es? |
|---|---|---|---|
| Forschung / Eintrag | 100–300 mm in der längsten Achse | $150k–$400k | Universitäten, Forschungs- und Entwicklungslabore, Early Adopters |
| Produktionsmittelklasse | 250–400 mm, Ein- oder Mehrlaser | $400k–$900k | Lohnfertiger, Hersteller von medizinischen Produkten und Werkzeugen |
| Industrieller Großformatdruck | ab 500 mm, Multi-Laser oder große BJ-Baukästen | $1M+ | Luft- und Raumfahrt, Automobilindustrie, Großserienfertigung |
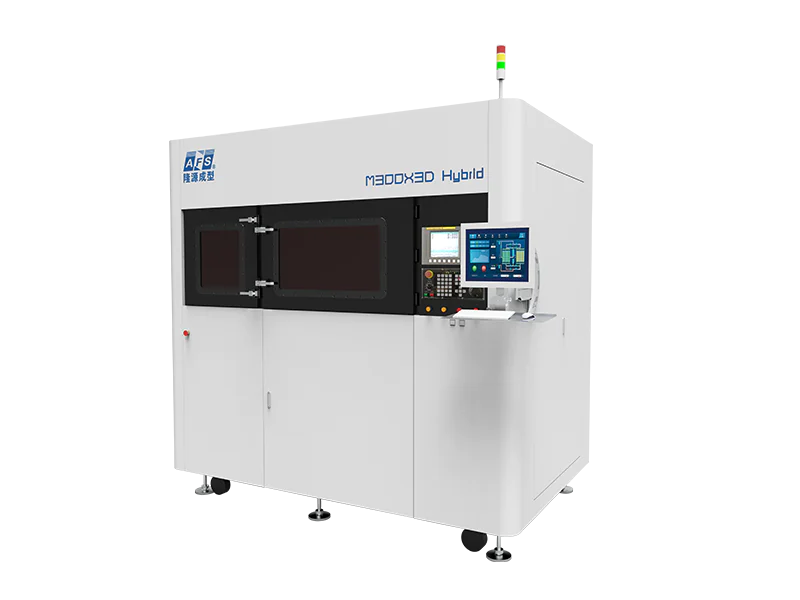
Bei beiden Technologien gibt es dieselben Stufen. In der Familie der Pulverbettfusionsverfahren, AFS-M120X und AFS-M120TX Systeme sind Forschungs- und Gradientenmaterialplattformen, die AFS-M300XAS deckt den mittleren Produktionsbereich ab, und die AFS-M400 ist eine speziell für die Elektronikfertigung entwickelte Produktionsmaschine von 3C-Electronics. In der Binder-Jetting-Produktfamilie ist die 3DPTEK-J160R ist eine Forschungsplattform mit einer Baufläche von 160 × 65 × 65 mm, während die 3DPTEK-J400P und der 3DPTEK-J800P geht in Produktion, wobei der J800P einen Bauraum von 800 × 500 × 400 mm bei einem Metalldurchsatz von 8 l/h bietet.
Technologieoption 1: Pulverbettfusion (SLM/LPBF)
Bei der Pulverbettfusion wird Metallpulver Schicht für Schicht mit einem Laser zu einem vollständig dichten Bauteil geschmolzen. Das Verfahren ist der Industriestandard für hochwertige Bauteile aus Titan, Werkzeugstahl, Edelstahl und Nickellegierungen und entspricht der Technologie, die sich die meisten Einkäufer in der Gießereiindustrie vorstellen, wenn sie den Begriff “3D-Metalldruck” hören.”
Die Kostenstruktur lässt ihre Schwächen offen erkennen:
- Investitionen in Maschinen So lautet die Überschrift: Einsteiger-Systeme mit einem Laser am unteren Ende der Produktpalette, industrielle Systeme mit mehreren Lasern am oberen Ende.
- Argonverbrauch ist kontinuierlich. Die Baukammer muss gespült und unter Inertgas gehalten werden, wobei Argon einen wiederkehrenden Kostenfaktor darstellt, der proportional zur Bauzeit ist.
- Stützkonstruktionen sind bei Überhängen zwingend erforderlich. Sie verursachen Materialaufwand, verlängern die Fertigungszeit, erfordern einen manuellen Entfernungsschritt und hinterlassen Spuren, die oft nachbearbeitet werden müssen.
- Der Durchsatz erfolgt seriell. Ein Laser, eine Schicht, ein Teil nach dem anderen. Die Fertigungsgeschwindigkeit liegt weit unter den Anforderungen der Serienfertigung, weshalb die Kosten pro Teil auch bei großen Stückzahlen hoch bleiben.
Die Stärken von SLM liegen in der Materialleistung und der geometrischen Gestaltungsfreiheit bei kritischen Bauteilen. Ein Titanbauteil mit internen Kühlkanälen oder ein Einsatz aus Werkzeugstahl mit konformer Kühlung rechtfertigen den Einsatz dieser Technologie, da kein anderes Verfahren die Herstellung dieses Bauteils überhaupt ermöglicht. Die Vergleich zwischen Metall-Binder-Jetting und SLM geht näher auf die technischen Abwägungen ein; was die Kosten angeht, gilt als Faustregel, dass SLM bei leistungskritischen Einzelstücken und Kleinserien die Nase vorn hat, bei großen Stückzahlen jedoch den Kürzeren zieht.
Technologieoption 2: Metall-Binder-Jetting
Beim Metall-Binder-Jetting werden Bauteile auf die gleiche Weise hergestellt wie beim 3D-Druck mit Sand bei der Formenherstellung: Ein Druckkopf trägt selektiv Schicht für Schicht Bindemittel auf ein Bett aus Metallpulver auf. Das “grüne” Bauteil wird anschließend entbindet und in einem Ofen zu dichtem Metall gesintert, wobei derselbe Folgeprozess wie beim Metallspritzguss zum Einsatz kommt.
Die wirtschaftlichen Rahmenbedingungen unterscheiden sich strukturell vom Laserschmelzen:
- Keine Laser, kein Argon. Da es sich bei dem Fertigungsschritt um ein Tintenstrahlverfahren handelt, entfallen die Kosten für Inertgas und Laser bei der Berechnung der Stückkosten.
- Stückzahl pro Los. Der Druckkopf trägt Bindemittel auf die gesamte Druckfläche auf, sodass die Kosten pro Teil mit zunehmender Füllung des Bauraums drastisch sinken. Unser interner Vergleich mit dem Laserschmelzverfahren ergibt eine etwa 50-mal höhere Baugeschwindigkeit und etwa ein Fünftel der Kosten bei vergleichbaren Stückzahlen – Zahlen, die die Leitfaden zum Binder-Jetting-Verfahren erklärt dies anhand des Ablaufs.
- Die Wiederverwendung von Pulver ist vorteilhaft. Beim Binder-Jetting werden feine Pulver im Bereich von 5–25 μm verwendet, die denselben Spezifikationen entsprechen wie das Ausgangsmaterial für das Metallspritzgießen, wodurch die Pulverkosten unter denen typischer SLM-Sorten bleiben.
- Der Schrumpf wird kontrolliert, er erfolgt nicht ungehindert. Durch das Sintern schrumpft das Bauteil in vorhersehbarem Umfang – etwa 15–16% bei Edelstahl und 14–15% bei Titan –, und diese Schrumpfung muss im digitalen Modell ausgeglichen werden. Dabei handelt es sich um einen Konstruktionsaufwand, nicht um Kosten pro Bauteil.
Das Verfahren eignet sich für eine breite Palette von Werkstoffen: Edelstahl der Sorten 304 und 316L, Formstahl, Titanlegierungen (gesinterte Zugfestigkeit von über 1.000 MPa bei Serienbauteilen), Kupferlegierungen, Wolfram, Aluminium, Hochtemperaturlegierungen und Siliziumkarbid-Keramiken. Die Bauteile werden mit einer Sinterdichte von 98%+ aus Rohdichten von über 60% hergestellt.

Binder Jetting vs SLM: Price per Part
Der Maschinenpreis ist nur die halbe Wahrheit; erst die Kosten pro einwandfreiem Teil sind der Faktor, der die Maschine rentabel macht. Die Tabelle vergleicht die beiden Technologien anhand der Kostenfaktoren, die für eine Gießerei von Bedeutung sind:
Machine-level figures first: the binder jetting 3D printer price bands show what each machine class costs before you get to the per-part math below.
| Kostentreiber | SLM / LPBF | Metall-Binder-Jetting |
|---|---|---|
| Maschinenkosten (vergleichbare Stufe) | Ähnlich wie bei Inhalten mit hohem Laser- und Scanneranteil | Ähnlich wie unten, Inhalt des Druckkopfs |
| Gasverbrauch | Kontinuierliches Argon | Keine |
| Bauzeit | Seriell, laserbegrenzt | Chargenweise, bettenweite Abscheidung |
| Pulverspezifikation | Grobere, teurere Sorten | Feine Körnungen von 5–25 μm, MIM-kompatible Sorten |
| Stützkonstruktionen | Erforderlich: Material- und Arbeitskosten hinzufügen | Nicht erforderlich; lose Puderhalterungen |
| Nachbearbeitung | Wärmebehandlung, Entfernen der Stützvorrichtungen, Bearbeitung | Entbindungs- und Sinterofen, anschließend maschinelle Bearbeitung |
| Beste Kostenposition | 1–10 Teile, hochwertige Legierungen | 50–10.000 Stück, Serienfertigung |
Der Übergangspunkt hängt von der Bauteilgröße und der Stückzahl ab, doch die Tendenz ist eindeutig: Das Laserschmelzverfahren ist die richtige Wahl für komplexe Geometrien in kleinen Stückzahlen, während das Binder-Jetting-Verfahren zum Einsatz kommt, sobald größere Stückzahlen anfallen. Aus diesem Grund hat die Branche das Binder-Jetting-Verfahren als Technologie für die Serienfertigung positioniert – nach derselben Logik, die auch zur offene vs. geschlossene Materialsysteme Eine Debatte, die für die Kaufentscheidungen der Käufer von zentraler Bedeutung ist.
Verbrauchsmaterialien: Pulver, Bindemittel und Filter
Verbrauchsmaterialien sind die wiederkehrenden Kosten, die den Unterschied zwischen einem guten und einem rentablen Angebot ausmachen. Bei der Pulverbettfusion sind die größten Kostenfaktoren Metallpulver, Argon und Verbrauchsmaterialien für den Recoater. Das Pulver wird kiloweise gekauft, gesiebt und über mehrere Druckvorgänge hinweg wiederverwendet, doch die Wiederverwertungsquote liegt nie bei 100%, und die Qualität des Pulvers verschlechtert sich mit jedem Durchlauf. Beim Binder-Jetting setzen sich die wiederkehrenden Kosten aus dem Pulver sowie dem Bindemittel selbst zusammen, das mit hoher Auflösung über den Druckkopf aufgebracht wird.
Die Bindemittelformulierung ist ein versteckter Wettbewerbsvorteil. Ein proprietäres Bindemittel, das vom Maschinenhersteller bezogen werden muss, schafft eine gebundene Verbrauchsmaterialkette; ein Bindemittel, das mit Standardpulvern und einer offenen Materialliste kompatibel ist, ermöglicht der Gießerei die Kontrolle über ihre Kosten. Unsere Binder-Jetting-Systeme arbeiten mit einer selbst entwickelten Bindemittelfamilie mit mehr als 20 Formulierungen in fünf Serien, was aus zwei Gründen von Bedeutung ist: Sie ist auf das zu druckende Metall zugeschnitten und sorgt für vorhersehbare Preise bei den Verbrauchsmaterialien. Die Wirtschaftlichkeit des Materialsystems wird im Analyse offener und geschlossener Materialsysteme, einschließlich der Frage, wie sich die Bindemittelkosten in Abhängigkeit vom Teilevolumen entwickeln.
Bei Metallpulver sollte man nicht sparen. Die Pulverqualität bestimmt die endgültige Dichte, die mechanischen Eigenschaften und die Gleichmäßigkeit zwischen den Chargen. Daher sollten Einkäufer von Anfang an zertifiziertes Pulver einplanen und die Spezifikationen des Lieferanten anhand der Materialtabelle der Maschine überprüfen.
Die Nachbearbeitungslinie, für die niemand im Voraus einen Kostenvoranschlag macht
Die größten versteckten Kosten beim Metalldruck entstehen in der Nachbearbeitungslinie. Beim Binder-Jetting muss das Rohteil entbunden und gesintert werden, was einen Entbindungsofen und einen Hochtemperatur-Sinterofen mit kontrollierter Atmosphäre erfordert. Das ist eine echte Kapitalinvestition: Sinteröfen sind erhebliche Investitionen und erfordern zusätzliche Stellfläche, Gasversorgung und Qualifizierungsmaßnahmen. Die gute Nachricht ist, dass der Sinterungsschritt dem Verfahren entspricht, das beim Metallspritzguss seit Jahrzehnten zum Einsatz kommt, sodass die Anlagen, Materialien und Standards ausgereift sind – eine Gießerei, die vom MIM oder der Pulvermetallurgie umsteigt, verfügt bereits über diese Anlage.
Bei der Pulverbettfusion ist die Nachbearbeitung zwar anders, aber nicht kostengünstiger: Wärmebehandlung, Entfernung der Stützstrukturen und häufig CNC-Bearbeitung der Funktionsflächen. Die Entfernung der Stützstrukturen ist Handarbeit und wird leicht unterschätzt. Bei einer dichten Charge kleiner Teile kann der Zeitaufwand für die Entfernung der Stützstrukturen höher sein als der für den Druckvorgang selbst.
Die Faustregel: Die Nachbearbeitungslinie sollte im Budget vor dem Drucker berücksichtigt werden. Eine Metalldruckzelle ohne Nachbearbeitungslinie ist ein Drucker, der keine Teile ausliefern kann. Käufer, die den Ofen, die Atmosphärenversorgung und die Arbeitskräfte gemeinsam planen, erzielen eine echte Auslastung; Käufer, die zuerst den Drucker anschaffen, müssen monatelang warten, bis die Nachbearbeitungslinie installiert ist.

Kaufen oder auslagern: Wenn die Maschine nicht die Lösung ist
Bevor sich eine Gießerei für einen Metalldrucker entscheidet, sollte sie sich eine unangenehme Frage stellen: Wird diese Maschine genug Betriebsstunden leisten, um sich zu amortisieren, oder wären dieselben Teile als Dienstleistung günstiger? Der entscheidende Faktor ist die Auslastung, und die ist gnadenlos ehrlich. Eine Maschine, die acht Stunden am Tag, fünf Tage die Woche produziert, amortisiert sich bei einem normalen Fünfjahreszeitraum. Eine Maschine, die zwei Tage pro Woche produziert, ist ein Museumsstück mit Wartungsbudget.
Durch Outsourcing ändern sich die Zahlen. Ein Dienstleister berechnet die Preise für Teile mit einer Marge, die die Maschinenabschreibung einschließt, sodass der Preis pro Teil zunächst hoch erscheint – bis die Gießerei die Kosten für den Betrieb ihrer eigenen Fertigungszelle bei einer Auslastung von 15% berechnet. Für einmalige Prototypenchargen, Vorserien und gelegentliche Ersatzteile ist ein qualifizierter Metalldruckdienst ist oft die kostengünstigere Lösung, da keine Investitionskosten anfallen und man sofort Zugriff auf die neuesten Materialien und Konstruktionsoptionen hat.
Die Entscheidungsgrundlage ist ein Mengenschwellenwert. Schätzen Sie Ihr stabiles monatliches Volumen an Metallteilen für die nächsten drei Jahre. Wenn dieses Volumen weniger als etwa ein Drittel der Kapazität einer Produktionsmaschine ausmacht, sollten Sie weiterhin Teile als Dienstleistung beziehen und die Entscheidung neu überdenken, sobald das Volumen wächst. Wenn das Volumen gegeben ist – oder wenn Vorlaufzeit und Kontrolle über das geistige Eigentum von strategischer Bedeutung sind –, hat die Maschine ihren Platz verdient, und dieselbe Logik, die Kauf oder Miete eines Sand-3D-Druckers gilt für Metall.
Es gibt einen Mittelweg, der zu selten genutzt wird: Beginnen Sie mit einem System für Forschungszwecke wie dem 3DPTEK-J160R oder dem AFS-M120X, validieren Sie den Prozess und die Materialien an echten Bauteilen und steigen Sie erst dann auf ein Produktionssystem um, wenn die Auslastungsprognose dies rechtfertigt. Dieser schrittweise Ansatz begrenzt die Nachteile einer Fehlbeschaffung und macht die erste Maschine zur Schulungsplattform für die zweite.
Versteckte Kosten: Räumlichkeiten, Gas, Instandhaltung und Schulungen
Vier Betriebskosten werden von Erstkäufern regelmäßig zu niedrig veranschlagt:
- Klimatisierung der Räumlichkeiten. Metalldrucker reagieren empfindlich auf Umgebungstemperatur und Luftfeuchtigkeit und benötigen saubere, vibrationsfreie Böden mit einer festgelegten Tragfähigkeit. Ein SLM-System der 120-mm-Klasse erfordert bereits eine Bodenbelastbarkeit von etwa einer Tonne pro Quadratmeter; Produktionssysteme mit Binder-Jetting-Verfahren wie der J800P benötigen 3 t/m². Die Kosten für Beton-, HLK- und elektrische Nachrüstungen können so hoch sein wie die einer kleinen Maschine.
- Gasversorgung. SLM-Systeme benötigen eine saubere, trockene Druckluft- und Argonversorgung mit festgelegten Druck- und Durchflusswerten. Die Versorgungsleitung muss vor der Installation und nicht erst danach dimensioniert werden.
- Wartung. Druckköpfe, Beschichtungsklingen, Filter und Laseroptik sind Verschleißteile. Eine Einplanung von 2–4% des Maschinenwerts pro Jahr für die Wartung von Verbrauchsmaterialien ist ein realistischer Planungswert, wobei die Betriebszeit von der Serviceabdeckung des Anbieters abhängt.
- Schulung. Ein Bediener, der sich mit Prozessparametern, Pulverhandhabung und Sinterprofilen auskennt, ist mehr wert als die Maschine selbst. Planen Sie Mittel für strukturierte Schulungen und die Einstellung eines Ingenieurs pro Zelle ein – statt nach dem Motto “Das lernen wir schon nebenbei”.”
Diese Kosten sind auch der Grund dafür, dass die Vergleich zwischen westlichen und chinesischen 3D-Druckern Wichtiger als der Listenpreis sind: Supportumfang, Lieferzeiten für Ersatzteile und Reaktionsgeschwindigkeit des Kundendienstes – das sind Faktoren der Gesamtbetriebskosten (TCO) und keine Marketingversprechen. Die Gesamtbetriebskosten (TCO) sind als Vergleichsmaßstab besser geeignet als der Listenpreis. Die ROI eines 3D-Sanddruckers Der Artikel wendet dieselbe Herangehensweise auf den Sanddruck an, und der Break-even-Modell für einen 3D-Sanddrucker zeigt die Logik der Tabellenkalkulation im Detail – dasselbe Framework lässt sich auf die Hardware übertragen.
Gesamtbetriebskosten: Eine Checkliste für Einkäufer in der Gießereiindustrie
Bevor er Angebote einholt, sollte ein Einkäufer einer Gießerei ein Fünfjahres-TCO-Modell erstellen. Die folgende Checkliste enthält die Mindestanforderungen:
- Maschinenpreis — Basiseinheit, Optionen, Installation, Inbetriebnahme.
- Arbeiten an den Anlagen — Bodenbelastung, Höhe, Heizung, Lüftung und Klimatisierung, Elektrik, Gasleitungen.
- Verbrauchsmaterialien — Pulver pro kg und pro Teil, Bindemittel oder Gas pro Bauvorgang, Filter.
- Nachbearbeitung — Investitions- und Betriebskosten für den Ofen oder Kosten für ausgelagerte Sinterarbeiten.
- Arbeit — Bediener, Ingenieure und Schulungen über einen Zeitraum von fünf Jahren.
- Wartung und Ausfallzeiten — Wartungsverträge, Ersatzteile und Ausfallkosten.
- Auslastungsprognose — tatsächliches monatliches Druckvolumen, nicht die in der Broschüre angegebene Höchstgeschwindigkeit.
Für Gießereien, die bereits Titan und andere reaktive Legierungen gießen, erstreckt sich der Vergleich darauf, ob das gedruckte Teil ein Gussstück, ein Schmiedeteil oder einen bearbeiteten Rohling ersetzt – jedes davon hat unterschiedliche Grundkosten, und die Metalldruckzelle muss ihre eigenen Grundkosten unterbieten, nicht nur die einer Maschinen eines Mitbewerbers. Die letzte Zeile ist entscheidend für die Entscheidung. Eine $600k-Maschine bei einer Auslastung von 20% unterliegt einer $400k-Maschine bei einer Auslastung von 60%. Die Chargenökonomie des Binder-Jetting-Verfahrens belohnt das vollständige Ausfüllen der Baukammer; die Serienökonomie des SLM-Verfahrens belohnt hochwertige Geometrien. Passen Sie die Technologie an die Auslastungsprognose an, und das TCO-Modell erledigt den Rest. Das Kosten des 3D-Sanddrucks Die Analyse zeigt, dass dieselbe Methodik auch bei der Form- und Kernherstellung angewendet wird. Dies ist ein nützlicher Kontext, da viele Gießereien zunächst einen Sanddrucker und erst später eine Metallzelle anschaffen.
Applied to the 3DPTEK range: entry and mid-range binder jetting starts with the 3DPTEK J160R und 3DPTEK J400P, production volume with the 3DPTEK J800P, and the SLM comparison point is the AFS-M120.
If the arithmetic above is the reason you are buying parts instead of a machine, we print them. Materials, tolerances and inspection are on the metal 3D printing service page.
Häufig gestellte Fragen
Wie viel kostet ein 3D-Metalldrucker im Jahr 2026?
Systeme der Forschungsklasse beginnen bei etwa $150k, Midrange-Systeme für die Produktion liegen zwischen etwa $400k und $900k, und großformatige Industriesysteme übersteigen $1M. Konfigurationen, Optionen und regionale Unterschiede beeinflussen jedes Angebot; betrachten Sie diese Angaben als Planwerte und nicht als Preise.
Was ist der Unterschied zwischen den Kosten für SLM und Binder-Jetting?
Beim SLM-Verfahren fallen Kosten für Laser, Argon und die serielle Bauzeit an; beim Binder-Jetting-Verfahren fallen Kosten für Pulver, Bindemittel und einen Sinterofen an. Bei vergleichbarer Auslastung erreicht das Binder-Jetting-Verfahren mit steigendem Produktionsvolumen etwa ein Fünftel der Stückkosten und bietet zudem einen deutlich schnelleren Bauvorgang.
Warum wird beim Binder-Jetting ein Sinterofen benötigt?
Beim Binder-Jetting-Verfahren entsteht ein Rohling aus Pulver, das durch ein Bindemittel zusammengehalten wird; durch Sintern wird dieser in einem Ofen auf die Dichte von 98%+ verdichtet. Der Schritt des Entbindens und Sinterns entspricht dem ausgereiften Verfahren, das auch in der Metallspritzgussindustrie zum Einsatz kommt.
Schrumpfen 3D-gedruckte Metallteile?
Ja. Binder-Jet-gedruckter Edelstahl schrumpft beim Sintern um etwa 15–16%, Titan um etwa 14–15%. Die Schrumpfung wird im digitalen Modell ausgeglichen und durch die Druck- und Sinterparameter gesteuert.
Was ist in der Produktion kostengünstiger: SLM oder Binder-Jetting?
Bei der Serienfertigung von zehn bis tausend Teilen ist das Binder-Jetting in der Regel kostengünstiger pro Teil. Für Einzelstücke und Kleinserien aus hochwertigen Legierungen, bei denen die Geometrie entscheidend ist, ist SLM oft die richtige – und kostengünstigere – Wahl.
Kann man mit dem Binder-Jetting-Verfahren Titan und Kupfer drucken?
Ja. Die Werkstoffliste umfasst Edelstahl 304/316L, Formstahl, Titanlegierungen, Kupferlegierungen, Aluminium, Wolfram, Hochtemperaturlegierungen und Keramiken wie Siliziumkarbid. Gesinterte Titanteile erreichen in der Serienfertigung eine Zugfestigkeit von über 1.000 MPa.
Wie viel Pulver verbraucht ein Metalldrucker?
Dies hängt vom Volumen des Bauteils und der Beladung der Baukammer ab. Das Pulver wird nach dem Sieben wiederverwendet, die Recyclingquote liegt jedoch nicht bei 100%; planen Sie daher pro Druckvorgang Pulver zum Nachfüllen ein. Beim Binder-Jetting wird feines Pulver mit einer Korngröße von 5–25 μm in MIM-kompatiblen Qualitäten verwendet, die in der Regel kostengünstiger sind als gröbere SLM-Qualitäten.
Wie vergleiche ich Angebote verschiedener Anbieter?
Erstellen Sie ein Fünfjahres-TCO-Modell, das Maschinen, Anlagen, Verbrauchsmaterialien, Nachbearbeitung, Arbeitskosten und Wartung umfasst, und dividieren Sie den Gesamtwert durch Ihre realistische Auslastungsprognose. Der Anbieter mit dem niedrigsten Listenpreis schneidet bei diesem Vergleich selten am besten ab.
Wie hoch sind die Gesamtinvestitionskosten für eine Metalldruckzelle?
Eine komplette Druckzelle – Drucker, Weiterverarbeitungslinie, Anlagenbau und Betrieb im ersten Jahr – kostet in der Regel das 1,5- bis 2,5-Fache des Preises des Druckers allein. Planen Sie die gesamte Druckzelle, bevor Sie den Vertrag für den Drucker unterzeichnen, oder Angebot anfordern das beinhaltet die Nachbearbeitungslinie im Angebot.
Weiterführende Literatur
SLS 3D printer cost breakdown · 3D sand printing cost · Leitfaden zum Binder-Jetting-Verfahren.


