SLS vs SLM: Qual é o processo a laser mais adequado para a peça?

A SLS sinteriza. A SLM funde. Essa diferença de uma única palavra determina quais os materiais que se podem utilizar, se a peça necessita de estruturas de suporte e qual o aspeto da superfície quando sai da câmara.
Ambos os processos utilizam um laser e um leito de pó, razão pela qual são frequentemente confundidos. Não são intercambiáveis nem competem pelo mesmo tipo de trabalho. Esta página distingue-os com base no que fazem fisicamente ao pó, depois em termos de superfície e tolerância, seguidamente em termos de custo e, por fim, em função dos modos de falha que cada um deles provoca.

A diferença de uma frase
A tecnologia SLS aquece o pó até as partículas se fundirem nos pontos de contacto, o que deixa a peça ligeiramente porosa e não requer suportes, uma vez que o pó circundante a sustenta. A tecnologia SLM funde o pó completamente, formando uma poça líquida que se solidifica num metal com densidade quase total, o que requer suportes, uma vez que nada mais sustenta as saliências.
Tudo o que se segue decorre disso.
O que o SLS faz, na verdade
A sinterização seletiva a laser une partículas de polímero, cera ou areia revestida sem as derreter completamente. O laser fornece energia suficiente para fundir a superfície de cada grão com os grãos vizinhos; o núcleo do grão permanece sólido. O resultado é uma peça estruturalmente sólida à escala de um molde de fundição e suficientemente estável dimensionalmente para trabalhos com modelos.
Há duas consequências importantes na produção. Em primeiro lugar, não há estruturas de suporte. O leito de pó funciona como suporte, pelo que é possível encaixar um molde ou um modelo em qualquer ponto da peça, sem que seja necessário cortar nada posteriormente. Em segundo lugar, a superfície é granulada em vez de lisa, uma vez que a peça é constituída por grãos parcialmente fundidos, em vez de uma poça de material fundido.
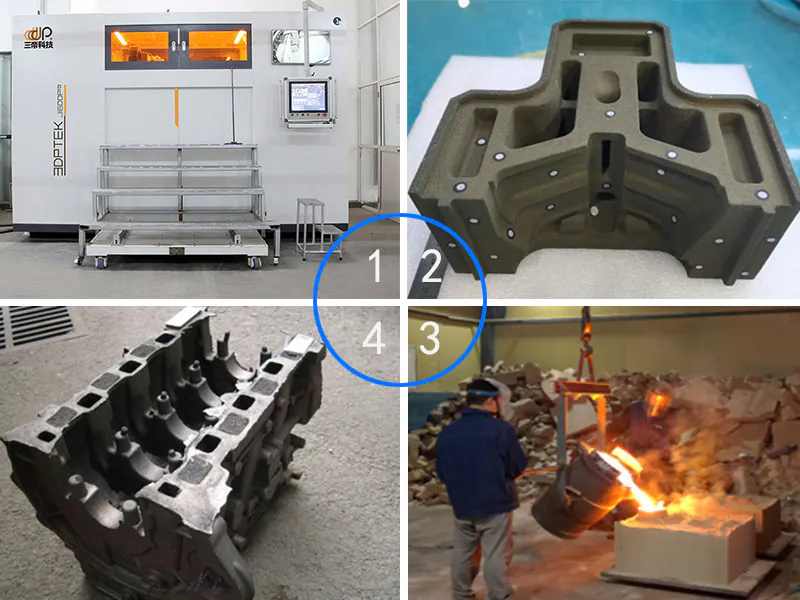
Numa fundição, a tecnologia SLS utiliza areia revestida para moldes e núcleos, e cera PSB para modelos de fundição por cera perdida. A mesma máquina realiza ambas as funções — a diferença está no pó, não no equipamento. Essa flexibilidade é a razão pela qual a gama intermédia de SLS é frequentemente a primeira plataforma que uma oficina com atividades mistas adquire.

O que o SLM faz, na verdade
A Fusão Seletiva a Laser leva o pó metálico para além do seu ponto de fusão. Cada camada é constituída por um conjunto de faixas de material fundido sobrepostas que se fundem com a camada inferior, e a peça final apresenta uma densidade de 99 por cento ou superior — o que a torna suficientemente próxima do metal forjado para a maioria das aplicações estruturais após o tratamento térmico.
A necessidade de suportes representa o custo operacional. Uma saliência necessita de uma âncora, caso contrário, a poça de metal fundido cede. Essas âncoras são impressas no mesmo metal, cortadas manualmente ou por EDM posteriormente, e as superfícies de corte requerem, normalmente, um acabamento. Numa peça com muitas saliências, a remoção dos suportes pode demorar mais tempo do que a própria impressão.
A SLM também introduz tensão residual na peça, como parte do processo normal. A poça de fusão arrefece e contrai-se contra a camada subjacente, e a tensão acumula-se até que a peça seja submetida a um processo de alívio de tensões. Se essa etapa for ignorada, a peça irá deslocar-se quando os suportes forem cortados.

Lado a lado
| SLS | SLM | |
|---|---|---|
| O que o laser faz | Fundir as superfícies das partículas | Derrete o pó completamente |
| Materiais | Areia revestida, cera PSB, polímeros | Aço inoxidável, aço para ferramentas, titânio, alumínio, superligas |
| Densidade | Poroso à escala do grão | 99%+ após o processamento |
| Estruturas de suporte | Nenhum — o leito de pó suporta a peça | Obrigatório em todas as saliências |
| Pós-processamento | Remover o pó, curar, inspecionar | Alívio de tensões, remoção de suportes, maquinagem, HIP quando especificado |
| Taxa de construção | Mais elevado por camada, sem custos adicionais de suporte | Parte inferior — o apoio e o alívio da tensão dominam o tempo do calendário |
| Melhor ajuste | Moldes de fundição, núcleos, modelos em cera | Peças metálicas acabadas, paredes finas, treliças |
Onde cada um falha
Cada processo tem uma falha característica. Saber como é a sua poupa-lhe uma semana de discussões com um fornecedor.
Modos de falha do SLS
Desvio dimensional nas bordas da peça. A camada de pó junto à parede da câmara apresenta uma temperatura diferente da do centro, e as peças fabricadas na borda ficam ligeiramente maiores ou ligeiramente deformadas. Coloque as dimensões críticas mais próximas do centro da camada.
A disposição do alojamento que ignora a massa térmica. Compactar bem uma camada aumenta a temperatura local e pode fazer com que as partes vizinhas se fundam nos pontos em que estão mais próximas. Uma camada de alta densidade requer um perfil de energia do laser diferente do de uma camada pouco densa.
Acabamento da superfície considerado como tolerância. A superfície granular não é uniforme, pelo que uma tolerância indicada para uma dimensão nominal pode não ser cumprida apenas devido à textura da superfície. Especifique a tolerância e a superfície separadamente.
Modos de falha do SLM
Repara os danos causados pela remoção do suporte. A causa mais comum para uma peça SLM ser descartada não é uma impressão mal feita — é um cinzel no sítio errado. As paredes finas e as estruturas reticulares delicadas são as vítimas habituais.
Deformação por tensão residual. Uma peça fabricada sem um alívio de tensões adequado irá deformar-se quando os suportes forem removidos. A deformação surge após a fabricação, razão pela qual passa despercebida na inspeção.
Porosidade na interface de construção. Quando uma peça assenta diretamente na placa de impressão, as primeiras camadas estão sujeitas a condições térmicas diferentes e são o local onde normalmente se verifica porosidade por falta de fusão. A margem de usinagem na base resolve este problema.
Acabamento superficial e tolerância na prática
Os fornecedores apresentam os valores Ra como se fossem especificações. Trata-se de médias, e o valor que importa depende do lado em que a tolerância se situa.
O que significa realmente “conforme construído”
Um molde SLS apresenta uma rugosidade de aproximadamente Ra 6 a 15 µm. Essa rugosidade é uniforme em toda a peça, uma vez que a superfície é definida pelo tamanho dos grãos e não pela orientação. Um molde de fundição com essa rugosidade não necessita de trabalhos de acabamento — a superfície da areia é reproduzida na peça fundida, o que constitui frequentemente uma vantagem para a textura «tal como fundida».
Uma peça produzida por SLM apresenta uma superfície mais rugosa nas faces inclinadas, porque o efeito de «degraus» da espessura das camadas torna-se visível sempre que a superfície não é vertical. As faces superiores horizontais são as mais lisas; uma face a 45 graus é a que apresenta pior acabamento. A mesma peça pode apresentar um valor de Ra de 8 µm numa face e de 20 µm noutra, razão pela qual um único valor de Ra num desenho técnico de metal não constitui uma especificação — é apenas um desejo.
Onde entra a maquinagem
É aqui que os dois processos divergem em termos de custo, mas não em termos de capacidade. Um molde SLS é utilizado tal como é impresso. Uma peça SLM é normalmente maquinada em todas as superfícies que apresentam uma tolerância ou uma face de vedação, o que implica o uso de dispositivos de fixação, pontos de referência, uma máquina-ferramenta e uma segunda operação.
A regra prática: se o desenho tiver uma tolerância inferior a ±0,2 mm numa peça metálica, preveja custos de maquinagem antes de comparar processos. Se o desenho for um molde ou modelo com uma tolerância de fundição de ±0,5 mm, o SLS «tal como construído» irá cumprir essa tolerância.
Custo por peça: a comparação que não chega a ser publicada
É fácil encontrar comparações de preços de máquinas, mas, na maioria das vezes, são inúteis. O que determina um projeto é o custo por peça aceitável, e esse valor inclui quatro aspetos que a brochura omite.
- Tempo de máquina por peça. A SLS sai a ganhar porque não há sobrecarga com suportes e o leito de pó pode ser totalmente compactado. A SLM perde altura de construção devido aos suportes e perde tempo de produção devido ao alívio de tensões.
- Custo dos materiais. O pó metálico é o consumível mais caro, e a fração inutilizável depende da liga e da política de reutilização. A areia revestida e a cera PSB são, por quilograma, mais baratas numa ordem de grandeza.
- Mão-de-obra de pós-processamento. As peças SLS seguem diretamente para a remoção do pó e a inspeção. As peças SLM necessitam de alívio de tensões, remoção dos suportes e, normalmente, de maquinagem.
- Taxa de rejeição. Esta é a frase que ninguém cita. Uma impressão SLS com um parâmetro de encaixe incorreto desperdiça pó; uma impressão SLM com uma estratégia de suportes incorreta desperdiça metal e um dia inteiro de funcionamento da máquina.
O padrão é consistente: a SLS é mais barata por peça à escala de moldes e modelos, enquanto a SLM é a única opção quando a peça tem de ser de metal. Não estão a competir em termos de preço. Estão a competir consoante a peça possa ser uma peça fundida ou tenha de ser um componente acabado.
O nosso Discriminação dos custos do SLS calcula o consumo de materiais por compilação, e o guia de custos de sistemas metálicos faz o mesmo para o SLM, incluindo a linha de pós-processamento.
A questão que, na verdade, decide tudo
Quase todas as discussões sobre SLS versus SLM começam pelo processo e terminam no material. Deveria ser o contrário.
Se a peça for um molde, um núcleo ou um modelo — algo que existe para produzir uma peça fundida —, a resposta é o SLS, porque o material é, por definição, areia ou cera. Não existe a opção SLM.
Se a peça for a própria peça fundida, ou um componente metálico que nunca passa por um molde, a resposta é a SLM. A exceção é uma peça suficientemente grande para ultrapassar a câmara metálica, mas suficientemente pequena para ser fundida; nesse caso, imprimir um molde de areia e fundi-la é mais barato e mais rápido do que imprimir diretamente o metal.
Vale a pena deixar este último caso bem claro, porque é aí que a maioria dos primeiros projetos corre mal. Uma caixa de alumínio de 400 mm não precisa de uma máquina SLM de 400 mm. Precisa de um molde de areia em quatro dias e de um espaço para a fundição.
Que plataforma faz o quê
Duas gamas, dez plataformas, sem sobreposições. O que se segue é o que realmente fabricamos, não uma lista hipotética.
| Gama | Modelo | Volume de impressão (mm) | Processo |
|---|---|---|---|
| SLS | AFS-500 | 500 × 500 × 500 | Areia revestida e cera PSB |
| LaserCore-5300 | 700 × 700 × 500 | Areia revestida e cera PSB | |
| LaserCore-6000 | 1,050 × 1,050 × 650 | Areia revestida e cera PSB | |
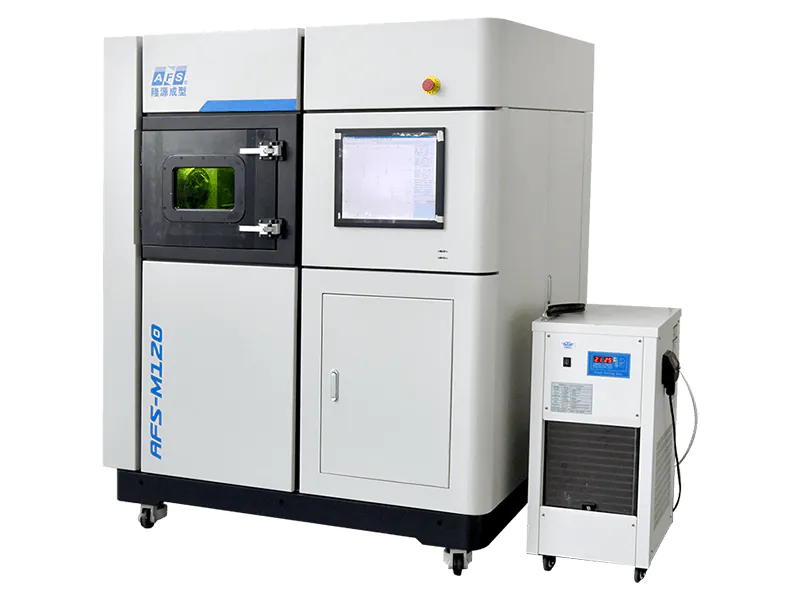
| SLM | AFS-M120 | 120 × 120 × 150 | Metal, laser único |
| AFS-M120X | 120 × 120 × 150 | Metal, gradiente de dois materiais | |
| AFS-M120XT | 120 × 150 × 150 | Metal, gradiente multieixos | |
| AFS-M300XAS | 300 × 300 × 250 | Metal, multimaterial e usinagem durante o processo |
As gamas partilham um sistema de controlo e nada mais. As Gama de impressoras 3D SLS e o gama de impressoras 3D de metal apresentam as especificações completas, incluindo as plataformas de jeto de ligante para metal que coexistem com os sistemas SLM.
Uma tabela de seleção que pode utilizar numa reunião
Cinco linhas, definidas pela peça e não pelo processo. Esta é a versão que vale a pena apresentar numa revisão de especificações.
| A questão é que… | Processo | Porque |
|---|---|---|
| Um molde ou núcleo de areia | SLS, areia revestida | Sem suportes, sem ferramentas, mantém a tolerância de fundição tal como foi fabricada |
| Um molde para fundição por cera perdida | SLS, cera PSB | A mesma plataforma, mudança de pólvora, perfil de combustão já validado |
| Metal, com menos de 300 mm, compatível com suportes | SLM | Densidade quase total numa única operação, maquinada onde é necessário |
| Metal, com menos de 120 mm, tolerância apertada conforme a construção | SLM com laser único | Câmara mais pequena, melhor uniformidade térmica, menor distorção |
| Metal, com mais de 300 mm em dois eixos | Imprimir o molde, moldar a peça | O SLM não consegue esvaziar a câmara; o SLS, juntamente com um slot de fundição, consegue |
Perguntas frequentes
O SLS é o mesmo que o SLM?
Não. A tecnologia SLS funde as partículas de pó na sua superfície e é utilizada para areia, cera e polímeros. A tecnologia SLM funde o pó na totalidade e é utilizada para metal. Esta diferença determina o material, a necessidade de suporte e a densidade da peça acabada.
A tecnologia SLS permite imprimir em metal?
Não. A tecnologia SLS não consegue atingir a temperatura nem o comportamento de fusão necessários para consolidar o pó metálico. No caso do metal, os processos utilizados são a SLM ou a impressão por jato de ligante.
Por que é que a SLM precisa de suportes e a SLS não?
Porque as peças produzidas por SLS assentam num pó não sinterizado que as mantém suspensas. Na SLM, o pó à volta da poça de fusão não tem função estrutural, pelo que uma saliência necessita de uma âncora impressa, caso contrário desmorona-se. A remoção dos suportes é uma componente permanente do custo da SLM.
Qual é o mais rápido?
O SLS, por peça aceitável, para qualquer coisa que consiga fabricar. Não há suportes para remover e a base de impressão pode ser preenchida até às bordas. O SLM perde tempo de processo devido ao alívio de tensões e à altura de construção dos suportes, pelo que as comparações de rendimento baseadas apenas na velocidade do laser são enganadoras.
Qual é o melhor acabamento de superfície?
Nenhuma das duas opções apresenta um bom acabamento tal como fabricada. A SLS proporciona uma superfície granular uniforme com um Ra entre 6 e 15 micrómetros. A SLM apresenta uma superfície tal como fabricada mais rugosa, com um efeito em degraus nas faces inclinadas, mas permite obter um acabamento muito melhor através da maquinagem, uma vez que o material é metálico. A questão é saber se a peça necessita, de todo, de maquinagem.
Leituras relacionadas
No que diz respeito ao aspeto substantivo da mesma decisão, Impressão 3D em aço abrange as séries que são efetivamente executadas. No que diz respeito ao lado da máquina, impressoras 3D industriais de metal apresenta as sete plataformas com os volumes de produção.
A vertente de cera da gama SLS, incluindo o custo de um modelo em comparação com o de um molde de injeção, está em preço de uma impressora 3D de cera.Diga-nos qual é a peça
Envie-nos a geometria, o material e o volume anual. Indicar-lhe-emos qual o processo a laser mais adequado — e, nos casos em que nenhum deles for adequado, informá-lo-emos disso. Uma peça que deva ser maquinada a partir de um bloco maciço ou fundida a partir de um molde impresso não fica melhorada por ser impressa em metal.