
Precisão e tolerâncias na impressão 3D com areia: o que se pode realmente esperar
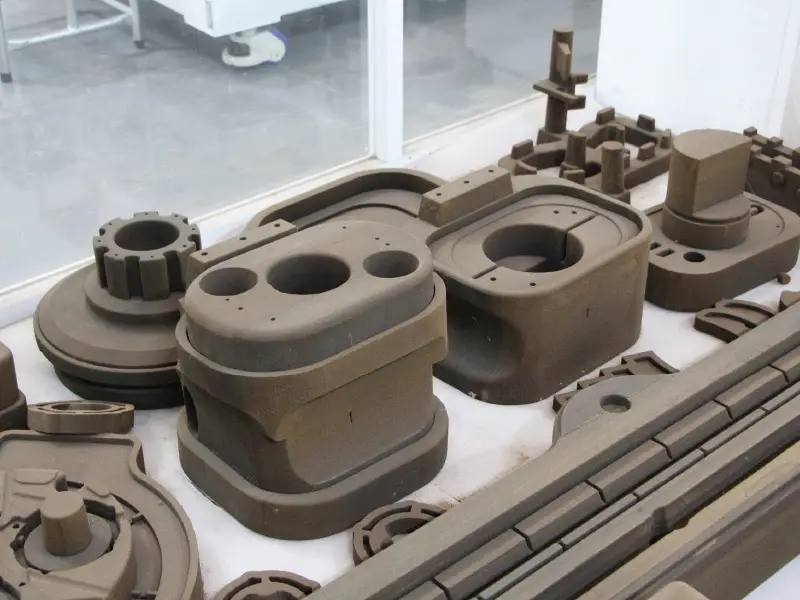
Preveja um desvio de aproximadamente ±0,3–0,5 mm ao nível dos detalhes do molde, no caso de uma impressora de areia com jato de aglutinante bem calibrada, sendo que o valor real pode variar em função da geometria, do tipo de areia e do sistema de aglutinante. Essa margem refere-se ao próprio molde. Não descreve a peça fundida: todas as ligas encolhem à medida que se solidificam, pelo que um molde dimensionalmente perfeito pode ainda assim produzir uma peça fundida com um desvio de vários milímetros. A maioria dos compradores que questiona a precisão da impressão 3D em areia está, na verdade, a perguntar sobre as peças acabadas, e a resposta honesta é que o planeamento da precisão começa com o molde, mas termina na fundição. Este artigo é um guia de princípios — de onde vem a precisão, como é verificada e como definir tolerâncias que se consigam efetivamente respeitar — e não uma ficha técnica da máquina.

A resposta direta: O que é, na realidade, a precisão da impressão 3D com areia
Um molde de areia produzido por jato de ligante apresenta uma tolerância de aproximadamente ±0,3–0,5 mm em características estáveis e bem orientadas. Trata-se de um intervalo, e não de um valor fixo, uma vez que é determinado por três fatores independentes: a altura da camada (normalmente entre 0,28 e 0,4 mm em máquinas de produção), o comportamento do aglutinante na areia e a orientação da característica na construção. Uma saliência impressa na vertical mantém-se mais firme do que uma inclinação suave, e um núcleo fino impresso em areia fina mantém-se mais firme do que o mesmo núcleo em areia de fundição grossa. Qualquer pessoa que lhe indique uma única “especificação de precisão” sem perguntar sobre a sua peça está a simplificar demasiado, a ponto de se tornar inútil.
“O ”nível de detalhe“ é mais importante do que a ”precisão global». Um molde de 1 800 mm pode manter o seu contorno global dentro da mesma faixa, enquanto um orifício de 6 mm, uma nervura fina ou uma impressão do núcleo se situam na extremidade mais imprecisa dessa faixa. Isso é normal e corresponde ao mesmo comportamento observado nas ferramentas convencionais sem cozedura. A máquina define o limite mínimo; a geometria e o material definem o ponto exato onde se chega. Se ainda não está familiarizado com o processo, a mecânica camada a camada subjacente a essa faixa é explicada em o nosso guia sobre como funciona a impressão 3D com areia, que explica passo a passo os processos de reaplicação, impressão e cura.
A ressalva que é frequentemente ignorada na maioria das estratégias de marketing: a precisão do molde não é a mesma que a precisão da fundição. O molde é um produto intermédio, não o produto final. Quando o metal é vertido, a parede do molde deforma-se ligeiramente sob a pressão ferrostática, o revestimento penetra na superfície e, em seguida, a liga encolhe e distorce-se durante a solidificação. Uma fundição que funde corpos de bombas e caixas de válvulas não pergunta ao fabricante de impressoras “que tolerância mantém” — pergunta-lhe o que o molde fará depois de o metal ser vertido. É por isso que o resto deste artigo dedica tanto tempo ao lado da fundição quanto ao do fabricante de impressoras.
De onde vem a precisão da impressão 3D com areia
A precisão na impressão por jato de ligante é o resultado da resolução da máquina, do comportamento do material e da orientação — não se trata de uma única especificação que se possa consultar. A cabeça de impressão deposita gotículas de ligante no plano XY com boa repetibilidade; o recobridor espalha areia em camadas que determinam a resolução no eixo Z; o ligante, por sua vez, penetra na camada de areia e define onde a borda de uma característica fica efetivamente. Cada fator pode ser ajustado e cada um tem um custo associado.

A tabela abaixo resume os cinco fatores predominantes, o impacto de cada um deles na precisão e a forma como um serviço de impressão os controla. Leia-a como uma lista de verificação: cada linha corresponde a um aspeto que um serviço sério calibra e documenta.
| Fator | Efeito na precisão | Como controlar |
|---|---|---|
| Altura da camada | Passos de 0,28–0,4 mm em faces quase horizontais; as dimensões Z são definidas em incrementos por camada, e não de forma contínua | Selecionar a altura da camada por peça; orientar as faces críticas na vertical; aceitar degraus nas inclinações ou aperfeiçoá-las |
| Saturação do aglutinante | A saturação excessiva realça as características e esbate os contornos; a saturação insuficiente resulta em paredes frágeis e instáveis | Ajustar a saturação em função da areia e da peça; calibrar de acordo com o material; verificar o sangramento nos orifícios e nos núcleos finos |
| Granulometria da areia | Os grãos grossos compactam-se de forma mais irregular e desfocam os detalhes finos; os grãos finos suavizam as superfícies, mas retardam a ventilação | Adapte a granulometria à dimensão da característica e à liga; utilize areia mais fina para núcleos e superfícies de detalhe |
| Orientação para as funcionalidades | As superfícies horizontais apresentam um efeito de degraus; as paredes verticais suportam melhor as coordenadas X e Y; os vãos longos sem apoio cedem | Manter as dimensões críticas no plano; suportar vãos longos; orientar os detalhes finos na vertical |
| Pós-processamento | Dimensões de cura, revestimento e manuseamento; um molde medido no estado cru pode deslocar-se após a cozedura | Medir após a cura; controlar a espessura do revestimento; manusear e transportar os moldes curados sobre suportes planos |
A altura da camada é o fator sobre o qual os compradores perguntam em primeiro lugar, porque está indicada na brochura. Ela determina a resolução no eixo Z: com camadas de 0,4 mm, uma pilha vertical de 25 camadas tem 10,0 mm; o sistema não consegue reproduzir uma dimensão de 9,9 mm no eixo Z sem alterar a altura da camada. Com camadas de 0,28 mm, ganha-se em resolução e perde-se em velocidade de construção, razão pela qual o compromisso entre a altura da camada e o rendimento se reflete diretamente no custo por molde. Para a maioria dos moldes, é a geometria que dita a escolha: as partes superiores e inferiores planas de grandes dimensões imprimem-se bem a 0,4 mm, enquanto um núcleo complexo com secções finas requer uma configuração mais precisa.
O comportamento do aglutinante é o fator que distingue um processo calibrado de um não calibrado. A cabeça de impressão a jato de tinta deposita gotículas conforme necessário e, em seguida, o aglutinante penetra nos grãos de areia antes de curar. Essa penetração, juntamente com o nível de saturação local, determina o contorno real de cada elemento — um orifício fica ligeiramente subdimensionado se o aglutinante se espalhar para o interior, e ligeiramente sobredimensionado se a impressão for ajustada para uma temperatura mais elevada. É também aqui que os sistemas de materiais abertos se revelam importantes: se for possível alterar o aglutinante e a areia de forma independente, pode-se calibrar de acordo com a sua própria combinação de ligas e características, em vez de aceitar uma receita fixa. A nossa comparação de sistemas de materiais abertos vs. fechados explica por que razão essa liberdade se reflete tanto na precisão como nos custos de funcionamento.
Precisão do molde vs. precisão da fundição: onde reside a verdadeira tolerância
É na peça fundida acabada que reside, na verdade, a tolerância do comprador, e o desvio da peça em relação ao valor nominal é determinado principalmente pela contração da liga, e não pela tolerância de ±0,3–0,5 mm do molde. A contração linear típica por solidificação das ligas de fundição comuns situa-se aproximadamente entre 1 e 2%: o ferro cinzento na extremidade inferior, o aço e o ferro dúctil em valores mais elevados e as ligas de alumínio num intervalo intermédio. Numa dimensão de 400 mm, 2% corresponde a 8 mm — uma ordem de grandeza superior à margem de tolerância do molde. Se a fundição não compensar essa contração no CAD antes da impressão, o molde pode ser perfeitamente preciso e a peça fundida continuará a apresentar um desvio de vários milímetros.
A espessura da secção agrava a situação. As secções finas solidificam primeiro e as secções espessas alimentam essa solidificação, pelo que a peça encolhe em momentos diferentes e em locais distintos, distorcendo-se em vez de encolher uniformemente. As nervuras são puxadas, as abas curvam-se e a abertura da linha de separação altera-se. Como a areia é um bom isolante, a espessura da parede do molde e os núcleos também alteram a taxa de arrefecimento local, o que muda o local onde a contração se manifesta. É por isso que duas fundições que moldam a mesma liga podem, legitimamente, utilizar margens de contração diferentes: as suas práticas relativas a canais de alimentação, canais de subida e secções são diferentes, pelo que a sua compensação também difere.
Há um século que os criadores de moldes compensam esta situação incorporando a contração no molde. A impressão sem molde apenas transfere essa etapa para o CAD: a margem de contração, a margem de usinagem e as distâncias de segurança do núcleo são aplicadas ao modelo digital antes da impressão, de modo que o molde é impresso com as dimensões finais mais a contração, em vez de apenas as dimensões finais. Esse é exatamente o fluxo de trabalho descrito em o nosso guia de fundição em areia sem molde. A consequência prática é que um serviço de impressão não pode indicar a precisão da fundição apenas com base no modelo — precisa da sua liga, da geometria da secção e, idealmente, do esquema de canais de alimentação. A fundição fator de contração faz parte do trabalho, não é algo secundário.
É também aqui que uma fundição digital faz jus ao seu nome. Os fundidores que passam a utilizar moldes impressos começam normalmente com uma fundição experimental, medem o resultado e definem os seus fatores de compensação para essa liga e família de peças. Fabricantes de bombas e válvulas, linhas de protótipos como a que apoia o trabalho de fundição da BMW em Landshut e grandes empresas do setor aeroespacial que realizam fundições de teste de qualificação seguem todas o mesmo ciclo: imprimir, verter, medir, ajustar. A disciplina subjacente a esse ciclo é o que o nosso artigo sobre a fundição digital de peças moldadas aborda com mais pormenor.
Como se verifica a precisão: desde o primeiro exemplar até à fundição experimental
A verificação é um processo de três fases, e cada fase responde a uma questão diferente. Uma máquina de medição por coordenadas (CMM) toca numa série de características de referência com elevada precisão e indica exatamente onde esses pontos se situam em relação ao valor nominal. É precisa, lenta e baseia-se em amostras — adequada para verificar algumas dimensões críticas num primeiro artigo, mas inadequada para compreender o molde na sua totalidade de uma só vez.
A digitalização por luz estruturada é a etapa que deteta o que uma MMC não consegue detetar. Um scanner projeta um padrão sobre o molde, capta uma nuvem de pontos de campo completo e compara-a com o modelo CAD, produzindo um mapa a cores dos desvios em toda a superfície. Um bom scanner industrial tem uma resolução confortavelmente superior às tolerâncias que está a verificar, pelo que indica onde o molde se deformou, onde um núcleo se deslocou e onde a banda se encontra efetivamente — não apenas em três pontos de referência, mas em todo o lado. No caso de núcleos complexos, em que a geometria interna não pode ser acedida, a tomografia computadorizada proporciona a mesma comparação de campo completo no interior da peça.
A terceira fase é a que mais importa do ponto de vista comercial: a prova de fundição. A digitalização do molde permite verificar o molde; o vazamento e a medição da peça fundida permitem verificar o processo. O fluxo de trabalho típico decorre da seguinte forma: imprime-se um protótipo ou o primeiro molde, cura-se e mede-se em relação aos valores nominais, ajustam-se os fatores de retração e compensação, realiza-se uma fundição experimental, mede-se a peça fundida e repete-se o processo até que o ciclo se feche. Assim que os fatores estiverem definidos, os moldes de produção são impressos seguindo a mesma receita, sendo realizadas apenas verificações pontuais.
Um serviço de impressão que valha a pena utilizar irá realizar as duas primeiras camadas por si e entregar-lhe o relatório dimensional. Esse relatório, juntamente com um teste de fundição na sua fundição, é o que transforma um molde impresso de “suficientemente próximo” num processo documentado e repetível. Se pretender que o trabalho de moldes e núcleos seja realizado por pessoas que lidam com este processo diariamente, o nosso serviço de impressão 3D de moldes e núcleos em areia recebe peças a partir do CAD, passando pelo processo de impressão de ferramentas, com medição incluída.
Quando a precisão não importa
Um molde de areia é um material consumível. É utilizado uma única vez e depois destruído após a fundição; nunca se desgasta, nunca se deforma com a reutilização e nunca precisa de respeitar uma tolerância numa superfície que o metal nunca chega a contactar. Esse simples facto altera completamente a discussão sobre a precisão. O sistema de canais de alimentação, os canos de alimentação, os orifícios de ventilação e o lado oposto da linha de separação não têm qualquer requisito dimensional para além de “funcionarem”, e gastar o orçamento de tolerância neles é um puro desperdício.
Mais importante ainda, muitas das características que exigem precisão real na peça acabada são, de qualquer forma, maquinadas após a fundição. Os furos, as faces de vedação, as flanges de encaixe e as superfícies de posicionamento são usinados na oficina de maquinagem; a peça fundida só precisa de chegar com material em excesso suficiente, de forma consistente. Quando uma característica vai ser maquinada, a tolerância do molde relativamente a essa característica torna-se mais flexível, passando a ser “material em excesso onde for necessário”, o que é uma tarefa muito mais fácil do que manter a dimensão final na areia. Os projetistas que compreendem isto deixam de exigir tolerâncias de maquinagem num molde consumível e passam a exigir material em excesso fiável.
Se compararmos isso com um modelo usinado, as vantagens económicas tornam-se evidentes. Um modelo em madeira ou resina usinado por CNC pode atingir uma precisão de ±0,1 mm ou superior — mas custa entre 3 000 e 15 000 €, demora entre 4 e 8 semanas a fabricar e só atinge essa precisão porque é reutilizado milhares de vezes. Um molde impresso é de utilização única e tem uma precisão de ±0,3–0,5 mm, o que é mais do que suficiente para uma peça fundida que, de qualquer forma, vai ser maquinada. A comparação entre a abordagem tradicional e a abordagem sem padrões neste site analisa exatamente onde se situa esse compromisso para diferentes volumes de produção, e o nosso guia de custos de impressão 3D em areia mostra como a decisão relativa à tolerância determina o número específico de cada peça.
Nada disto significa que a precisão seja irrelevante — significa apenas que a precisão deve ser adquirida onde compensa. Mantenha tolerâncias rigorosas nas características que a peça fundida deve preservar tal como está, adicione material de sobras e deixe que a oficina mecânica se encarregue das tolerâncias mais rigorosas, e deixe que o molde seja apenas um molde. É assim que uma fundição gasta o seu orçamento de tolerâncias sem gastar em excesso com ferramentas.
Orientações práticas para designers e compradores
Comece pelas características que serão maquinadas. Marque todos os furos, faces e assentos que serão cortados após a fundição e acrescente a margem de usinagem de acordo com a convenção da fundição — normalmente alguns milímetros de cada lado — antes de o modelo chegar à impressora. Em seguida, verifique as características que devem permanecer em bruto: são as únicas que realmente testam a precisão do molde, e são essas que devem ser dimensionadas cuidadosamente e verificadas na primeira peça.
Oriente deliberadamente as características críticas. Mantenha as dimensões importantes no plano XY, onde a cabeça de impressão define o contorno; evite depender da precisão no eixo Z ao longo de muitas camadas; coloque os detalhes finos nas paredes verticais, em vez de nas superfícies horizontais; e apoie vãos longos para que não cedam sob o seu próprio peso antes da cura. A orientação é precisão gratuita — não custa nada rodar o modelo e permite obter a precisão máxima nas características que lhe interessam.
Fale com o serviço de impressão sobre os limites das características antes de finalizar o modelo. Pergunte qual é a espessura mínima da parede, o orifício ou núcleo mais pequeno que o sistema de aglutinante consegue manter de forma fiável com a areia que escolheu e a faixa empírica que a calibração deles indica para o seu tipo de geometria. Um serviço sério realiza testes de calibração e pode mostrar-lhe um; um serviço que apresenta um único valor sem fazer perguntas está a dizer-lhe tudo o que precisa de saber. E como a precisão é uma propriedade do processo, e não da máquina, vale a pena comparar como os diferentes fornecedores fazem a calibração antes de escolher — o nosso guia do comprador de impressoras 3D de areia aborda o que perguntar e a classificação atual das máquinas por volume de construção, valor e precisão proporciona um ponto de partida independente de fornecedores.
Defina os seus pontos de referência da mesma forma que a fundição os irá medir. Se dimensionar a partir das mesmas faces de referência utilizadas pela CMM e pela oficina mecânica, evita-se a acumulação de tolerâncias e discussões posteriores. E adapte as especificações às necessidades: se uma característica for maquinada, não especifique o molde com tolerância de maquinagem; se uma superfície for meramente estética, não a especifique de todo. As próprias máquinas são dimensionadas para trabalhos reais — desde uma J1800 que processa um molde de tamanho médio até uma J4000Pro que imprime secções de várias toneladas — e a linha completa de produtos de impressoras 3D de areia é o local ideal para verificar se as dimensões de construção correspondem às dimensões das suas peças.
Se estiver a definir as especificações de um molde para uma liga específica e uma família de peças, a forma mais rápida de obter um plano de tolerâncias realista é falar com pessoas que as calculam diariamente. Solicite um orçamento formal à equipa da 3DPTEK e indique a liga, as dimensões da peça e quais as características que serão maquinadas posteriormente — obterá uma faixa de precisão realista, além de uma recomendação sobre a altura da camada e a seleção da areia, e não um valor tirado de um folheto.
Escrito pela equipa de engenharia da 3DPTEK — a mesma equipa que opera as nossas próprias fundições e impressoras 3D de areia na produção diária. Sobre a 3DPTEK.
Perguntas Frequentes
Qual é o nível de precisão da impressão 3D em areia?
Ao nível das características do molde, aproximadamente ±0,3–0,5 mm, dependendo da geometria, do tipo de areia e do sistema de ligante. A altura da camada de 0,28–0,4 mm define a resolução no eixo Z, e o escoamento do aglutinante define o contorno real dos elementos nos eixos X e Y. Essa faixa descreve o molde — a peça fundida acabada acrescenta a contração da liga por cima, pelo que fica mais folgada.
Que tolerância posso esperar num molde de areia impresso em 3D?
É de esperar uma tolerância de ±0,3–0,5 mm em características estáveis e bem orientadas — paredes verticais, saliências e impressões do núcleo — e resultados menos precisos em secções finas, inclinações suaves e vãos longos sem apoio. A compensação da contração da fundição é o fator determinante na peça final, pelo que a tolerância do molde é apenas um dos fatores que contribuem para a precisão total.
É tão preciso quanto um molde usinado por CNC?
Não. Um molde maquinado pode atingir uma precisão de ±0,1 mm ou superior, mas custa cerca de 3 000 a 15 000 € e demora entre 4 e 8 semanas, e alcança essa precisão através de milhares de reutilizações. Um molde impresso é de utilização única e tem uma precisão de ±0,3–0,5 mm — o que é suficientemente preciso para uma peça fundida que será maquinada após a fundição.
Que acabamento superficial posso esperar?
A superfície do molde reproduz a disposição dos grãos de areia, pelo que o acabamento depende principalmente da granulometria: a areia mais fina proporciona superfícies mais lisas, enquanto a areia mais grossa proporciona superfícies mais rugosas. É de esperar uma textura comparável à de um bom molde de areia verde ou de um molde sem cozedura. Os revestimentos e lavagens de fundição alisam a superfície antes da vazagem e melhoram o acabamento da peça tal como saiu do molde.
Qual será o grau de precisão da minha peça fundida final?
Esse valor é determinado pela contração da liga — normalmente cerca de 1–2% linear —, além da espessura da secção, do sistema de alimentação e das práticas da fundição. A tolerância do molde de ±0,3–0,5 mm representa uma pequena parte do total. Com uma compensação correta da contração e uma fundição de teste, os moldes impressos cumprem as mesmas classes de tolerância de fundição que as ferramentas convencionais.
Como é verificada a precisão?
Em três etapas: uma máquina de medição por coordenadas (CMM) verifica com precisão os pontos de referência; a digitalização por luz estruturada compara uma nuvem de pontos de campo completo com o CAD e deteta deformações; e um ensaio de fundição mede a peça efetivamente fundida. O fluxo de trabalho consiste em imprimir, curar, medir, ajustar a compensação, fundir e voltar a medir até que o ciclo se feche.


