
Custo das impressoras 3D de metal em 2026: quanto é que as fundições pagam realmente

O preço de tabela de uma impressora 3D de metal é o fator menos importante na decisão. Uma fundição que orçamenta apenas a máquina descobre a verdade no segundo ano, quando o pó, o árgon, os fornos de sinterização e a manutenção já tiverem, discretamente, consumido novamente o valor da máquina. A impressão em metal é uma aquisição de capital, mas o que realmente importa é o custo por peça boa, e isso depende da escolha da tecnologia, da utilização e da linha de pós-processamento a jusante da impressora.
Este artigo analisa em pormenor quanto custam, na realidade, as impressoras 3D de metal em 2026 — desde as unidades de investigação de gama básica até aos sistemas de produção industrial, passando pelos consumíveis necessários ao seu funcionamento, pelo pós-processamento que ninguém inclui no orçamento inicial e por um quadro de custo total de propriedade destinado aos compradores do setor da fundição. Os preços abaixo representam faixas de mercado realistas, uma vez que a configuração, as opções e a localização influenciam cada cotação.
O verdadeiro custo de uma impressora 3D de metal: mais do que a máquina
Uma célula de fabrico aditivo metálico é composta por quatro camadas de custos sobrepostas:
- A impressora. A máquina que fabrica a peça, desde pequenos sistemas de investigação até unidades industriais de grande formato.
- Os consumíveis. Pó metálico, aglutinante (para impressão por jato de aglutinante), gás argónio ou azoto, filtros e lâminas de recobrimento.
- A linha de pós-processamento. Fornos de remoção do aglutinante e de sinterização para a tecnologia de jato de aglutinante, tratamento térmico e remoção de suportes na fusão em leito de pó.
- A operação. Operadores, engenheiros, tratamento das instalações, manutenção e retrabalho de sucata.
Os compradores de fundições costumam comparar apenas a primeira camada. É na segunda e na terceira camadas que as tecnologias divergem, e é a quarta camada que determina se o investimento compensa. É por isso que as duas principais tecnologias de metal — fusão seletiva por laser e a tecnologia de jato de ligante metálico — podem ter preços de máquina semelhantes, mas uma economia de custo por peça completamente diferente.
Máquinas básicas, de gama média e industriais
As impressoras de metal dividem-se em três categorias, sendo que a categoria determina o tamanho de impressão, a capacidade de produção e o preço. A tabela abaixo apresenta a gama de preços típica do mercado para 2026 em cada categoria. Considere estes valores como indicativos; o valor final depende da configuração e está sujeito à cotação do fornecedor.
| Nível | Envelope de construção típico | Faixa de preços indicativa | Quem é que o compra? |
|---|---|---|---|
| Investigação / entrada | 100–300 mm no eixo maior | $150k–$400k | Universidades, laboratórios de I&D, pioneiros na adoção |
| Gama média de produção | 250–400 mm, laser único ou múltiplo | $400k–$900k | Oficinas de subcontratação, fabricantes de produtos médicos e de ferramentas |
| Grande formato industrial | 500 mm ou mais, com vários lasers ou caixas de impressão BJ de grandes dimensões | $1M+ | Setor aeroespacial, automóvel, produção em grande escala |
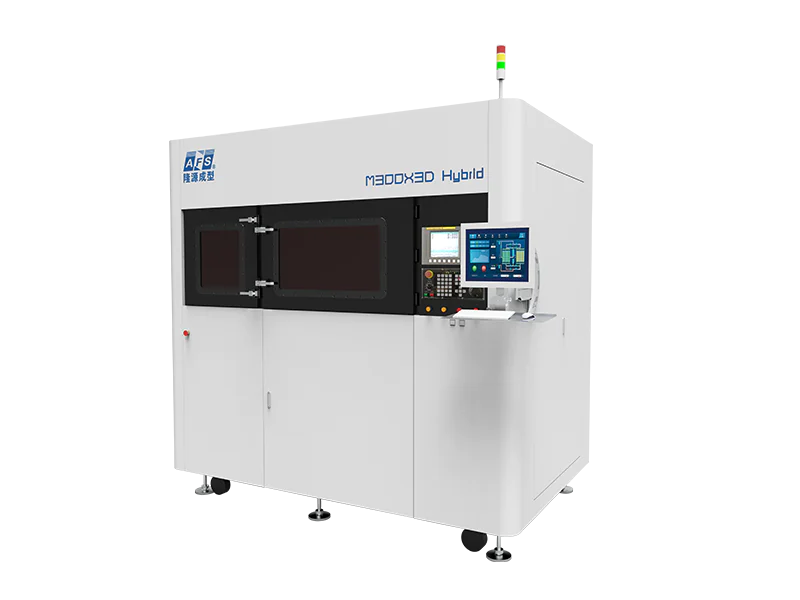
Existem os mesmos níveis em ambas as tecnologias. Na família das tecnologias de fusão em leito de pó, AFS-M120X e AFS-M120TX Os sistemas são plataformas de investigação e de materiais em gradiente, as AFS-M300XAS abrange a gama média de produção, e a AFS-M400 é uma máquina de produção dedicada da 3C-electronics. Na família de impressoras de jato de ligante, a 3DPTEK-J160R é uma plataforma de investigação com uma área de construção de 160 × 65 × 65 mm, enquanto a 3DPTEK-J400P e a 3DPTEK-J800P entra em produção, com a J800P a oferecer uma área de construção de 800 × 500 × 400 mm a um volume de metal de 8 L/h.
Opção tecnológica 1: Fusão em leito de pó (SLM/LPBF)
A fusão em leito de pó funde pó metálico com um laser, camada a camada, até formar uma peça totalmente densa. Este processo é a norma da indústria para peças de elevado valor em titânio, aço para ferramentas, aço inoxidável e ligas de níquel, sendo a tecnologia que a maioria dos compradores de fundição imagina quando ouve falar em “impressão 3D em metal”.”
A estrutura de custos é sincera quanto às suas fraquezas:
- Investimento em equipamento A manchete é a seguinte: sistemas de entrada com um único laser na gama mais baixa e sistemas industriais com vários lasers na gama mais alta.
- Consumo de árgon é contínuo. A câmara de impressão deve ser purgada e mantida sob gás inerte, sendo que o argão é um custo recorrente que varia em função do tempo de impressão.
- Estruturas de suporte são obrigatórias em saliências. Aumentam a quantidade de material, o tempo de fabrico e implicam uma etapa de remoção manual, além de deixarem marcas que, muitas vezes, exigem usinagem.
- O fluxo de dados é em série. Um laser, uma camada, uma peça de cada vez. As taxas de produção estão muito abaixo do necessário para a produção em lote, razão pela qual o custo por peça se mantém elevado em grandes quantidades.
Onde a SLM se destaca é no desempenho dos materiais e na liberdade geométrica para peças críticas. Um componente de titânio com canais de arrefecimento internos ou uma pastilha de aço para ferramentas com arrefecimento conformado justificam a tecnologia, uma vez que nenhum outro processo permite fabricar essa peça. O Comparação entre a tecnologia de jato de ligante metálico e a SLM aborda mais em profundidade as vantagens e desvantagens técnicas; no que diz respeito aos custos, a regra geral é que o SLM se destaca em peças únicas e pequenas séries, em que o desempenho é fundamental, e fica em desvantagem em termos de volume.
Opção tecnológica 2: Jato de ligante metálico
A tecnologia de jato de ligante metálico fabrica peças da mesma forma que a impressão 3D com areia fabrica moldes: uma cabeça de impressão deposita seletivamente o ligante sobre uma camada de pó metálico, camada a camada. A peça “em bruto” é depois desligada e sinterizada num forno, transformando-se em metal denso, utilizando o mesmo processo posterior que a moldagem por injeção de metal.
Os aspetos económicos são estruturalmente diferentes dos da fusão a laser:
- Sem lasers, sem argónio. A etapa de fabrico é um processo de jato de tinta, pelo que os custos com gás inerte e laser deixam de fazer parte do cálculo por peça.
- Rendimento por lote. A cabeça de impressão deposita o aglutinante em toda a superfície da base, pelo que o custo por peça diminui à medida que a caixa de construção se vai enchendo. A nossa comparação interna com a fusão a laser aponta para uma velocidade de construção cerca de 50 vezes superior e um custo de cerca de um quinto do da fusão a laser, para volumes comparáveis — valores que a Guia sobre a tecnologia de jato de aglutinante explica em termos de processo.
- A reutilização do pó é aconselhável. A tecnologia de jato de ligante utiliza pós finos na gama de 5 a 25 μm, a mesma especificação que a matéria-prima utilizada na moldagem por injeção de metal, o que mantém o custo do pó abaixo dos níveis habituais dos materiais utilizados na SLM.
- O encolhimento é controlado, não é espontâneo. A sinterização provoca uma contração previsível da peça — cerca de 15–16% para o aço inoxidável e 14–15% para o titânio — e essa contração tem de ser compensada no modelo digital. Trata-se de um custo de engenharia, não de um custo por peça.
O processo permite trabalhar com uma vasta gama de materiais: aço inoxidável 304 e 316L, aço para moldes, ligas de titânio (resistência à tração sinterizada superior a 1 000 MPa em peças de produção), ligas de cobre, tungsténio, alumínio, ligas para altas temperaturas e cerâmicas de carboneto de silício. As peças saem com uma densidade sinterizada de 98%+, a partir de densidades em bruto superiores a 60%.

Binder Jetting vs SLM: Price per Part
O preço da máquina é apenas metade da história; o custo por peça boa é o valor que permite amortizar a máquina. A tabela compara as duas tecnologias em função dos fatores de custo que são importantes para uma fundição:
Machine-level figures first: the binder jetting 3D printer price bands show what each machine class costs before you get to the per-part math below.
| Fator de custo | SLM / LPBF | Jato de ligante metálico |
|---|---|---|
| Custo da máquina (nível comparável) | Semelhante a conteúdos de alta qualidade, a laser e de scanner | Semelhante à parte inferior, conteúdo do cabeçote de impressão |
| Consumo de gás | Argon contínuo | Nenhum |
| Velocidade de construção | Em série, limitado pelo laser | Deposição em lote, em toda a largura do leito |
| Especificações do pó | Tipos de qualidade mais grosseiros e mais caros | Grãos finos de 5–25 μm, compatíveis com MIM |
| Estruturas de suporte | Obrigatório: adicionar material e mão-de-obra | Não é necessário; o pó solto serve de suporte |
| Pós-processamento | Tratamento térmico, remoção de suportes, maquinagem | Forno de desligamento + sinterização, seguido de maquinagem |
| Melhor posição em termos de custos | 1–10 partes, ligas de alto valor | 50–10 000 peças, produção em lote |
O ponto de transição depende do tamanho e da quantidade das peças, mas a tendência é consistente: a fusão a laser é a tecnologia adequada para geometrias críticas em pequenas quantidades, enquanto a impressão por jato de ligante é a tecnologia adequada quando se trata de grandes volumes. É por isso que a indústria posicionou a impressão por jato de ligante como a tecnologia de produção em lote — a mesma lógica que levou a sistemas de materiais abertos vs. fechados debate fundamental para as decisões dos compradores.
Consumíveis: Pó, aglutinante e filtros
Os consumíveis são o custo recorrente que distingue uma boa proposta de uma proposta rentável. Na fusão em leito de pó, os principais itens são o pó metálico, o árgon e os consumíveis do recoator. O pó é adquirido em quilogramas, peneirado e reutilizado ao longo das impressões, mas a taxa de reciclagem nunca é de 100%, e a qualidade do pó degrada-se a cada passagem. Na impressão por jato de ligante, os custos recorrentes são o pó e o próprio ligante, que é dispensado através do cabeçote de impressão em alta resolução.
A formulação do aglutinante é um fator diferenciador oculto. Um aglutinante exclusivo que tem de ser adquirido ao fornecedor da máquina cria um fluxo cativo de consumíveis; um aglutinante que funciona com pós padrão e uma lista de materiais aberta permite que a fundição mantenha o controlo dos seus custos. Os nossos sistemas de jato de aglutinante utilizam uma família de aglutinantes desenvolvida internamente, com mais de 20 formulações distribuídas por cinco séries, o que é importante por duas razões: é adaptada ao metal a ser impresso e mantém os preços dos consumíveis previsíveis. A economia do sistema de materiais é abordada no Análise de sistemas de materiais abertos versus fechados, incluindo a forma como o custo do aglutinante varia em função do volume da peça.
O pó metálico não é uma área em que se deva poupar dinheiro. A qualidade do pó determina a densidade final, as propriedades mecânicas e a consistência entre lotes; por isso, os compradores devem prever no orçamento a aquisição de pó certificado desde o início e verificar se as especificações do fornecedor correspondem ao mapa de materiais da máquina.
A linha de pós-processamento que ninguém orçamenta à partida
O maior custo oculto na impressão em metal é a linha de acabamento. No caso da impressão por jato de ligante, a peça em bruto tem de ser desligada e sinterizada, o que implica um forno de desligamento e um forno de sinterização a alta temperatura, com atmosfera controlada. Trata-se de um investimento significativo: os fornos de sinterização representam um investimento avultado e exigem espaço físico adicional, abastecimento de gás e trabalhos de certificação. A boa notícia é que a etapa de sinterização é o mesmo processo que a moldagem por injeção de metal utiliza há décadas, pelo que o equipamento, os materiais e as normas estão bem consolidados — uma fundição que esteja a migrar da MIM ou da metalurgia dos pós já dispõe desta linha.
No caso da fusão em leito de pó, o pós-processamento é diferente, mas não mais barato: tratamento térmico, remoção de suportes e, frequentemente, acabamento CNC nas superfícies funcionais. A remoção de suportes é um trabalho manual e é fácil subestimar o tempo que requer. Um lote denso de peças pequenas pode exigir mais horas de trabalho do operador na remoção de suportes do que na própria construção.
A regra prática: inclua a linha de pós-processamento no orçamento antes da impressora. Uma célula de impressão metálica sem uma linha de acabamento é uma impressora que não consegue enviar peças. Os compradores que planeiam em conjunto o forno, o fornecimento de atmosfera e a mão-de-obra obtêm uma utilização efetiva; os compradores que adquirem primeiro a impressora ficam a esperar meses enquanto a linha de acabamento é instalada.

Comprar ou subcontratar: quando a máquina não é a solução
Antes de qualquer fundição optar por uma impressora de metal, deve responder a uma questão incómoda: esta máquina funcionará durante horas suficientes para se amortizar, ou será mais barato adquirir as mesmas peças através de um serviço? O fator decisivo é a utilização, e esta é brutalmente honesta. Uma máquina que produz oito horas por dia, cinco dias por semana, amortiza-se num prazo normal de cinco anos. Uma máquina que produz dois dias por semana é uma peça de museu com um orçamento de manutenção.
A subcontratação altera os números. Uma empresa prestadora de serviços fixa o preço das peças com uma margem que inclui a depreciação das máquinas, pelo que parece caro por peça — até que a fundição calcule o custo de operar a sua própria célula com uma utilização de 15%. Para lotes de protótipos únicos, séries de pré-produção e peças de substituição ocasionais, uma empresa qualificada serviço de impressão em metal é frequentemente a solução mais económica, sem despesas de investimento e com acesso imediato aos materiais e opções de construção mais recentes.
A regra de decisão baseia-se num limiar de volume. Faça uma estimativa do seu volume mensal estável de peças metálicas para os próximos três anos. Se esse volume representar menos do que cerca de um terço da capacidade de uma máquina de produção, continue a adquirir peças como serviço e reavalie a decisão quando o volume aumentar. Se o volume for suficiente — ou se o prazo de entrega e o controlo da propriedade intelectual forem estratégicos —, a máquina justifica a sua aquisição, e a mesma lógica que impulsiona Comprar ou alugar uma impressora 3D de areia aplica-se ao metal.
Existe uma via intermédia que é pouco utilizada: começar com um sistema de investigação, como o 3DPTEK-J160R ou o AFS-M120X, validar o processo e os materiais em peças reais e só avançar para um sistema de produção quando a previsão de utilização o justificar. Esta abordagem faseada limita os riscos de uma aquisição com dimensões inadequadas e transforma a primeira máquina numa plataforma de formação para a segunda.
Custos ocultos: instalações, gás, manutenção e formação
Existem quatro custos operacionais que os compradores de primeira habitação costumam subestimar no orçamento:
- Condicionamento das instalações. As impressoras de metal são sensíveis à temperatura e à humidade ambientes e necessitam de pavimentos limpos e sem vibrações, com uma capacidade de carga definida. Um sistema SLM da classe dos 120 mm já requer cerca de uma tonelada por metro quadrado de carga no pavimento; os sistemas de jato de ligante para produção, como o J800P, necessitam de 3 t/m². As melhorias no betão, no sistema de climatização e na instalação elétrica podem custar tanto quanto uma máquina pequena.
- Abastecimento de gás. Os sistemas SLM necessitam de um fornecimento de ar comprimido e de árgon limpo e seco, a uma pressão e caudal definidos. A linha de alimentação deve ser dimensionada antes da instalação, e não depois.
- Manutenção. As cabeças de impressão, as lâminas de recobrimento, os filtros e os componentes óticos do laser são peças sujeitas a desgaste. Orçar 2–4% do valor da máquina por ano para a manutenção dos consumíveis é um valor realista para efeitos de planeamento, e o tempo de operacionalidade depende da cobertura do serviço prestado pelo fornecedor.
- Formação. Um operador que compreenda os parâmetros do processo, o manuseamento de pó e os perfis de sinterização tem mais valor do que a própria máquina. É necessário prever um orçamento para formação estruturada e a contratação de um engenheiro por célula, em vez de se partir do princípio de que “vamos aprendendo à medida que avançamos”.”
Estes custos são também a razão pela qual o Comparação entre impressoras 3D ocidentais e chinesas há aspetos mais importantes do que o preço de tabela: a cobertura do apoio técnico, os prazos de entrega das peças sobressalentes e a rapidez de resposta do serviço de assistência são elementos do custo total de propriedade (TCO), e não argumentos de marketing. O TCO é um método de comparação mais eficaz do que o preço de tabela. O Retorno sobre o investimento (ROI) da impressora 3D de areia O artigo aplica a mesma disciplina à impressão em areia, e o Modelo de equilíbrio financeiro para uma impressora 3D de areia mostra a lógica da folha de cálculo em pormenor — a mesma estrutura é transposta para o «metal».
Custo Total de Propriedade: Lista de verificação para compradores de fundições
Antes de solicitar orçamentos, um comprador de uma fundição deve elaborar um modelo de custo total de propriedade (TCO) para um período de cinco anos. A lista de verificação abaixo representa o mínimo necessário:
- Preço da máquina — unidade base, opções, instalação, colocação em funcionamento.
- Trabalhos nas instalações — carga no pavimento, altura, AVAC, instalação elétrica, tubagens de gás.
- Consumíveis — pó por kg e por peça, aglutinante ou gás por impressão, filtros.
- Pós-processamento — despesas de capital e custos de exploração do forno, ou custos de sinterização subcontratados.
- Trabalho — operadores, engenheiros e formação ao longo de cinco anos.
- Manutenção e tempo de inatividade — contratos de assistência, peças sobressalentes e custos de perda de utilização.
- Previsão de utilização — volume real mensal, e não a velocidade máxima indicada na brochura.
Para as fundições que já produzem peças de titânio e outras ligas reativas, a comparação estende-se à questão de saber se a peça impressa substitui uma peça fundida, uma peça forjada ou um lingote maquinado — cada uma tem um custo de referência diferente, e a célula de impressão metálica tem de superar o seu próprio custo de referência, e não apenas a máquina de um concorrente. É esta última linha que determina a decisão. Uma máquina $600k com uma utilização de 20% fica em desvantagem face a uma máquina $400k com uma utilização de 60%. A economia de lote da tecnologia de jato de aglutinante recompensa o preenchimento da caixa de construção; a economia de série da SLM recompensa geometrias de alto valor. Adeque a tecnologia à previsão de utilização e o modelo de TCO trata do resto. O custo da impressão 3D em areia A análise mostra a mesma metodologia aplicada à produção de moldes e núcleos, o que constitui um contexto útil, uma vez que muitas fundições adquirem primeiro uma impressora de areia e, posteriormente, uma célula metálica.
Applied to the 3DPTEK range: entry and mid-range binder jetting starts with the 3DPTEK J160R e 3DPTEK J400P, production volume with the 3DPTEK J800P, and the SLM comparison point is the AFS-M120.
If the arithmetic above is the reason you are buying parts instead of a machine, we print them. Materials, tolerances and inspection are on the metal 3D printing service page.
Perguntas Frequentes
Quanto custa uma impressora 3D de metal em 2026?
Os sistemas de investigação custam a partir de cerca de $150k; os sistemas de gama média para produção variam entre aproximadamente $400k e $900k; e os sistemas industriais de grande formato ultrapassam $1M. As configurações, opções e região variam em cada orçamento; considere estes valores como intervalos de referência, e não como preços.
Qual é a diferença entre o custo da SLM e o da tecnologia de jato de ligante?
A SLM implica custos com lasers, árgon e tempo de fabrico em série; a tecnologia de jato de ligante implica custos com pó, ligante e um forno de sinterização. Com níveis de utilização comparáveis, a tecnologia de jato de ligante atinge cerca de um quinto do custo por peça à medida que os volumes aumentam, com uma etapa de fabrico muito mais rápida.
Por que é que o processo de jato de ligante necessita de um forno de sinterização?
A tecnologia de jato de ligante produz uma peça em bruto composta por pó aglutinado por um ligante; a sinterização densifica essa peça até atingir a densidade do 98%+ num forno. A etapa de remoção do ligante e sinterização é o mesmo processo consolidado utilizado pela indústria de moldagem por injeção de metal.
As peças metálicas impressas em 3D encolhem?
Sim. O aço inoxidável produzido por jato de ligante encolhe cerca de 15–16% durante a sinterização, e o titânio cerca de 14–15%. O encolhimento é compensado no modelo digital e controlado pelos parâmetros de impressão e sinterização.
O que é mais barato em termos de produção: o SLM ou o jateamento de ligante?
Para a produção em lote de dezenas a milhares de peças, a tecnologia de jato de ligante é, em geral, mais económica por peça. Para peças únicas e pequenas séries em ligas de elevado valor, em que a geometria é fundamental, a SLM é frequentemente a escolha certa — e mais económica.
A tecnologia de jato de ligante permite imprimir titânio e cobre?
Sim. A lista de materiais inclui aço inoxidável 304/316L, aço para moldes, ligas de titânio, ligas de cobre, alumínio, tungsténio, ligas para altas temperaturas e cerâmicas, como o carboneto de silício. As peças de titânio sinterizado atingem uma resistência à tração superior a 1 000 MPa na produção.
Quanto pó consome uma impressora de metal?
Depende do volume da peça e da densidade de preenchimento da caixa de impressão. O pó é reutilizado após peneiramento, mas as taxas de reciclagem não são de 100%, pelo que é necessário prever um orçamento para o pó de reposição por impressão. A tecnologia de jato de aglutinante utiliza pó fino de 5–25 μm em graus compatíveis com MIM, que são geralmente menos dispendiosos do que os graus mais grossos utilizados na SLM.
Como posso comparar orçamentos de diferentes fornecedores?
Elabore um modelo de TCO (custo total de propriedade) para um período de cinco anos, abrangendo a máquina, as instalações, os consumíveis, o pós-processamento, a mão-de-obra e a manutenção, e divida-o pela sua previsão realista de utilização. O fornecedor com o preço de tabela mais baixo raramente sai vencedor dessa comparação.
Qual é o investimento total para uma célula de impressão em metal?
Uma unidade completa — impressora, linha de acabamento, obras nas instalações e primeiro ano de funcionamento — custa normalmente entre 1,5× e 2,5× o preço da impressora por si só. Planeie a unidade completa antes de assinar o contrato da impressora, ou solicitar uma proposta que inclui a linha de pós-processamento no orçamento.
Leituras relacionadas
SLS 3D printer cost breakdown · 3D sand printing cost · Guia sobre a tecnologia de jato de aglutinante.


