Pencetakan 3D Baja: Jenis, Proses, dan Keunggulan Masing-Masing

Proses pencetakan baja dilakukan dengan dua cara. Pertama, dengan laser yang melelehkannya — SLM — atau dengan kepala cetak yang merekatkannya dan tungku yang melakukan proses sintering — binder jetting. Bubuknya sama, namun prinsip fisika yang digunakan berbeda, dan pilihan antara kedua metode tersebut menentukan jenis baja apa yang dapat digunakan serta kekuatan yang akan dimiliki oleh komponen jadi.
Halaman ini membahas bahan, bukan mesinnya. Halaman ini mencakup enam jenis baja yang benar-benar digunakan dalam proses pencetakan di industri, bagaimana setiap proses memengaruhi bahan tersebut, hasil akhir yang diperoleh dalam hal kepadatan dan toleransi, serta di mana pencetakan baja kalah dibandingkan dengan pemesinan atau pengecoran.

Dua proses, dan mengapa pilihan tersebut penting bagi industri baja
SLM melelehkan setiap lapisan hingga membentuk kolam cair yang padat. Komponen yang dihasilkan memiliki kepadatan 99 persen atau lebih tanpa perlu menggunakan tungku, dan tegangan sisa yang terbentuk dihilangkan melalui siklus pelepasan tegangan setelahnya.
Proses binder jetting mengaplikasikan bahan pengikat ke seluruh lapisan sekaligus, kemudian melakukan proses sintering pada bagian mentah di dalam tungku. Tahap pencetakan berlangsung cepat karena dilakukan secara paralel; tahap tungku merupakan waktu yang dibutuhkan, dan penyusutan yang terjadi selama proses sintering harus dikompensasi dalam model.
Perbedaan praktis untuk baja: SLM memiliki toleransi yang lebih ketat pada hasil cetakan dan dapat langsung dilanjutkan ke proses pelepasan tegangan. Binder jetting unggul dalam hal kapasitas produksi per proses cetak dan biaya per bagian pada produksi massal, namun memerlukan tungku sintering yang ukurannya disesuaikan dengan ukuran batch serta model penyusutan yang telah divalidasi pada paduan tersebut.
Nilai-nilai yang benar-benar dicetak
Lebih dari tiga puluh jenis paduan logam telah memenuhi syarat dalam jajaran produk kami, namun enam di antaranya yang paling sering digunakan. Tabel di bawah ini menunjukkan jenis paduan yang seharusnya dapat diperoleh oleh pabrik pengecoran atau bengkel permesinan, bukan katalog lengkap.
| Kelas | Proses | Penggunaan umum | Manfaat yang Anda peroleh |
|---|---|---|---|
| baja tahan karat 316L | SLM, pencetakan dengan penyemprotan bahan pengikat | Manifold, braket, komponen tahan korosi | Dapat dilas, tahan korosi, mudah diproses lebih lanjut |
| baja tahan karat 17-4PH | SLM, pencetakan dengan penyemprotan bahan pengikat | Bagian-bagian struktural yang membutuhkan kekuatan dan kekerasan | Mengeras seiring waktu; memiliki rasio kekuatan terhadap biaya yang baik |
| baja tahan karat 420 | SLM | Sisipan cetakan, permukaan yang rentan aus | Dapat dikeraskan hingga 50+ HRC setelah perlakuan panas |
| Baja perkakas H13 | SLM | Sisipan cetakan injeksi, perkakas untuk pengerjaan panas | Kekerasan panas, ketahanan terhadap kelelahan termal |
| 1.2709 maraging | SLM | Peralatan berkekuatan tinggi, pendinginan konformal | Memiliki kekuatan yang sangat tinggi setelah proses penuaan, serta stabil secara dimensi |
| Komposit baja yang diperkuat keramik | Teknik pencetakan dengan bahan pengikat | Komponen yang tahan abrasi | Fase keras dalam matriks baja, dicetak sebagai satu kesatuan |
Jika jenis bubuk baja yang Anda butuhkan tidak tercantum dalam daftar ini, pertanyaan yang harus diajukan bukanlah “apakah bisa dicetak”, melainkan “apakah ada jendela proses yang telah divalidasi untuknya”. Hampir semua bubuk baja dapat dicetak sekali. Namun, kemampuan untuk mencetaknya secara konsisten pada hari Rabu enam bulan dari sekarang adalah klaim yang berbeda, dan hal itu bergantung pada apakah pemasok telah melakukan pekerjaan validasi.
Kepadatan, dan apa artinya hal itu bagi komponen tersebut
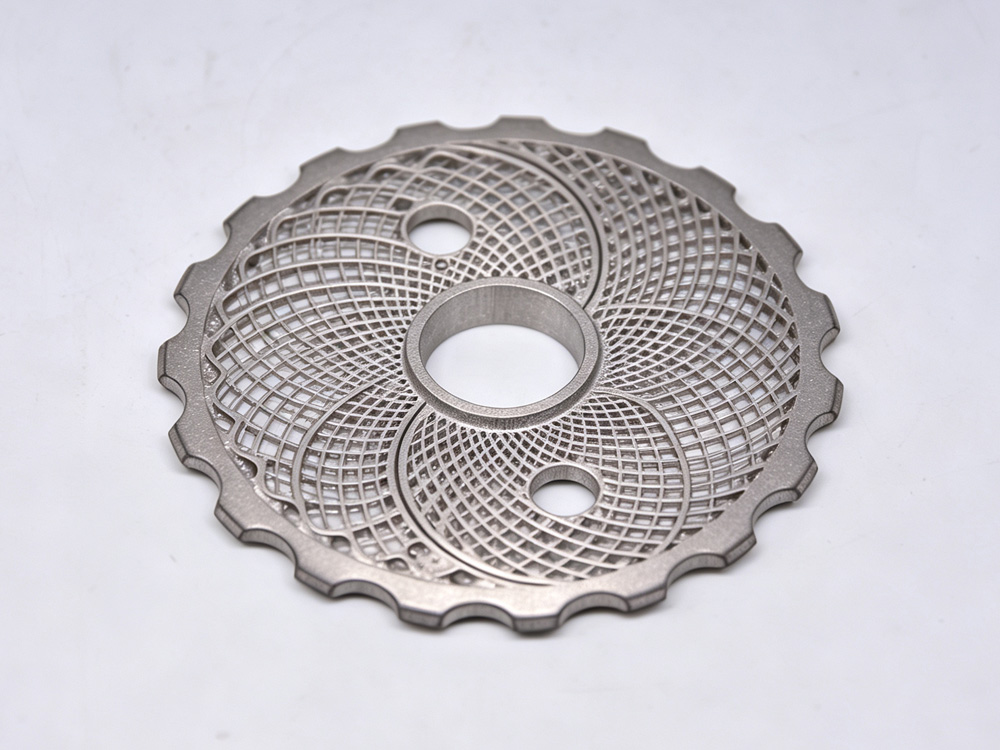
SLM mencapai kepadatan 99 persen atau lebih dalam satu proses. Bagian yang tersisa merupakan porositas akibat kurangnya fusi, yang biasanya terkonsentrasi di bagian di mana komponen bersentuhan dengan pelat cetak atau di tempat di mana parameter diatur terlalu tinggi.
Proses binder jetting menghasilkan kepadatan 97 hingga 99 persen setelah sintering. Hal itu bukanlah cacat — melainkan sifat alami dari proses tersebut. Untuk manifold, braket, atau housing, hal itu tidak menjadi masalah. Namun, untuk komponen yang akan mengalami siklus kelelahan dalam aplikasi yang kritis terhadap retak, hal ini biasanya tidak memadai, dan solusinya adalah menggunakan SLM atau siklus HIP setelahnya untuk menutup porositas sisa.
Dua tahap pasca-pengerjaan secara signifikan mengubah angka tersebut. Proses pelepasan tegangan menghilangkan tegangan sisa, tetapi tidak menghilangkan porositas. Proses pengepresan isostatik panas menutup porositas, namun memerlukan siklus tungku terpisah dan langkah penanganan untuk setiap bagian. Keduanya tidak termasuk dalam penawaran harga mesin.
Toleransi dan permukaan
Pada kondisi as-built, tidak ada satu pun proses yang memiliki toleransi pemesinan. Angka-angka yang penting adalah yang tertera pada gambar, dan angka-angka itulah yang menentukan apakah komponen tersebut akan digunakan sesuai gambar atau harus melalui proses pemesinan terlebih dahulu.
- SLM, sesuai kondisi sebenarnya. Sekitar ±0,1 mm pada detail kecil, dengan presisi yang menurun seiring bertambahnya ukuran bagian dan jarak dari pelat cetak. Nilai Ra permukaan berkisar antara 8 hingga 20 µm, tergantung pada orientasi permukaan.
- Binder jetting, sesuai kondisi aslinya. Sekitar ±0,3 mm setelah proses sintering, karena kompensasi penyusutan tidak pernah tepat di seluruh lapisan. Nilai Ra permukaan 6 hingga 15 µm, lebih seragam daripada SLM karena tidak terdapat efek “tangga” dari kolam lelehan.
- Dikerjakan dengan mesin setelah dicetak. Kedua proses tersebut memiliki toleransi ±0,02 mm setelah komponen dipasang pada dudukan dan dipotong. Tambahkan kelonggaran pemesinan sebesar 0,5 hingga 1 mm pada setiap permukaan yang akan dipotong.
Konsekuensi praktisnya: komponen baja yang memiliki permukaan penyegelan atau lubang bantalan akan tetap diproses dengan mesin, terlepas dari proses pencetakan apa yang digunakan. Perhitungkan biaya operasi kedua sebelum membandingkan kedua proses tersebut.
Di mana setiap proses unggul dalam hal baja
Pilihan tersebut ditentukan oleh jumlah dan bentuk komponen, bukan oleh bahan.
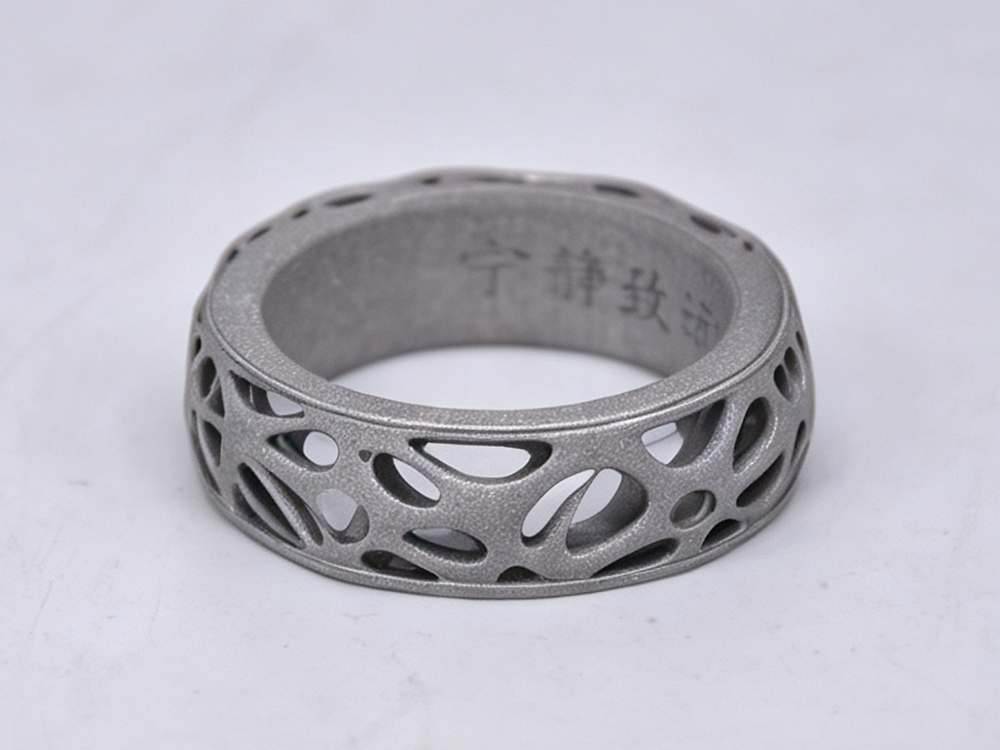
SLM unggul dalam pembuatan komponen kecil, berdetail tinggi, dan yang menuntut toleransi ketat: sisipan perkakas dengan sistem pendinginan konformal, komponen berdinding tipis, struktur kisi, serta segala komponen berukuran kurang dari sekitar 150 mm di mana toleransi hasil cetakan menjadi faktor penting. Teknologi ini juga unggul ketika komponen perlu segera digunakan, karena tidak ada siklus pemanasan dalam jalur kritis.
Teknologi binder jetting unggul dalam hal volume dan ukuran. Seluruh permukaan tempat cetak yang diisi braket dapat dicetak dalam satu siklus dan disinter dalam satu batch, dan biaya per bagian turun drastis seiring terisinya permukaan tempat cetak. Teknik ini juga merupakan satu-satunya pilihan untuk bagian baja berukuran besar dalam jajaran produk kami — platform binder jetting memiliki dimensi hingga 800 × 500 × 400 mm, sedangkan sistem SLM hanya mencapai maksimal 300 × 300 × 250 mm.
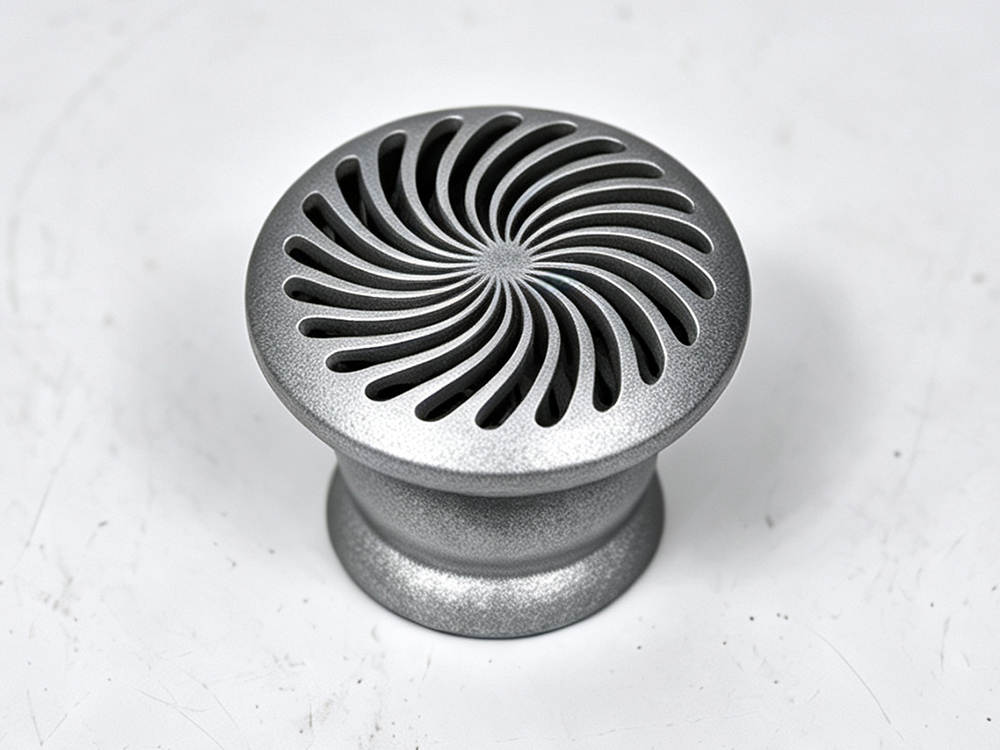
Berapa biaya pencetakan pada baja per bagian?
Ada tiga cara untuk membuat komponen baja yang sama, dan perbandingan tersebut perlu dilakukan sebelum salah satunya dipilih.
Telah dicetak. Biaya bubuk, waktu mesin, pelepasan penyangga atau siklus tungku, serta pemesinan pada permukaan dengan toleransi apa pun. Untuk komponen SLM seberat 200 g, biaya bubuk saja sudah merupakan pos pengeluaran yang signifikan, dan biaya pasca-pengerjaan biasanya lebih besar daripada biaya pencetakan.
Dibuat dengan mesin dari bahan padat. Bahan batang ditambah waktu pemesinan. Untuk geometri sederhana, cara ini hampir selalu lebih murah daripada pencetakan 3D, dan juga lebih cepat. Cara ini menjadi tidak masuk akal jika geometri tersebut memiliki saluran internal atau jika rasio biaya pembelian terhadap nilai jual menjadi tidak menguntungkan.
Pemeran. Sebuah pola, cetakan, proses penuangan, dan penyempurnaan. Biaya perkakas menjadi faktor dominan pada produksi volume rendah, sedangkan biaya per bagian turun drastis pada produksi volume tinggi. Untuk komponen baja yang akan diproduksi sebanyak 5.000 buah, proses pengecoran hampir selalu lebih unggul dari segi biaya — kecuali jika bentuk geometrisnya tidak memungkinkan untuk dicetak.
Kami panduan biaya printer 3D logam membagi rute yang tercetak menjadi item-item terperinci yang sebenarnya, termasuk proses pasca-pengolahan yang sering diabaikan oleh penyedia jasa. Hal ini Rincian biaya SLS melakukan perhitungan yang sama untuk sisi pasir dan lilin.
Ketika mencetak baja bukanlah jawaban yang tepat
Empat situasi di mana kami menyarankan pelanggan untuk melakukan hal lain.
Geometri sederhana dengan ukuran di bawah 100 mm. Komponen yang diproses dengan mesin lebih murah, lebih cepat, dan memiliki toleransi yang lebih baik. Pencetakan 3D tidak memberikan manfaat apa pun jika tidak ada fitur internal yang perlu dijangkau.
Volume yang tinggi untuk satu nomor bagian. Jika produksinya melebihi beberapa ribu unit per tahun, proses pengecoran atau sel pemesinan konvensional lebih unggul daripada pencetakan dalam hal biaya per bagian. Pencetakan lebih unggul dalam hal kompleksitas dan untuk beberapa ratus bagian pertama, bukan pada volume produksi yang stabil.
Komponen yang memerlukan ketahanan lelah setingkat tempa. Baja hasil pencetakan setelah proses HIP memang berkualitas baik, tetapi bukan merupakan hasil tempa. Jika gambar kerja mensyaratkan komponen yang ditempa dan telah diperiksa secara ultrasonik, pencetakan tidak dapat dijadikan pengganti — karena itu adalah produk yang berbeda.
Bagian-bagian yang ukurannya cukup besar hingga melebihi ruang tersebut. Rumah baja berukuran 900 mm tidak dapat dicetak pada platform mana pun dalam jangkauan tersebut. Sebaiknya cetaklah cetakan pasir dan tuanglah rumah tersebut; cara ini lebih cepat dan lebih murah daripada metode pencetakan logam apa pun untuk ukuran tersebut.
Platform yang mencetak baja
| Proses | Model | Volume bangunan (mm) | Kemampuan baja |
|---|---|---|---|
| Teknik pencetakan dengan bahan pengikat | 3DPTEK J160R | 160 × 65 × 65 | Bahan stainless steel dan baja perkakas, kompatibel dengan bahan keramik |
| 3DPTEK J400P | 400 × 400 × 300 | Bahan stainless steel dan baja perkakas, kompatibel dengan bahan keramik | |
| 3DPTEK J800P | 800 × 500 × 400 | Platform steel binder jetting terbesar dalam jajaran produk ini | |
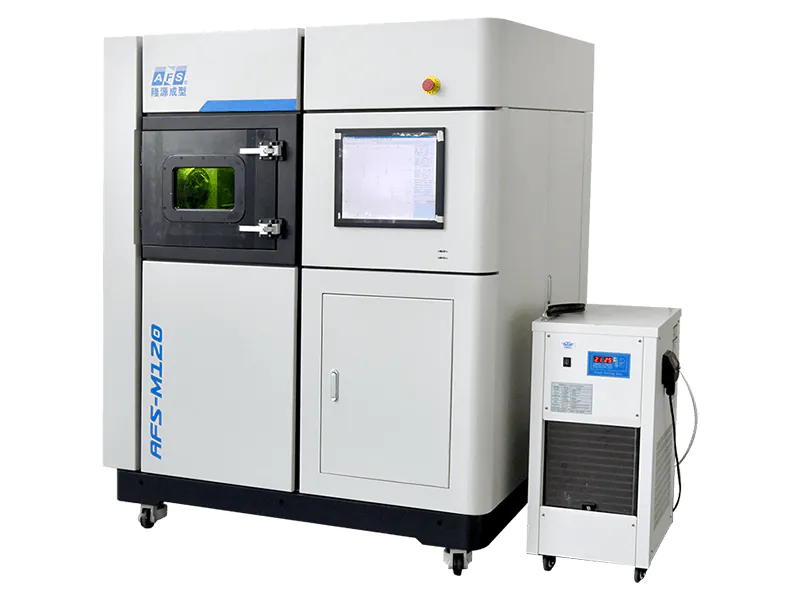
| SLM | AFS-M120 | 120 × 120 × 150 | Laser tunggal, komponen baja presisi |
| AFS-M120X | 120 × 120 × 150 | Gradien dua bahan — dari baja ke paduan kedua | |
| AFS-M300XAS | 300 × 300 × 250 | Pemrosesan multi-bahan ditambah pemesinan selama proses |
Spesifikasi lengkap, termasuk tingkat kualifikasi yang berlaku di setiap platform, dapat dilihat di Halaman rangkaian printer 3D logam. AFS-M120XT dilengkapi dengan kemampuan gradien multi-sumbu pada platform berukuran 120 × 150 × 150 mm untuk transisi baja ke baja.
Pertanyaan yang Sering Diajukan
Apakah baja bisa dicetak dengan printer 3D?
Ya, ada dua cara. SLM melelehkan bubuk baja dengan laser hingga mencapai kepadatan 99 persen atau lebih. Metal Binder Jetting mencetak komponen mentah menggunakan bahan pengikat, lalu melakukan proses sintering dalam tungku hingga mencapai kepadatan 97 hingga 99 persen. Kedua metode tersebut dapat digunakan untuk baja tahan karat dan baja perkakas; pilihannya bergantung pada ukuran, volume, dan toleransi komponen.
Apa jenis baja terkuat yang bisa dicetak dengan printer 3D?
Baja maraging 1.2709 mencapai kekuatan yang sangat tinggi setelah proses penuaan dan mempertahankan stabilitas dimensi melalui perlakuan panas, itulah sebabnya baja ini digunakan untuk pembuatan perkakas. Dalam hal ketahanan terhadap korosi, 316L adalah pilihan utama. Untuk kekerasan setelah perlakuan panas, baik 420 maupun H13 keduanya mencapai 50 HRC atau lebih.
Apakah baja hasil cetakan 3D sama kuatnya dengan baja hasil pemesinan?
Setelah proses HIP dan perlakuan panas, baja hasil pencetakan mencapai sifat mekanis yang mendekati baja tempa untuk sebagian besar paduan. Pengecualiannya adalah pada aplikasi yang sangat rentan terhadap kelelahan, di mana spesifikasi tempa tercantum dalam gambar — baja hasil pencetakan adalah produk yang berbeda, bukan penggantinya. Anisotropi pada arah pencetakan memang nyata dan harus diperhitungkan dalam proses perancangan.
Berapa biaya yang diperlukan untuk mencetak baja dengan teknologi 3D?
Untuk setiap bagian, biaya lebih banyak dipengaruhi oleh proses pasca-pencetakan daripada proses pencetakan itu sendiri. Bahan bubuk, waktu penggunaan mesin, penghilangan penyangga atau proses sintering, serta pemesinan pada permukaan dengan toleransi tertentu semuanya turut berkontribusi. Untuk bagian berukuran kecil, metode pemesinan biasanya lebih murah; sedangkan pencetakan lebih unggul jika geometri memiliki fitur internal atau volumenya berada di antara prototipe dan beberapa ratus unit.
Apakah teknologi binder jetting dapat mencetak komponen baja yang ukurannya lebih besar daripada yang dihasilkan oleh SLM?
Ya, cukup signifikan. Platform binder jetting dalam jajaran produk kami memiliki ukuran hingga 800 × 500 × 400 mm, sedangkan sistem SLM hanya mencapai 300 × 300 × 250 mm. Penyusutan akibat sintering harus dikompensasi, itulah sebabnya jendela proses harus divalidasi untuk setiap paduan.
Bacaan Terkait
Dari sisi platform, printer 3D logam untuk keperluan industri mencantumkan ketujuh sistem tersebut beserta volume build dan konfigurasinya. Mengenai alasan di balik pilihan tersebut, SLS vs SLM memisahkan kedua jalur laser tersebut.
Beritahu kami derajatnya dan geometrinya
Kirimkan gambar teknis, jenis baja, dan volume produksi tahunan. Kami akan memberi tahu Anda apakah mencetak bagian tersebut masuk akal, proses mana yang cocok, dan — jika pemesinan atau pengecoran lebih murah — opsi tersebut sebagai gantinya. Mencetak bagian yang seharusnya dicor adalah cara yang mahal untuk memahami perbedaannya.