Printer 3D Industri: Jenis, Volume Cetak, dan Kisaran Harga (2026)
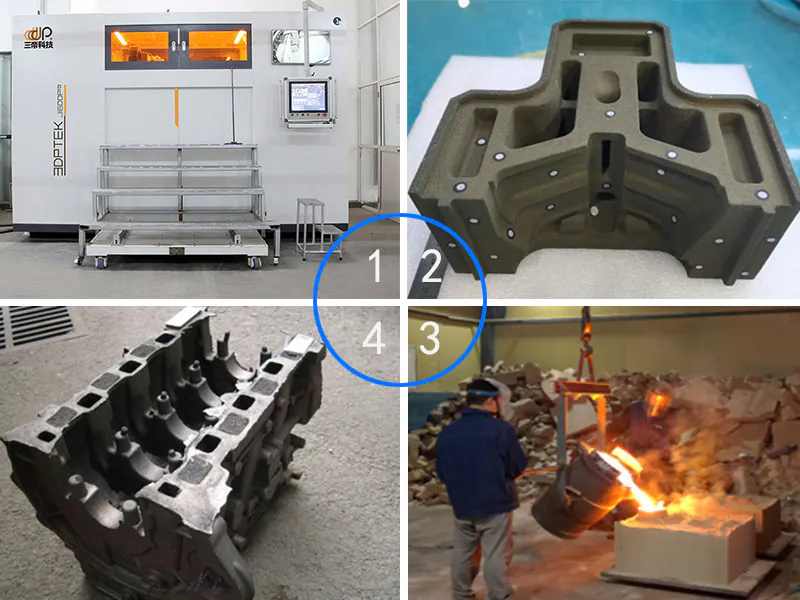
Sebuah printer 3D industri merupakan mesin produksi yang memiliki tiga ciri utama sebelum ukuran rangka disebutkan: ruang cetak yang mampu menampung bagian dalam satu kesatuan utuh, pengoperasian tanpa pengawasan selama berminggu-minggu, bukan hanya beberapa jam, serta sistem bahan yang memenuhi syarat untuk paduan struktural atau pasir pengecoran. Di seluruh lima seri yang kami produksi, ruang cetak berkisar dari 160 × 65 × 65 mm pada sistem pencetakan binder-jetting logam yang dipasang di atas meja untuk 4.000 × 2.000 × 1.000 mm di atas landasan pasir, dengan jalur khusus berukuran besar hingga 10 m. Kisaran harga tahun 2026 berkisar antara sekitar US$120.000 hingga lebih dari US$1.000.000 ex-works.
Halaman ini merupakan titik awal untuk memahami rangkaian produk ini: lima kelompok proses dan di mana masing-masing digunakan, apa yang membedakan mesin industri dari unit desktop, serta volume cetak dan kisaran harga yang sebenarnya tersedia untuk dibeli — kemudian, khusus untuk logam, bagaimana sistem binder jetting, SLM, dan sistem gradien membagi bidang aplikasinya. Halaman ini ditulis untuk pengecoran logam, pembeli produk pengecoran, dan insinyur manufaktur yang sedang menentukan sistem industri pertama atau ketiga mereka.
Lima kelompok printer 3D industri
Mereka tidak bersaing untuk memproduksi komponen yang sama. Pilihan tersebut ditentukan oleh bahan, ukuran komponen, dan volume produksi tahunan — bukan berdasarkan mesin mana yang paling baru. Setiap seri mesin di bawah ini adalah yang kami produksi dan operasikan di fasilitas kami sendiri, sehingga volume produksi dan rentang kapasitas yang tercantum adalah yang kami tawarkan.
| Keluarga | Apa yang dicetaknya | Volume bangunan (mm) | Band 2026, harga ex-works | Di mana letaknya |
|---|---|---|---|---|
| Teknik penyemprotan pengikat pasir | Cetakan pasir dan inti | 1.800 × 1.000 × 700 → 4.000 × 2.000 × 1.000 | ~US$218K – US$1,06M | Bengkel pengecoran lepas yang menggantikan pembuatan cetakan |
| SLS (pasir dan lilin PSB) | Cetakan pasir, inti, dan pola lilin | 500 × 500 × 500 → 1.050 × 1.050 × 650 | US$200K – US$1M+ | Pola lilin dan cetakan ukuran sedang |
| Teknik pencetakan dengan penyemprotan bahan pengikat logam | Komponen logam hasil sintering | 160 × 65 × 65 → 800 × 500 × 400 | US$120K – US$570K (rentang logam) | Penggantian MIM, komponen produksi massal |
| SLM | Komponen logam yang sepenuhnya padat | 120 × 120 × 150 → 300 × 300 × 250 | Bagian dalam pita logam US$120K – US$570K | Komponen yang sangat bergantung pada kepadatan, paduan gradien |
| Format besar dan sesuai pesanan | Pasir, logam, dan lilin dalam skala tertentu | Hingga 4.000 × 2.000 × 1.000; dapat disesuaikan hingga 10 m | Harga per baris; Pasir J4000 ~US$682K – 740K | Cetakan berukuran besar, komponen satu bagian |
Harga-harga tersebut berlaku untuk pita logam tahun 2026 (ex-works) dan belum termasuk jalur pasca-pengolahan — tungku sintering, proses penghilangan serbuk, dan pemesinan. Rincian pita logam tersebut tercantum di bawah ini; perhitungan harga per bagian untuk dua kelompok produk lainnya terdapat dalam biaya pencetakan pasir dan Biaya printer SLS panduan.
Apa yang membedakan mesin industri dengan mesin berukuran kecil
Ada empat kriteria yang membedakan kedua kategori tersebut, dan hanya kriteria pertama yang berkaitan dengan ukuran.
- Buat volume yang dapat mengeluarkan bagian tersebut. Sebuah mesin produksi harus mencetak suatu komponen dalam satu bagian utuh; jika tidak, maka seluruh dasar pemikiran di balik teknologi aditif akan hilang. Segala sesuatu yang ukurannya kurang dari sekitar 100 mm pada sumbu terpanjangnya termasuk dalam ranah prototipe.
- Pengoperasian tanpa pengawasan. Sistem industri ini mengumpulkan bubuk, memantau kadar oksigen, dan mencatat parameter per lapisan tanpa kehadiran operator. Unit kecil ini akan berhenti beroperasi saat operator pulang.
- Bahan yang memenuhi syarat. Paduan tersebut harus dilengkapi dengan lembar data, pemasok bubuk, dan rentang parameter proses — bukan kartrid resin.
- Rute pasca-pemrosesan. Mesin yang mencetak komponen tersebut hanya menempati setengah sel. Setiap sistem logam industri melibatkan proses perlakuan panas, tahap pembersihan sisa bubuk, tahap pelepasan penyangga, dan toleransi pemesinan.
Jika seorang pemasok menjawab pertanyaan “apakah ini untuk keperluan industri” hanya berdasarkan daya laser, jawaban tersebut tidak lengkap. Mencantumkan daya dalam brosur memang murah; namun, membangun rantai pasokan bubuk yang berkualitas tidaklah murah.
Printer 3D logam: tiga proses, tiga aspek ekonomi yang berbeda
Kami menggunakan tiga proses pengolahan logam karena proses-proses tersebut tidak bersaing untuk memproduksi bagian yang sama. Memilih di antara ketiganya merupakan keputusan pertama, dan hal ini ditentukan oleh geometri serta volume, bukan berdasarkan preferensi.

Metal Binder Jetting — kapasitas produksi per proses pencetakan
Proses Metal Binder Jetting menyebarkan lapisan bubuk secara merata dan menyemprotkan bahan pengikat ke seluruh lapisan sekaligus. Karena proses penumpukan dilakukan secara paralel, bukan serial, kecepatan produksi bergantung pada kepala cetak, bukan pada laser. Hal ini menjadikannya proses logam dengan throughput tertinggi per siklus produksi, serta pilihan yang paling tepat ketika nomor bagian yang sama diproduksi berulang kali.
Komprominya terletak pada kepadatan. Komponen mentah hasil pencetakan Binder Jet memerlukan proses sintering, yang berarti terjadi penyusutan yang harus dikompensasi, dan proses ini menghasilkan kepadatan sekitar 97–99% setelah sintering, bukan kepadatan mendekati penuh seperti yang dicapai SLM dalam satu tahap. Untuk coran struktural, manifold, braket, dan rumah komponen, hal tersebut biasanya dapat diterima; namun, untuk komponen kedirgantaraan yang rentan patah, hal tersebut biasanya tidak dapat diterima.

Peleburan laser selektif — kepadatan dan toleransi
SLM melelehkan setiap lapisan titik demi titik menggunakan laser, yang memang lebih lambat per satuan volume tetapi dapat mencapai kepadatan yang hampir penuh dalam satu kali proses. Proses ini sangat tepat digunakan ketika komponen memerlukan toleransi yang ketat pada permukaan hasil cetakan, dinding tipis, atau struktur kisi yang sulit disinter oleh metode binder jetting tanpa menimbulkan distorsi.
Sistem masuk laser tunggal kami menggunakan ruang kerja berukuran 120 × 120 × 150 mm; unit terbesar dalam jajaran produk ini dilengkapi dengan pemesinan selama proses pada platform berukuran 300 × 300 × 250 mm. Faktor pembatas pada throughput SLM jarang berasal dari laser itu sendiri — melainkan dari struktur penyangga yang harus dipotong, serta proses pelepasan tegangan yang harus dilakukan setelahnya.

Gradien dan multi-bahan — kategori ketiga
Komponen logam dengan gradasi fungsional berada di luar kedua proses di atas. Alih-alih memilih satu paduan, endapan logam beralih antara berbagai jenis bubuk selama proses pembuatan sehingga komponen jadi memiliki permukaan yang keras pada inti yang ulet, atau permukaan yang tahan aus pada badan yang ulet. Ini masih merupakan segmen khusus, dan merupakan kemampuan yang benar-benar berbeda, bukan sekadar varian pemasaran dari SLM.

Volume cetak: apa yang sebenarnya dicetak oleh ketujuh sistem tersebut
Volume cetak adalah angka yang menentukan apakah suatu proyek dapat direalisasikan atau tidak, sehingga lebih baik dicantumkan dalam bentuk daftar daripada dijelaskan secara rinci. Tabel di bawah ini mencakup semua sistem logam dalam jajaran produk kami saat ini. Dimensi keseluruhan sama pentingnya dengan volume cetak — keduanya menentukan ukuran pintu yang harus dilalui mesin serta luas lantai yang dibutuhkan untuk menempatkannya.
| Model | Proses | Volume bangunan (mm) | Ukuran keseluruhan (mm) | Ditujukan untuk |
|---|---|---|---|---|
| 3DPTEK J160R | Teknik pencetakan dengan penyemprotan bahan pengikat logam | 160 × 65 × 65 | 1,200 × 1,000 × 1,440 | Komponen kecil presisi dan penelitian |
| 3DPTEK J400P | Teknik pencetakan dengan penyemprotan bahan pengikat logam | 380 × 380 × 300 | 2,470 × 1,730 × 2,400 | Produksi skala menengah, mendukung bahan keramik |
| 3DPTEK J800P | Teknik pencetakan dengan penyemprotan bahan pengikat logam | 800 × 500 × 400 | 6,650 × 4,470 × 3,450 | Platform BJ logam terbesar, mendukung bahan keramik |
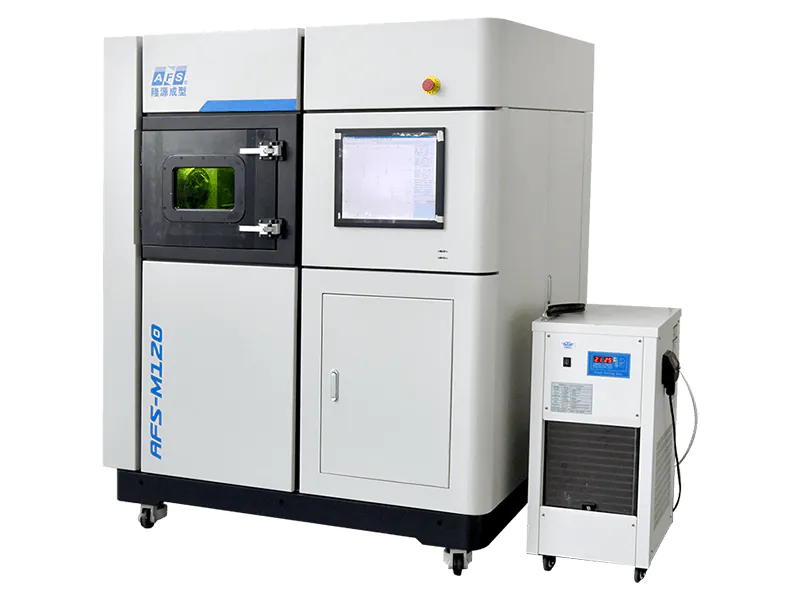
| AFS-M120 | SLM | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | Ketepatan laser tunggal |
| AFS-M120X | SLM, bahan ganda | 120 × 120 × 150 | 1,532 × 1,390 × 1,830 | Gradien dua bahan |
| AFS-M120XT | SLM, gradien multi-sumbu | 120 × 150 × 150 | 1,532 × 1,390 × 1,830 | Gradien sepanjang beberapa vektor |
| AFS-M300XAS | SLM + pemesinan selama proses | 300 × 300 × 250 | 2,760 × 1,760 × 2,620 | Bahan campuran dan permukaan yang telah diolah |
Perbedaan ukuran praktis yang paling besar terdapat antara platform SLM 120 mm dan alas pencetakan binder-jetting 800 mm. Sebuah komponen yang sesuai dengan yang pertama tidak akan cocok dengan yang kedua tanpa perubahan orientasi, dan komponen yang dirancang untuk yang kedua akan menyia-nyiakan sebagian besar ruang pada yang pertama. Hal itu merupakan keputusan spesifikasi, bukan sekadar preferensi.
Ketujuh model tersebut tercantum beserta spesifikasi lengkapnya di Halaman rangkaian printer 3D logam.
Throughput: angka yang sering disebut-sebut dan angka yang menjadi penentu
Pemasok mencantumkan laju pencetakan dalam satuan sentimeter kubik per jam. Angka tersebut memang angka riil, tetapi diukur sebelum tahap pasca-pemrosesan, dan tahap pasca-pemrosesan inilah yang memakan sebagian besar waktu.
Kecepatan pembuatan dengan metode binder jetting
Karena proses binder jetting melakukan deposisi di seluruh lapisan, kecepatan pembuatannya bergantung pada kepala cetak, bukan pada laser, dan inilah proses di mana mesin benar-benar beroperasi tanpa pengawasan. Satu lapisan penuh braket kecil dapat dibuat dalam satu siklus; sedangkan pada proses SLM, pembuatan lapisan yang sama akan memakan waktu beberapa kali lipat lebih lama dan membutuhkan penyangga yang jauh lebih banyak.
Angka throughput yang sebenarnya untuk sel binder jetting harus mencakup proses sintering — siklus tungku batch yang diukur dalam hitungan hari, bukan jam. Dua mesin yang mencetak dengan kecepatan berbeda dapat menyelesaikan pekerjaan yang sama pada waktu yang sama jika salah satunya harus menunggu giliran di tungku.
Laju pembuatan SLM dan beban pasca-pemrosesan
Kecepatan produksi SLM sangat dipengaruhi oleh tiga faktor yang tidak ada hubungannya dengan daya laser: tinggi bagian dalam arah pencetakan, jumlah struktur penyangga, dan proses pelepasan tegangan yang dilakukan setelahnya. Sebuah bagian yang diposisikan untuk meminimalkan penggunaan struktur penyangga dapat dicetak dua kali lebih cepat dibandingkan bagian yang sama yang diposisikan untuk meminimalkan tinggi pencetakan.
Platform multi-material kami mengatasi sebagian masalah ini dengan cara yang berbeda — platform ini mengolah bagian yang telah dicetak hingga mencapai toleransi yang diinginkan dalam ruang kerja yang sama, sehingga menghilangkan langkah pemasangan fixture dan penetapan titik acuan ulang yang, jika tidak, akan memakan waktu satu hari per batch.
Berapa harga printer 3D industri?
Di seluruh lima kelompok tersebut, rentang harganya terpisah dengan jelas, dan di dalam satu kelompok, ada tiga faktor yang memengaruhi angka tersebut: pertama, desain struktur; kedua, perangkat keras pemrosesan — kepala cetak atau laser; dan ketiga, otomatisasi. Rentang harga untuk produk logam adalah yang paling sering disebutkan, sehingga dijabarkan secara terperinci di sini.
Penetapan harga bahan tambahan logam sebenarnya tidak sesulit yang terlihat setelah rentang harganya dibedakan. Ada tiga rentang, dan pembedaan tersebut didasarkan pada proses, bukan pada merek.
Tiga rentang harga logam
- Sistem penelitian dan pendaftaran. Platform SLM laser tunggal yang ringkas untuk komponen kecil, pekerjaan di bidang kedokteran gigi dan medis, serta pengembangan proses.
- Kelas menengah dalam hal produksi. Sistem binder jetting multi-laser atau dengan meja cetak yang lebih besar, yang dirancang untuk keluarga komponen nyata dan pola shift yang sebenarnya.
- Industri format besar. Sistem di mana ruang pembuatan diukur dalam ratusan milimeter dan sel di sekelilingnya — penanganan bubuk, tungku, serta pemesinan — merupakan proyek investasi tersendiri.
Di seluruh jajaran produk yang kami tawarkan, harga sistem logam mulai dari model dasar hingga produksi berkisar antara US$120.000 dan US$570.000 (approximately RMB 0.85 to 4.05 million ex-works), with the exact figure set by laser configuration, chamber size, powder handling and the post-processing line included. We deliberately do not publish a per-model price: the same platform configured for two different alloys and two different throughput targets is not the same machine.
What the machine price leaves out
The purchase price is the top of an iceberg. Below it sit four lines that catch first-time buyers:
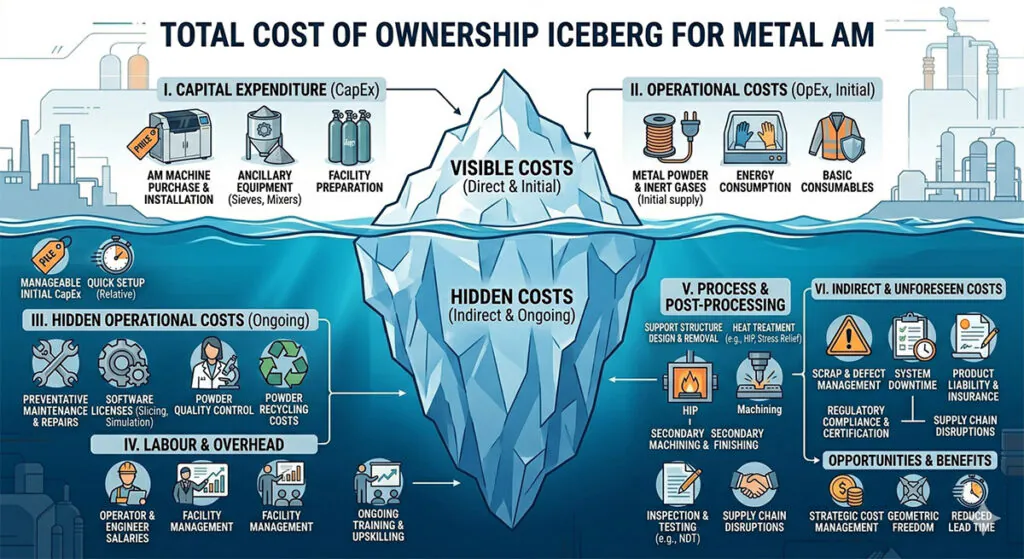
- Consumables. Metal powder is not a per-kilogram purchase so much as a per-batch one, and the usable fraction depends on the alloy and the reuse policy.
- Atmosphere and gas. Argon for SLM, and the oxygen monitoring that goes with it, is a recurring line rather than a one-off.
- Facility work. Floor loading, extraction, powder handling stations and — for binder jetting — a sintering furnace that can cost as much as the printer.
- Post-processing. Support removal, heat treatment, HIP where the application needs it, and machining allowances.
The full breakdown, with per-part cost arithmetic, is in our panduan biaya printer 3D logam. The short version: plan the whole cell before signing for the printer, not after.
Choosing by the part, not by the brochure
Every specification conversation reduces to four questions. Answering them in order removes most of the ambiguity.
| If the part… | The process that fits | Why |
|---|---|---|
| Fits inside 120 mm and needs a tight as-built tolerance | Single-laser SLM | Near-full density in one operation, minimal post-processing |
| Is small but needs two alloys in one body | Dual-material or multi-axis gradient SLM | The transition is built into the deposit, not assembled |
| Repeats at volume and tolerates 97–99% density | Teknik pencetakan dengan penyemprotan bahan pengikat logam | Throughput scales with head width, not laser speed |
| Is larger than 300 mm in two axes | Large-platform binder jetting | The only process in the range that clears the chamber |
| Needs a machined surface without re-fixturing | SLM with in-process machining | Print and finish in the same envelope |
The process comparison in more depth — including where each one loses on cost per part — is in Metal Binder Jetting vs SLM and in what SLM can and cannot hold. If the question is which of two similar processes fits a casting workflow, this comparison works from the casting side rather than the machine side.
Where these systems already run
Every metal platform we sell is in production in one of our own five foundries before it is offered commercially. That matters for a specific reason: the failure modes that show up in year two — powder reuse drift, laser drift, furnace batch variance — are ones we have already met on our own floor rather than ones a customer discovers first.
Across the group that is more than 500 installations, 30+ qualified alloys and 45+ countries served since 1994, with ISO 9001 certification across the manufacturing centers.
Pertanyaan yang Sering Diajukan
Apa perbedaan antara printer 3D logam industri dan printer logam desktop?
Volume cetak, pengoperasian tanpa pengawasan, dan bahan yang telah teruji. Unit pencetakan logam desktop mencetak komponen kecil menggunakan kartrid tetap; sedangkan sistem industri menggunakan paduan logam yang telah teruji, melakukan daur ulang bubuk, mencatat data per lapisan, dan dirancang untuk beroperasi secara terus-menerus. Perbedaan harga lebih banyak dipengaruhi oleh sistem bahan dan penanganan bubuk daripada rangka mesinnya.
Apakah satu mesin dapat mencetak baja dan aluminium sekaligus?
Ya, untuk SLM, dengan penggantian bubuk dan jendela proses yang telah divalidasi untuk setiap paduan. Teknologi binder jetting dapat digunakan untuk bubuk baja tahan karat, baja perkakas, dan keramik. Kendalanya bukanlah mesinnya, melainkan penanganan bubuk dan pengendalian kontaminasi silang antarpaduan.
Berapa lama waktu yang dibutuhkan untuk proses build?
Hal ini lebih bergantung pada tinggi cetakan dan volume penyangga daripada kompleksitas bagian. Proses pencetakan SLM dengan tinggi 150 mm biasanya memakan waktu satu hingga tiga hari termasuk proses pendinginan; sedangkan pencetakan pada seluruh area tempat tidur binder jetting membutuhkan waktu berjam-jam untuk mencetak, diikuti dengan siklus pemanasan di dalam tungku yang berlangsung selama beberapa hari. Kami memberikan penawaran berdasarkan jumlah pencetakan per minggu, bukan jam per pencetakan, karena itulah angka yang digunakan oleh perencana produksi.
Berapa harga printer 3D logam industri?
Entry-to-production systems run from US$120,000 to US$570,000 (approximately RMB 0.85 to 4.05 million ex-works), depending on process, chamber size, laser configuration and the post-processing line included. Large-format and multi-material configurations sit at the top of that band. The machine is roughly half the total cell cost; the panduan biaya breaks down the rest.
Apakah saya juga memerlukan tungku selain printer?
Untuk proses binder jetting, ya — sintering merupakan bagian dari proses tersebut, bukan fitur tambahan opsional, dan tungku merupakan pos pengeluaran modal tersendiri. Untuk SLM, tungku pelepasan tegangan masih diperlukan, namun dalam skala yang lebih kecil. Keduanya tidak termasuk dalam penawaran harga printer kecuali jika secara eksplisit dicantumkan dalam rincian pos pengeluaran.
Apa itu printer 3D industri?
Sistem manufaktur aditif produksi yang ditentukan berdasarkan volume cetak, pengoperasian tanpa pengawasan, dan sistem bahan yang teruji — bukan berdasarkan ukuran rangka. Mesin-mesin industri ini mencetak cetakan pasir pengecoran, pola lilin, atau komponen logam dengan volume cetak mulai dari 160 mm hingga 4.000 mm, dan biasanya dibeli bersama jalur pasca-pengerjaan (tungku sintering, penghilangan bubuk, pemesinan) daripada sebagai unit mandiri.
Berapa harga printer 3D industri?
2026 rentang harga ex-works berdasarkan kategori: pencetakan jet pengikat pasir sekitar US$218.000–1.060.000; SLS untuk pasir dan lilin PSB US$200.000–1.000.000+; pencetakan jet pengikat logam dan SLM US$120.000–570.000; lini format besar dan khusus dihitung berdasarkan ruang cetak, dengan platform pasir J4000 sekitar US$682.000–740.000. Biaya pasca-pengerjaan tidak termasuk dalam angka-angka tersebut.
Proses pencetakan 3D industri mana yang sebaiknya saya pilih?
Sesuaikan proses dengan bahan dan komponennya. Binder jetting untuk cetakan dan inti pasir, atau bagian logam mentah dalam jumlah besar; SLS untuk cetakan pasir dan pola lilin PSB; SLM ketika bagian harus memiliki kepadatan penuh atau memerlukan paduan dengan gradien; platform berukuran besar ketika bagian melebihi ukuran ruang standar. Tabel kesesuaian bagian di atas memetakan empat kasus umum.
Bacaan Terkait
If the process question is still open, SLS vs SLM separates the two laser routes and Metal Binder Jetting vs SLM covers the metal routes. The panduan biaya printer 3D logam carries the per-part arithmetic, the sand dan SLS guides cover the other two families, and the range overview lists every model with its build volume. If you would rather print parts than buy a machine, start with the layanan pencetakan 3D logam. The panduan printer 3D logam is the metal-only version of this page: routes, materials and 2026 price bands without the other four families.
Ready to specify a system?
Send the part drawing, the annual volume and the alloy. We will come back with the process that fits, the build volume it needs, the cell around it and a quotation that separates the machine from the post-processing line. If the part is better served by printing it through our layanan pencetakan 3D logam before committing to a purchase, we will say so.
Request an industrial system proposal →