
SLS contro la stampa 3DP su sabbia per le fonderie: quale delle due prevarrà nel 2026?

Due nomi dominano il dibattito sulla stampa 3D in sabbia nelle fonderie: SLS e 3DP. Entrambe trasformano un file CAD in uno stampo o in un'anima in sabbia senza l'uso di utensili, ma si tratta di macchine completamente diverse, con livelli diversi di precisione, velocità, costi dei materiali e punti di forza. Se si fa la scelta sbagliata, o si pagano prezzi da alta precisione per parti che non ne avevano bisogno, oppure si cerca di rispettare una tolleranza che il proprio processo non è in grado di raggiungere.
La buona notizia: dopo un decennio di utilizzo effettivo in produzione, i criteri decisionali sono ormai chiari. Questa guida mette a confronto la sinterizzazione laser selettiva (SLS) e la stampa a getto d’inchiostro con legante (3DP) per la fusione in sabbia, analizzandone precisione, velocità, resistenza, costo per stampo e le applicazioni in cui ciascuna tecnologia risulta effettivamente vincente. Alla fine saprete quale processo è più adatto ai vostri componenti e quando la scelta più intelligente è quella di utilizzare entrambi.
Non si tratta di un confronto di natura commerciale. Entrambe le tecnologie sono utilizzate quotidianamente nella produzione delle fonderie di tutto il mondo ed entrambe presentano casi d’uso chiari e fondati. Tratteremo anche il flusso di lavoro ibrido che le principali fonderie adottano sempre più spesso — utilizzando la 3DP per lo stampo e la SLS per le anime — perché nel 2026 la domanda non sarà più “SLS o 3DP”, ma “quale delle due, per quale componente”.”
Cosa sono in realtà la tecnologia SLS e la stampa 3D con sabbia
I due processi sembrano simili a prima vista — una macchina sparge la sabbia, poi modella la forma strato dopo strato — ma il meccanismo di legatura è fondamentalmente diverso.
3DP (stampa a getto di legante) utilizza una testina di stampa che deposita in modo selettivo un legante liquido su sottili strati di sabbia da fonderia, proprio come una stampante a getto d’inchiostro applica l’inchiostro sulla carta. La sabbia rimane sciolta tranne nei punti in cui viene applicato il legante, e lo stampo o l’anima risultano solidi al termine del processo di costruzione. I sistemi 3DP stampano con leganti furani o fenolici e producono stampi in grandi volumi: le stampanti di grande formato di 3DPTEK sono classificate in litri all’ora, non in centimetri cubi. Per l’analisi tecnica completa, consulta il nostro Guida tecnica alla stampa a getto di legante.
SLS (sinterizzazione laser selettiva) sostituisce la testina di stampa con un laser. La macchina distribuisce sabbia pre-rivestita — particelle di sabbia già ricoperte da uno strato di resina — e il laser sinterizza la resina nei punti in cui il pezzo deve essere solido. Poiché il laser può essere posizionato con maggiore precisione rispetto a una testina di stampa a legante, gli stampi e le anime in sabbia realizzati con la tecnologia SLS presentano tolleranze più strette; tuttavia, il laser rallenta notevolmente il processo e limita il volume di costruzione. La stampa in sabbia SLS è la tecnologia alla base di 3DPTEK’s LaserCore-5300 e LaserCore-6000 macchine.
Se i concetti di base della stampa sulla sabbia sono una novità per te, inizia con il nostro Guida in 7 passaggi al funzionamento della stampa 3D con sabbia, poi torna al confronto.
Precisione: SLS vince la sfida delle tolleranze
La precisione è l'elemento che più chiaramente contraddistingue i due processi.
Supporti per la stampa con sabbia SLS precisione dello strumento di ±0,1 mm su elementi di dimensioni fino a 100 mm e ±0,11 TP3T oltre tale valore — più o meno la tolleranza tipica dei disegni, direttamente dalla stampante. La linea di stampanti a getto d'inchiostro 3DP offre ±0,3 mm fino a 300 mm (e ±0,5 mm al di sopra di tale valore) per la serie J1800/J1800S/J2500, mentre i modelli di grande formato J4000 e J4000Pro hanno una precisione nominale di ±0,5 mm fino a 500 mm e di 0,1% oltre tale distanza. In altre parole, la tecnologia SLS è circa tre volte più precisa sui dettagli di piccole dimensioni.
Ma la precisione ha un contesto. La maggior parte dei pezzi fusi in sabbia presenta tolleranze di disegno comprese nella fascia ±0,5–1 mm, e entrambi i processi le rispettano agevolmente. La precisione della SLS diventa il fattore decisivo solo quando la caratteristica stessa è piccola: sezioni sottili, dettagli superficiali fini o anime la cui geometria interna deve combaciare perfettamente con lo stampo. Se i vostri pezzi sono prodotti standard di fonderia con tolleranze nell’ordine dei millimetri, il divario di precisione non sarà visibile nei pezzi fusi.
La finitura superficiale segue lo stesso schema. La tecnologia SLS utilizza spessori di strato compresi tra 0,08 e 0,35 mm, mentre la stampa 3DP con sabbia a livello industriale opera con spessori compresi tra 0,2 e 0,5 mm. Strati più sottili garantiscono pareti più lisce e dettagli più nitidi sulle sezioni sottili: uno strato di 0,08 mm lascia un motivo a gradini molto più fine sulla superficie del pezzo fuso rispetto a uno strato di 0,4 mm. Per le superfici estetiche o "near-net" dei pezzi fusi di precisione, questo rappresenta un vero vantaggio; per le superfici lavorate o sabbiate, invece, raramente ha importanza.
Velocità e volume di stampa: 3DP vince su larga scala
È proprio qui che le due tecnologie presentano le differenze più marcate, e questo determina quasi tutti i confronti di costo che seguono.
| Metrico | SLS (LaserCore-5300) | SLS (LaserCore-6000) | 3DP (J2500) | 3DP (J4000) |
|---|---|---|---|---|
| Volume di costruzione | 700 × 700 × 500 mm | 1.050 × 1.050 × 650 mm | 2.500 × 1.500 × 1.000 mm | 4.000 × 2.000 × 1.000 mm |
| Velocità di formatura | 150–400 cm³/h | 80–300 cm³/h | 14–20 s per strato | 130–360 L/h |
| Spessore dello strato | 0,08–0,35 mm | 0,08–0,35 mm | 0,2–0,5 mm | 0,2–0,5 mm |
| Precisione | ±0,1 mm (≤100 mm) | ±0,1 mm (≤100 mm) | ±0,3 mm (≤300 mm) | ±0,5 mm (≤500 mm) |
Leggi attentamente le unità di misura. L'SLS si misura in centimetri cubi all’ora; le stampanti 3DP a sabbia destinate alla produzione vengono misurate in litri all’ora. Un litro equivale a 1.000 centimetri cubi. Una J4000 che stampa alla velocità nominale produce in poche ore all’incirca la stessa quantità di sabbia agglomerata che una LaserCore-6000 produce in un’intera settimana di funzionamento. La J4000Pro rappresenta un ulteriore passo avanti con una portata compresa tra 1.090 e 1.744 L/h.
La tecnologia SLS presenta inoltre dei limiti in termini di dimensioni dei pezzi: la macchina SLS con stampo in sabbia più grande della gamma 3DPTEK, la LaserCore-6000, dispone di un volume di stampa di 1.050 × 1.050 × 650 mm. Le macchine 3DP di produzione raggiungono dimensioni di 2.500 × 1.500 × 1.000 mm (J2500) e 4.000 × 2.000 × 1.000 mm (J4000), mentre il modello J4000Pro arriva a 4.000 × 2.500 × 1.500 mm e offre una formatura flessibile di oltre 4 m. Se si stampano blocchi motore, alloggiamenti per pompe o qualsiasi altro oggetto che non rientri in un cubo di un metro, la tecnologia SLS non è la soluzione giusta: lo è invece la 3DP.
Dal punto di vista operativo, la differenza di velocità influisce sulla pianificazione della linea di produzione. Una macchina 3DP della classe J1800 può raggruppare diversi stampi di piccole dimensioni in un unico vano di stampa e operare secondo un programma di produzione, il che la rende uno strumento di uso quotidiano piuttosto che una cella specializzata. Una macchina SLS esegue in genere un solo lavoro di precisione alla volta, pianificato con cura, producendo una frazione del volume per ciclo. Se il fattore limitante è la produttività, la risposta è la stampa 3DP; se invece è la tolleranza, allora è l’SLS.

Strength & Material Systems: SLS per anime complesse
La resistenza della sabbia dipende dal sistema legante e, in questo caso, i due processi si basano su processi chimici diversi.
I componenti in sabbia SLS sono realizzati con sabbia pre-rivestita (sabbia rivestita) con uno strato di resina che il laser fa fondere. Il risultato è un’elevata resistenza allo stato grezzo — 3DPTEK riporta che, approssimativamente, 4–6 MPa resistenza alla flessione dei corpi in sabbia SLS, con anime in sabbia ottenute da sistemi fenolici che raggiungono Resistenza alla flessione ≥2 MPa, evoluzione dei gas ≤10 ml/g, e una refrattarietà di 1.500–1.700 °C. È proprio questa combinazione — resistenza, basso consumo di gas, alta temperatura — a rendere le anime in sabbia SLS la scelta preferita per passaggi lunghi, sottili e sottoposti a carichi elevati, dove l’anima deve resistere alla colata turbolenta senza deformarsi.
Utilizzo degli stampi e delle anime in sabbia 3DP leganti furanici o fenolici depositato con un contenuto di resina TP3T compreso approssimativamente tra 1,8 e 2,51, fornendo Resistenza alla trazione compresa tra 1,5 e 2,5 MPa e l'evoluzione dei gas di 8–11 ml/g. I sistemi a base di furano sono indicati per fusioni in alluminio, ferro e rame; quelli fenolici conferiscono resistenza a caldo all’acciaio e alle leghe ad alta temperatura. Per la maggior parte degli stampi, la resistenza del 3DP è più che sufficiente: è lo stampo a sostenere la colata, non il contrario. Fanno eccezione le anime sottili con elevato rapporto di aspetto, dove la maggiore resistenza e la minore presenza di gas della tecnologia SLS fanno la differenza tra una colata riuscita al primo tentativo e un’anima da scartare.

Ecco perché, in uno stabilimento di fonderia ben gestito, i due processi sono raramente in diretta concorrenza. La tecnologia SLS gestisce le anime che sostengono il carico; la stampa 3D gestisce lo stampo che riceve la colata. Nella linea di produzione di compositi gestita da 3DPTEK, lo stampo esterno viene stampato su una macchina 3DP, mentre le anime interne vengono stampate su una macchina LaserCore SLS: ogni processo svolge il compito per cui è più adatto.
Costo per stampo: i vantaggi di ciascun processo
Il costo dipende direttamente dalla velocità e dal materiale. La tecnologia SLS è più costosa per chilogrammo di sabbia stampata per tre motivi: la sabbia rivestita costa di più rispetto alla sabbia da fonderia sfusa più il legante liquido; la macchina è più lenta, quindi la manodopera e il tempo di lavorazione per ogni stampo sono maggiori; e la camera di stampa è più piccola, quindi non è possibile produrre lo stesso numero di pezzi per ciclo. Come regola generale, La sabbia di precisione SLS costa, per ogni stampo, diverse volte di più rispetto alla sabbia per stampa 3DP a getto d’inchiostro su scala industriale.
Quel sovrapprezzo ti garantisce qualcosa di concreto: precisione e resistenza che non puoi ottenere dalla stampa 3D con le stesse dimensioni dei dettagli. Dal punto di vista economico, tutto si riduce a una semplice regola:
- Il volume è a favore di 3DP. Qualsiasi stampo o anima che si stampa ripetutamente o in grandi lotti risulta più economico su una macchina a getto d'inchiostro. Si tratta della stragrande maggioranza del lavoro di fonderia.
- La precisione è un punto di forza della tecnologia SLS. I nuclei piccoli e complessi, in cui il costo di un singolo pezzo di scarto supera il sovrapprezzo della stampa — nuclei di alto valore per fusioni in acciaio e leghe — giustificano il prezzo per pezzo della tecnologia SLS.
Per quanto riguarda i parametri di riferimento del settore relativi ai costi operativi delle fonderie, il American Foundry Society pubblica dati annuali che le fonderie utilizzano per verificare la validità dei propri dati. Applicate la stessa rigorosità alla scelta della tecnologia: simulatelo stesso processo su entrambi i processi in base ai vostri volumi effettivi prima di prendere una decisione definitiva, poiché il punto di equilibrio tra prezzi basati sulla precisione e prezzi basati sul volume varia a seconda del numero di componenti per ogni fonderia.
Per il calcolo completo dei costi per stampo nel processo 3DP, compresi l’ammortamento della macchina, la sabbia, il legante e la manodopera, il nostro Guida ai costi della stampa 3D con sabbia illustra un esempio pratico chiaro e dettagliato, e il Guida al ritorno sull'investimento delle stampanti 3D a sabbia mostra come il grado di utilizzo influisca sul ritorno sull'investimento nel settore della stampa a getto d'inchiostro.
Confronto diretto: SLS contro stampa 3D con sabbia
| Fattore determinante | SLS (laser) | 3DP (stampa a getto di legante) |
|---|---|---|
| Precisione | ±0,1 mm sui dettagli di piccole dimensioni | ±0,3–0,5 mm (valore tipico) |
| Velocità | 80–400 cm³/h | Litri all’ora; 100 volte più veloce su larga scala |
| Volume di costruzione | Envelope fino a circa 1 m | Fino a 4.000 × 2.500 × 1.500 mm |
| Sistema a sabbia | Sabbia preverniciata, fenolica | Sabbia sfusa + legante a base di furano/fenolo |
| Forza | Corpi da ~4–6 MPa, nuclei resistenti | 1,5–2,5 MPa di resistenza alla trazione |
| Costo per stampo | Più elevato (materia prima + cicli lenti) | Ridurre il volume |
| La soluzione più adatta | Nuclei complessi, dettagli raffinati, fusioni di precisione | Stampi e anime su scala industriale, pezzi di grandi dimensioni |
La risposta sincera alla domanda “quale dei due prevale” è che nessuno dei due prevale: i due processi sono complementari. Non si tratta di una risposta evasiva; è proprio così che le principali fonderie li gestiscono nella pratica. Un modello di produzione comune è il approccio integrato: stampare lo stampo esterno su una macchina 3DP per garantire velocità e scalabilità, e stampare le complesse anime interne su una macchina SLS per garantire precisione e resistenza. La pipeline composita 3DP+SLS di 3DPTEK — stampo esterno 3DP più anime SLS — è stata inserita nell’elenco delle applicazioni tipiche per la produzione additiva del Ministero dell’Industria e delle Tecnologie dell’Informazione (MIIT) cinese, a dimostrazione di quanto questa combinazione sia ormai matura a livello produttivo. Per una panoramica più ampia su come i processi senza modelli stiano sostituendo gli stampi, consulta il nostro Guida alla fusione in sabbia senza modello e il Panoramica sul casting digitale.
Quando scegliere la SLS e quando scegliere la 3DP
Utilizza questo flusso decisionale sulla tua lista dei componenti effettiva:
- Il pezzo entra in una busta da 1 m e richiede una tolleranza inferiore a ±0,3 mm? Prendiamo ad esempio SLS: questa è la nicchia della precisione.
- Si tratta di un’anima sottile e ad alta resistenza sottoposta a un carico termico elevato? Le anime in sabbia rivestita con SLS rappresentano la soluzione collaudata, in particolare per condotte e strutture di passaggio del petrolio.
- Il pezzo è di grandi dimensioni, viene prodotto in serie o in grandi quantità? 3DP si distingue sempre per il costo per stampo e la produttività.
- Hai bisogno sia di nuclei di precisione che di uno stampo di grandi dimensioni? Utilizzare l'approccio composito: guscio 3DP, nucleo SLS.
- Stai ancora verificando la validità del processo? Prima di prendere una decisione definitiva, stampate dei pezzi di prova sul modello effettivo della macchina e confrontate i preventivi per lo stesso pezzo su entrambe le soluzioni. Il nostro Guida all'acquisto delle stampanti 3D a sabbia elenca le domande da porre a qualsiasi fornitore.
Un altro aspetto che raramente compare nelle schede tecniche: la fornitura dei materiali di consumo. 3DP utilizza sistemi aperti a sabbia e legante sulle macchine 3DPTEK, il che consente di qualificare più fornitori; per approfondire i vantaggi economici dei sistemi a materiale aperto rispetto a quelli chiusi, vi invitiamo a leggere il nostro Guida ai sistemi di materiali aperti e chiusi prima di firmare qualsiasi cosa.
Post-lavorazione e colata: cosa cambia in officina
La differenza nel flusso di lavoro tra SLS e 3DP è minore rispetto a quella relativa alla stampa, ma incide sulla gestione del personale e sulla pianificazione.
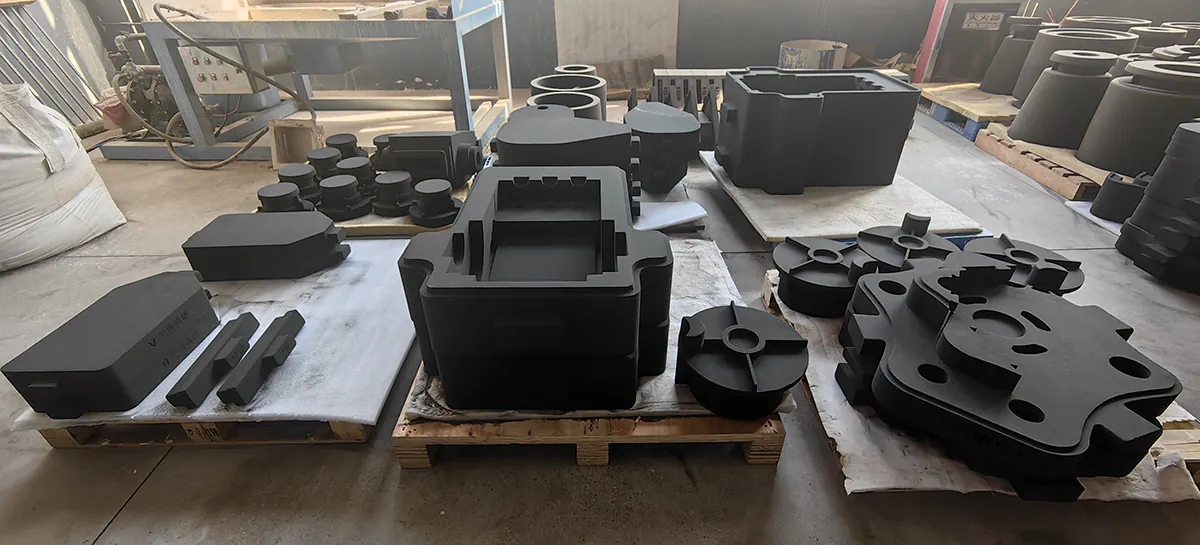
Stampi 3DP escono dalla macchina sotto forma di sabbia agglomerata, con polvere libera ancora all’interno delle cavità. Vengono poi sottoposti a depolverizzazione in una stazione dotata di aspirazione e spazzole, quindi sottoposti a polimerizzazione affinché il legante sviluppi appieno la propria resistenza, rivestiti per controllare la finitura superficiale e la penetrazione del metallo, e infine inviati all’assemblaggio. Poiché lo stampo viene stampato rapidamente, il collo di bottiglia per i componenti 3DP di grandi dimensioni è spesso proprio questa linea di post-lavorazione, non la stampante stessa.
Parti SLS escono completamente sinterizzati. La polvere in eccesso viene rimossa con una spazzola e aspirata; poiché la resina è già stata fusa dal laser, non è necessaria una fase di polimerizzazione separata: il pezzo passa dalla camera di stampa all’ispezione e all’assemblaggio molto più rapidamente rispetto al tempo di stampa. Le macchine LaserCore stampano anche modelli in cera in materiale PSB per la fusione a cera persa, motivo per cui la stessa piattaforma SLS è adatta sia per le anime in sabbia che per i modelli di fusione di precisione.

In entrambi i casi, l’anima e lo stampo si incontrano nello stesso punto: assemblaggio dell’anima, chiusura dello stampo e colata. Il processo di fusione a valle è identico; la differenza sta interamente a monte, nella rapidità e nella precisione con cui sono stati realizzati gli stampi.
La gamma di prodotti 3DPTEK per ogni percorso
Se state valutando l'acquisto di attrezzature, 3DPTEK offre macchine di produzione adatte a entrambi i processi.
Sul Lato SLS, il LaserCore-5300 (700 × 700 × 500 mm, 150–400 cm³/h) è il cavallo di battaglia di precisione per modelli complessi in sabbia e cera, e il LaserCore-6000 (1.050 × 1.050 × 650 mm, laser a CO₂ fino a 120 W) garantisce la stessa precisione anche su pezzi e anime di dimensioni maggiori. Entrambe le macchine utilizzano lo stesso sistema a base di sabbia rivestita, consentendo così di utilizzare un unico materiale di alimentazione su entrambe le macchine.
Sul Lato 3DP, il Gamma di stampanti 3D Sand copre l'intera gamma di applicazioni pratiche in fonderia: i modelli J1800 e J1800S per stampi di piccole e medie dimensioni e prototipi, il J2500 come modello di punta per la produzione e i modelli J4000/J4000Pro per stampi di grandi dimensioni in un unico pezzo. Precisione, velocità, potenza e ingombro di ogni modello sono illustrati nel nostro Guida all’acquisto di stampanti 3D a sabbia.
Il budget e il ritorno sull’investimento costituiscono l’altra metà della decisione. Il nostro analisi del punto di pareggio per le stampanti 3D a sabbia ti fornisce i calcoli del foglio di calcolo, mentre il confronto con gli strumenti tradizionali per la creazione di modelli è quantificato nel nostro Guida comparativa tra la tecnica di getto con legante sabbioso e la lavorazione tradizionale con utensili.
Per la tratta SLS, la piattaforma è la AFS-500 oppure LaserCore-5300; il percorso 3DP si snoda lungo il 3DPTEK J1800 e 3DPTEK J2500.
Domande frequenti
La stampa con sabbia SLS è più precisa rispetto alla stampa 3DP con getto di legante? Sì, per i dettagli di piccole dimensioni. La stampa con sabbia SLS garantisce una tolleranza di ±0,1 mm fino a 100 mm, mentre i sistemi a getto d’inchiostro 3DP hanno una tolleranza nominale di ±0,3 mm fino a 300 mm. Per la maggior parte delle tolleranze di fonderia comprese nell’intervallo ±0,5–1 mm, entrambi i processi sono idonei: la precisione è rilevante solo ai limiti della tolleranza.
Qual è la tecnica più veloce per gli stampi in sabbia: SLS o 3DP? 3DP con un ampio margine. La tecnologia SLS produce 80–400 cm³ all’ora; le stampanti 3DP a sabbia destinate alla produzione sono classificate in litri all’ora, con il modello di grande formato J4000 che raggiunge i 130–360 L/h e il J4000Pro i 1.090–1.744 L/h. La tecnologia SLS è un processo di precisione, non un processo di volume.
Qual è la soluzione più economica: la stampa SLS o la stampa 3D con sabbia? Per ogni stampo, la tecnologia 3DP risulta più economica a qualsiasi volume significativo: sia il costo delle materie prime che il tempo di ciclo sono inferiori. Il costo più elevato per stampo della tecnologia SLS è giustificato solo quando la precisione e la resistenza dell’anima generano un valore tale da compensarlo, come nel caso di anime complesse e di alto valore.
La tecnologia SLS è in grado di stampare stampi in sabbia di grandi dimensioni? A differenza di quanto possa fare 3DP. La LaserCore-6000, la macchina SLS con sabbia più grande della gamma 3DPTEK, dispone di un’area di stampa di 1.050 × 1.050 × 650 mm. Le macchine 3DP raggiungono le dimensioni di 4.000 × 2.500 × 1.500 mm, con una forma flessibile di oltre 4 m sul modello J4000Pro.
A cosa servono le anime in sabbia SLS? Anime sottili e ad alta resistenza sottoposte a carichi termici elevati: condotte e strutture di passaggio del petrolio, sezioni sottili e anime che devono resistere a colate turbolente. Le anime in sabbia rivestita SLS combinano un’elevata resistenza con una bassa emissione di gas e una refrattarietà fino a 1.700 °C.
È possibile combinare SLS e 3DP in un unico processo di fusione? Sì, ed è un modello di produzione collaudato: stampare lo stampo esterno con la tecnologia 3DP per garantire velocità e scalabilità, e le complesse anime interne con la tecnologia SLS per garantire la precisione. La pipeline composita 3DP+SLS di 3DPTEK è stata inserita nell’elenco delle applicazioni tipiche del MIIT cinese per la produzione additiva.
Conclusione
La tecnologia SLS e la stampa 3DP su sabbia non sono in concorrenza tra loro: sono due strumenti con punti di forza diversi. La tecnologia SLS eccelle in termini di precisione (±0,1 mm), resistenza dell’anima e dettagli fini; la tecnologia 3DP eccelle in termini di velocità, volume di costruzione e costo per stampo su scala di produzione. La soluzione più adatta alla vostra fonderia dipende dal mix di pezzi: anime di precisione e piccoli getti con tolleranze strette indicano l’SLS, stampi di grandi dimensioni o ripetuti indicano la 3DP, mentre i lavori più impegnativi richiedono spesso una combinazione di entrambe le tecnologie.
Letture correlate
Altri confronti tra processi: Stampa a getto di legante metallico vs SLM, Stampante 3D a sabbia vs stampante 3D a metallo per fonderie, e fusione in sabbia vs fusione a cera persa.
La gamma 3DPTEK copre entrambe le soluzioni, dalle macchine SLS LaserCore alla linea a getto d'inchiostro dalla J1800 alla J4000Pro, consentendovi di adattare il processo al pezzo invece di costringere un'unica tecnologia a svolgere tutte le funzioni. Inviateci il vostro richiesta di preventivo con un elenco dei componenti e i disegni aggiornati — calcoleremo il costo dello stesso lavoro per entrambi i processi e lasceremo che siano i numeri a decidere.


